Product Information
Extra Information
Product Information
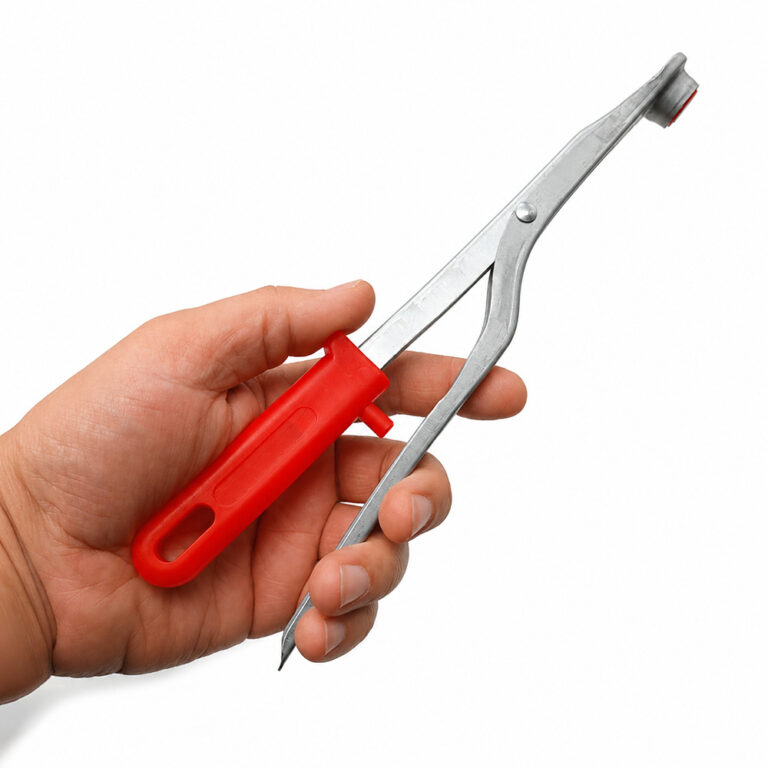
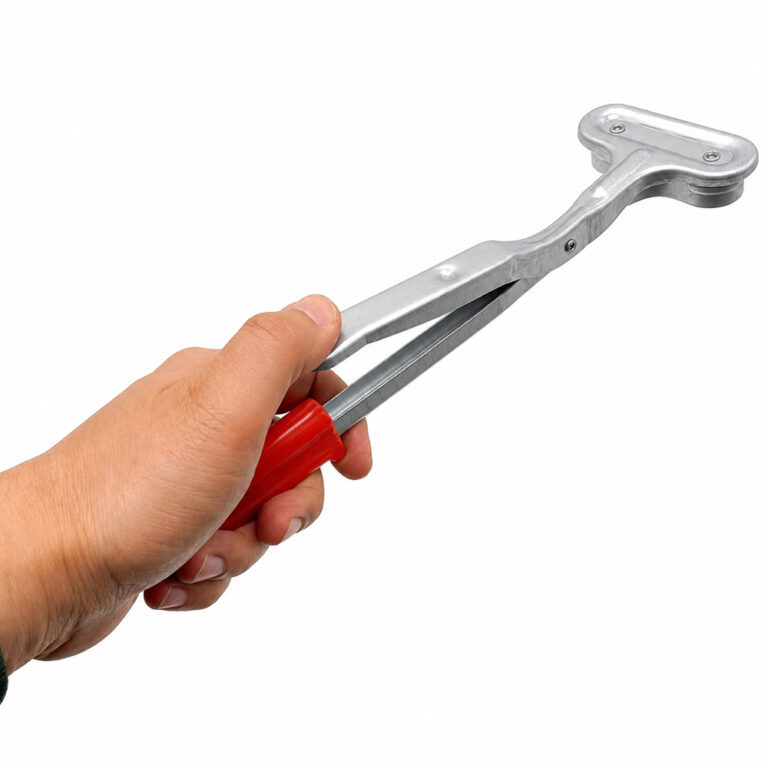
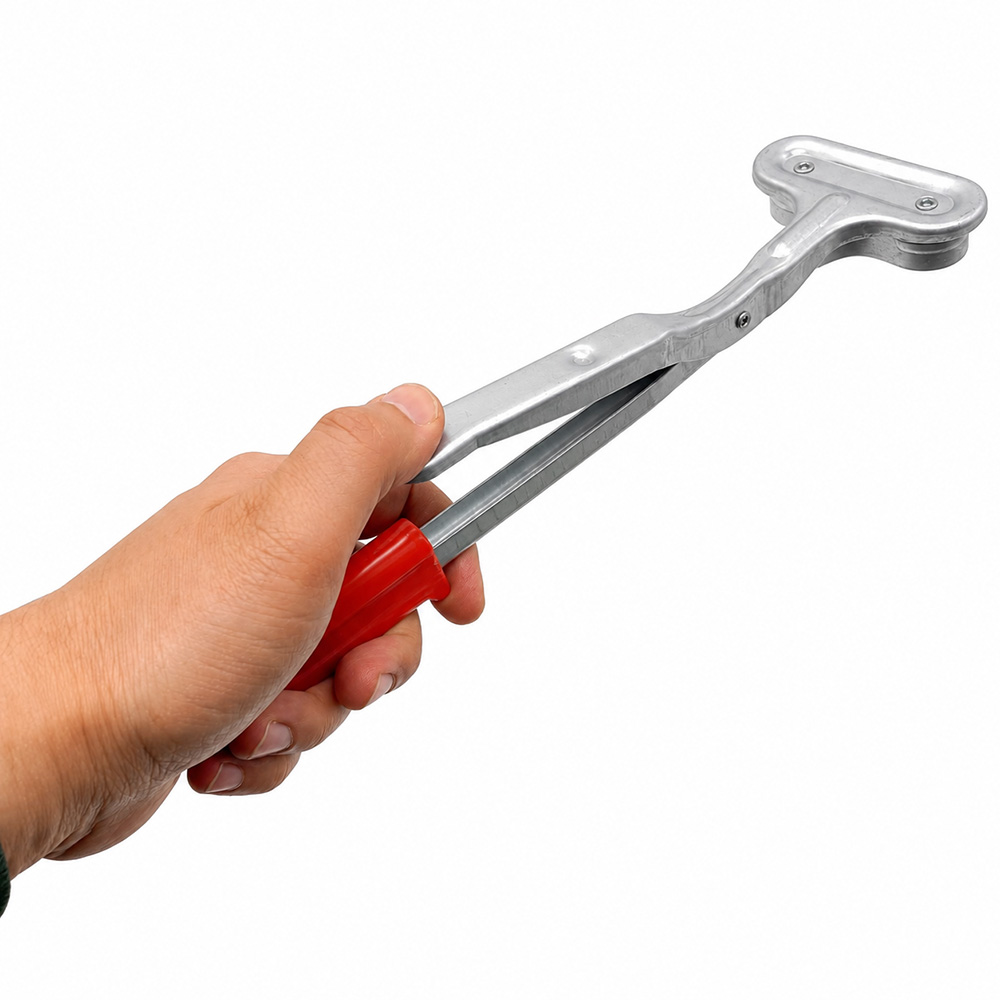
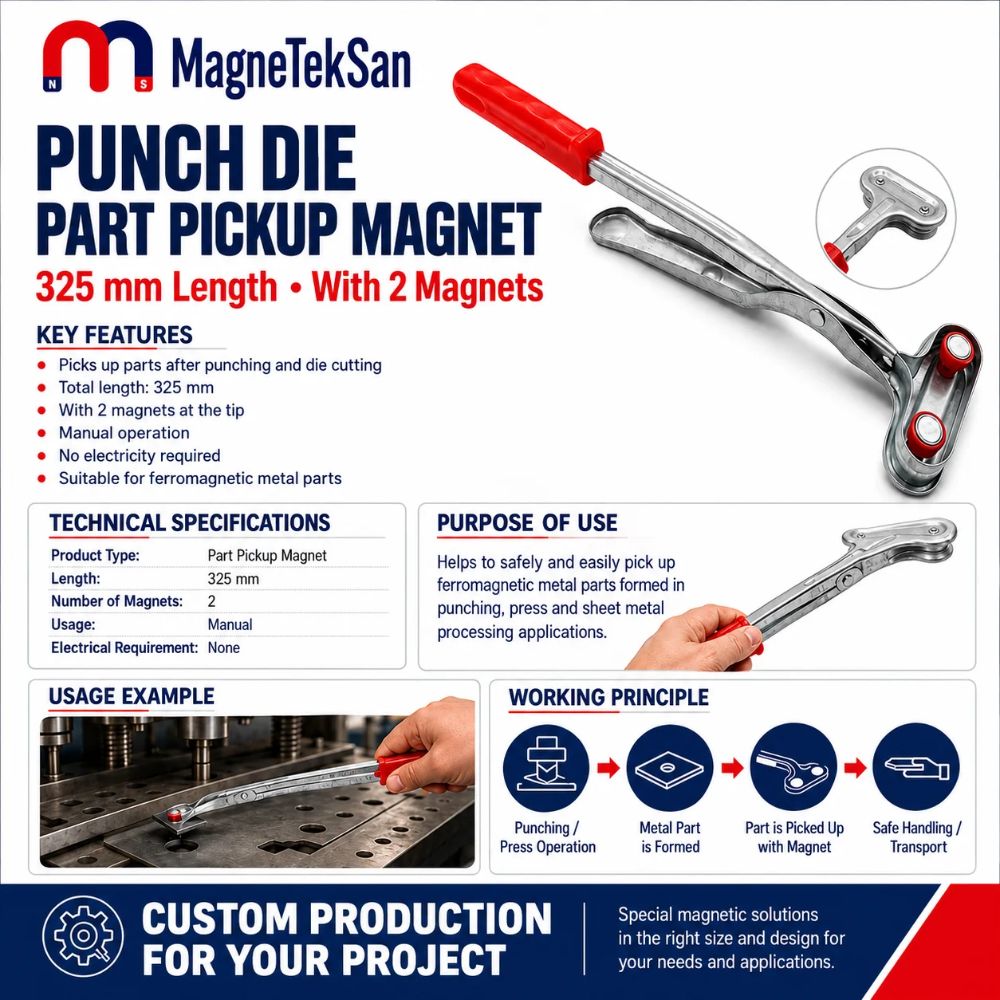
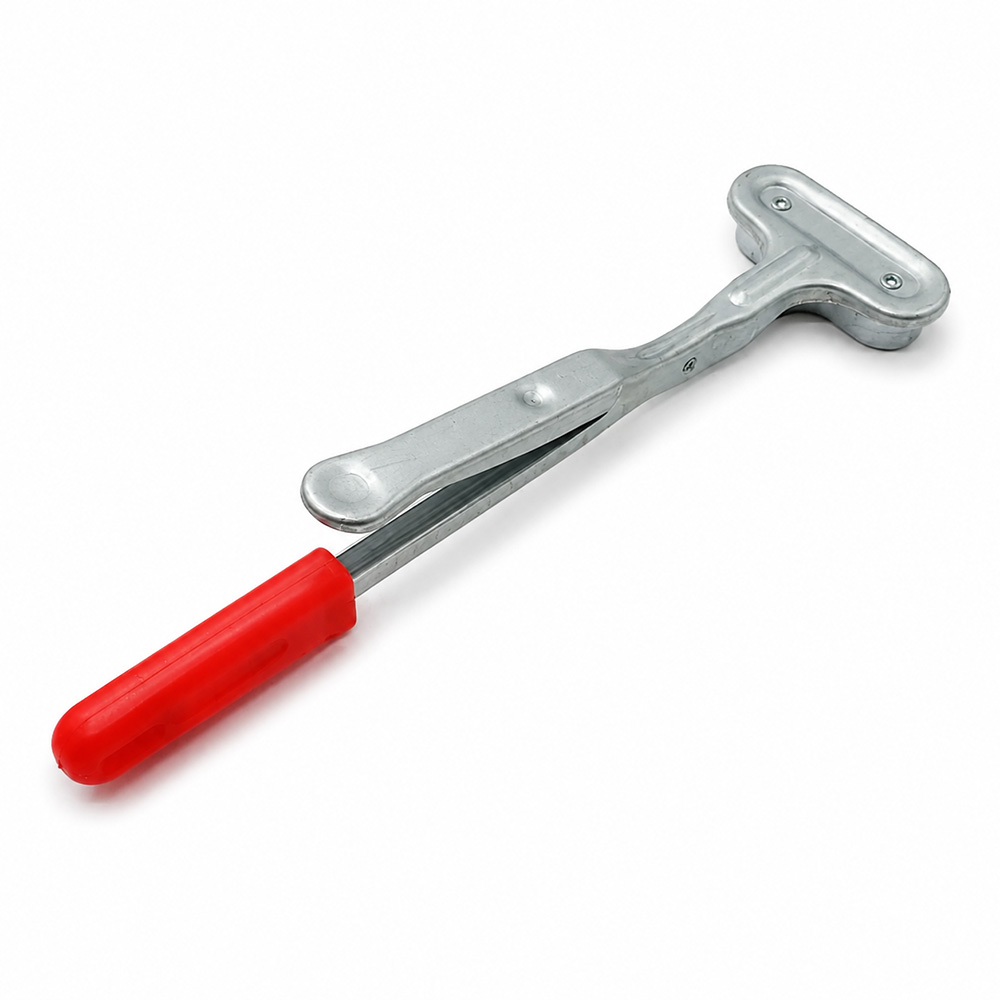
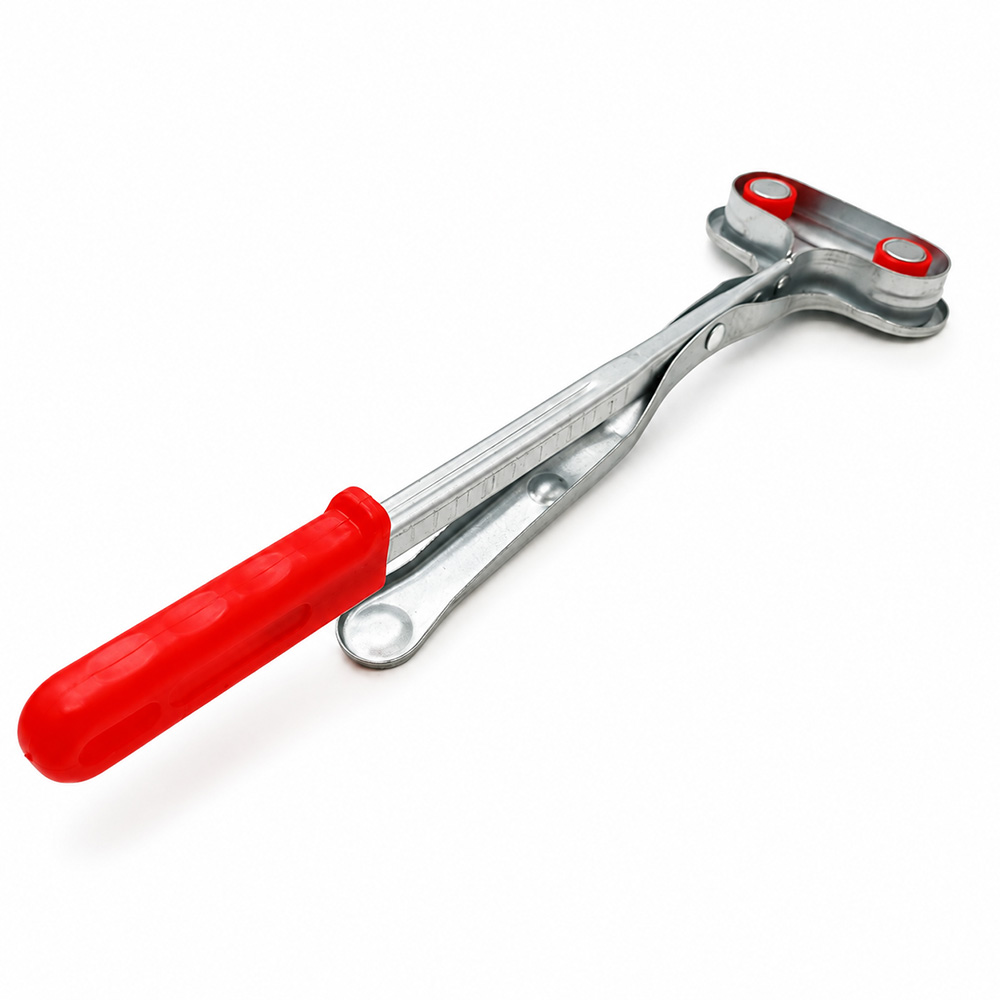
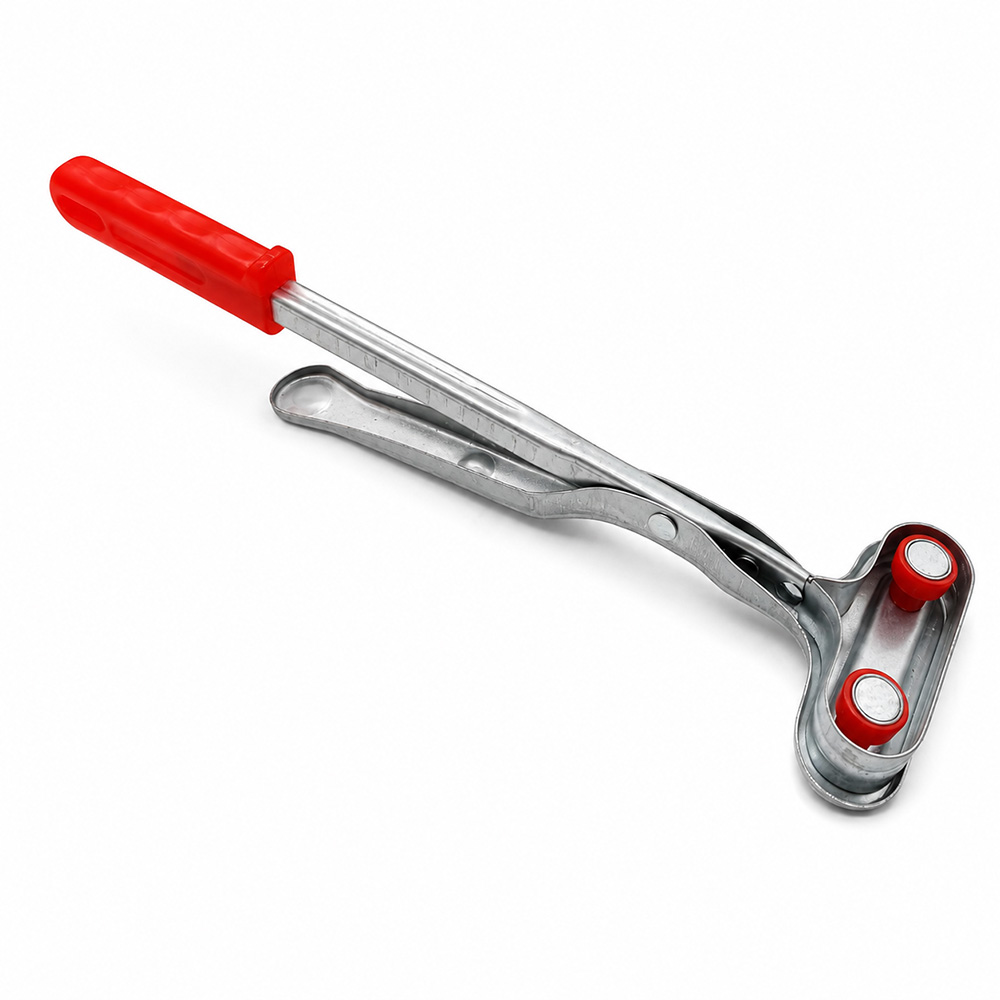
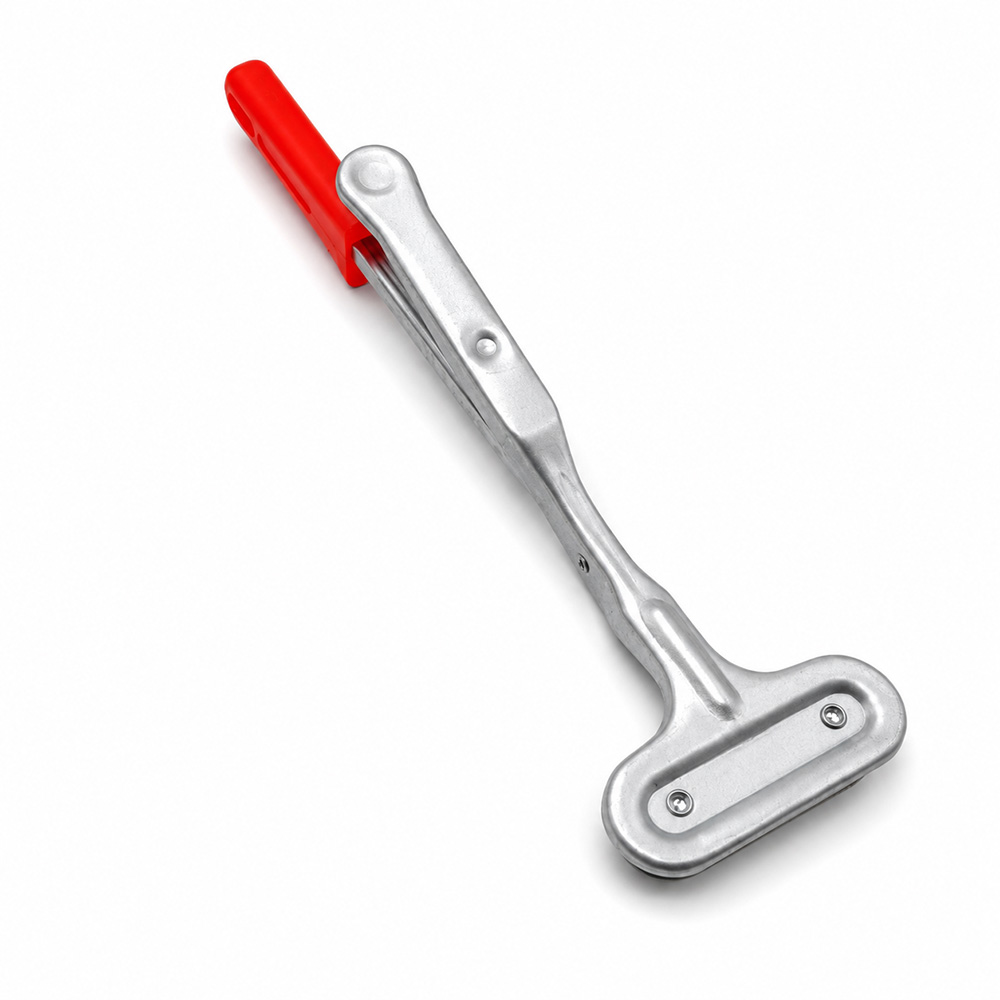
Magnes do wykrawarki CNC o długości 325 mm to przenośne narzędzie ręczne wyposażone w dwie końcówki magnetyczne, przeznaczone do wyjmowania odpowiednich elementów z blach ferromagnetycznych po wykrawaniu CNC lub pracy pras wykrawających. Dwa punkty kontaktu magnetycznego ułatwiają chwytanie stalowych detali o wystarczająco płaskiej powierzchni, a wydłużona konstrukcja pozwala sięgać do wyciętych części bez bezpośredniego chwytania ich ostrych krawędzi. Nominalny udźwig wynosi 2 kg, układ magnesów trwałych nie wymaga zasilania elektrycznego, a rzeczywista siła trzymania zależy od materiału, grubości, geometrii i warunków styku.
| Parametr techniczny | Wartość |
|---|---|
| Typ produktu | Ręczny chwytak magnetyczny do blach |
| Długość całkowita | 325 mm |
| Konfiguracja magnetyczna | Dwie końcówki magnetyczne |
| Punkty kontaktu magnetycznego | 2 |
| Udźwig nominalny | 2 kg |
| Sposób obsługi | Ręczny |
| Układ magnetyczny | Magnesy trwałe |
| Zasilanie elektryczne | Nie jest wymagane |
| Główne zastosowanie | Wyjmowanie detali po wykrawaniu CNC |
| Dodatkowe zastosowanie | Prasy wykrawające |
| Odpowiednie materiały | Żelazo i stal ferromagnetyczna |
| Preferowana powierzchnia | Wystarczająco płaska powierzchnia stalowa |
| Konfiguracja kontaktu | W miarę możliwości dwa punkty magnetyczne |
| Funkcja | Wyjmowanie wyciętych elementów blaszanych |
| Czynniki wpływające na skuteczność | Materiał, grubość, powłoka i kontakt |
| Kategoria produktu | Magnesy ręczne |
Extra Information
1. Magnes do wykrawarki CNC 325 mm do obróbki blach
Magnes do wykrawarki CNC o długości 325 mm jest ręcznym narzędziem przeznaczonym do wyjmowania odpowiednich elementów ferromagnetycznych po operacjach wykrawania blach. Jego wydłużona konstrukcja ułatwia dostęp do niektórych detali bez konieczności bezpośredniego chwytania ich ostrych krawędzi.
Na końcu roboczym znajdują się dwie końcówki magnetyczne. Po zetknięciu z odpowiednią powierzchnią stalową mogą one wytworzyć siłę przyciągania umożliwiającą kontrolowane podniesienie i przemieszczenie elementu.
Deklarowany udźwig nominalny wynosi 2 kg. Rzeczywista siła trzymania zależy jednak od gatunku stali, grubości blachy, geometrii detalu oraz jakości kontaktu magnetycznego.
Narzędzie wykorzystuje magnesy trwałe i nie wymaga zasilania elektrycznego. Jest pomocniczym przyrządem do ręcznej obsługi elementów, a nie zamiennikiem przemysłowego sprzętu dźwignicowego ani zabezpieczeń maszyny.
2. Wyjmowanie elementów po wykrawaniu CNC
Wykrawarki CNC wykonują otwory, kontury i różne kształty w arkuszach blachy zgodnie z zaprogramowanym procesem. Po zakończeniu cyklu część wyciętych detali może pozostać na stole roboczym maszyny.
Bezpośrednie podnoszenie takich elementów bywa niewygodne ze względu na ostre krawędzie, zadziory lub trudno dostępne położenie. Chwytak magnetyczny może ułatwić ich usuwanie, jeżeli materiał wykazuje wystarczające właściwości ferromagnetyczne.
Operator zbliża końcówki magnetyczne do dostępnej powierzchni detalu i sprawdza stabilność połączenia. Dopiero po uzyskaniu pewnego kontaktu element można przenieść do miejsca zbiórki.
Czynność wolno wykonywać wyłącznie po doprowadzeniu maszyny do bezpiecznego stanu. Narzędzie magnetyczne nie uprawnia do sięgania do strefy zagrożenia podczas ruchu mechanizmów.
3. Długość całkowita 325 mm i zasięg operatora
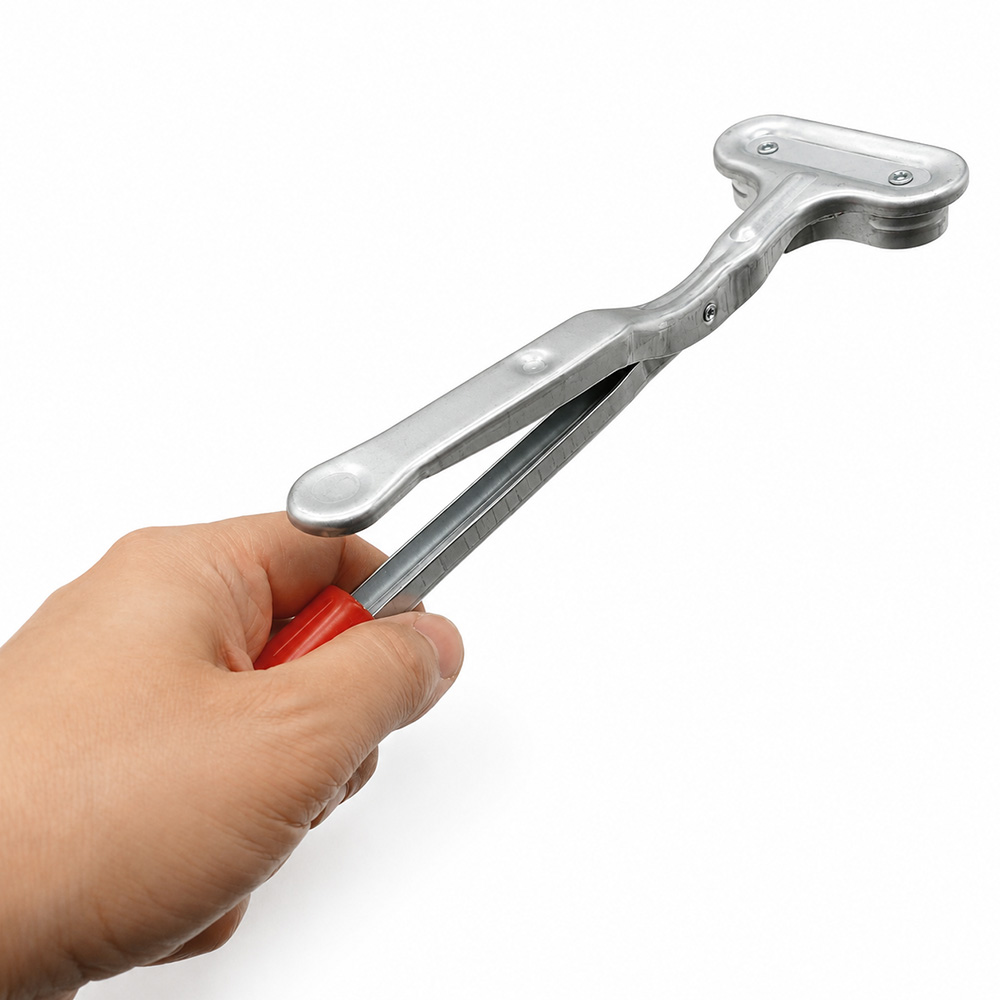
Całkowita długość narzędzia wynosi 325 mm. Taki wymiar zapewnia dodatkowy zasięg w porównaniu z bezpośrednim chwytaniem małych elementów dłonią.
Wydłużona konstrukcja może ułatwiać sięganie do detali leżących na stole wykrawarki, obok oprzyrządowania lub w innych dostępnych miejscach stanowiska. Faktyczna dostępność zależy od budowy maszyny i położenia elementu.
Większy zasięg nie oznacza możliwości pomijania wymaganych odległości bezpieczeństwa. Przed wyjmowaniem detali należy przestrzegać instrukcji producenta maszyny oraz obowiązujących procedur.
Długość przyrządu może ograniczać bezpośredni kontakt dłoni z ostrymi krawędziami, ale nie usuwa wszystkich zagrożeń mechanicznych. Nadal konieczne są kontrolowane ruchy i odpowiednie środki ochrony indywidualnej.
4. Konstrukcja z dwiema końcówkami magnetycznymi
Końcówka robocza chwytaka została wyposażona w dwa oddzielne punkty magnetyczne. Rozwiązanie to umożliwia kontakt z odpowiednim elementem ferromagnetycznym w dwóch miejscach.
Gdy obie końcówki dobrze przylegają do wystarczająco płaskiej powierzchni stalowej, kontakt magnetyczny może być rozłożony między dwa obszary. Stabilność zależy jednak od wymiarów, kształtu i położenia detalu.
Bardzo małe, zakrzywione lub nieregularne elementy mogą stykać się tylko z jedną końcówką. W takich warunkach siła trzymania i stabilność mogą różnić się od sytuacji pełnego kontaktu w dwóch punktach.
Obecność dwóch końcówek nie gwarantuje równomiernego rozłożenia obciążenia. Przed zastosowaniem trzeba ocenić geometrię detalu i dostępne powierzchnie styku.
5. Udźwig nominalny 2 kg
Dla ręcznego chwytaka magnetycznego podano udźwig nominalny 2 kg. Wartość ta opisuje deklarowaną zdolność podnoszenia w odpowiednich warunkach materiałowych i kontaktowych.
Rzeczywista siła przyciągania może zmieniać się w zależności od gatunku stali, grubości blachy i płaskości powierzchni. Farba, powłoki ochronne, korozja oraz szczeliny powietrzne mogą dodatkowo ograniczać siłę trzymania.
Detal ważący mniej niż 2 kg nie musi automatycznie nadawać się do bezpiecznego przenoszenia. Należy uwzględnić również środek ciężkości, kształt oraz rzeczywistą powierzchnię kontaktu magnetycznego.
Przed każdym przemieszczeniem trzeba sprawdzić stabilność uchwytu. Narzędzie nie jest przeznaczone do podnoszenia ładunków nad ludźmi ani do obsługi ciężkich elementów przemysłowych.
6. Ręczne przemieszczanie wyciętych elementów blaszanych
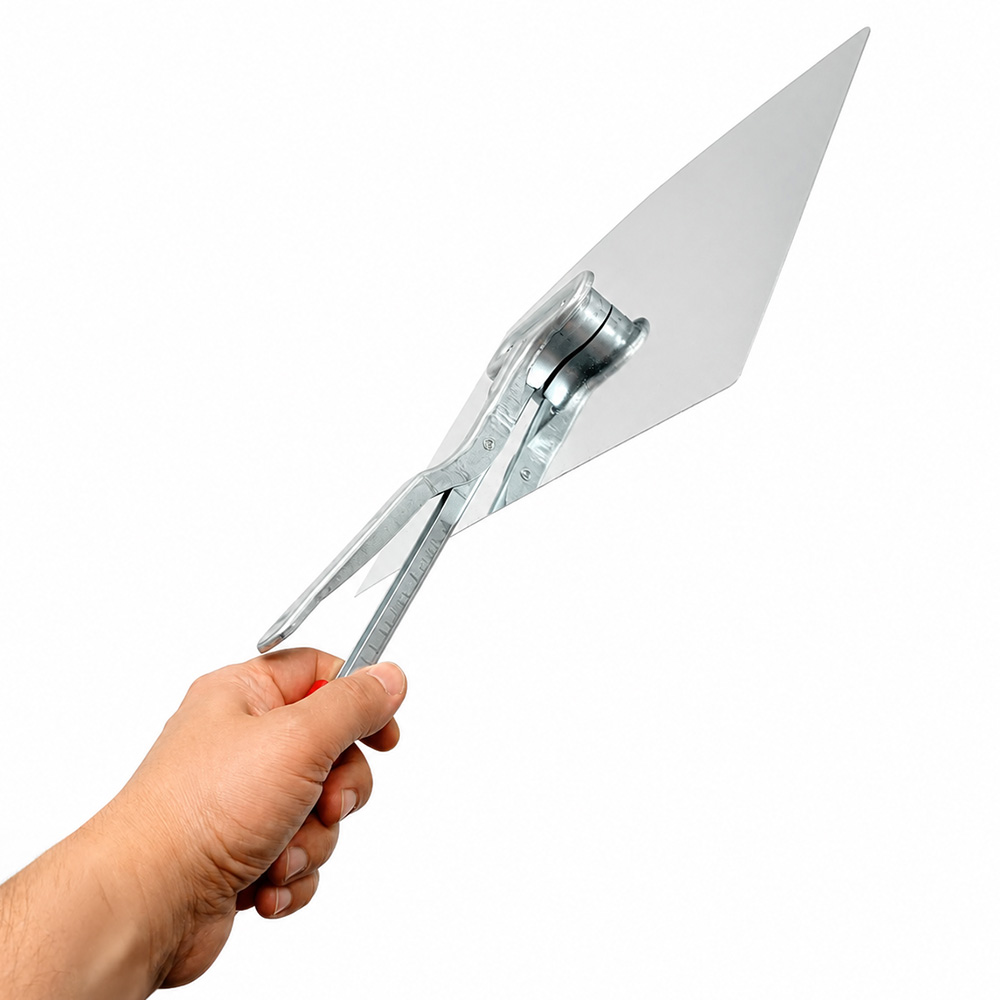
Ręczne wyjmowanie detali obejmuje ich zlokalizowanie, wybór odpowiedniej powierzchni kontaktu i przeniesienie do wyznaczonego miejsca. Narzędzie magnetyczne może usprawnić te czynności przy odpowiednich materiałach ferromagnetycznych.
Operator przykłada końcówki do dostępnej części stalowej powierzchni. Element powinien zostać poruszony dopiero po potwierdzeniu wystarczająco pewnego połączenia magnetycznego.
Następnie detal można przenieść na niewielką odległość do pojemnika, na stół roboczy lub stanowisko kontroli. Sposób uwolnienia powinien odpowiadać rzeczywistej konstrukcji i instrukcji użytkowania narzędzia.
Podczas całego ruchu należy zachować kontrolę nad elementem. Gwałtowne ruchy mogą spowodować poślizg, niespodziewane odłączenie lub uderzenie o sąsiednie wyposażenie.
7. Zastosowania przy wykrawarkach CNC
Wykrawarki CNC służą do wykonywania otworów, profili i elementów o złożonych kształtach z blach metalowych. Po zakończeniu obróbki gotowe części mogą pozostawać w dostępnych obszarach stołu.
Magnes o długości 325 mm może pomagać w wyjmowaniu odpowiednich stalowych detali z takich miejsc. Jest szczególnie przydatny w procesach, w których przewidziano ręczne zbieranie wyciętych elementów.
Chwytanie magnetyczne wymaga wystarczającej reakcji ferromagnetycznej materiału. Aluminium, miedź i mosiądz nie nadają się do zwykłego sposobu chwytania tym narzędziem z magnesami trwałymi.
Przed uzyskaniem dostępu do strefy roboczej maszynę trzeba zatrzymać i zabezpieczyć. Magnesu nie wolno używać do ingerowania w obszar niebezpiecznych ruchów urządzenia.
8. Wyjmowanie detali z pras wykrawających
Prasy wykrawające wykorzystują siły mechaniczne i odpowiednie narzędzia do cięcia lub kształtowania blach. Po zakończeniu operacji małe detale mogą pozostawać w pobliżu matrycy albo na powierzchni odbiorczej.
Ręczny chwytak magnetyczny może ułatwiać usuwanie odpowiednich elementów ferromagnetycznych po bezpiecznym zatrzymaniu prasy. Ogranicza to konieczność bezpośredniego chwytania ostrych krawędzi.
Końcówki należy zbliżać ostrożnie, aby nie uderzać w wrażliwe powierzchnie oprzyrządowania. Przed rozpoczęciem czynności trzeba ocenić dostępną przestrzeń i planowany kierunek wyjmowania detalu.
Magnes nie zastępuje osłon, blokad ani zatwierdzonych procedur bezpieczeństwa. Zapewnienie bezpiecznego dostępu do strefy pracy pozostaje podstawowym warunkiem.
9. Ograniczanie bezpośredniego kontaktu z ostrymi krawędziami
Operacje cięcia i wykrawania mogą pozostawiać ostre krawędzie oraz zadziory na elementach blaszanych. Bezpośrednie chwytanie takich powierzchni zwiększa ryzyko skaleczeń i otarć.
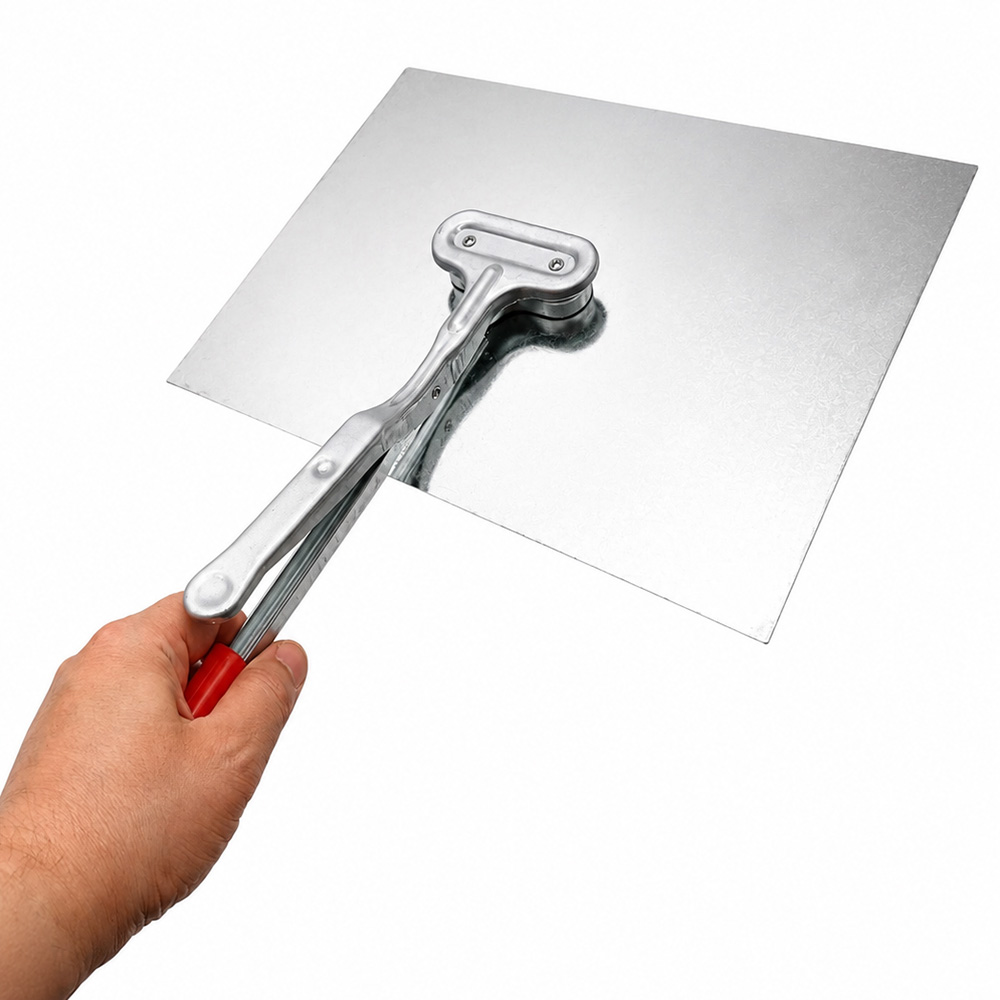
Narzędzie magnetyczne umożliwia podniesienie odpowiedniego detalu za pomocą jego powierzchni ferromagnetycznej, bez konieczności chwytania za krawędź cięcia. Może to zmniejszać część zagrożeń wynikających z bezpośredniego kontaktu.
Korzyść ta zależy od stabilności uchwytu i możliwości kontrolowanego przemieszczania elementu. Bardzo cienkie, nierówne lub niekorzystnie ułożone detale mogą wymagać innej metody.
Rękawice ochronne i pozostałe wymagane środki ochrony indywidualnej nadal powinny być stosowane. Chwytak jest pomocniczym narzędziem, a nie kompletnym systemem zapobiegania urazom.
10. Działanie magnesów trwałych bez zasilania
Chwytak wykorzystuje magnesy trwałe do przyciągania odpowiednich materiałów ferromagnetycznych. Do wytworzenia siły magnetycznej nie jest potrzebne podłączenie do sieci elektrycznej.
Nie są wymagane baterie, ładowarki ani elektryczne układy sterowania. Dzięki temu narzędzie może być używane jako przenośne wyposażenie na odpowiednich stanowiskach przemysłowych.
Przyciąganie magnetyczne występuje również podczas zwykłego posługiwania się przyrządem. Operator musi więc kontrolować zbliżanie końcówek do metalowych przedmiotów i sposób odkładania elementów.
Brak zasilania elektrycznego nie usuwa zagrożeń mechanicznych i magnetycznych. Podczas użytkowania oraz przechowywania należy uwzględniać pobliskie przedmioty ferromagnetyczne i urządzenia wrażliwe na pole magnetyczne.
11. Zgodność z żelazem i stalą ferromagnetyczną
Produkt jest przeznaczony przede wszystkim do elementów z żelaza i stali o odpowiednich właściwościach ferromagnetycznych. Materiały te mogą zapewniać przyciąganie potrzebne do utrzymania detalu.
Różne gatunki stali nie mają jednak identycznych właściwości magnetycznych. Stan metalurgiczny i wcześniejsze procesy obróbki mogą również wpływać na reakcję materiału.
Istotnym parametrem jest także grubość blachy. Bardzo cienkie elementy mogą zachowywać się inaczej niż grubsze części o korzystnej geometrii kontaktu.
Przed regularnym użytkowaniem należy sprawdzić zgodność rzeczywistego materiału. Jeśli nie można uzyskać niezawodnego połączenia magnetycznego, trzeba wybrać inny sposób chwytania.
12. Ograniczenia przy wyjmowaniu blach aluminiowych
Aluminium w zwykłych warunkach nie jest materiałem ferromagnetycznym. Typowy magnes trwały nie może więc utrzymywać blachy aluminiowej na tej samej zasadzie co stali ferromagnetycznej.
Narzędzia nie należy wybierać do standardowego wyjmowania detali wykonanych z aluminium. Jego końcówki są przeznaczone głównie do odpowiednich powierzchni żelaznych i stalowych.
Nawet jeśli detal aluminiowy ma podobny kształt i masę jak stalowy, jego zachowanie magnetyczne pozostaje odmienne. Same wymiary nie wystarczają do potwierdzenia przydatności chwytaka.
Dla elementów aluminiowych można rozważyć chwytaki mechaniczne, systemy podciśnieniowe lub inne właściwe rozwiązania. Wybór powinien uwzględniać cechy materiału oraz wymagania bezpieczeństwa.
13. Miedź, mosiądz i inne metale nieferromagnetyczne
Miedź i mosiądz nie wykazują właściwości ferromagnetycznych potrzebnych do normalnego chwytania tym narzędziem. Podobne ograniczenie dotyczy wielu innych stopów nieferromagnetycznych.
Metaliczny wygląd elementu nie oznacza, że może on zostać utrzymany przez magnes trwały. Decydują rzeczywiste właściwości magnetyczne materiału.
Jeżeli na jednej maszynie obrabiane są różne metale, operator powinien zidentyfikować materiał przed próbą wyjmowania detalu. Pozwala to ograniczyć ryzyko nieskutecznego uchwytu i nieprzewidzianego ruchu.
Produkt należy traktować jako specjalistyczne narzędzie do odpowiednich blach ferromagnetycznych. Inne materiały wymagają metod chwytania dopasowanych do ich właściwości.
14. Właściwości magnetyczne stali nierdzewnej
Stale nierdzewne obejmują różne grupy stopów o odmiennych właściwościach magnetycznych. Niektóre gatunki są wyraźnie przyciągane przez magnes, podczas gdy inne reagują bardzo słabo.
Zachowanie materiału może również zależeć od obróbki plastycznej i stanu metalurgicznego. Sama nazwa „stal nierdzewna” nie pozwala zatem określić przydatności do chwytania magnetycznego.
Próba na rzeczywistym elemencie może pomóc ustalić, czy końcówki zapewniają wystarczająco niezawodne trzymanie. Trzeba przy tym uwzględnić masę i geometrię detalu.
Nie można gwarantować jednakowej siły trzymania dla wszystkich gatunków stali nierdzewnej. Konkretny stop i jego reakcję magnetyczną należy ocenić oddzielnie.
15. Znaczenie płaskich powierzchni kontaktu magnetycznego
Końcówki magnetyczne pracują w korzystniejszych warunkach, gdy mogą ściśle przylegać do powierzchni ferromagnetycznej. Wystarczająco płaskie elementy stalowe często zapewniają odpowiednią geometrię kontaktu.
Powierzchnie zakrzywione, odkształcone lub nierówne mogą zmniejszać efektywny obszar styku. Zwiększa to reluktancję obwodu magnetycznego i może obniżać dostępną siłę przyciągania.
Jeżeli geometria na to pozwala, warto zapewnić kontakt obu końcówek z detalem. Nawet pełne przyleganie nie gwarantuje jednak identycznego rezultatu dla różnych materiałów.
Przed przemieszczeniem należy sprawdzić stabilność połączenia. Niewłaściwej powierzchni kontaktu nie można kompensować samym założeniem, że magnes wytworzy dużą siłę.
16. Dwupunktowy kontakt i stabilność detalu
Dwie końcówki magnetyczne mogą stykać się z detalem w oddzielnych miejscach. Przy odpowiednio dużych i płaskich elementach może to pomagać w rozłożeniu kontaktu magnetycznego.
Stabilność zależy także od środka ciężkości oraz wzajemnego położenia punktów styku. Detal może się przechylać lub obracać nawet wtedy, gdy obie końcówki dotykają jego powierzchni.
W przypadku wąskich lub nieregularnych części większość obciążenia może przypadać na jedną końcówkę. Zmienia to warunki trzymania i może ograniczać stabilność podczas ruchu.
Przed podniesieniem trzeba ocenić rzeczywistą konfigurację kontaktu. Dwie końcówki nie stanowią automatycznego mechanizmu równoważącego ani zabezpieczenia przed obrotem detalu.
17. Wpływ grubości blachy na siłę trzymania
Grubość blachy jest jednym z czynników wpływających na oddziaływanie magnetyczne. Cienkie blachy ferromagnetyczne mogą zapewniać inne warunki trzymania niż grubsze elementy.
Obwód magnetyczny zależy od właściwości materiału, geometrii oraz jakości styku z końcówkami. Jedna nominalna wartość udźwigu nie opisuje więc wszystkich możliwych zastosowań.
Powłoki ochronne, uszkodzenia powierzchni i szczeliny powietrzne mogą dodatkowo zmieniać siłę przyciągania. Czynniki te należy analizować łącznie.
Jeżeli produkcja obejmuje blachy o różnych grubościach, zaleca się sprawdzenie skuteczności chwytu dla każdego istotnego zakresu. Metoda odpowiednia dla jednej grubości może nie być niezawodna przy innej.
18. Chwytanie blach malowanych i powlekanych
Farba lub powłoka ochronna nie musi całkowicie uniemożliwiać przyciągania, jeśli podłoże stanowi stal ferromagnetyczna. Powłoka wprowadza jednak dodatkową odległość między magnesem a metalem.
Wraz ze wzrostem tej odległości siła trzymania może maleć. Wielkość zmiany zależy od grubości powłoki, właściwości materiału i warunków kontaktu.
Na elementach lakierowanych lub dekoracyjnych mogą powstawać ślady podczas dotykania lub przesuwania końcówek. Narzędzie nie jest deklarowane jako specjalny chwytak chroniący delikatne wykończenia powierzchni.
Przed zastosowaniem trzeba ocenić zarówno niezawodność chwytu, jak i wymagania dotyczące wyglądu detalu. Jeżeli uszkodzenie powłoki jest niedopuszczalne, może być potrzebna inna metoda.
19. Zastosowanie przy blachach ocynkowanych
Blacha ocynkowana składa się ze stalowego podłoża pokrytego ochronną warstwą cynku. Jeżeli podłoże ma odpowiednie właściwości ferromagnetyczne, przyciąganie magnetyczne może nadal występować.
Warstwa cynku tworzy dodatkowy odstęp między końcówką a stalą. Grubość tej warstwy, grubość blachy i geometria kontaktu mogą więc wpływać na dostępną siłę trzymania.
Stan powierzchni elementów ocynkowanych może różnić się w zależności od technologii produkcji. Różnice te należy uwzględniać podczas oceny przydatności chwytaka.
Magnes może nadawać się do niektórych ocynkowanych detali stalowych, pod warunkiem potwierdzenia stabilności na rzeczywistym elemencie. Samo ferromagnetyczne podłoże nie gwarantuje wystarczającej siły.
20. Rdza, nierówności i szczeliny powietrzne
Rdza, zgorzelina i nierówności powierzchni mogą utrudniać ścisłe przyleganie końcówek do stali. W efekcie powstaje dodatkowy odstęp w obwodzie magnetycznym.
Nawet stosunkowo niewielka szczelina powietrzna może ograniczać przyciąganie. Wielkość tego efektu zależy od konstrukcji układu magnetycznego i stanu detalu.
Na nierównej powierzchni jedna końcówka może przylegać znacznie lepiej niż druga. Może to prowadzić do mniej stabilnego chwytu lub niespodziewanego obrotu elementu podczas przemieszczania.
W miarę możliwości należy wybierać czyste i wystarczająco płaskie powierzchnie. Jeżeli stan powierzchni nie zapewnia niezawodnego kontaktu, trzeba zastosować alternatywną metodę.
21. Wyjmowanie małych elementów blaszanych
Wykrawanie CNC często prowadzi do powstawania małych detali, które po cięciu pozostają na stole roboczym. Ręczny magnes może pomagać w zbieraniu tych wykonanych z odpowiednich materiałów ferromagnetycznych.
Element musi mieć wystarczającą dostępną powierzchnię do uzyskania kontaktu magnetycznego. Bardzo małe detale mogą dotykać tylko jednej z dwóch końcówek.
Nominalny udźwig 2 kg nie określa minimalnych wymiarów zgodnych elementów. Szerokość, długość i geometrię kontaktu trzeba oceniać niezależnie od masy.
Jeśli detal nie jest utrzymywany pewnie, należy wybrać bardziej odpowiedni przyrząd. Celem jest kontrolowane wyjmowanie, a nie wyłącznie uzyskanie możliwie dużej siły magnetycznej.
22. Przenoszenie do pojemników i stanowisk kontroli
Po wyjęciu detal może zostać przeniesiony do pojemnika zbiorczego, tacki sortowniczej lub na stanowisko kontroli jakości. Chwytak może ułatwiać takie krótkie przemieszczenia ręczne w odpowiednich warunkach.
Trasa przenoszenia powinna być wolna od przeszkód i przedmiotów, które mogłyby zostać przypadkowo przyciągnięte przez końcówki. Operator musi zachować kontrolę nad elementem przez cały czas.
Uwolnienie detalu powinno odbywać się zgodnie z rzeczywistą konstrukcją i instrukcją narzędzia. Przed zakończeniem kontaktu magnetycznego element należy umieścić na stabilnym podłożu.
Produkt nie jest przeznaczony do transportu ładunków na duże odległości. Jego podstawową funkcją jest ręczne wyjmowanie i krótkie przemieszczanie odpowiednich stalowych elementów blaszanych.
23. Bezpieczeństwo przy wykrawarkach CNC i prasach
Wykrawarki CNC i prasy mechaniczne mają ruchome mechanizmy oraz niebezpieczne strefy pracy. Ręczne wyjmowanie detali nie może odbywać się wtedy, gdy możliwy jest niebezpieczny ruch maszyny.
Przed użyciem magnesu urządzenie należy doprowadzić do bezpiecznego stanu zgodnie z obowiązującymi procedurami. Nie wolno omijać osłon, blokad ani innych zabezpieczeń.
Po zapewnieniu bezpiecznego dostępu narzędzie może ułatwiać usuwanie odpowiednich elementów. Nie chroni jednak operatora przed niespodziewanym uruchomieniem lub ruchem maszyny.
Pracownicy powinni być odpowiednio przeszkoleni i przestrzegać instrukcji producenta urządzenia. Chwytak magnetyczny jest pomocą przy obsłudze detali, a nie zabezpieczeniem maszyny.
24. Różnica między magnesem ręcznym a przemysłowym magnesem podnoszącym
Ręczny chwytak do elementów blaszanych i przemysłowy magnes podnoszący są przeznaczone do różnych zadań. Model o długości 325 mm służy do ręcznego wyjmowania odpowiednich wyciętych części.
Jego udźwig nominalny 2 kg zależy od właściwych warunków materiałowych i kontaktowych. Nie oznacza to przydatności do podnoszenia dużych płyt stalowych ani ciężkich części maszyn.
Przemysłowe operacje podnoszenia mogą wymagać specjalnie zaprojektowanego osprzętu, obliczeń obciążenia i dodatkowych środków bezpieczeństwa. Takie zastosowania wykraczają poza przeznaczenie tego narzędzia.
Produkt należy wybierać wyłącznie do odpowiednich czynności ręcznych. Ciężkie lub niebezpieczne ładunki powinny być przemieszczane sprzętem zaprojektowanym i ocenionym do takich operacji.
25. Kontrola i konserwacja końcówek magnetycznych
Regularne oględziny pomagają utrzymywać chwytak magnetyczny w dobrym stanie technicznym. Obie końcówki należy sprawdzać pod kątem uszkodzeń, zabrudzeń i nietypowego zużycia.
Warto kontrolować również korpus, rękojeść, połączenia mechaniczne oraz ewentualne elementy ruchome. Poluzowane lub uszkodzone części mogą pogarszać bezpieczeństwo obsługi.
Podczas użytkowania na powierzchniach magnetycznych mogą gromadzić się pył żelazny i drobne opiłki. Zanieczyszczenia należy usuwać odpowiednią, bezpieczną metodą.
W razie wykrycia uszkodzenia lub niepewnego trzymania trzeba przerwać użytkowanie. Przed ponownym zastosowaniem należy ocenić potrzebę naprawy albo wymiany.
26. Przechowywanie i ochrona narzędzia magnetycznego
Chwytak należy przechowywać w czystym i suchym miejscu, chronionym przed niepotrzebnymi uderzeniami mechanicznymi. Odpowiednie warunki pomagają zachować stan rękojeści i końcówek.
Magnesy trwałe mogą przyciągać pobliskie przedmioty ferromagnetyczne również podczas przechowywania. Miejsce składowania powinno ograniczać przypadkowy kontakt i nieprzewidziane przemieszczanie przedmiotów.
Należy zachować ostrożność w pobliżu urządzeń wrażliwych na pole magnetyczne. Właściwa odległość zależy od charakterystyki konkretnego wyposażenia.
Po upadku narzędzia lub silnym oddziaływaniu mechanicznym zaleca się kontrolę przed kolejnym użyciem. Widoczne uszkodzenia i nietypowe zachowanie powinny zostać sprawdzone.
27. Specjalne chwytaki magnetyczne do obróbki blach
Różne procesy obróbki blach mogą wymagać innej długości narzędzia, rozmieszczenia końcówek lub zdolności trzymania. Dobór powinien uwzględniać rzeczywiste wymiary i kształty obrabianych elementów.
W niektórych zastosowaniach konstrukcja z jedną końcówką może być korzystniejsza od wersji dwupunktowej. W innych przydatna może być zmiana odległości między magnesami albo geometrii rękojeści.
Przy opracowywaniu specjalnego rozwiązania należy uwzględnić gatunek materiału, grubość blachy, masę detalu i dostępną powierzchnię styku. Ważna jest również dostępność elementu i bezpieczeństwo operatora.
Magneteksan może analizować specjalne konfiguracje narzędzi magnetycznych do zastosowań przemysłowych. Ostateczne parametry powinny zostać potwierdzone w odniesieniu do rzeczywistych detali i warunków pracy.
28. Rozwiązania Magneteksan do magnetycznego wyjmowania detali CNC
Magneteksan oferuje urządzenia magnetyczne do produkcji przemysłowej i obróbki metali. Ręczny chwytak o długości 325 mm z dwiema końcówkami jest przeznaczony do wyjmowania odpowiednich elementów ferromagnetycznych.
Podstawowe parametry produktu obejmują długość całkowitą 325 mm, dwa punkty kontaktu magnetycznego i udźwig nominalny 2 kg. Układ magnesów trwałych działa bez zasilania elektrycznego i baterii.
Możliwe zastosowania obejmują wykrawarki CNC, prasy wykrawające, zakłady obróbki blach oraz inne odpowiednie czynności ręcznego zbierania detali. Rzeczywista przydatność zależy od właściwości materiału i bezpiecznego dostępu.
Dla elementów o innych wymiarach lub szczególnych wymaganiach można rozważyć alternatywne konfiguracje magnetyczne. Dobór narzędzia powinien opierać się na faktycznych warunkach obsługi, a nie wyłącznie na nominalnym udźwigu.