Product Information
Extra Information
Product Information
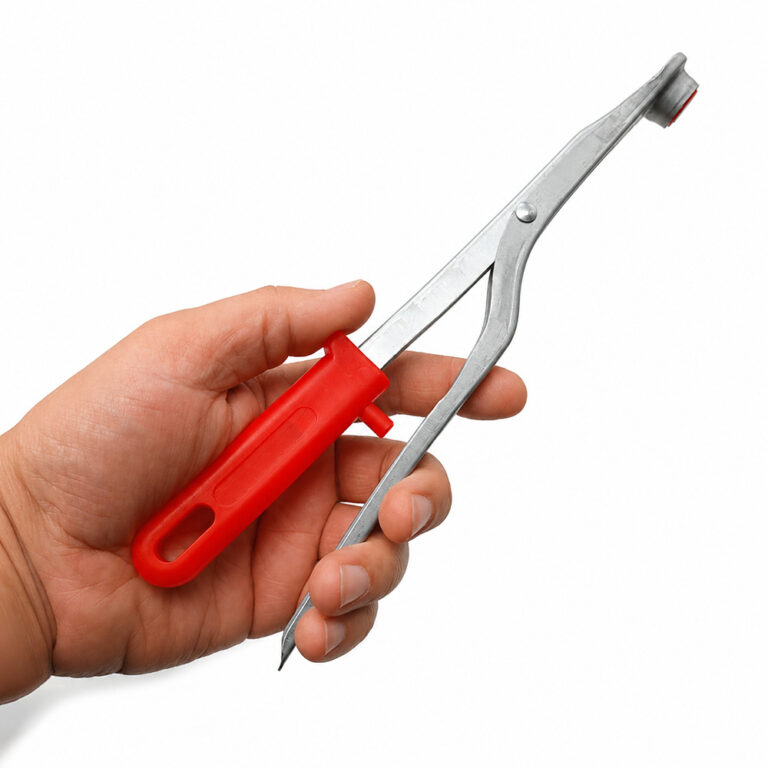
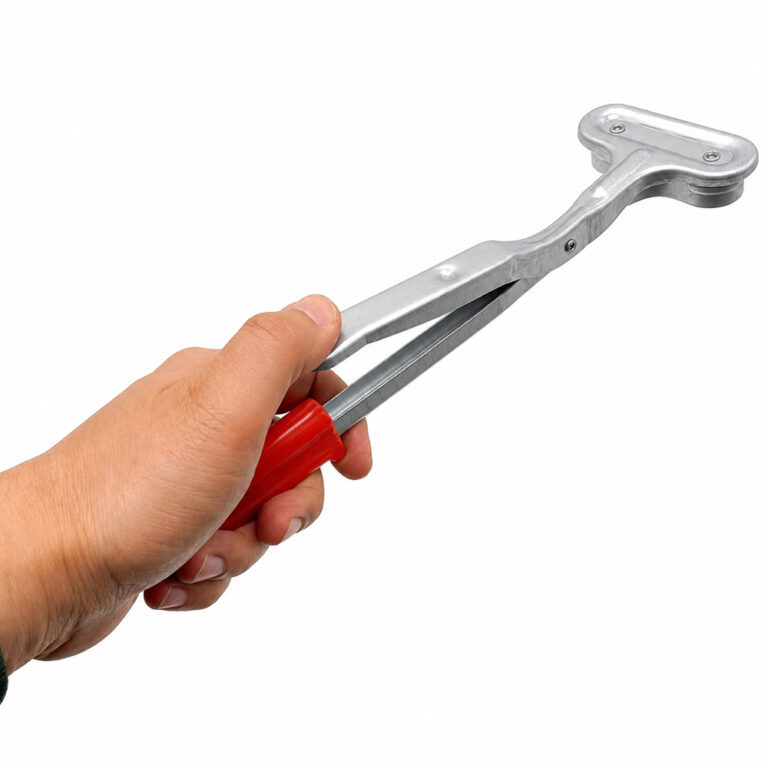
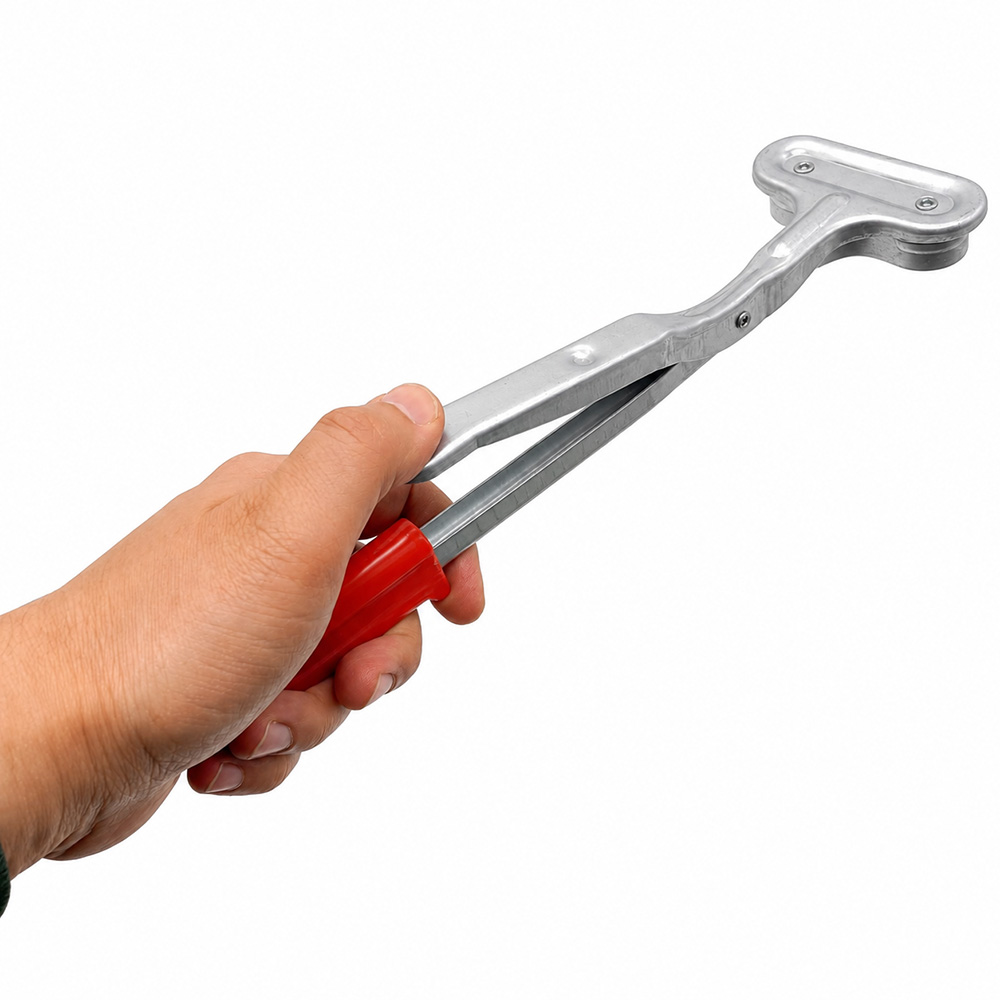
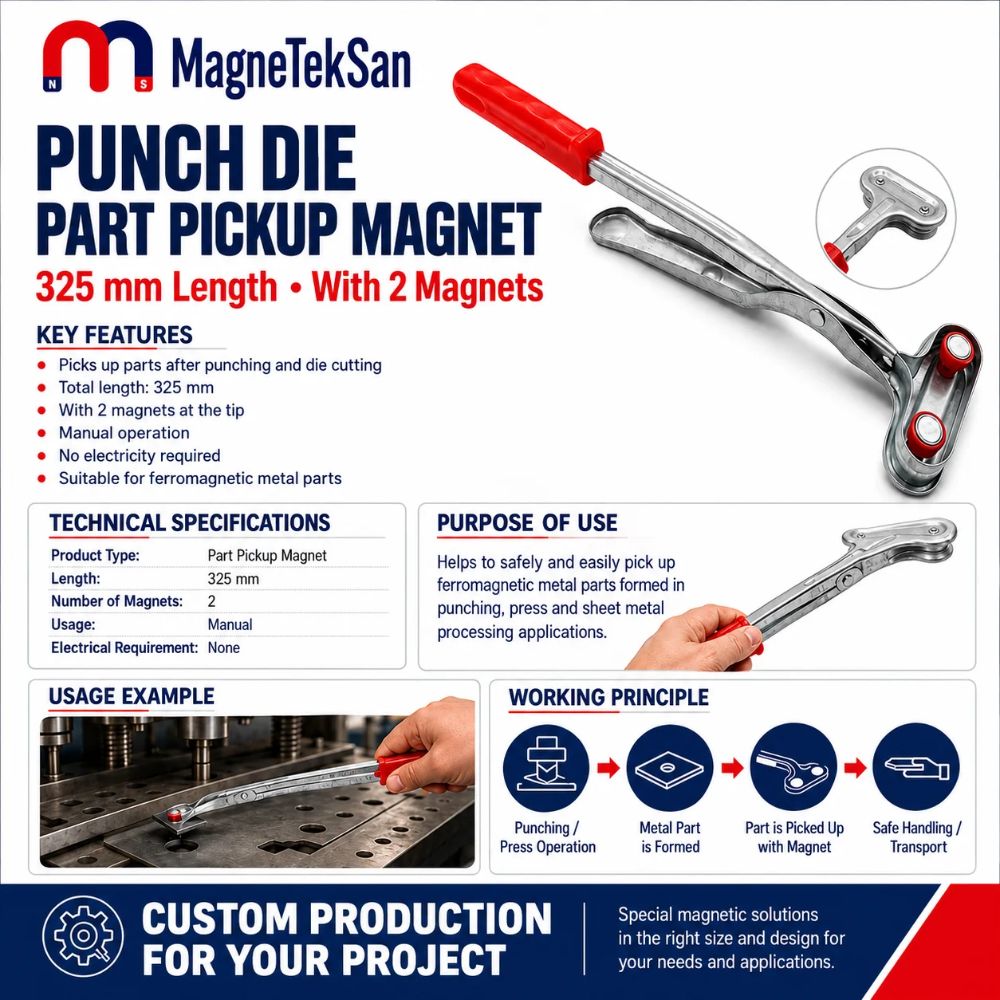
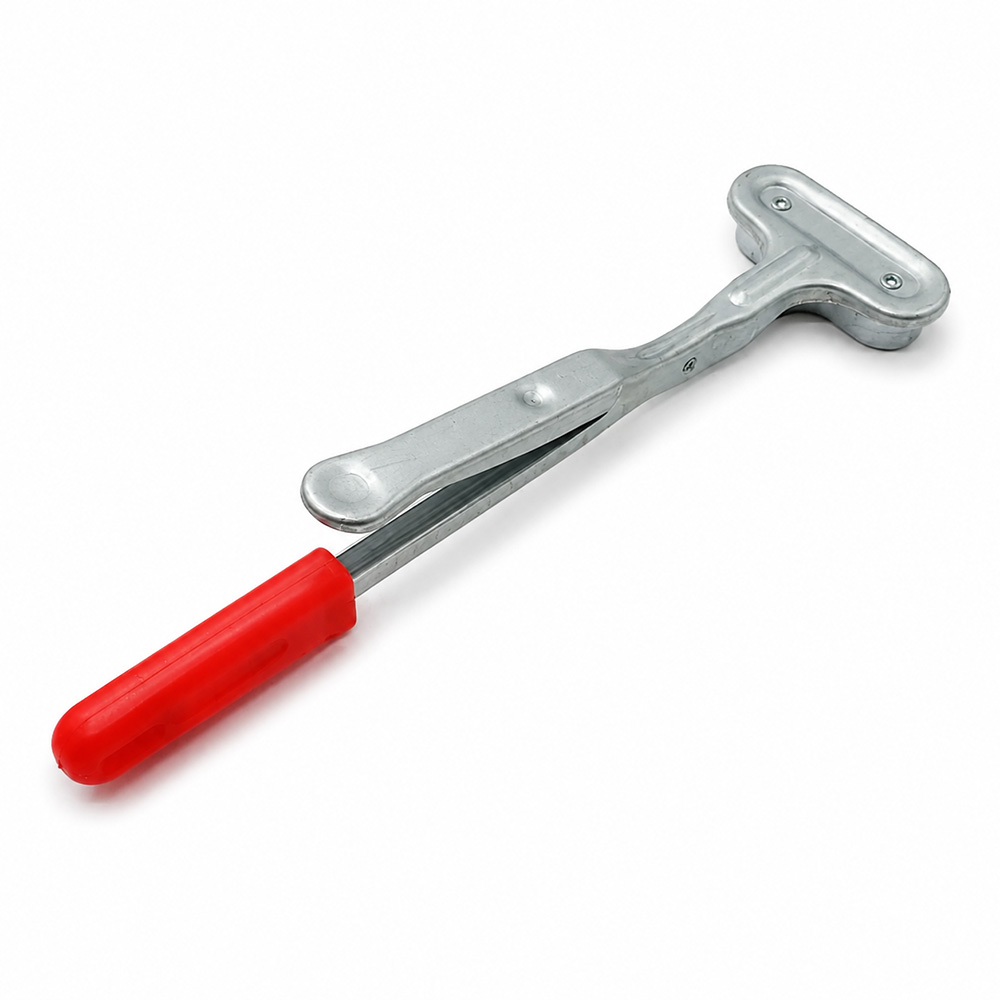
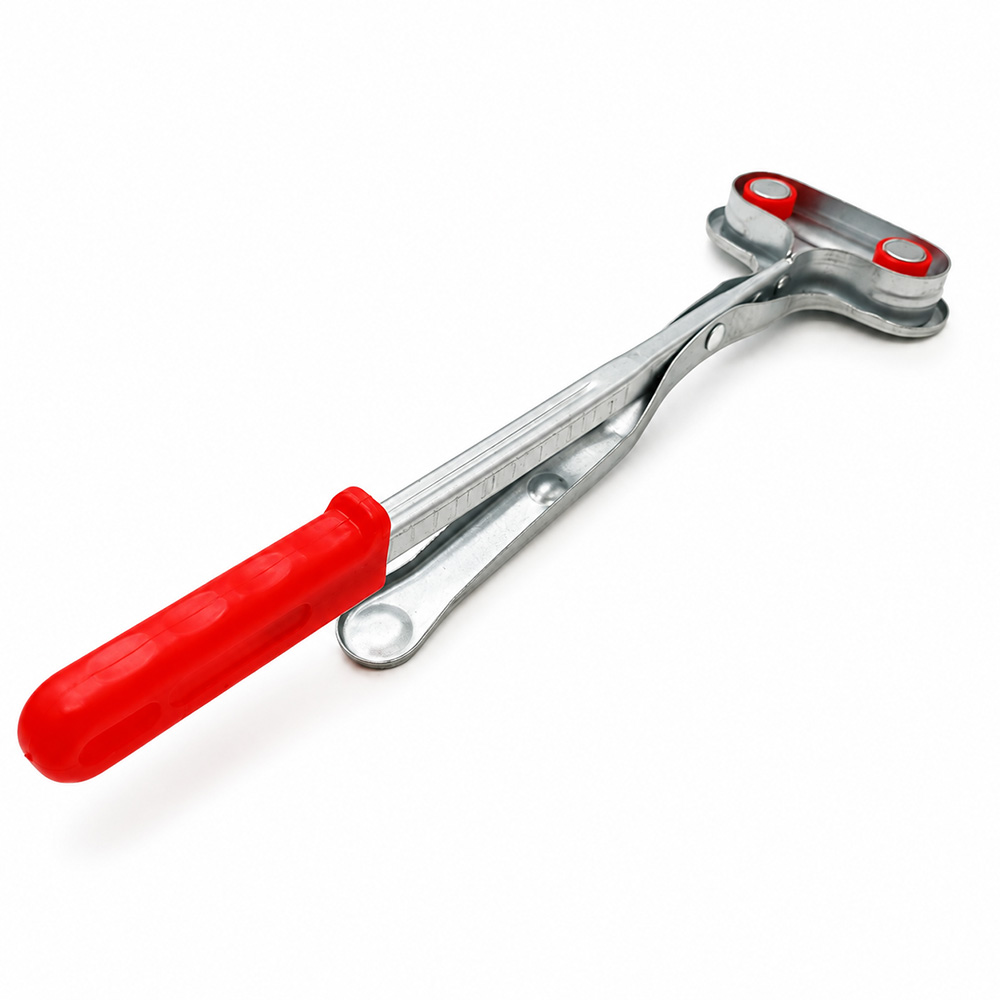
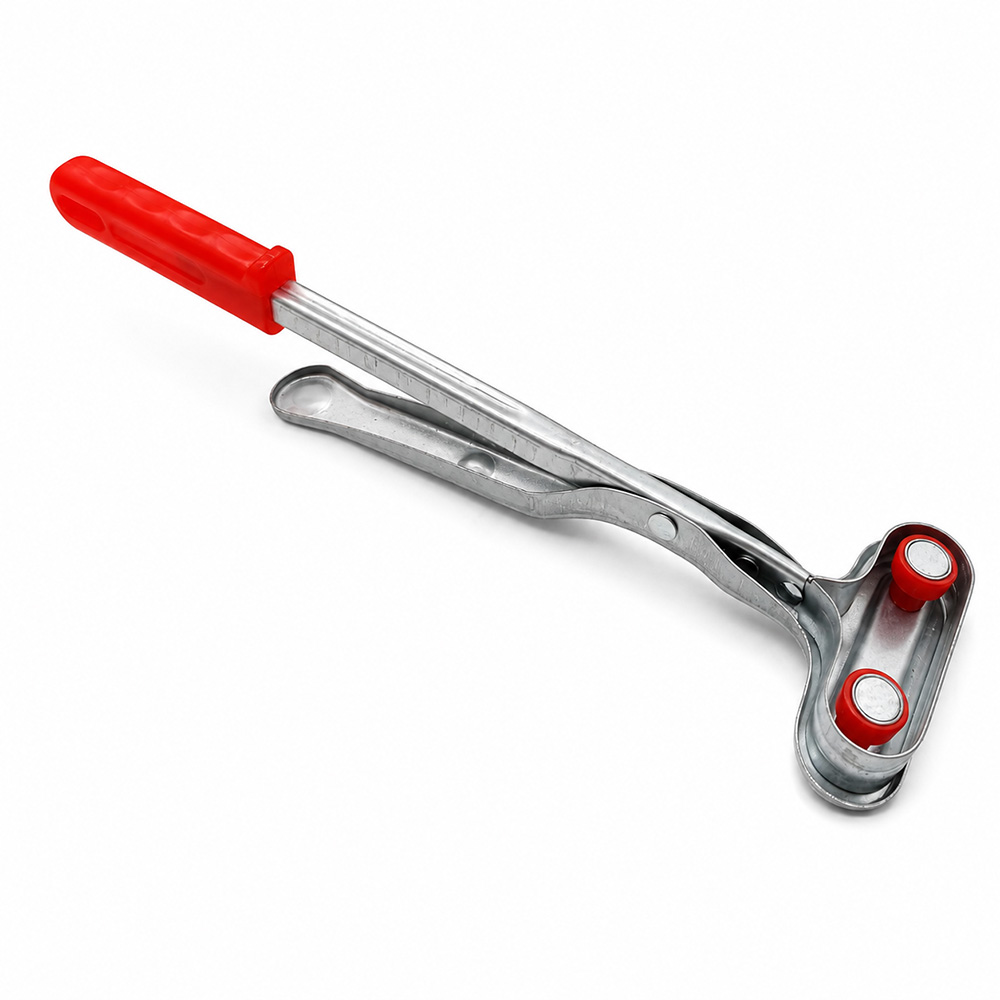
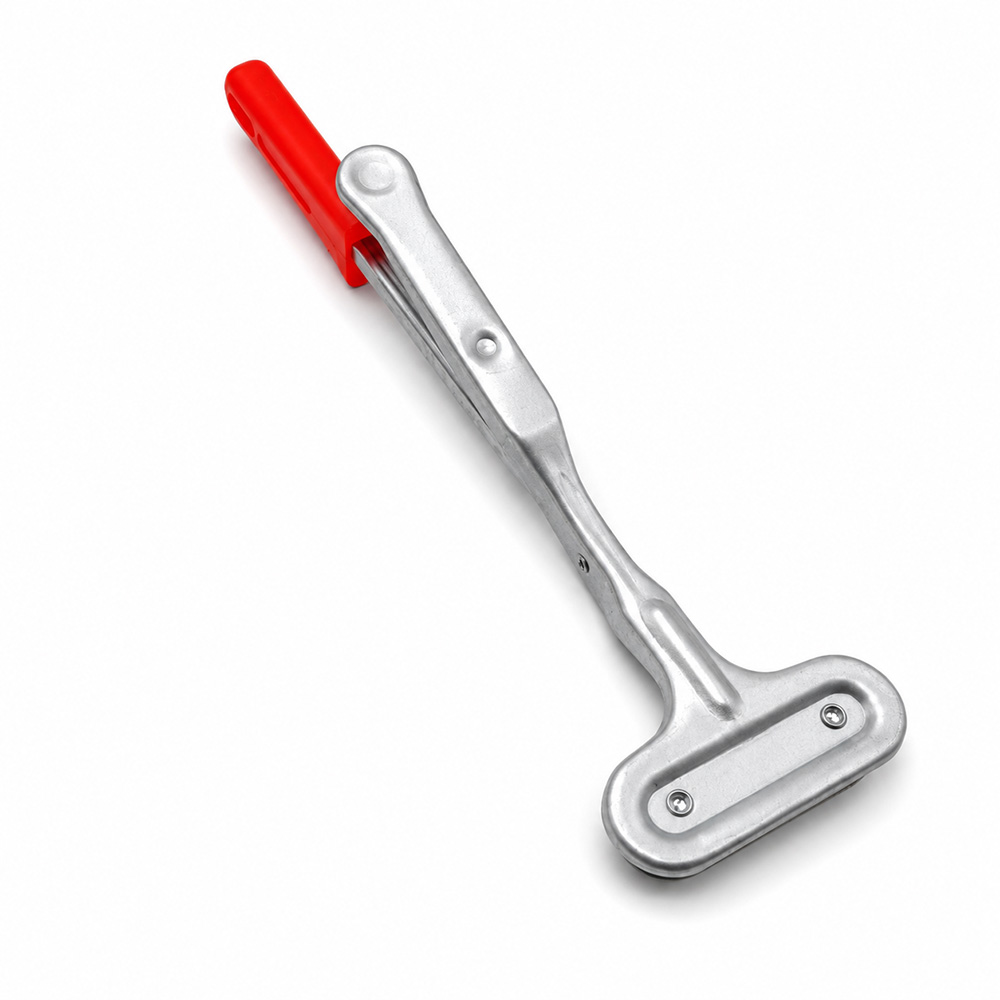
آهنربای برداشتن قطعات CNC با طول کلی 325 میلیمتر، ابزاری دستی و قابلحمل با دو سر مغناطیسی است که برای جمعآوری قطعات مناسب ورق فرومغناطیسی پس از عملیات پانچ CNC یا پرس پانچ طراحی شده است. دو نقطه تماس مغناطیسی به گرفتن قطعات فولادی دارای سطح نسبتاً صاف کمک میکنند و طراحی کشیده ابزار امکان دسترسی به برخی قطعات بریدهشده را بدون گرفتن مستقیم لبههای تیز آنها فراهم میسازد. ظرفیت بلندکردن اسمی این محصول 2 کیلوگرم است، سامانه آهنرباهای دائم آن به برق نیاز ندارد و نیروی نگهدارنده واقعی به جنس ماده، ضخامت، هندسه قطعه و شرایط تماس بستگی دارد.
| مشخصات فنی | مقدار |
|---|---|
| نوع محصول | ابزار مغناطیسی دستی برای ورق فلزی |
| طول کلی | 325 میلیمتر |
| ساختار مغناطیسی | دو سر مغناطیسی |
| نقاط تماس مغناطیسی | 2 نقطه |
| ظرفیت بلندکردن اسمی | 2 کیلوگرم |
| روش کار | دستی |
| سامانه مغناطیسی | آهنرباهای دائم |
| نیاز به برق | ندارد |
| کاربرد اصلی | برداشتن قطعات پس از پانچ CNC |
| کاربرد تکمیلی | پرسهای پانچ |
| مواد مناسب | آهن و فولاد فرومغناطیسی |
| سطح تماس پیشنهادی | سطح فولادی بهاندازه کافی صاف |
| آرایش تماس | ترجیحاً دو نقطه مغناطیسی، در صورت مناسببودن شکل قطعه |
| عملکرد | خارجکردن قطعات بریدهشده ورق فلزی |
| عوامل مؤثر بر عملکرد | جنس ماده، ضخامت، پوشش و شرایط تماس |
| دستهبندی محصول | آهنرباهای دستی |
Extra Information
1. آهنربای برداشتن قطعات CNC با طول 325 میلیمتر برای فرآوری ورق فلزی
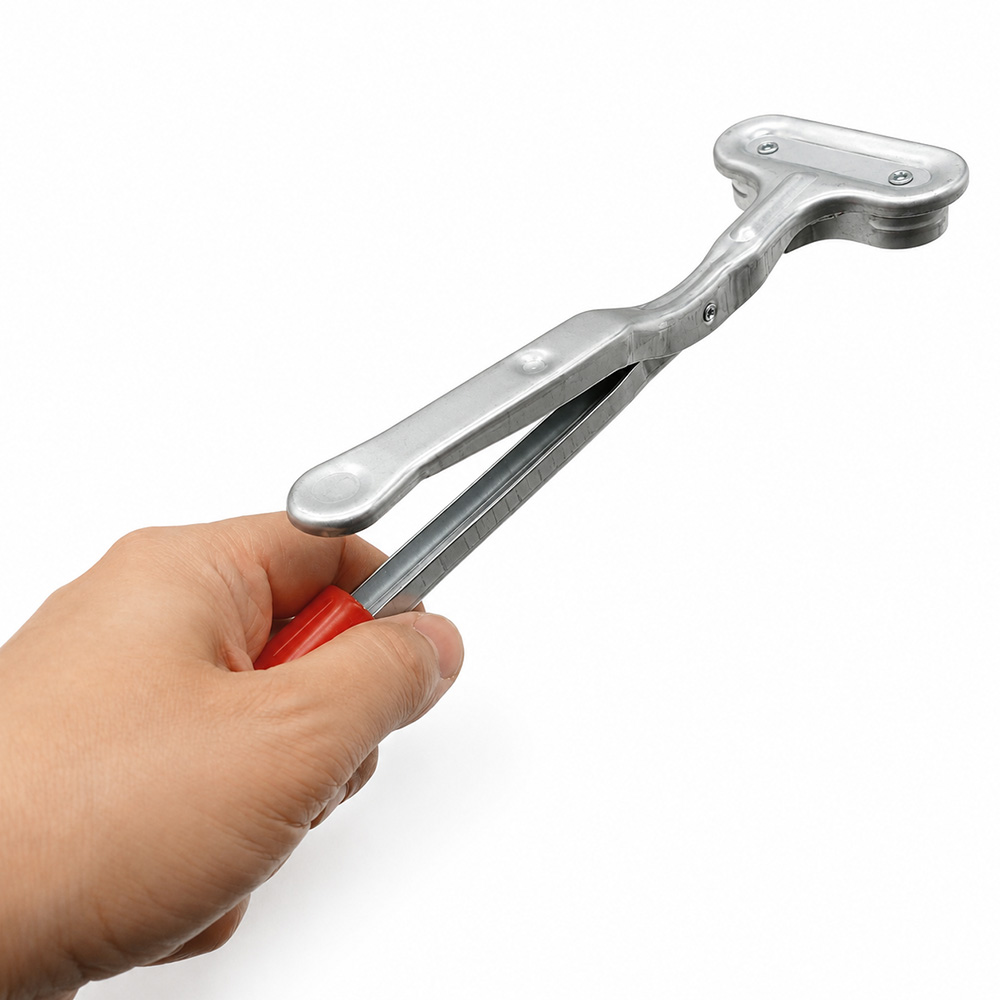
آهنربای برداشتن قطعات CNC با طول 325 میلیمتر یک ابزار دستی برای جمعآوری قطعات مناسب فرومغناطیسی پس از عملیات پانچ ورق فلزی است. طراحی کشیده آن کمک میکند اپراتور به برخی قطعات دسترسی پیدا کند، بدون اینکه لازم باشد لبههای تیز برشخورده را مستقیماً با انگشتان بگیرد.
در انتهای کاری ابزار دو سر مغناطیسی قرار دارد که میتوانند به سطوح فولادی مناسب جذب شوند. هنگامی که تماس کافی برقرار باشد، نیروی مغناطیسی امکان برداشتن و جابهجایی کنترلشده قطعه را فراهم میکند.
ظرفیت بلندکردن اسمی محصول 2 کیلوگرم اعلام شده است، اما نیروی نگهدارنده واقعی به نوع فولاد، ضخامت ورق، شکل قطعه و کیفیت تماس بستگی دارد. بنابراین این مقدار به معنی تضمین بلندکردن همه قطعات با وزن 2 کیلوگرم یا کمتر نیست.
ابزار از آهنرباهای دائم استفاده میکند و به تغذیه الکتریکی نیاز ندارد. این محصول برای کمک به جابهجایی دستی قطعات مناسب طراحی شده و جایگزین تجهیزات بالابر صنعتی یا سامانههای ایمنی ماشینآلات نیست.
2. جمعآوری قطعات پس از عملیات پانچ CNC
دستگاههای پانچ CNC برای ایجاد سوراخ، برش محیطی و شکلهای مختلف در ورقهای فلزی بر اساس برنامه تولید استفاده میشوند. پس از پایان چرخه کاری، ممکن است تعدادی از قطعات بریدهشده روی میز دستگاه یا در ناحیه جمعآوری باقی بمانند.
برداشتن مستقیم این قطعات گاهی به دلیل لبههای تیز، پلیسه یا موقعیت نامناسب دشوار است. ابزار مغناطیسی میتواند این کار را برای قطعات دارای خواص فرومغناطیسی کافی آسانتر کند.
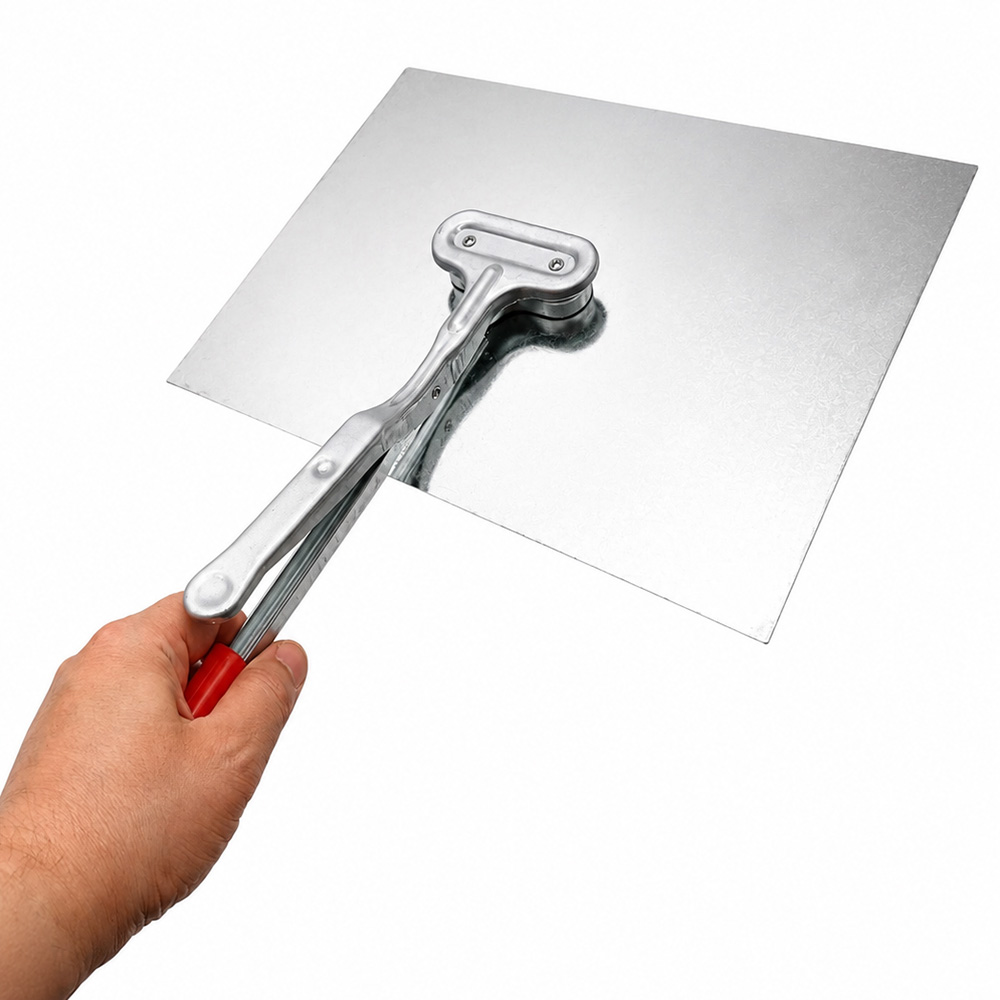
اپراتور دو سر مغناطیسی را به سطح در دسترس قطعه نزدیک میکند و پایداری اتصال را بررسی میکند. تنها پس از اطمینان از تماس مناسب میتوان قطعه را به محل جمعآوری منتقل کرد.
این عملیات باید پس از توقف دستگاه و ایمنسازی آن انجام شود. استفاده از ابزار مغناطیسی به معنی مجازبودن ورود دست یا ابزار به محدوده خطرناک در زمان حرکت مکانیزمهای دستگاه نیست.
3. طول کلی 325 میلیمتر و دسترسی اپراتور
طول کلی ابزار 325 میلیمتر است و این اندازه به طول کامل محصول اشاره دارد، نه عرض ناحیه جذب یا فاصله عملکرد میدان مغناطیسی. چنین طولی در مقایسه با گرفتن مستقیم قطعات کوچک با دست، دسترسی بیشتری ایجاد میکند.
ساختار کشیده میتواند برای برداشتن قطعات قرارگرفته روی میز پانچ یا در کنار تجهیزات ثابت، در محدودههای مجاز و قابلدسترس، مفید باشد. میزان دسترسی واقعی به طراحی دستگاه و موقعیت قطعه بستگی دارد.
افزایش طول ابزار به معنی امکان نادیدهگرفتن فاصلههای ایمنی نیست. پیش از جمعآوری قطعات باید دستورالعمل سازنده دستگاه و روشهای توقف و ایمنسازی رعایت شوند.
این طول میتواند نیاز به تماس مستقیم با برخی لبههای تیز را کاهش دهد، اما خطرات مکانیکی را بهطور کامل از بین نمیبرد. حرکت کنترلشده و استفاده از تجهیزات حفاظت فردی مناسب همچنان ضروری است.
4. طراحی با دو سر مغناطیسی
انتهای کاری ابزار به دو سر مغناطیسی مجزا مجهز است که میتوانند دو نقطه تماس با قطعه فولادی مناسب ایجاد کنند. این آرایش زمانی مفید است که ابعاد و شکل سطح قطعه امکان تماس هر دو سر را فراهم کنند.
اگر هر دو سر به سطح فولادی بهاندازه کافی صاف بچسبند، تماس مغناطیسی میتواند میان دو ناحیه توزیع شود. بااینحال پایداری قطعه به ابعاد، شکل و محل مرکز جرم آن وابسته است.
قطعات بسیار کوچک، خمیده یا نامنظم ممکن است تنها با یکی از سرها تماس داشته باشند. در چنین شرایطی نیروی نگهدارنده و ثبات میتواند با حالت تماس کامل دو سر متفاوت باشد.
وجود دو نقطه تماس، توزیع مساوی بار را تضمین نمیکند. پیش از جابهجایی باید محل تماس و احتمال لغزش یا چرخش قطعه بررسی شود.
5. ظرفیت بلندکردن اسمی 2 کیلوگرم
ظرفیت بلندکردن اسمی اعلامشده برای این ابزار مغناطیسی دستی 2 کیلوگرم است. این مقدار بیانگر عملکرد اسمی در شرایط مناسب از نظر جنس قطعه و تماس مغناطیسی است.
نیروی واقعی ممکن است با تغییر گرید فولاد، کاهش ضخامت ورق یا نامسطحبودن محل تماس کمتر شود. رنگ، پوششهای محافظ، زنگزدگی و فاصلههای هوایی نیز میتوانند نیروی جذب را کاهش دهند.
هر قطعهای که وزن آن کمتر از 2 کیلوگرم باشد لزوماً برای بلندکردن با این ابزار مناسب نیست. مرکز جرم، هندسه قطعه، جهت نیرو و مساحت مؤثر تماس نیز اهمیت دارند.
پیش از هر حرکت باید پایداری اتصال بررسی شود. استفاده از ابزار برای بلندکردن بار بالای سر افراد یا جابهجایی قطعات صنعتی سنگین که به تجهیزات بالابر تخصصی نیاز دارند، مناسب نیست.
6. جابهجایی دستی قطعات بریدهشده ورق فلزی
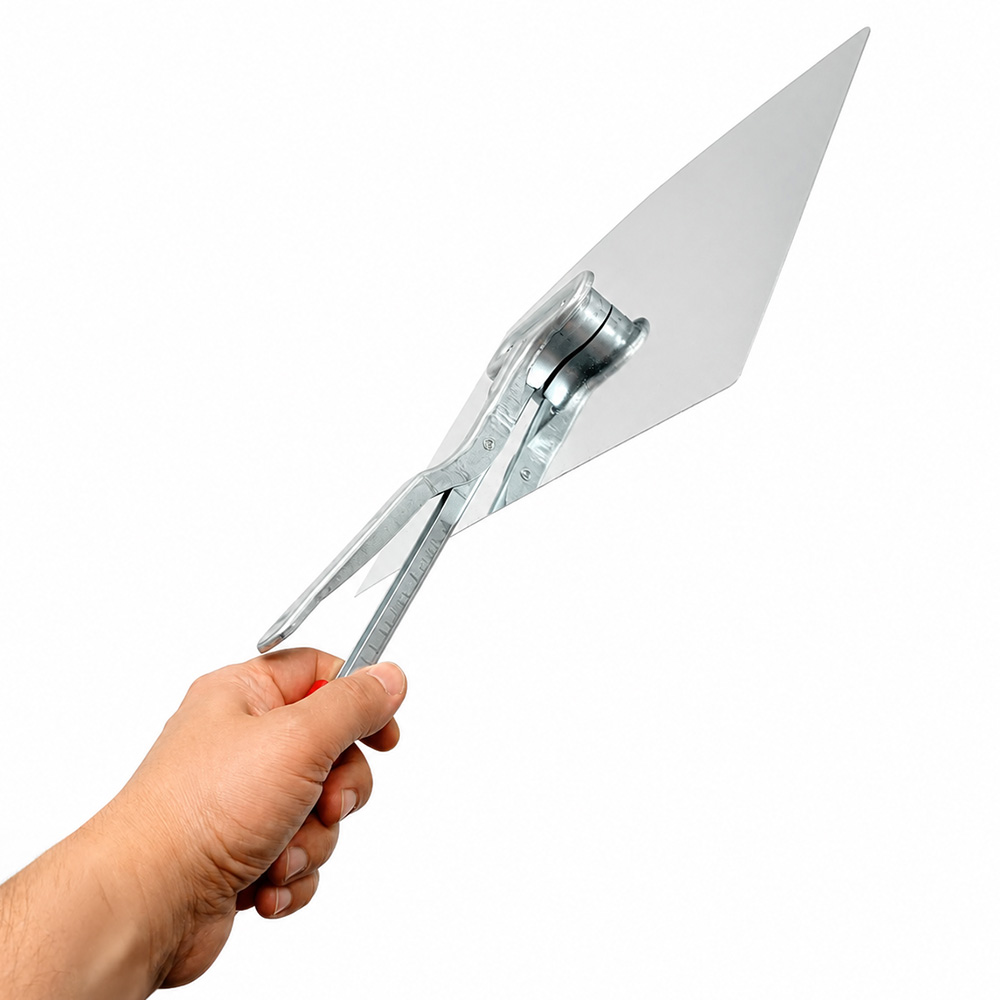
جابهجایی دستی شامل شناسایی محل قطعه، انتخاب سطح مناسب برای تماس و انتقال آن به نقطهای امن است. ابزار مغناطیسی میتواند این مراحل را برای قطعات فولادی دارای خواص مغناطیسی مناسب تسهیل کند.
اپراتور سرهای مغناطیسی را روی ناحیهای در دسترس از سطح فولادی قرار میدهد. پیش از بلندکردن یا تغییر موقعیت قطعه باید از کافیبودن نیروی نگهدارنده اطمینان حاصل شود.
سپس قطعه را میتوان در فاصلهای کوتاه به سبد جمعآوری، میز کار یا ایستگاه بازرسی منتقل کرد. جداکردن قطعه باید مطابق ساختار واقعی و دستورالعمل استفاده از ابزار انجام شود.
در تمام مراحل حرکت باید کنترل قطعه حفظ شود. حرکات ناگهانی میتوانند موجب لغزش، جداشدن غیرمنتظره یا برخورد با تجهیزات اطراف شوند.
7. کاربرد در دستگاههای پانچ CNC
دستگاههای پانچ CNC برای تولید سوراخها، پروفیلها و قطعات شکلدار از ورق فلزی استفاده میشوند. پس از اتمام عملیات، برخی قطعات ممکن است روی بخشهای قابلدسترس میز دستگاه باقی بمانند.
آهنربای 325 میلیمتری میتواند به برداشتن قطعات فولادی مناسب از چنین موقعیتهایی کمک کند. این کاربرد بهویژه در فرایندهایی اهمیت دارد که جمعآوری دستی قطعات بخشی از روند تولید است.
برداشتن مغناطیسی نیازمند واکنش فرومغناطیسی کافی ماده است. آلومینیوم، مس و برنج برای روش معمول گرفتن با این ابزار مبتنی بر آهنربای دائم مناسب نیستند.
پیش از دسترسی به قطعات باید دستگاه متوقف و ایمن شود. نباید از آهنربا برای بیرونکشیدن قطعات در زمان حرکات خطرناک دستگاه استفاده کرد.
8. خارجکردن قطعات از پرسهای پانچ
پرسهای پانچ از قالبها، ابزارهای برشی و نیروهای مکانیکی برای برش یا شکلدهی ورق استفاده میکنند. پس از پایان عملیات ممکن است قطعات کوچکی نزدیک قالب یا روی سطح جمعآوری باقی بمانند.
ابزار مغناطیسی دستی میتواند پس از توقف ایمن پرس، برداشتن قطعات فرومغناطیسی مناسب را آسانتر کند. این روش ممکن است نیاز به گرفتن مستقیم لبههای تیز را کاهش دهد.
سرهای مغناطیسی باید با دقت به قطعه نزدیک شوند تا به سطوح حساس قالب برخورد نکنند. همچنین لازم است فضای موجود و مسیر خروج قطعه از قبل بررسی شود.
این آهنربا جایگزین حفاظها، قفلهای ایمنی یا روشهای تأییدشده قطع و ایزولهکردن انرژی نیست. دسترسی ایمن به ناحیه کار شرط اساسی هرگونه برداشت دستی است.
9. کاهش تماس مستقیم با لبههای تیز ورق
عملیات پانچ و برش میتوانند لبههای تیز و پلیسههایی ایجاد کنند که موجب بریدگی دست شوند. این خطر زمانی افزایش مییابد که کاربر مجبور باشد قطعه را مستقیماً از لبه برشخورده بگیرد.
آهنربا امکان برداشتن قطعه مناسب از طریق سطح فرومغناطیسی آن را فراهم میکند. در نتیجه ممکن است بخشی از تماس مستقیم با لبههای تیز کاهش یابد.
این مزیت به پایداری اتصال و توانایی کنترل قطعه وابسته است. قطعات بسیار نازک، تغییرشکلیافته یا دارای موقعیت نامناسب ممکن است به روش دیگری برای برداشتن نیاز داشته باشند.
دستکش و سایر تجهیزات حفاظت فردی تعیینشده همچنان باید استفاده شوند. ابزار مغناطیسی وسیلهای کمکی است و سامانه کامل جلوگیری از آسیب محسوب نمیشود.
10. عملکرد آهنرباهای دائم بدون برق
این ابزار از آهنرباهای دائم برای جذب مواد فرومغناطیسی مناسب استفاده میکند. ایجاد نیروی مغناطیسی به اتصال به شبکه برق وابسته نیست.
برای عملکرد مغناطیسی نیازی به باتری، شارژر یا واحد کنترل الکترونیکی وجود ندارد. بنابراین ابزار میتواند در ایستگاههای کاری مناسب بهصورت قابلحمل استفاده شود.
نیروی جذب در هنگام استفاده معمول نیز وجود دارد و باید به اجسام فلزی نزدیک توجه شود. همچنین هنگام قرار دادن قطعات روی سطح یا جداکردن آنها از سرهای مغناطیسی باید احتیاط کرد.
بینیازی از برق به معنی نبود خطر نیست. احتمال برخورد با اجسام آهنی و تأثیر میدان مغناطیسی بر تجهیزات حساس باید در نظر گرفته شود.
11. سازگاری با آهن و فولاد فرومغناطیسی
محصول عمدتاً برای قطعات ساختهشده از آهن و فولادهای دارای خواص فرومغناطیسی مناسب طراحی شده است. این ویژگیها امکان ایجاد نیروی جذب لازم برای نگهداری قطعه را فراهم میکنند.
همه گریدهای فولاد واکنش مغناطیسی یکسانی ندارند. ترکیب شیمیایی، ساختار متالورژیکی و فرایندهای قبلی ممکن است بر میزان جذب تأثیر بگذارند.
ضخامت ورق نیز عامل مهمی در عملکرد است. نیروی نگهدارنده موجود برای ورقهای بسیار نازک ممکن است با قطعات ضخیمتر دارای سطح تماس مناسب تفاوت داشته باشد.
پیش از استفاده مکرر باید سازگاری ماده واقعی بررسی شود. اگر اتصال مغناطیسی قابلاعتماد ایجاد نشود، لازم است روش دیگری برای جابهجایی انتخاب شود.
12. چرا این آهنربا برای ورق آلومینیومی مناسب نیست؟
آلومینیوم در شرایط معمول مادهای فرومغناطیسی نیست. بنابراین آهنربای دائم متداول نمیتواند آن را مانند فولاد فرومغناطیسی نگه دارد.
این محصول برای جمعآوری معمول قطعات آلومینیومی پس از پانچ طراحی نشده است. سرهای مغناطیسی آن عمدتاً برای سطوح آهنی و فولادی سازگار در نظر گرفته شدهاند.
حتی اگر قطعه آلومینیومی از نظر شکل و وزن مشابه قطعه فولادی باشد، رفتار مغناطیسی متفاوتی خواهد داشت. به همین دلیل ابعاد و جرم بهتنهایی برای تعیین قابلیت برداشتن کافی نیستند.
برای آلومینیوم میتوان گیرههای مکانیکی، سامانههای مکشی یا راهکارهای مناسب دیگر را بررسی کرد. انتخاب روش باید بر اساس ویژگیهای ماده و الزامات ایمنی انجام شود.
13. مس، برنج و فلزات غیرفرومغناطیسی
مس و برنج خواص فرومغناطیسی لازم برای گرفتن معمول با این ابزار را ندارند. همین محدودیت درباره بسیاری از آلیاژهای فلزی دیگر نیز وجود دارد.
ظاهر فلزی و براق یک قطعه به معنی جذبشدن آن به آهنربای دائم نیست. عامل تعیینکننده، نوع ماده و واکنش واقعی آن به میدان مغناطیسی است.
اگر یک دستگاه انواع مختلف فلزات را پردازش میکند، باید جنس هر قطعه پیش از تلاش برای برداشتن مشخص شود. این کار به جلوگیری از اتصال ضعیف یا جداشدن ناگهانی کمک میکند.
این محصول باید ابزاری تخصصی برای ورقهای فرومغناطیسی مناسب در نظر گرفته شود. مواد ناسازگار به روشهای گرفتن متناسب با ویژگیهای خود نیاز دارند.
14. سازگاری مغناطیسی فولاد زنگنزن
فولادهای زنگنزن شامل خانوادههای گوناگونی از آلیاژها با خواص مغناطیسی متفاوت هستند. برخی گریدها به آهنربا جذب میشوند، درحالیکه پاسخ مغناطیسی برخی دیگر ضعیف است.
رفتار مغناطیسی میتواند تحت تأثیر شکلدهی سرد یا تغییر ساختار متالورژیکی نیز قرار گیرد. بنابراین عنوان کلی فولاد زنگنزن برای تأیید قابلیت برداشتن کافی نیست.
آزمایش عملی روی قطعه واقعی میتواند به ارزیابی نیروی نگهدارنده و پایداری تماس کمک کند. در این بررسی باید وزن، شکل و موقعیت مرکز جرم نیز در نظر گرفته شود.
نمیتوان نیروی نگهدارنده یکسانی را برای همه گریدهای فولاد زنگنزن تضمین کرد. آلیاژ مشخص و ویژگیهای مغناطیسی آن باید جداگانه ارزیابی شوند.
15. اهمیت صافبودن سطوح تماس مغناطیسی
سرهای مغناطیسی معمولاً زمانی عملکرد بهتری دارند که تماس نزدیکی با سطح فرومغناطیسی برقرار کنند. ورقهای فولادی بهاندازه کافی صاف، اغلب شرایط مناسبتری برای این تماس فراهم میکنند.
سطوح خمیده، تغییرشکلیافته یا ناهموار میتوانند مساحت مؤثر تماس را کاهش دهند. این وضعیت رلوکتانس مسیر مغناطیسی را افزایش میدهد و ممکن است نیروی جذب موجود را کمتر کند.
اگر شکل قطعه اجازه دهد، بهتر است هر دو سر با سطح تماس داشته باشند. بااینحال حتی تماس کامل نیز عملکرد یکسان برای مواد مختلف را تضمین نمیکند.
پیش از بلندکردن باید پایداری قطعه بررسی شود. نمیتوان صرفاً با تکیه بر ظرفیت اسمی آهنربا، نامناسببودن سطح تماس را جبران کرد.
16. تماس دو نقطهای و پایداری قطعه
دو سر مغناطیسی میتوانند در دو موقعیت جداگانه با قطعه تماس پیدا کنند. در قطعات فولادی نسبتاً بزرگ و صاف، این آرایش ممکن است به توزیع نواحی اتصال کمک کند.
پایداری به مرکز جرم قطعه و فاصله میان نقاط تماس نیز بستگی دارد. حتی زمانی که هر دو سر به سطح میچسبند، ممکن است قطعه کج شود یا بچرخد.
در قطعات باریک یا نامنظم، ممکن است بیشتر بار روی یک سر قرار گیرد. این وضعیت میتواند شرایط نگهداری را تغییر دهد و ثبات را هنگام حرکت کاهش دهد.
پیش از بلندکردن باید آرایش واقعی نقاط تماس ارزیابی شود. وجود دو سر مغناطیسی بهخودیخود سامانه تعادل یا مکانیزم جلوگیری از چرخش قطعه نیست.
17. تأثیر ضخامت ورق بر نیروی نگهدارنده
ضخامت ورق یکی از عوامل مؤثر بر تعامل مغناطیسی میان قطعه و ابزار است. ورقهای نازک ممکن است شرایط نگهداری متفاوتی نسبت به قطعات ضخیمتر داشته باشند.
مسیر شار مغناطیسی به خواص ماده، هندسه قطعه و کیفیت تماس با سرها وابسته است. بنابراین یک مقدار ظرفیت اسمی نمیتواند تمام کاربردهای احتمالی را توصیف کند.
پوششهای محافظ، عیوب سطحی و فاصلههای هوایی نیز ممکن است نیروی جذب را تغییر دهند. این عوامل باید بهصورت همزمان بررسی شوند.
اگر خط تولید ورقهایی با ضخامتهای مختلف پردازش میکند، بهتر است کارایی گرفتن برای هر ضخامت مهم ارزیابی شود. روشی که برای یک ورق مناسب است لزوماً برای ورق دیگر قابلاعتماد نیست.
18. برداشتن ورقهای رنگشده و پوششدار
وجود رنگ لزوماً مانع جذب مغناطیسی نمیشود، مشروط بر اینکه فلز پایه فولاد فرومغناطیسی باشد. بااینحال لایه رنگ فاصلهای میان سر مغناطیسی و سطح فولاد ایجاد میکند.
افزایش این فاصله ممکن است نیروی نگهدارنده را کاهش دهد. میزان اثر به ضخامت پوشش، خواص فولاد و شکل ناحیه تماس بستگی دارد.
ممکن است در اثر تماس یا لغزش سرها، روی قطعات رنگشده یا دارای پوشش تزئینی آثار سطحی ایجاد شود. این ابزار بهعنوان سامانه ویژه محافظت از سطوح حساس در برابر خراش معرفی نشده است.
پیش از استفاده باید هم پایداری اتصال و هم الزامات کیفیت سطح بررسی شوند. اگر ایجاد هرگونه اثر تماس قابلقبول نباشد، ممکن است روش دیگری برای جابهجایی لازم باشد.
19. استفاده برای ورقهای فولادی گالوانیزه
ورق گالوانیزه از یک پایه فولادی با لایه محافظ روی تشکیل شده است. اگر فولاد پایه خواص فرومغناطیسی کافی داشته باشد، جذب مغناطیسی همچنان امکانپذیر خواهد بود.
لایه روی فاصله اضافی میان سر مغناطیسی و فولاد ایجاد میکند. در نتیجه ضخامت پوشش، ضخامت ورق و هندسه تماس ممکن است بر نیروی نگهدارنده اثر بگذارند.
وضعیت سطح قطعات گالوانیزه میتواند بر اساس روش تولید و عملیات سطحی متفاوت باشد. این تفاوتها باید هنگام بررسی سازگاری ابزار لحاظ شوند.
آهنربا ممکن است برای برخی قطعات فولادی گالوانیزه مناسب باشد، به شرط آنکه پایداری اتصال روی قطعه واقعی تأیید شود. وجود پایه فولادی مغناطیسی بهتنهایی نگهداری ایمن را تضمین نمیکند.
20. زنگزدگی، ناهمواری سطح و فاصلههای هوایی
زنگزدگی، پوستههای اکسیدی و برجستگیها ممکن است مانع تماس کامل سرهای مغناطیسی با فولاد شوند. در نتیجه فاصله اضافی در مسیر مغناطیسی به وجود میآید.
حتی فاصله هوایی نسبتاً کوچک نیز میتواند نیروی جذب را کاهش دهد. شدت این اثر به طراحی سامانه مغناطیسی و وضعیت سطح قطعه وابسته است.
روی سطح ناهموار ممکن است یکی از سرها بهتر از سر دیگر بچسبد. چنین شرایطی میتواند موجب کاهش پایداری یا چرخش غیرمنتظره قطعه هنگام جابهجایی شود.
تا حد امکان باید سطوح تمیز و بهاندازه کافی صاف انتخاب شوند. اگر وضعیت سطح اجازه اتصال مطمئن ندهد، لازم است از روش جایگزین استفاده شود.
21. برداشتن قطعات کوچک ورق فلزی
دستگاههای پانچ CNC اغلب قطعات کوچکی تولید میکنند که پس از برش روی میز کار باقی میمانند. آهنربا میتواند به جمعآوری قطعات ساختهشده از مواد فرومغناطیسی مناسب کمک کند.
برای اتصال مغناطیسی باید سطح کافی و قابلدسترسی وجود داشته باشد. بعضی قطعات بسیار کوچک ممکن است نتوانند همزمان با هر دو سر تماس پیدا کنند.
ظرفیت بلندکردن اسمی 2 کیلوگرم، حداقل ابعاد قطعه قابلبرداشتن را مشخص نمیکند. طول، عرض و هندسه تماس باید جدا از وزن بررسی شوند.
اگر نیروی نگهدارنده قابلاعتماد نباشد، باید ابزار مناسبتری انتخاب شود. هدف اصلی خارجکردن کنترلشده قطعه است، نه صرفاً ایجاد جذب مغناطیسی قوی.
22. انتقال قطعات به سبدهای جمعآوری و ایستگاههای بازرسی
پس از برداشتن قطعه، میتوان آن را به سبد جمعآوری، سینی دستهبندی یا میز کنترل کیفیت منتقل کرد. این ابزار در شرایط مناسب به جابهجایی دستی در فاصلههای کوتاه کمک میکند.
مسیر انتقال باید از موانع و اجسامی که ممکن است ناخواسته جذب سرهای مغناطیسی شوند خالی باشد. اپراتور نیز باید در تمام مدت کنترل قطعه را حفظ کند.
جداکردن قطعه باید مطابق روش کار واقعی و دستورالعمل ابزار انجام شود. بهتر است قطعه پیش از قطع تماس مغناطیسی روی سطحی پایدار قرار گیرد.
این محصول برای حمل بار در مسافتهای طولانی طراحی نشده است. وظیفه اصلی آن برداشتن و انتقال کوتاهمدت دستی قطعات مناسب ورق فولادی است.
23. ایمنی هنگام کار کنار دستگاههای پانچ CNC و پرسها
دستگاههای پانچ CNC و پرسهای مکانیکی دارای اجزای متحرک و نواحی خطرناک هستند. برداشت دستی قطعات نباید زمانی انجام شود که احتمال حرکت خطرناک دستگاه وجود دارد.
پیش از استفاده از آهنربا باید دستگاه طبق روشهای تأییدشده متوقف و ایمن شود. عبور از حفاظها، کلیدهای ایمنی یا سامانههای قفل مجاز نیست.
پس از اطمینان از دسترسی ایمن، ابزار میتواند به خارجکردن قطعات مناسب کمک کند. بااینحال از اپراتور در برابر راهاندازی ناگهانی یا حرکت غیرمنتظره دستگاه محافظت نمیکند.
کارکنان باید آموزش کافی دیده باشند و دستورالعمل سازنده ماشین را رعایت کنند. آهنربا ابزار کمکی جابهجایی است و وسیله ایمنی ماشینآلات محسوب نمیشود.
24. تفاوت آهنربای دستی با آهنربای بالابر صنعتی
آهنربای برداشتن دستی و آهنربای بالابر صنعتی از نظر کاربرد و شرایط عملکرد تفاوت دارند. محصول 325 میلیمتری برای جمعآوری دستی قطعات بریدهشده مناسب طراحی شده است.
ظرفیت اسمی 2 کیلوگرم آن به شرایط ماده و تماس وابسته است. این مقدار به معنی امکان بلندکردن ایمن صفحات فولادی بزرگ یا اجزای سنگین ماشینآلات نیست.
عملیات بالابری صنعتی ممکن است به تجهیزات ویژه، محاسبات بار و اقدامات حفاظتی اضافی نیاز داشته باشد. چنین کاربردهایی خارج از محدوده استفاده موردنظر این ابزار دستی هستند.
محصول باید فقط برای فعالیتهای دستی مناسب انتخاب شود. بارهای سنگین یا خطرناک باید با تجهیزاتی جابهجا شوند که برای همان شرایط طراحی و ارزیابی شدهاند.
25. بازرسی و نگهداری سرهای مغناطیسی
بازرسی دورهای به حفظ وضعیت و کارایی ابزار کمک میکند. هر دو سر مغناطیسی باید از نظر آسیب، آلودگی و سایش غیرمعمول بررسی شوند.
همچنین بهتر است بدنه، دسته، اتصالات مکانیکی و هر جزء متحرکی که در ساختار واقعی وجود دارد کنترل شوند. قطعات شل یا آسیبدیده میتوانند ایمنی جابهجایی را کاهش دهند.
در زمان استفاده ممکن است براده آهن و ذرات فلزی ریز روی سطوح مغناطیسی جمع شوند. این آلودگیها باید با روش تمیزکاری مناسب و ایمن پاک شوند.
اگر نشانههای آسیب مشاهده شود یا نیروی نگهدارنده قابلاعتماد نباشد، باید استفاده متوقف شود. پیش از بازگشت ابزار به کار، نیاز به تعمیر یا تعویض باید بررسی شود.
26. انبارش و حفاظت از ابزار مغناطیسی
بهتر است ابزار در مکانی تمیز، خشک و محافظتشده در برابر ضربههای مکانیکی غیرضروری نگهداری شود. شرایط مناسب انبارش به حفظ دسته و سرهای مغناطیسی کمک میکند.
آهنرباهای دائم حتی در زمان استفادهنشدن نیز ممکن است اجسام آهنی نزدیک را جذب کنند. بنابراین محل نگهداری باید احتمال تماس ناخواسته یا حرکت غیرمنتظره اشیا را کاهش دهد.
در نزدیکی تجهیزات حساس به میدان مغناطیسی نیز احتیاط لازم است. فاصله مناسب به نوع تجهیزات و مشخصات آنها بستگی دارد.
پس از افتادن ابزار یا واردشدن ضربه شدید، توصیه میشود پیش از استفاده مجدد بازرسی انجام شود. هرگونه آسیب ظاهری یا تغییر غیرعادی در رفتار مغناطیسی باید بررسی شود.
27. ابزارهای مغناطیسی سفارشی برای فرآوری ورق فلزی
فرایندهای مختلف فرآوری ورق ممکن است به طول ابزار، آرایش سرها یا ظرفیت نگهداری متفاوتی نیاز داشته باشند. انتخاب ساختار باید بر اساس ابعاد و شکل واقعی قطعات انجام شود.
در بعضی کاربردها استفاده از یک سر مغناطیسی مناسبتر است، درحالیکه در کاربردهای دیگر دو سر با فاصله متفاوت مزیت دارند. تغییر شکل دسته نیز ممکن است با توجه به شرایط دسترسی مفید باشد.
طراحی راهکار سفارشی باید نوع فولاد، ضخامت ورق، وزن قطعه و سطح تماس موجود را در نظر بگیرد. امکان دسترسی ایمن و سهولت جابهجایی نیز از عوامل مهم طراحی هستند.
شرکت Magneteksan میتواند آرایشهای ویژه ابزارهای برداشتن مغناطیسی صنعتی را بررسی کند. ویژگیهای نهایی باید بر اساس قطعات واقعی و الزامات عملیاتی تعیین شوند.
28. راهکارهای Magneteksan برای جمعآوری قطعات پس از پانچ CNC
شرکت Magneteksan تجهیزات مغناطیسی مورد استفاده در تولید صنعتی و فرآوری فلزات را ارائه میکند. آهنربای برداشتن دستی با طول 325 میلیمتر و دو سر مغناطیسی، راهکاری برای جمعآوری قطعات فرومغناطیسی مناسب است.
مشخصات اصلی محصول شامل طول کلی 325 میلیمتر، دو نقطه تماس مغناطیسی و ظرفیت بلندکردن اسمی 2 کیلوگرم است. سامانه آهنرباهای دائم آن بدون برق یا باتری کار میکند.
کاربردهای احتمالی شامل دستگاههای پانچ CNC، پرسهای پانچ، کارگاههای فرآوری ورق و ایستگاههای جمعآوری دستی قطعات است. مناسببودن واقعی ابزار به خواص ماده و امکان دسترسی ایمن وابسته است.
برای قطعات با ابعاد متفاوت یا نیازهای ویژه میتوان آرایشهای مغناطیسی جایگزین را بررسی کرد. انتخاب ابزار باید بر اساس شرایط واقعی استفاده انجام شود و صرفاً به ظرفیت بلندکردن اسمی متکی نباشد.