Product Information
Extra Information
Product Information
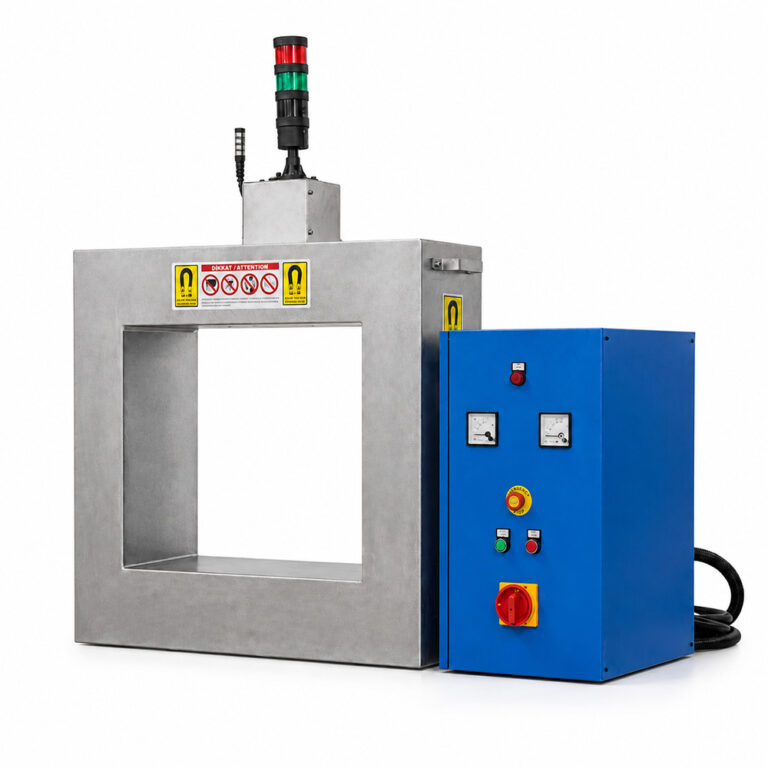
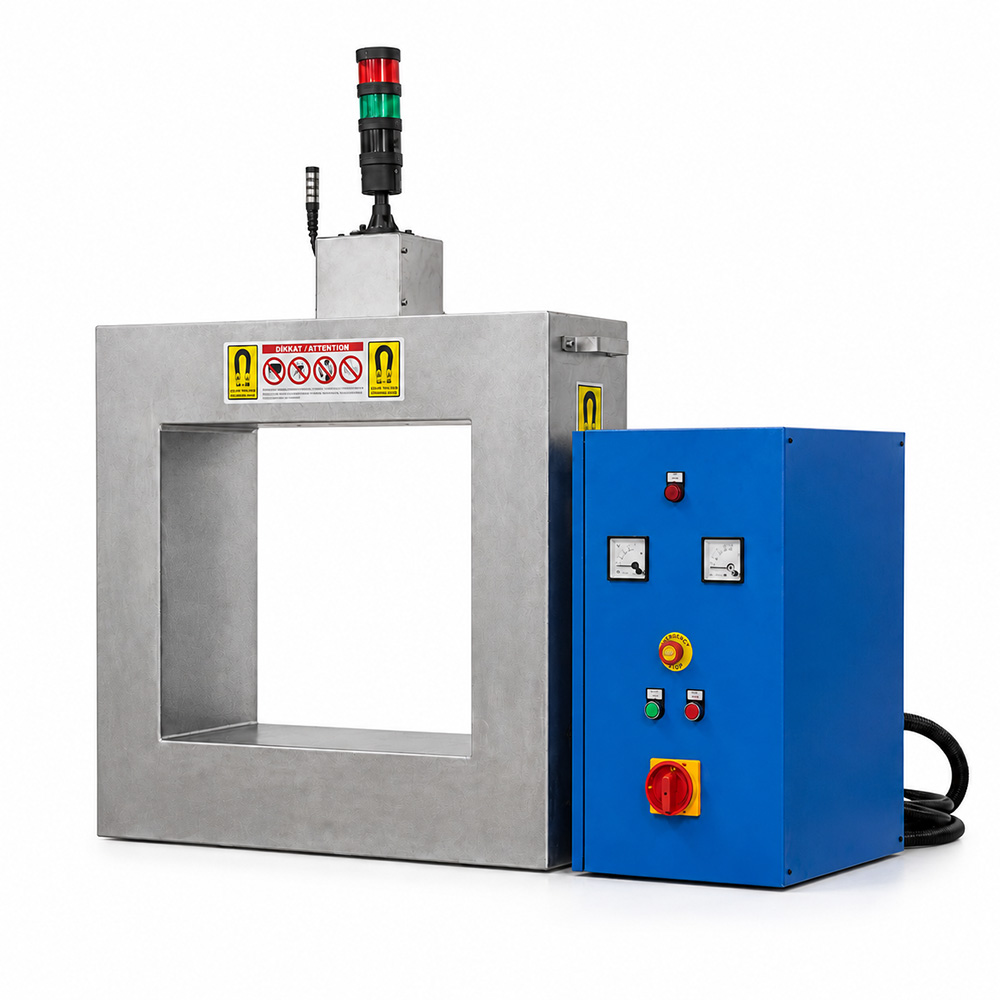
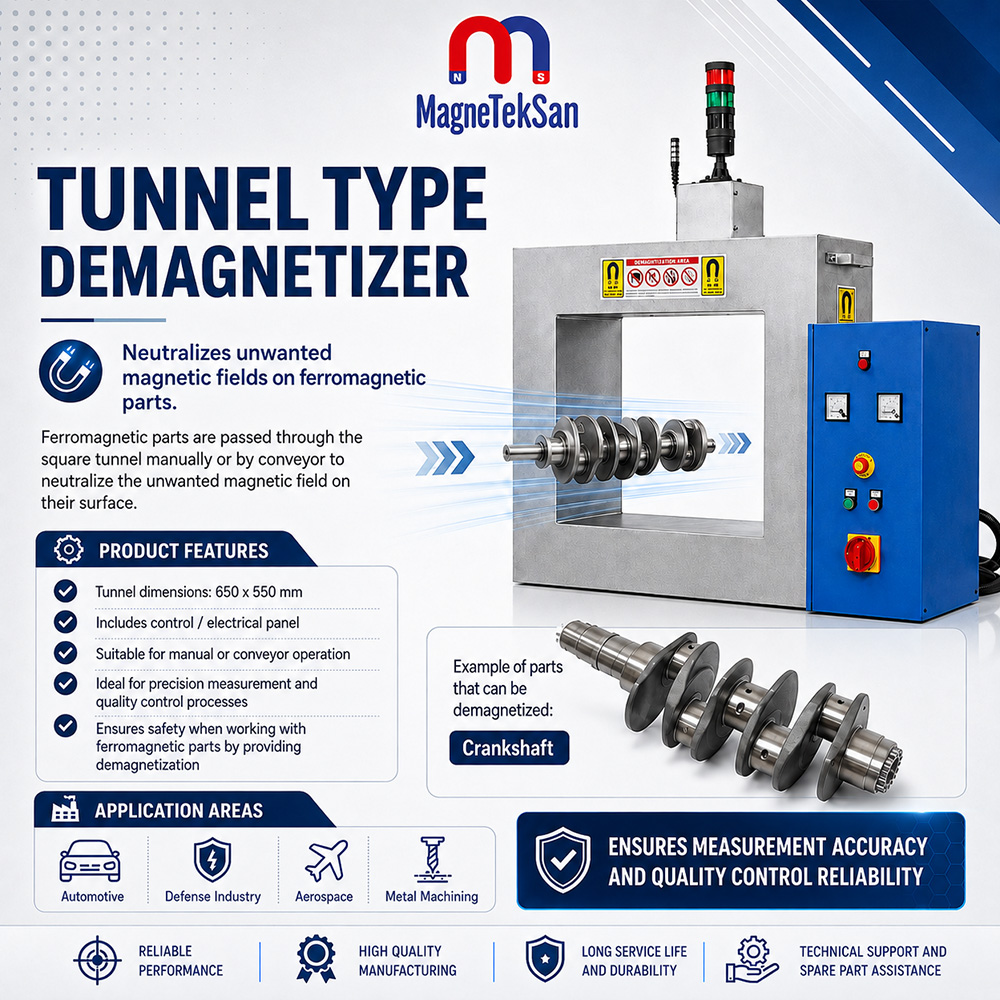
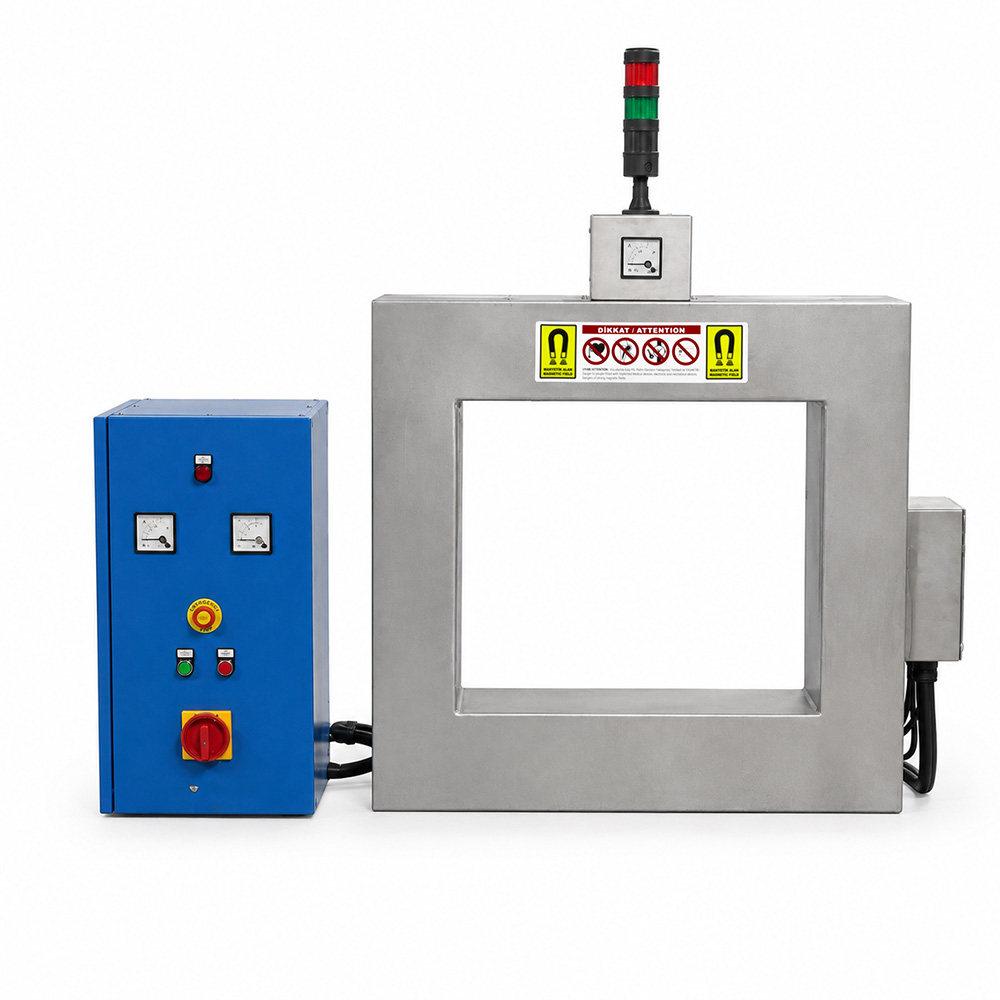
مغناطیسزدای تونلی با دهانه 650×550 میلیمتر برای کاهش مغناطش باقیمانده در میللنگها و سایر قطعات بزرگ فرومغناطیسی پس از ماشینکاری، سنگزنی و بازرسی مغناطیسی در صنعت خودروسازی طراحی شده است. دهانه مستطیلی دستگاه امکان عبور قطعات مناسب از یک میدان مغناطیسی متغیر را فراهم میکند و به کاهش جذب ذرات ریز آهن پیش از مراحل بعدی ساخت و کنترل کیفیت کمک میکند. این سامانه با تابلو کنترل الکتریکی عرضه میشود و بسته به نیاز پروژه میتواند برای جابهجایی تحت کنترل اپراتور یا انتقال به کمک نقاله طراحی و سفارشیسازی شود.
| مشخصات فنی | مقدار |
|---|---|
| نوع محصول | مغناطیسزدای صنعتی تونلی |
| دهانه تونل | 650×550 میلیمتر |
| شکل تونل | مستطیلی |
| کاربرد اصلی | مغناطیسزدایی میللنگ |
| صنعت هدف | صنعت خودروسازی |
| مواد مناسب | فلزات فرومغناطیسی |
| عملکرد اصلی | کاهش مغناطش باقیمانده |
| اصل عملکرد | میدان مغناطیسی متغیر |
| حرکت قطعه | عبور از تونل |
| روش انتقال | دستی با تجهیزات کمکی یا نقاله |
| سامانه کنترل | تابلو کنترل الکتریکی |
| چرخه کاری اعلامشده | 100% |
| نوع ساخت | ساخت صنعتی سفارشی |
| کاربردهای دیگر | قطعات فولادی ماشینکاریشده مناسب |
| یکپارچهسازی فرایند | ایستگاه مستقل یا خط تولید |
| دستهبندی محصول | دستگاههای مغناطیسزدای تونلی مستطیلی |
Extra Information
1. مغناطیسزدای تونلی 650×550 میلیمتر برای صنعت خودروسازی
دستگاه مغناطیسزدای تونلی با دهانه عبور 650×550 میلیمتر، تجهیزی صنعتی برای کاهش مغناطش ناخواسته باقیمانده در قطعات فرومغناطیسی مناسب است. طراحی مستطیلی دهانه امکان عبور قطعاتی را فراهم میکند که ابعاد آنها با فضای مفید تونل سازگار باشد.
این دستگاه بهویژه برای فرایندهای تولید میللنگ در صنعت خودروسازی کاربرد دارد. پس از ماشینکاری، سنگزنی و برخی عملیات بازرسی، ممکن است در قطعات فولادی مغناطش باقیمانده ایجاد شود.
عبور قطعه از میدان مغناطیسی متغیر با هدف کاهش این مغناطش پیش از مراحل بعدی تولید انجام میشود. نتیجه نهایی به ویژگیهای ماده، هندسه قطعه و شرایط فرایند وابسته است.
شرکت Magneteksan سامانههای مغناطیسزدایی تونلی را برای کاربردهای صنعتی گوناگون طراحی میکند. پیکربندی نهایی باید با ابعاد قطعه، خواص مغناطیسی و نیازهای تولید هماهنگ باشد.
2. مغناطیسزدایی میللنگ در صنعت خودروسازی
میللنگ یکی از قطعات دقیق موتور است که در طول تولید مراحل متعددی از ماشینکاری و کنترل را طی میکند. در بعضی از این مراحل، مواد فرومغناطیسی ممکن است دچار مغناطش باقیمانده شوند.
این مغناطش میتواند ذرات ریز آهن و فولاد را به سطوح ماشینکاریشده جذب کند. تجمع چنین ذراتی ممکن است تمیزکاری و آمادهسازی قطعات برای عملیات بعدی را دشوارتر کند.
دستگاه مغناطیسزدای تونلی را میتوان در مرحله مناسبی از خط تولید میللنگ قرار داد. هدف، کاهش میدان مغناطیسی باقیمانده پیش از انتقال قطعه به فرایند بعدی است.
حد مجاز مغناطش باقیمانده باید بر اساس مشخصات فنی سازنده تعیین شود. انطباق نتیجه با این حد باید از طریق اندازهگیری مغناطیسی مناسب تأیید شود.
3. دهانه عبور مستطیلی 650×550 میلیمتر
ابعاد اعلامشده برای دهانه عبور دستگاه 650×550 میلیمتر است. این اندازهها به فضای قابل استفاده برای عبور قطعه مربوط میشوند و ابعاد خارجی کل دستگاه را نشان نمیدهند.
هندسه مستطیلی امکان بررسی کاربرد دستگاه برای میللنگها و سایر قطعات فلزی با مقطع مناسب را فراهم میکند. امکان عبور واقعی به جهت قرارگیری قطعه نیز بستگی دارد.
در طراحی باید ابعاد نگهدارندهها، فیکسچرها و تجهیزات انتقال نیز در نظر گرفته شوند. وجود فاصله آزاد کافی میان قطعه و بدنه تونل ضروری است.
پیش از سفارش، لازم است بیشترین ابعاد خارجی مجموعه قطعه و تجهیزات نگهدارنده بررسی شود. این کار احتمال برخورد مکانیکی و مشکلات نصب را کاهش میدهد.
4. اصول عملکرد مغناطیسزدایی تونلی
مغناطیسزدایی تونلی بر پایه قرار دادن ماده فرومغناطیسی در معرض میدان مغناطیسی متغیر انجام میشود. هدف این فرایند کاهش مغناطشی است که از تأثیرات مغناطیسی قبلی در ماده باقی مانده است.
هنگامی که قطعه از ناحیه فعال عبور میکند و سپس از آن فاصله میگیرد، شرایط میدان مغناطیسی اعمالشده تغییر میکند. این تغییرات در شرایط مناسب میتوانند مغناطش نهایی را کاهش دهند.
کارایی فرایند به ویژگیهای میدان، هندسه قطعه و خواص مغناطیسی آلیاژ وابسته است. نحوه حرکت قطعه در تونل نیز بر نتیجه تأثیر میگذارد.
نباید فرض کرد که تمام میدان مغناطیسی قابل اندازهگیری پس از یک بار عبور به صفر میرسد. نتیجه باید بر اساس معیارهای پذیرش و اندازهگیریهای مشخص ارزیابی شود.
5. کاهش مغناطیس باقیمانده در قطعات فولادی
مغناطیس باقیمانده به مغناطشی گفته میشود که پس از حذف عامل مغناطیسکننده خارجی در ماده حفظ میشود. این پدیده ممکن است در قطعات ساختهشده از فولادهای فرومغناطیسی ایجاد شود.
مغناطیسزدای تونلی برای کاهش این وضعیت نامطلوب طراحی شده است. چنین فرایندی میتواند آمادهسازی قطعات برای شستوشو، بازرسی و تولید بعدی را بهبود دهد.
میزان کاهش به ترکیب آلیاژ، سابقه قرارگیری در میدان مغناطیسی و شکل قطعه بستگی دارد. گریدهای مختلف فولاد ممکن است واکنش یکسانی به یک فرایند نداشته باشند.
اگر حد مشخصی برای میدان باقیمانده تعیین شده باشد، باید از ابزار و روش اندازهگیری مناسب استفاده شود. نتایج با الزامات فنی تأییدشده مقایسه میشوند.
6. مغناطیسزدایی پس از عملیات ماشینکاری
در فرایندهای ماشینکاری، قطعات فولادی ممکن است با فیکسچرهای مغناطیسی، ابزارها یا اجزای دیگر ماشینآلات در تماس باشند. این شرایط گاهی موجب ایجاد مغناطش باقیمانده میشوند.
پس از تراشکاری، فرزکاری یا عملیات مشابه، ممکن است بررسی وضعیت مغناطیسی میللنگ ضروری باشد. این ضرورت به جنس ماده و مشخصات فرایند تولید وابسته است.
ایستگاه مغناطیسزدایی را میتوان پس از ماشینکاری برای آمادهسازی قطعات نصب کرد. برای مثال، این مرحله ممکن است پیش از شستوشو یا بازرسی قرار گیرد.
محل نصب دستگاه باید بر اساس توالی کامل عملیات تولید تعیین شود. اگر قطعه در مراحل بعدی دوباره در معرض میدان مغناطیسی قرار گیرد، احتمال نیاز به مغناطیسزدایی مجدد وجود دارد.
7. مغناطیسزدایی پس از سنگزنی
سنگزنی برای دستیابی به ابعاد دقیق و کیفیت سطح مورد نیاز ژورنالهای میللنگ استفاده میشود. در این عملیات ذرات فلزی بسیار ریزی نیز تولید میشوند.
اگر میللنگ دارای مغناطش باقیمانده باشد، ذرات فرومغناطیسی ممکن است به سطح آن بچسبند. این موضوع میتواند نیاز به تمیزکاری بیشتر پیش از مراحل بعدی ایجاد کند.
مغناطیسزدایی تونلی پس از سنگزنی میتواند به کاهش نیروی جذب مغناطیسی این ذرات کمک کند. بنابراین میتوان آن را بخشی از فرایند آمادهسازی قطعه در نظر گرفت.
با این حال، مغناطیسزدایی بهتنهایی آلودگیهایی را که از قبل روی سطح قرار دارند حذف نمیکند. شستوشو، آبکشی و کنترل پاکیزگی همچنان مراحل جداگانه و ضروری هستند.
8. مغناطیسزدایی پس از آزمونهای مغناطیسی
در برخی روشهای بازرسی صنعتی، قطعات فرومغناطیسی عمداً مغناطیسی میشوند تا عیوب احتمالی شناسایی شوند. پس از پایان آزمون ممکن است بخشی از مغناطش در ماده باقی بماند.
پیش از ادامه تولید، کاهش این مغناطش میتواند ضروری باشد. میزان مورد نیاز به روش آزمون و مشخصات فنی قطعه بستگی دارد.
میتوان از مغناطیسزدای تونلی برای پردازش قطعات مناسب پس از بازرسی استفاده کرد. سازگاری فرایند باید با توجه به جنس ماده و مقدار مجاز میدان باقیمانده بررسی شود.
تأیید نهایی باید مطابق دستورالعمل مستند انجام گیرد. نقاط اندازهگیری و معیارهای پذیرش باید پیش از اعتبارسنجی فرایند مشخص شوند.
9. کاهش چسبندگی ذرات ریز آهن
میدانهای مغناطیسی باقیمانده میتوانند ذرات فرومغناطیسی کوچک را به سطوح فلزی ماشینکاریشده جذب کنند. این پدیده در تولید قطعات دقیق معمولاً نامطلوب است.
کاهش مغناطش باقیمانده میتواند تمایل ذرات جدید به چسبیدن از طریق نیروی مغناطیسی را کاهش دهد. میزان تأثیر به خواص قطعه و ویژگیهای آلودگی بستگی دارد.
در تولید میللنگ، کنترل بقایای فلزی بخشی مهم از آمادهسازی سطح است. مغناطیسزدایی میتواند مکمل روشهای دیگر کنترل آلودگی باشد.
پاکیزگی نهایی به شستوشو، فیلتراسیون، حملونقل و انبارش نیز وابسته است. این عملیات باید بهصورت مجموعهای هماهنگ ارزیابی شوند.
10. عبور دستی قطعات از تونل
دستگاه مغناطیسزدای تونلی میتواند برای عبور قطعات تحت کنترل اپراتور پیکربندی شود. این روش برای برخی ایستگاههای مستقل مناسب است.
اپراتور یا وسیله جابهجایی مناسب، قطعه را مطابق دستورالعمل مشخص از ناحیه فعال عبور میدهد. حرکت باید در تمام مدت عبور تحت کنترل باقی بماند.
فاصله کافی میان قطعه و سطوح داخلی تونل باید حفظ شود. همچنین باید از ضربه و تماسهایی که احتمال آسیب به تجهیزات دارند جلوگیری کرد.
برای میللنگهای سنگین یا قطعاتی که جابهجایی دشواری دارند، استفاده از تجهیزات مکانیکی بالابر و انتقال ممکن است ضروری باشد. کنترل دستی به معنای بلند کردن مستقیم قطعه توسط کارگر نیست.
11. مغناطیسزدایی با سامانه نقاله
بسته به نیاز پروژه، دستگاه مغناطیسزدای تونلی میتواند با سامانه انتقال ترکیب شود. این پیکربندی عبور تکرارپذیر قطعات از ناحیه فعال را امکانپذیر میکند.
نقاله میتواند به حفظ شرایط حرکتی یکنواخت برای قطعات مشابه کمک کند. همچنین تعداد عملیات جابهجایی دستی میان مراحل تولید را کاهش میدهد.
عرض نقاله، نگهدارندههای قطعه و سرعت حرکت باید با دهانه تونل هماهنگ باشند. اثرات احتمالی میدان مغناطیسی بر اجزای سامانه انتقال نیز باید بررسی شود.
نباید فرض کرد که نقاله در محدوده تحویل استاندارد دستگاه قرار دارد. طراحی و اقلام قابل تحویل باید در مدارک پروژه تأیید شوند.
12. یکپارچهسازی با خطوط تولید خودرو
خطوط تولید خودرو از چندین مرحله متوالی و مرتبط تشکیل شدهاند. دستگاه مغناطیسزدای تونلی میتواند بهعنوان مرحلهای تکمیلی در چنین خطوطی نصب شود.
محل نصب ممکن است پس از ماشینکاری، سنگزنی یا بازرسی مغناطیسی انتخاب شود. بهترین موقعیت به وضعیت مغناطیسی مورد نیاز پیش از عملیات بعدی بستگی دارد.
یکپارچهسازی نیازمند بررسی ظرفیت تولید، فضای موجود، تأمین برق و روش انتقال قطعات است. دسترسی مناسب برای بهرهبرداری و تعمیرات نیز اهمیت دارد.
کل مجموعه باید بهعنوان یک سامانه واحد ارزیابی شود. انتقال قطعات، کنترل الکتریکی، مغناطیسزدایی و کنترل کیفیت باید با یکدیگر هماهنگ باشند.
13. تابلو کنترل الکتریکی دستگاه مغناطیسزدایی
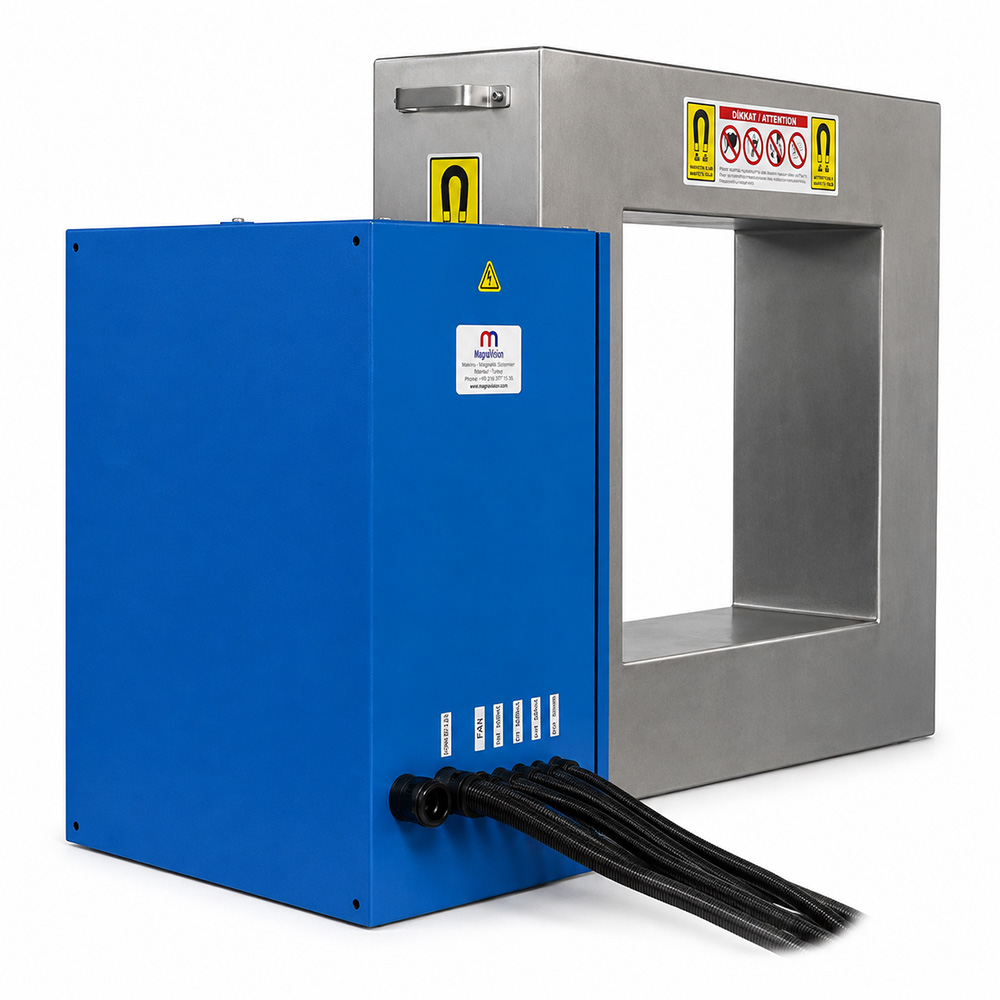
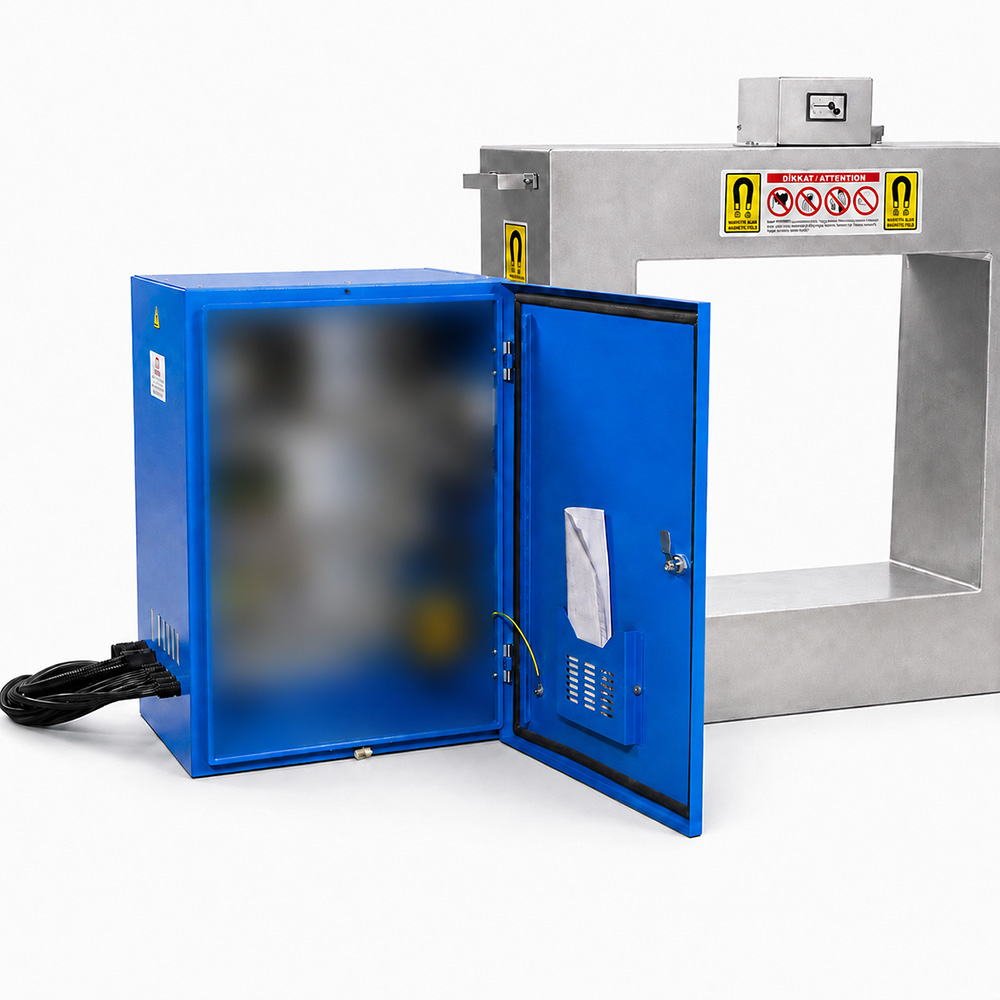
در توضیحات محصول، تابلو کنترل الکتریکی برای سامانه مغناطیسزدایی ذکر شده است. این تابلو برای مدیریت عملکردهای الکتریکی تعریفشده دستگاه استفاده میشود.
پیکربندی دقیق کنترل به نوع کاربرد بستگی دارد؛ دستگاه ممکن است در ایستگاه مستقل یا بخشی از خط تولید فعالیت کند. توالی عملکرد باید واضح و تکرارپذیر باشد.
حفاظتهای الکتریکی و امکانات اضافی باید در طراحی نهایی تعیین شوند. وجود تجهیزات ایمنی خاص بدون تأیید فنی نباید فرض شود.
پیش از راهاندازی، اتصالات الکتریکی و رابطهای دستگاه با سایر تجهیزات باید بررسی شوند. نصب و آزمایش باید توسط افراد واجد صلاحیت انجام گیرد.
14. چرخه کاری اعلامشده 100 درصد
در اطلاعات محصول، چرخه کاری 100 درصد اعلام شده است. این اصطلاح معمولاً به طراحی مناسب برای تغذیه پیوسته در شرایط نامی تأییدشده اشاره دارد.
چنین شرایطی به طراحی الکتریکی و حرارتی مناسب نیاز دارد. محدودیتهای واقعی به ساختار و مشخصات پیکربندی نهایی وابسته هستند.
دمای محیط، شرایط نصب و سایر عوامل میتوانند بر گرمشدن دستگاه تأثیر بگذارند. بنابراین رعایت شرایط بهرهبرداری تأییدشده ضروری است.
چرخه کاری 100 درصد به معنای امکان عملکرد نامحدود در هر محیطی نیست. شرایط مجاز باید برای دستگاه تحویلی مشخص و تأیید شوند.
15. مغناطیسزدایی قطعات فلزی بزرگ
دهانه 650×550 میلیمتری فضای عبور نسبتاً بزرگی برای برخی قطعات صنعتی فراهم میکند. میتوان کاربرد آن را برای میللنگها و دیگر اجزای فرومغناطیسی مناسب بررسی کرد.
عبور فیزیکی قطعه از دهانه بهتنهایی تضمینکننده دستیابی به نتیجه مغناطیسی مطلوب نیست. ترکیب ماده، ضخامت و سابقه مغناطیسی آن همچنان اهمیت دارند.
قطعات بزرگ باید هنگام انتقال بهخوبی پشتیبانی شوند. سامانه جابهجایی باید عبور کنترلشده و بدون برخورد با بدنه تونل را فراهم کند.
برای قطعاتی با شکلهای بسیار متفاوت ممکن است آزمایشهای جداگانه لازم باشد. میدان باقیمانده باید مطابق الزامات کاربرد اندازهگیری و بررسی شود.
16. مغناطیسزدایی مواد فرومغناطیسی ضخیم
اطلاعات محصول به امکان بررسی کاربرد برای قطعات فلزی ضخیم اشاره دارد. در این موارد باید رفتار مغناطیسی ماده با دقت بیشتری ارزیابی شود.
توزیع مغناطش در مقاطع حجیم فرومغناطیسی میتواند پیچیده باشد. هندسه قطعه و تأثیرات مغناطیسی پیشین بر نتیجه نهایی اثر میگذارند.
فرایند باید بر اساس نوع ماده، مغناطش اولیه و مقدار مجاز میدان باقیمانده بررسی شود. نمیتوان کارایی یکسانی را برای تمام ضخامتها فرض کرد.
برای این مدل، حداکثر ضخامت عمومی و تضمینشده قطعه اعلام نشده است. بنابراین مناسب بودن دستگاه باید برای هر کاربرد جداگانه تأیید شود.
17. مغناطیسزدایی آلیاژهای فولادی ویژه
قطعات صنعتی ممکن است از فولادهای آلیاژی با استحکام بالا یا مقاومت مناسب در برابر سایش ساخته شوند. برخی از این مواد دارای ویژگیهای فرومغناطیسی هستند.
پس از ماشینکاری یا بازرسی مغناطیسی، ممکن است در چنین آلیاژهایی مغناطش باقیمانده وجود داشته باشد. در این شرایط میتوان مغناطیسزدایی را برای کاهش آن بررسی کرد.
پاسخ ماده به فرایند به ترکیب شیمیایی، عملیات حرارتی و سابقه قرارگیری در میدان مغناطیسی بستگی دارد. به همین دلیل نتایج آلیاژهای مختلف ممکن است متفاوت باشند.
پیش از اجرای فرایند باید سازگاری هر آلیاژ بررسی شود. همه فولادهای زنگنزن و آلیاژهای ویژه رفتار مغناطیسی یکسانی ندارند.
18. هندسه میللنگ و قرارگیری در میدان مغناطیسی
میللنگ دارای هندسه پیچیدهای شامل ژورنالهای اصلی، ژورنالهای متحرک، بازوهای لنگ و دیگر اجزای عملکردی است. این ساختار میتواند بر پاسخ مغناطیسی قطعه اثر بگذارد.
تفاوت در مقاطع و شکل هندسی ممکن است موجب رفتار متفاوت نواحی مختلف قطعه شود. بنابراین ارزیابی مغناطیسزدایی باید کل میللنگ را در نظر بگیرد.
جهت قرارگیری میللنگ و سامانه نگهدارنده آن بر نحوه عبور از تونل تأثیر دارند. موقعیتدهی تکرارپذیر به ثبات شرایط پردازش کمک میکند.
برای قطعات پیچیده ممکن است اندازهگیری میدان باقیمانده در چند نقطه ضروری باشد. این کار ارزیابی کاملتری از وضعیت مغناطیسی فراهم میکند.
19. جهت قرارگیری قطعه هنگام مغناطیسزدایی
جهت قرارگیری قطعه، موقعیت آن را نسبت به میدان مغناطیسی فعال مشخص میکند. این پارامتر میتواند بر شرایط پردازش اثر بگذارد.
میللنگها و قطعات فولادی کشیده باید در وضعیتی از دهانه عبور کنند که با هندسه و تجهیزات انتقال سازگار باشد. حفظ فاصله مکانیکی کافی نیز ضروری است.
ثابت نگه داشتن جهت قرارگیری قطعات مشابه به تکرارپذیری فرایند کمک میکند. این موضوع در سامانههای انتقال خودکار اهمیت ویژهای دارد.
جهت مناسب باید از طریق آزمایش و اندازهگیری تعیین شود. صرفاً دانستن ابعاد دهانه برای تعیین یک جهت عبور ایدهآل در همه کاربردها کافی نیست.
20. سرعت عبور و پایداری فرایند
سرعت حرکت قطعه از تونل یکی از پارامترهای مؤثر در مغناطیسزدایی است. این سرعت بر روند زمانی قرارگیری ماده در معرض میدان مغناطیسی اثر میگذارد.
سرعتهای متفاوت ممکن است برای قطعات مشابه نتایج متفاوتی ایجاد کنند. به همین دلیل حفظ حرکت کنترلشده و تکرارپذیر توصیه میشود.
در تجهیزات دارای نقاله، سرعت تنظیمشده میتواند به یکنواختی پردازش در تولید سری کمک کند. با این حال نتیجه به ویژگیهای میدان و ماده نیز وابسته است.
در اطلاعات موجود، سرعت مشخصی برای عبور قطعات اعلام نشده است. مقدار مناسب باید برای هر کاربرد تعیین و اعتبارسنجی شود.
21. اندازهگیری میدان مغناطیسی باقیمانده
ارزیابی کیفیت مغناطیسزدایی نیازمند تعیین حد مجاز میدان مغناطیسی باقیمانده است. این حد ممکن است بر اساس مشخصات قطعه یا الزامات فرایند تولید تعیین شود.
با استفاده از ابزار اندازهگیری مغناطیسی مناسب میتوان نواحی منتخب میللنگ را بررسی کرد. نقاط اندازهگیری باید نماینده وضعیت واقعی قطعه باشند.
جهت قرارگیری حسگر، فاصله اندازهگیری و شرایط آزمون باید ثابت نگه داشته شوند. این موضوع امکان مقایسه قابل اعتماد نتایج قطعات مختلف را افزایش میدهد.
در دادههای موجود، مقدار تضمینشدهای برای میدان باقیمانده بر حسب گاوس یا میلیتسلا ارائه نشده است. حدود پذیرش باید جداگانه تعریف و تأیید شوند.
22. کنترل کیفیت در تولید میللنگ
کنترل کیفیت میللنگ میتواند شامل اندازهگیری ابعاد، بازرسی سطوح و پایش پارامترهای تولید باشد. در برخی کاربردها وضعیت مغناطیسی قطعه نیز کنترل میشود.
مغناطش باقیمانده ممکن است به دلیل جذب ذرات فرومغناطیسی نامطلوب باشد. اجرای فرایند مغناطیسزدایی میتواند به آمادهسازی قطعه کمک کند.
دستگاه مغناطیسزدای تونلی را میتوان پیش از بعضی عملیات شستوشو، بازرسی یا مونتاژ قرار داد. میزان اهمیت آن به الزامات خاص فرایند بستگی دارد.
معیارهای پذیرش، روشهای اندازهگیری و دستورالعملهای کنترل باید مستند شوند. به این ترتیب مغناطیسزدایی میتواند بهعنوان مرحلهای قابل کنترل در نظام کیفیت قرار گیرد.
23. طراحی ابعاد سفارشی تونل برای صنعت
شرکت Magneteksan میتواند سامانههای مغناطیسزدایی را برای قطعاتی با ابعاد متفاوت طراحی کند. دهانه تونل یکی از پارامترهای اصلی طراحی مکانیکی است.
ابعاد 650×550 میلیمتر مربوط به مدل معرفیشده در این صفحه است. برای قطعات بزرگتر یا دارای شکل خاص میتوان دهانه متفاوتی را بررسی کرد.
در تعیین ابعاد باید اندازه قطعه، تجهیزات انتقال و فواصل آزاد لازم در نظر گرفته شوند. فضای موجود در محل نصب نیز باید بررسی شود.
بزرگتر شدن دهانه بهطور خودکار عملکرد مغناطیسی یکسانی را تضمین نمیکند. هر طراحی سفارشی نیازمند بررسی مجدد سامانه الکتریکی و مغناطیسی است.
24. ایستگاههای مستقل مغناطیسزدایی
مغناطیسزدای تونلی میتواند بهصورت یک ایستگاه صنعتی مستقل نصب شود. این راهکار زمانی مناسب است که فقط برخی قطعات یا مراحل به پردازش نیاز داشته باشند.
قطعات به ایستگاه منتقل میشوند، از تونل عبور میکنند و سپس به عملیات بعدی میروند. سازماندهی این جریان به نیازهای کارخانه بستگی دارد.
ایستگاه باید دسترسی ایمن و تکیهگاه مناسب برای قطعات فراهم کند. برای میللنگهای سنگین ممکن است تجهیزات مکانیکی ویژه جابهجایی لازم باشد.
تغذیه الکتریکی و اقدامات حفاظتی باید با پیکربندی تأییدشده مطابقت داشته باشند. کل ایستگاه باید پیش از راهاندازی بررسی شود.
25. نصب الکتریکی و الزامات بهرهبرداری
تجهیزات صنعتی مغناطیسزدایی باید به منبع تغذیهای متصل شوند که با مشخصات نامی آنها سازگار باشد. تغذیه نامناسب ممکن است بر عملکرد و ایمنی اثر بگذارد.
نصب باید شامل تجهیزات مناسب قطع و ایزولهسازی برق، حفاظت الکتریکی و اتصالات استاندارد باشد. انتخاب این تجهیزات باید بر اساس مدارک نهایی دستگاه انجام شود.
مقادیر دقیق ولتاژ تغذیه، توان مصرفی و فرکانس کاری در اطلاعات موجود مشخص نشدهاند. بنابراین نباید مقادیر تخمینی بهعنوان مشخصات قطعی ارائه شوند.
پیش از نصب، اطلاعات اتصال باید در پیشنهاد فنی و نقشههای الکتریکی تأیید شوند. نصب و راهاندازی اولیه باید توسط کارکنان متخصص انجام گیرد.
26. بازرسی و نگهداری دستگاه مغناطیسزدای تونلی
بازرسیهای دورهای به عملکرد قابل اعتماد سامانه صنعتی مغناطیسزدایی کمک میکنند. برنامه نگهداری باید با میزان استفاده و شرایط محیط کار هماهنگ باشد.
کنترلهای الکتریکی میتوانند شامل کابلها، ترمینالها، اجزای کنترل و نشانههای افزایش غیرعادی دما باشند. هر مشکل باید پیش از ادامه بهرهبرداری ارزیابی شود.
ساختار تونل و تجهیزات انتقال مرتبط نیز باید بررسی شوند. تغییر شکل، فرسودگی یا موانع مکانیکی ممکن است عبور قطعات را مختل کنند.
عملیات نگهداری باید پس از قطع ایمن تغذیه برق توسط افراد مجاز انجام شود. ثبت نتایج بازرسیها به شناسایی زودهنگام مشکلات کمک میکند.
27. مشخصات تأییدشده و محدودیت دادههای فنی
ابعاد تأییدشده دهانه عبور دستگاه 650×550 میلیمتر است. کاربرد اصلی آن کاهش مغناطش باقیمانده در میللنگهای مورد استفاده در صنعت خودروسازی است.
در توضیحات محصول به تابلو کنترل الکتریکی، امکان انتقال تحت کنترل اپراتور یا با نقاله، ساخت سفارشی و چرخه کاری 100 درصد اشاره شده است. پیکربندی نهایی باید برای هر پروژه تعیین شود.
ولتاژ تغذیه، توان مصرفی، فرکانس کاری، شدت میدان مغناطیسی و مقدار تضمینشده مغناطیس باقیمانده در اطلاعات موجود مشخص نشدهاند.
این پارامترها نباید بهعنوان مقادیر نامی تأییدشده معرفی شوند. لازم است آنها از طریق مدارک فنی یا آزمایشهای مناسب بررسی شوند.
28. راهکارهای مغناطیسزدایی تونلی Magneteksan
شرکت Magneteksan تجهیزات صنعتی برای کاهش مغناطش باقیمانده در قطعات فلزی فرومغناطیسی توسعه میدهد. این سامانهها میتوانند متناسب با فرایندهای تولید مختلف طراحی شوند.
مغناطیسزدای تونلی مستطیلی با دهانه 650×550 میلیمتر بهویژه برای مغناطیسزدایی میللنگ در صنعت خودروسازی در نظر گرفته شده است. امکان پردازش دیگر قطعات فولادی مناسب نیز قابل بررسی است.
بسته به پروژه، دستگاه میتواند در یک ایستگاه مستقل، همراه با سامانه نقاله یا بهعنوان بخشی از خط تولید کار کند. روش یکپارچهسازی باید با ساختار فرایند صنعتی سازگار باشد.
انتخاب راهکار مناسب نیازمند بررسی ابعاد قطعات، خواص مواد، حد مجاز مغناطیس باقیمانده و شرایط بهرهبرداری است. طراحی نهایی باید از طریق ارزیابی مهندسی و آزمایشهای مناسب تأیید شود.