Product Information
Extra Information
Product Information
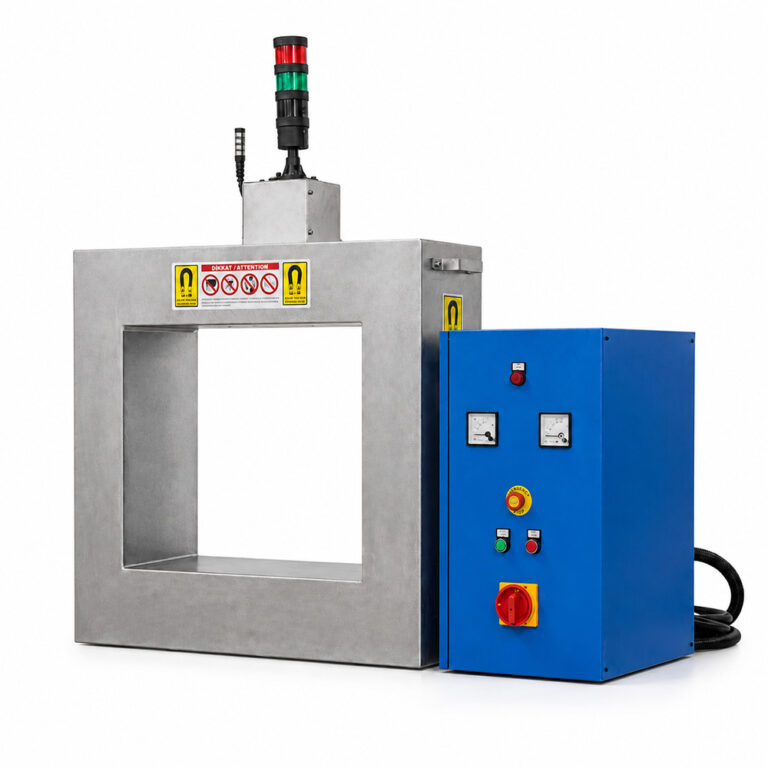
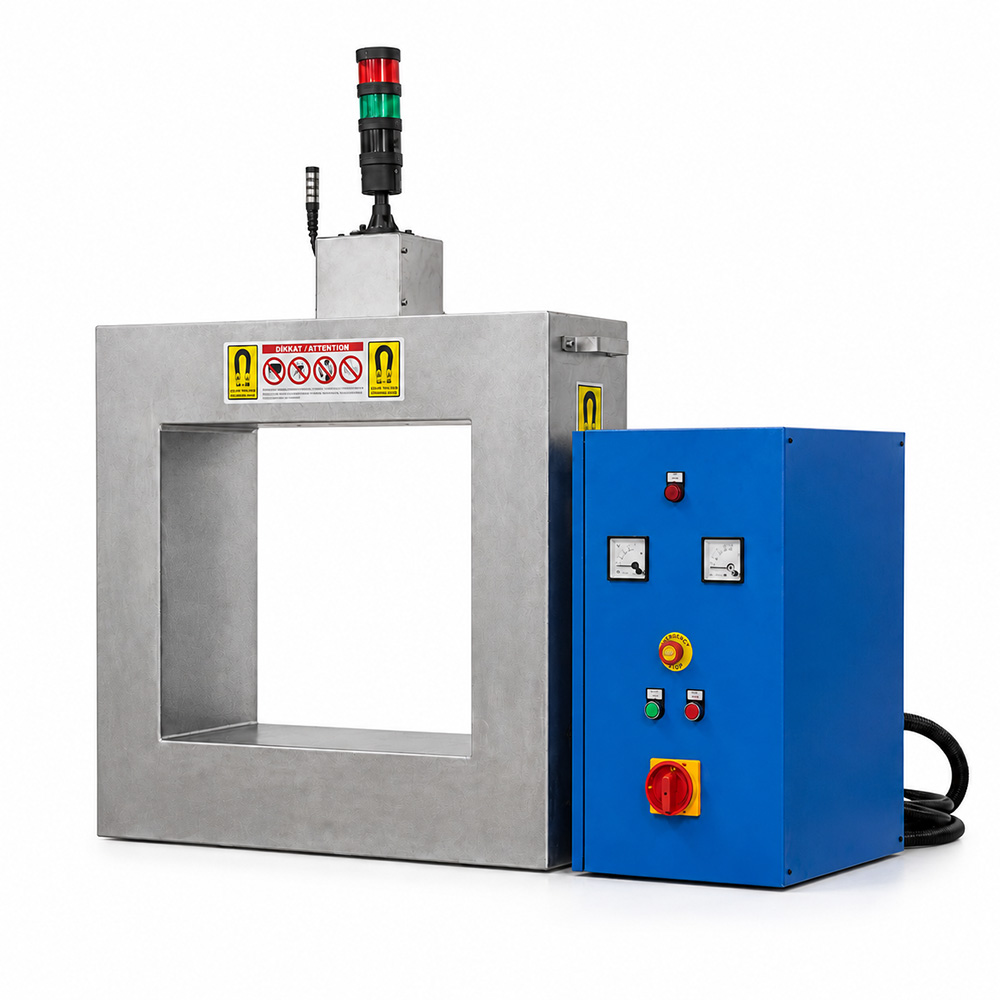
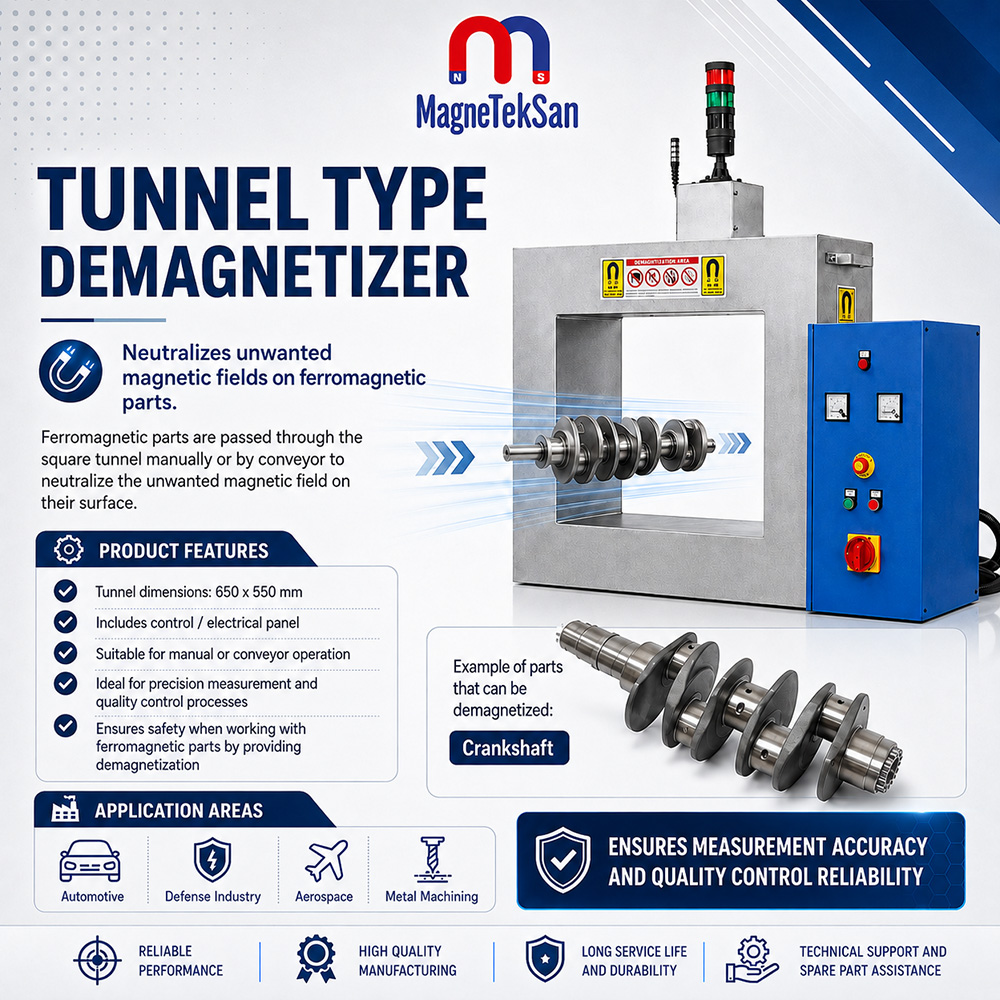
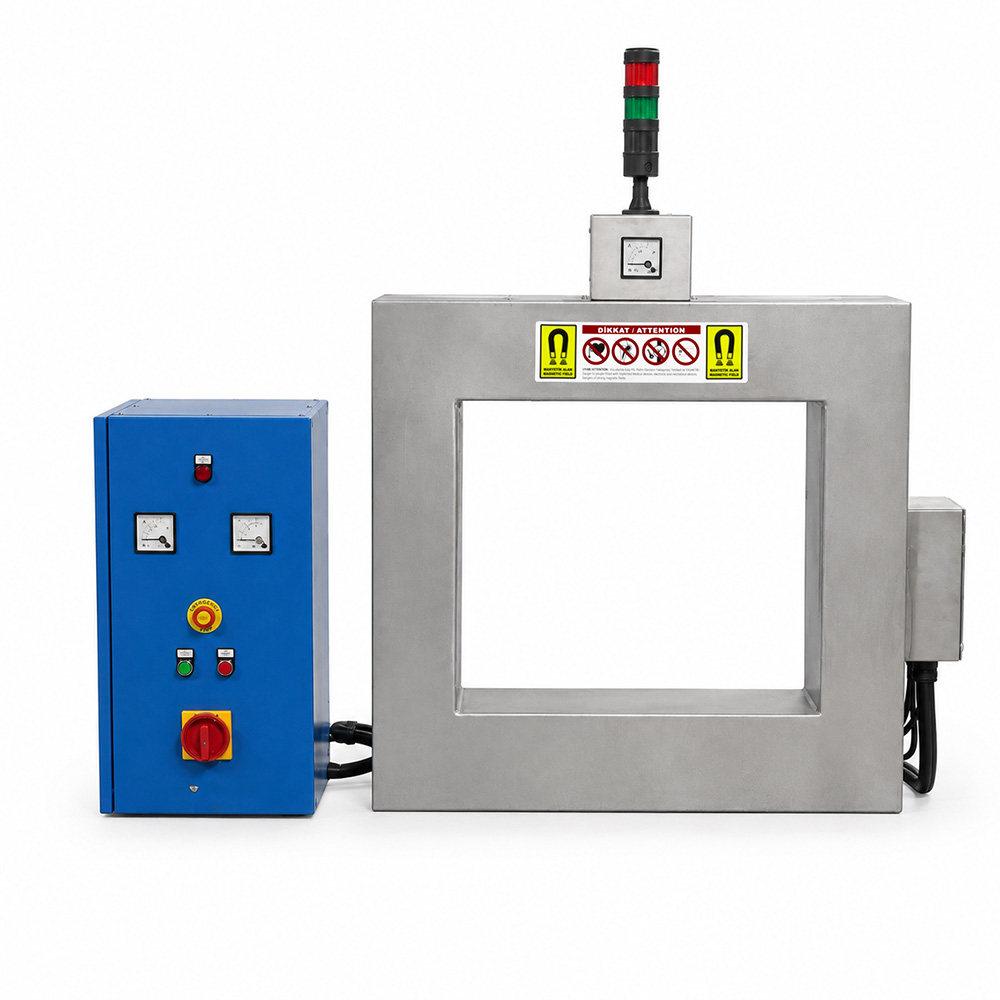
Der 650×550 mm Tunnel-Entmagnetisierer wurde zur Reduzierung der Restmagnetisierung an Kurbelwellen und anderen großen ferromagnetischen Bauteilen nach Bearbeitungs-, Schleif- und magnetischen Prüfprozessen in der Automobilindustrie entwickelt. Durch die rechteckige Tunnelöffnung können geeignete Werkstücke einem veränderlichen Magnetfeld ausgesetzt werden, wodurch sich die magnetisch bedingte Anhaftung feiner Eisenpartikel vor nachfolgenden Fertigungs- und Qualitätskontrollschritten verringern lässt. Die Anlage kann projektspezifisch für manuelle oder fördertechnikgestützte Werkstückbewegungen ausgelegt und über einen elektrischen Schaltschrank gesteuert werden.
| Technische Spezifikation | Wert |
|---|---|
| Produkttyp | Industrieller Tunnel-Entmagnetisierer |
| Tunnelöffnung | 650×550 mm |
| Tunnelform | Rechteckig |
| Hauptanwendung | Entmagnetisierung von Kurbelwellen |
| Zielindustrie | Automobilindustrie |
| Geeignete Materialien | Ferromagnetische Metalle |
| Hauptfunktion | Reduzierung des Restmagnetismus |
| Funktionsprinzip | Veränderliches Magnetfeld |
| Werkstückbewegung | Durchführung durch den Tunnel |
| Transportmethode | Manuell oder fördertechnikgestützt |
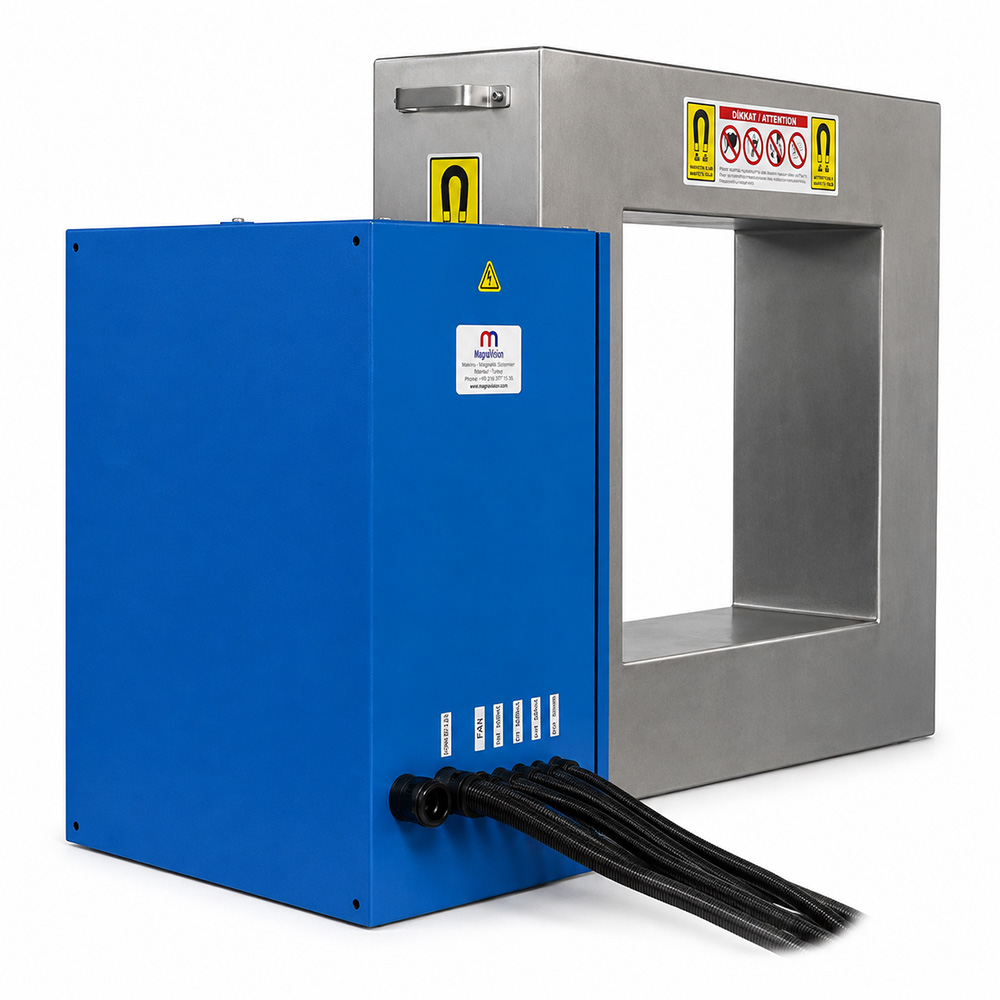
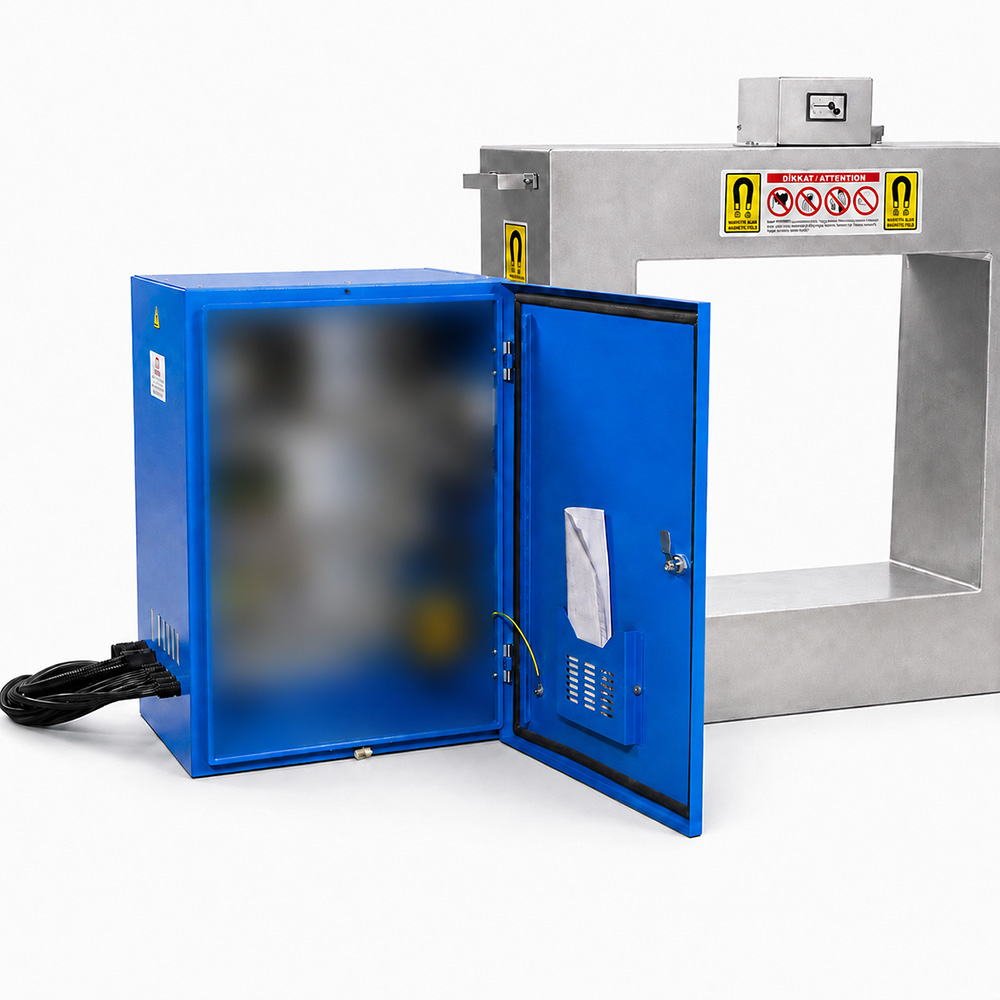
| Steuerungssystem | Elektrischer Schaltschrank |
| Angegebene Einschaltdauer | 100 % |
| Fertigungsausführung | Kundenspezifische Industriefertigung |
| Weitere Anwendungen | Geeignete bearbeitete Stahlbauteile |
| Prozessintegration | Einzelstation oder Produktionslinie |
| Produktkategorie | Rechteckige Tunnel-Entmagnetisierer |
Extra Information
1. 650×550 mm Tunnel-Entmagnetisierer für die Automobilindustrie
Der 650×550 mm Tunnel-Entmagnetisierer ist eine industrielle Anlage zur Reduzierung unerwünschter Restmagnetisierung an geeigneten ferromagnetischen Bauteilen. Seine rechteckige Tunnelöffnung ermöglicht die Durchführung von Werkstücken mit passenden Abmessungen.
Besonders bei der Herstellung von Kurbelwellen können Bearbeitungs-, Schleif- und Prüfprozesse zu einer verbleibenden Magnetisierung führen. Diese kann sich auf nachfolgende Fertigungsschritte auswirken.
Durch die Bewegung des Werkstücks durch ein veränderliches Magnetfeld soll die vorhandene Restmagnetisierung reduziert werden. Das Ergebnis hängt von den magnetischen Eigenschaften des Materials und den Prozessbedingungen ab.
Magneteksan entwickelt Tunnel-Entmagnetisierungssysteme für unterschiedliche industrielle Anwendungen. Die endgültige Ausführung muss auf Werkstückgeometrie, Materialeigenschaften und Produktionsanforderungen abgestimmt werden.
2. Kurbelwellenentmagnetisierung in der Automobilindustrie
Kurbelwellen sind präzise gefertigte Motorenkomponenten, die während ihrer Herstellung zahlreiche Bearbeitungs- und Prüfschritte durchlaufen. Dabei können ferromagnetische Kurbelwellen unbeabsichtigt magnetisiert werden.
Verbleibende Magnetfelder können feine Eisen- und Stahlpartikel an bearbeiteten Oberflächen anziehen. Dadurch können zusätzliche Anforderungen an Reinigung und weitere Fertigungsvorbereitung entstehen.
Ein Tunnel-Entmagnetisierer kann an einer geeigneten Stelle innerhalb der Kurbelwellenfertigung eingesetzt werden. Er dient dazu, den Restmagnetismus vor nachfolgenden Arbeitsschritten zu verringern.
Die zulässige Restmagnetisierung sollte anhand der technischen Vorgaben des Automobilherstellers festgelegt werden. Eine geeignete magnetische Messung ist erforderlich, um die Einhaltung dieser Anforderungen nachzuweisen.
3. Rechteckige Tunnelöffnung mit 650×550 mm
Die angegebene Tunnelöffnung besitzt Abmessungen von 650×550 mm. Diese Werte bezeichnen den freien Werkstückdurchlass und nicht die äußeren Abmessungen der gesamten Anlage.
Die rechteckige Geometrie ermöglicht die Prüfung einer Anwendung für Kurbelwellen und andere metallische Bauteile mit entsprechendem Querschnitt. Die tatsächliche Durchführbarkeit hängt von der Orientierung des Werkstücks ab.
Bei der Planung müssen neben dem Bauteil auch mögliche Aufnahmen, Träger und Förderelemente berücksichtigt werden. Zwischen Werkstück und Tunnelstruktur sollte ausreichend Bewegungsfreiheit vorhanden sein.
Vor der Bestellung ist die maximale Werkstückkontur zu bestimmen. Dadurch lassen sich mechanische Kollisionen und Probleme bei der Integration in die Produktionsanlage vermeiden.
4. Funktionsprinzip der Tunnel-Entmagnetisierung
Die Tunnel-Entmagnetisierung basiert darauf, ein ferromagnetisches Werkstück einem veränderlichen Magnetfeld auszusetzen. Ziel ist die Verringerung der im Material verbliebenen Magnetisierung.
Während das Bauteil durch den aktiven Bereich und anschließend aus diesem herausbewegt wird, verändert sich die magnetische Beanspruchung. Unter geeigneten Bedingungen kann dadurch die resultierende Magnetisierung reduziert werden.
Die Wirksamkeit hängt von der Feldcharakteristik, der Werkstückgeometrie und den magnetischen Eigenschaften des Werkstoffs ab. Auch die Bewegung durch den Tunnel beeinflusst den Prozess.
Eine vollständige Beseitigung jedes messbaren Magnetfelds kann nicht pauschal vorausgesetzt werden. Die erreichte Restmagnetisierung muss anhand definierter Prüfbedingungen bewertet werden.
5. Reduzierung von Restmagnetismus in Stahlbauteilen
Restmagnetismus bezeichnet eine Magnetisierung, die nach dem Wegfall eines äußeren magnetisierenden Einflusses im Werkstoff verbleibt. Ferromagnetische Stahlteile können während Fertigung und Handhabung eine solche Magnetisierung aufnehmen.
Der Tunnel-Entmagnetisierer soll diesen unerwünschten Zustand bei geeigneten Werkstücken reduzieren. Dadurch können nachfolgende Produktions- und Reinigungsprozesse unterstützt werden.
Die erreichbare Verringerung hängt von der Legierungszusammensetzung, der bisherigen magnetischen Beanspruchung und der Bauteilgeometrie ab. Unterschiedliche Stahlqualitäten können auf denselben Prozess verschieden reagieren.
Falls ein Grenzwert für das verbleibende Magnetfeld vorgegeben ist, muss ein geeignetes Messverfahren eingesetzt werden. Die Messergebnisse sind mit den festgelegten Abnahmekriterien zu vergleichen.
6. Entmagnetisierung nach der mechanischen Bearbeitung
Bei der mechanischen Bearbeitung können Stahlkomponenten mit magnetisierten Spannmitteln, Werkzeugen oder anderen Betriebsmitteln in Kontakt kommen. Unter bestimmten Bedingungen kann dabei eine Restmagnetisierung entstehen.
Nach Dreh-, Fräs- oder ähnlichen Bearbeitungsprozessen kann eine Überprüfung des magnetischen Zustands erforderlich sein. Dies gilt insbesondere für Bauteile mit besonderen Anforderungen an Sauberkeit und Weiterverarbeitung.
Eine Entmagnetisierungsstation kann nach der Bearbeitung angeordnet werden. Sie bereitet geeignete Werkstücke auf Reinigung, Prüfung oder weitere Produktionsschritte vor.
Der Einbauort sollte nach der vollständigen Fertigungsfolge bestimmt werden. Wird das Bauteil später erneut magnetischen Einflüssen ausgesetzt, kann eine weitere Entmagnetisierung notwendig werden.
7. Entmagnetisierung nach Schleifprozessen
Beim Schleifen von Kurbelwellen werden präzise Abmessungen und definierte Oberflächeneigenschaften erzeugt. Dabei können sehr feine ferromagnetische Metallpartikel entstehen.
Wenn die Kurbelwelle eine Restmagnetisierung aufweist, können sich solche Partikel an ihrer Oberfläche anlagern. Dies kann zusätzliche Anforderungen an die anschließende Reinigung verursachen.
Eine Tunnel-Entmagnetisierung nach dem Schleifen kann die magnetische Anziehung feiner Partikel reduzieren. Dadurch lässt sich die Vorbereitung auf weitere Fertigungsschritte unterstützen.
Die Entmagnetisierung entfernt jedoch keine bereits vorhandenen Verunreinigungen durch mechanische Reinigung. Wasch-, Spül- und Kontrollprozesse bleiben deshalb eigenständige Bestandteile der Fertigung.
8. Entmagnetisierung nach magnetischen Prüfverfahren
Bei bestimmten Prüfverfahren werden ferromagnetische Bauteile gezielt magnetisiert, um Materialfehler sichtbar zu machen. Nach der Prüfung kann eine unerwünschte Restmagnetisierung verbleiben.
Vor weiteren Produktionsschritten kann es notwendig sein, diesen magnetischen Zustand zu reduzieren. Die Anforderungen ergeben sich aus dem verwendeten Prüfverfahren und den Bauteilspezifikationen.
Ein Tunnel-Entmagnetisierer kann für die Nachbehandlung geeigneter Werkstücke eingesetzt werden. Seine Eignung muss auf das Material und den geforderten Endzustand abgestimmt werden.
Die abschließende magnetische Prüfung sollte nach einem dokumentierten Verfahren erfolgen. Messpunkte und Grenzwerte müssen vor der Prozessfreigabe festgelegt werden.
9. Verringerung der Anhaftung ferromagnetischer Partikel
Verbleibende Magnetfelder können feine Eisenpartikel an bearbeiteten Metalloberflächen festhalten. Dies ist besonders bei Präzisionsbauteilen unerwünscht.
Durch die Verringerung des Restmagnetismus kann die magnetisch bedingte Anhaftung neuer Partikel reduziert werden. Die Wirkung hängt von den magnetischen Eigenschaften des Bauteils und der Partikel ab.
Bei Kurbelwellen ist die Kontrolle von Metallrückständen ein wichtiger Teil der Fertigungsvorbereitung. Die Entmagnetisierung kann dabei eine ergänzende Maßnahme darstellen.
Die Sauberkeit eines Bauteils wird jedoch auch durch Waschen, Filtration, Transport und Lagerung beeinflusst. Diese Prozesse müssen gemeinsam betrachtet werden.
10. Manuelle Werkstückdurchführung durch den Tunnel
Der Tunnel-Entmagnetisierer kann für eine manuell gesteuerte Werkstückdurchführung ausgelegt werden. Eine solche Ausführung kommt beispielsweise für separate Arbeitsstationen infrage.
Das Werkstück wird dabei durch eine Bedienperson oder eine geeignete Handhabungseinrichtung kontrolliert durch die Öffnung bewegt. Der Bewegungsablauf muss den freigegebenen Arbeitsanweisungen entsprechen.
Die Werkstückführung sollte einen ausreichenden Abstand zur Tunnelstruktur gewährleisten. Eine Berührung oder Kollision mit dem Gerätegehäuse ist zu vermeiden.
Bei schweren oder unhandlichen Kurbelwellen können mechanische Hebe- und Transporthilfen erforderlich sein. Eine manuelle Bedienung bedeutet nicht, dass das Bauteil unmittelbar von Hand getragen werden muss.
11. Fördertechnikgestützte Entmagnetisierung
Je nach Projektanforderung kann der Tunnel-Entmagnetisierer mit einem Fördersystem kombiniert werden. Dadurch lassen sich Werkstücke wiederholt durch den aktiven Bereich bewegen.
Ein Förderer kann gleichmäßige Bewegungsabläufe unterstützen und den manuellen Transport zwischen Fertigungsstationen reduzieren. Dies kann insbesondere bei Serienbauteilen von Vorteil sein.
Förderbreite, Werkstückauflagen und Transportgeschwindigkeit müssen auf die Tunnelöffnung abgestimmt werden. Auch mögliche magnetische Wechselwirkungen mit Förderelementen sind zu berücksichtigen.
Ein Förderer darf nicht ohne ausdrückliche Bestätigung als Bestandteil der Standardlieferung angenommen werden. Die konkrete Ausführung ist in der technischen Projektspezifikation festzulegen.
12. Integration in automobile Produktionslinien
Automobilhersteller benötigen häufig Anlagen, die sich in bestehende Fertigungsabläufe einfügen. Der Entmagnetisierer kann als zusätzlicher Prozessschritt in eine solche Linie integriert werden.
Eine mögliche Position liegt nach der spanenden Bearbeitung, nach dem Schleifen oder nach einer magnetischen Prüfung. Entscheidend ist, wann der geforderte magnetische Zustand erreicht sein muss.
Bei der Planung sind Produktionsdurchsatz, Platzverhältnisse, elektrische Versorgung und Werkstücktransport zu berücksichtigen. Auch die Zugänglichkeit für Bedienung und Wartung spielt eine Rolle.
Die Prozessintegration muss als Gesamtsystem bewertet werden. Entmagnetisierung, Transporttechnik, Steuerung und Qualitätskontrolle müssen aufeinander abgestimmt sein.
13. Elektrischer Schaltschrank zur Anlagensteuerung
In der Produktbeschreibung wird ein elektrischer Schaltschrank für die Steuerung des Entmagnetisierungssystems genannt. Er dient zur Bedienung der vorgesehenen elektrischen Funktionen.
Die genaue Steuerungsausführung hängt davon ab, ob das Gerät als Einzelstation oder als Bestandteil einer Produktionslinie betrieben wird. Der Bedienablauf sollte eindeutig und nachvollziehbar sein.
Elektrische Schutzmaßnahmen und weitere Steuerungsfunktionen müssen entsprechend der endgültigen Anlagenkonfiguration festgelegt werden. Nicht bestätigte Sicherheitsfunktionen dürfen nicht vorausgesetzt werden.
Vor der Inbetriebnahme sind die elektrische Dokumentation und die Zusammenarbeit mit angeschlossenen Maschinen zu prüfen. Die Installation muss durch entsprechend qualifiziertes Fachpersonal erfolgen.
14. Angegebene Einschaltdauer von 100 %
Die Produktinformation nennt eine Einschaltdauer von 100 %. Damit wird üblicherweise eine Auslegung für kontinuierliche Bestromung unter den zugelassenen Nennbedingungen beschrieben.
Eine solche Betriebsweise erfordert eine geeignete elektrische und thermische Konstruktion. Die tatsächlichen Betriebsgrenzen ergeben sich aus der endgültigen technischen Ausführung.
Umgebungstemperatur, Aufstellbedingungen und andere Einflüsse können das thermische Verhalten der Anlage verändern. Deshalb sind die freigegebenen Einsatzbedingungen zu beachten.
Die Angabe von 100 % Einschaltdauer bedeutet keine unbegrenzte Eignung für sämtliche Umgebungen. Die konkreten Betriebsbedingungen müssen für die gelieferte Anlage bestätigt werden.
15. Entmagnetisierung großer Metallbauteile
Die Tunnelöffnung von 650×550 mm bietet einen vergleichsweise großen Durchlass für industrielle Werkstücke. Geeignete Kurbelwellen und andere ferromagnetische Komponenten können dafür infrage kommen.
Die geometrische Durchführbarkeit allein garantiert jedoch keine bestimmte Entmagnetisierungsleistung. Material, Bauteildicke und magnetische Vorgeschichte beeinflussen das Ergebnis.
Große Werkstücke müssen während der Bewegung sicher abgestützt werden. Die Transportvorrichtung sollte eine kontrollierte Passage ohne Kontakt zum Tunnelgehäuse ermöglichen.
Bei stark unterschiedlichen Werkstückformen können gesonderte Versuche notwendig sein. Die erreichte magnetische Qualität muss anhand der jeweiligen Anforderungen überprüft werden.
16. Entmagnetisierung dickwandiger ferromagnetischer Werkstücke
Die Produktbeschreibung erwähnt Anwendungen mit dickeren metallischen Komponenten. Bei solchen Werkstücken ist eine besondere Betrachtung des magnetischen Verhaltens sinnvoll.
In größeren ferromagnetischen Querschnitten kann die Verteilung der Magnetisierung komplex sein. Die Werkstückgeometrie und vorherige Magnetisierungsprozesse beeinflussen den Endzustand.
Die Prozessauslegung sollte auf Werkstoff, Anfangsmagnetisierung und gefordertem Restfeld basieren. Eine identische Wirkung bei allen Bauteildicken darf nicht angenommen werden.
Eine allgemeingültige maximale Werkstückdicke ist für dieses Modell nicht angegeben. Die Eignung muss deshalb für die konkrete Anwendung überprüft werden.
17. Entmagnetisierung spezieller Stahllegierungen
Industriebauteile werden häufig aus legierten Stählen gefertigt, die besondere Anforderungen an Festigkeit oder Verschleißbeständigkeit erfüllen. Einige dieser Werkstoffe besitzen ferromagnetische Eigenschaften.
Solche Legierungen können nach Bearbeitungs- oder Prüfprozessen eine Restmagnetisierung aufweisen. Eine Entmagnetisierung kann zur Reduzierung dieses Zustands eingesetzt werden.
Die magnetische Reaktion hängt unter anderem von der Legierungszusammensetzung und der Wärmebehandlung ab. Auch die bisherige magnetische Beanspruchung kann das Ergebnis verändern.
Vor dem Einsatz muss die Materialeignung überprüft werden. Nicht jeder Edelstahl und nicht jede Sonderlegierung ist in gleicher Weise magnetisch beeinflussbar.
18. Kurbelwellengeometrie und Magnetfeldexposition
Eine Kurbelwelle besitzt eine komplexe Geometrie mit Lagerzapfen, Hubzapfen, Kurbelwangen und weiteren Funktionsbereichen. Diese Form kann das magnetische Verhalten beeinflussen.
Unterschiedliche Querschnitte und Oberflächenbereiche können auf ein äußeres Magnetfeld verschieden reagieren. Deshalb sollte die Entmagnetisierung das gesamte Werkstück berücksichtigen.
Die Orientierung der Kurbelwelle und die verwendete Aufnahme beeinflussen ihre Bewegung durch den Tunnel. Ein reproduzierbarer Durchlauf kann die Prozesskonstanz unterstützen.
Bei komplexen Bauteilen kann eine Restfeldmessung an mehreren Positionen erforderlich sein. Dadurch lässt sich der erreichte magnetische Zustand umfassender beurteilen.
19. Werkstückorientierung während der Entmagnetisierung
Die Orientierung des Werkstücks bestimmt seine Lage gegenüber dem wirksamen Magnetfeld. Sie kann deshalb einen Einfluss auf die Prozessbedingungen haben.
Kurbelwellen und längliche Stahlbauteile müssen in einer geeigneten Richtung durch die Tunnelöffnung geführt werden. Dabei sind Bauteilkontur und Transportvorrichtung zu berücksichtigen.
Eine gleichbleibende Orientierung unterstützt die Wiederholbarkeit bei identischen Werkstücktypen. Dies ist besonders bei automatisierten oder fördertechnikgestützten Prozessen relevant.
Die optimale Ausrichtung sollte durch praktische Versuche und Messungen bestimmt werden. Aus den Tunnelabmessungen allein lässt sich keine allgemein gültige Durchführrichtung ableiten.
20. Durchlaufgeschwindigkeit und Prozesskonstanz
Die Bewegungsgeschwindigkeit eines Werkstücks durch den Tunnel ist ein relevanter Prozessparameter. Sie beeinflusst den zeitlichen Verlauf der magnetischen Einwirkung auf das Bauteil.
Unterschiedliche Geschwindigkeiten können bei sonst vergleichbaren Bedingungen zu unterschiedlichen Ergebnissen führen. Deshalb sollte der Durchlauf möglichst kontrolliert und reproduzierbar erfolgen.
Bei einem Fördersystem kann eine definierte Transportgeschwindigkeit gleichmäßige Bearbeitungsbedingungen unterstützen. Die tatsächliche Wirkung hängt jedoch zusätzlich vom Magnetfeld und vom Werkstoff ab.
Eine konkrete Fördergeschwindigkeit wird in den verfügbaren Produktangaben nicht genannt. Der geeignete Wert muss für die jeweilige Anwendung bestimmt und überprüft werden.
21. Messung des verbleibenden Magnetfelds
Die Bewertung einer Entmagnetisierung erfordert einen definierten zulässigen Restmagnetismus. Dieser kann durch die Bauteilspezifikation oder durch Anforderungen des Produktionsprozesses festgelegt werden.
Mit geeigneten Magnetfeldmessgeräten lassen sich ausgewählte Bereiche einer Kurbelwelle untersuchen. Die Messpunkte sollten für die betreffende Anwendung aussagekräftig sein.
Messrichtung, Messabstand und Prüfbedingungen müssen möglichst konstant gehalten werden. Dadurch werden Ergebnisse verschiedener Werkstücke und Prozesszustände vergleichbar.
Ein garantierter Restmagnetismus in Gauss oder Millitesla ist in den verfügbaren Produktdaten nicht angegeben. Entsprechende Grenzwerte müssen projektspezifisch vereinbart und nachgewiesen werden.
22. Qualitätskontrolle in der Kurbelwellenfertigung
Die Qualitätskontrolle bei Kurbelwellen umfasst unter anderem Maßprüfungen, Oberflächenkontrollen und die Überwachung relevanter Fertigungsparameter. Je nach Anwendung kann auch der magnetische Zustand wichtig sein.
Restmagnetismus kann unerwünscht sein, wenn dadurch ferromagnetische Partikel angezogen werden. Eine kontrollierte Entmagnetisierung kann deshalb Bestandteil der Fertigungsvorbereitung sein.
Die Tunnelanlage kann vor bestimmten Reinigungs-, Prüf- oder Montageschritten angeordnet werden. Der Nutzen hängt von den Anforderungen des jeweiligen Herstellungsprozesses ab.
Prüfverfahren, Grenzwerte und Dokumentationspflichten sollten eindeutig definiert sein. Auf diese Weise lässt sich die Entmagnetisierung als kontrollierter Fertigungsschritt bewerten.
23. Kundenspezifische Tunnelabmessungen
Magneteksan kann Entmagnetisierungssysteme für unterschiedliche Werkstückgrößen und industrielle Anforderungen entwickeln. Die Tunnelöffnung ist dabei ein wesentlicher konstruktiver Parameter.
Die Abmessung 650×550 mm beschreibt den Durchlass dieser konkreten Ausführung. Für größere oder anders geformte Bauteile können abweichende Öffnungen geprüft werden.
Bei der Dimensionierung müssen Werkstückkontur, Transportmittel und notwendige Bewegungsfreiheit berücksichtigt werden. Auch die verfügbare Aufstellfläche beeinflusst die Konstruktion.
Eine Vergrößerung der Tunnelöffnung garantiert nicht automatisch eine unveränderte Entmagnetisierungsleistung. Magnetische und elektrische Auslegung müssen für jede Sonderkonstruktion gesondert bewertet werden.
24. Eigenständige Entmagnetisierungsstationen
Ein Tunnel-Entmagnetisierer kann als eigenständiger Arbeitsplatz eingerichtet werden. Diese Lösung kann geeignet sein, wenn nur bestimmte Bauteile oder Fertigungsschritte eine Entmagnetisierung erfordern.
Werkstücke werden zur Station transportiert, durch die Tunnelöffnung geführt und anschließend dem nächsten Produktionsschritt zugeführt. Der Ablauf kann an die betrieblichen Anforderungen angepasst werden.
Die Gestaltung des Arbeitsplatzes sollte sichere Zugänge und eine geeignete Werkstückabstützung gewährleisten. Für schwere Kurbelwellen sind passende mechanische Handhabungshilfen vorzusehen.
Die elektrische Versorgung und die Sicherheitsmaßnahmen müssen der freigegebenen Geräteausführung entsprechen. Vor der Inbetriebnahme ist die gesamte Arbeitsplatzgestaltung zu überprüfen.
25. Elektrische Installation und Betriebsanforderungen
Industrielle Entmagnetisierungsanlagen benötigen eine elektrische Versorgung, die ihren tatsächlichen Nennwerten entspricht. Ungeeignete Versorgungsbedingungen können Betrieb und Sicherheit beeinträchtigen.
Die Installation muss geeignete Trennmöglichkeiten, Schutzvorrichtungen und Kabelverbindungen berücksichtigen. Die Ausführung ist auf Grundlage der endgültigen elektrischen Dokumentation festzulegen.
Die verfügbaren Produktinformationen enthalten keine bestätigten Angaben zu Versorgungsspannung, elektrischer Leistungsaufnahme oder Betriebsfrequenz. Diese Werte dürfen deshalb nicht geschätzt werden.
Vor der Installation müssen die technischen Anschlussdaten geklärt werden. Elektrische Arbeiten und Inbetriebnahme sind durch qualifiziertes Personal auszuführen.
26. Inspektion und Wartung des Tunnel-Entmagnetisierers
Regelmäßige Inspektionen unterstützen den zuverlässigen Betrieb einer industriellen Entmagnetisierungsanlage. Die Wartungsintervalle sollten auf Nutzungsintensität und Umgebungsbedingungen abgestimmt werden.
Elektrische Prüfungen können Leitungen, Anschlüsse, Steuerungskomponenten und erkennbare thermische Schäden umfassen. Auffälligkeiten müssen vor einer weiteren Nutzung bewertet werden.
Auch die Tunnelstruktur und angeschlossene Handhabungseinrichtungen sind auf Beschädigungen und Verschleiß zu kontrollieren. Die Werkstückbewegung darf nicht durch mechanische Hindernisse beeinträchtigt werden.
Wartungsarbeiten müssen nach sicherer elektrischer Trennung durch befugtes Fachpersonal erfolgen. Eine dokumentierte Inspektionshistorie erleichtert die frühzeitige Erkennung von Problemen.
27. Bestätigte Merkmale und Grenzen der technischen Daten
Die bestätigte Tunnelöffnung beträgt 650×550 mm. Die Hauptanwendung ist die Reduzierung des Restmagnetismus an Kurbelwellen in der Automobilindustrie.
Die Produktbeschreibung nennt außerdem einen elektrischen Schaltschrank, manuelle oder fördertechnikgestützte Werkstückbewegung, kundenspezifische Fertigung und eine Einschaltdauer von 100 %. Die endgültige Ausstattung ist projektspezifisch festzulegen.
Exakte Versorgungsspannung, Leistungsaufnahme, Betriebsfrequenz, Magnetfeldstärke und garantierter Restmagnetismus sind in den verfügbaren Angaben nicht spezifiziert.
Diese Parameter dürfen nicht als bestätigte Nennwerte dargestellt werden. Sie müssen für die endgültige Anlagenkonfiguration anhand technischer Unterlagen oder geeigneter Prüfungen nachgewiesen werden.
28. Magneteksan Lösungen zur Tunnel-Entmagnetisierung
Magneteksan entwickelt industrielle Tunnel-Entmagnetisierungssysteme für ferromagnetische Metallkomponenten. Die Anlagen können auf unterschiedliche Werkstückgrößen und Produktionsanforderungen abgestimmt werden.
Der rechteckige Tunnel-Entmagnetisierer mit 650×550 mm Durchlass wurde insbesondere für die Entmagnetisierung von Kurbelwellen in der Automobilindustrie beschrieben. Weitere geeignete Stahlbauteile können ebenfalls geprüft werden.
Abhängig vom Projekt kann das Gerät als Einzelstation, mit einem Fördersystem oder als Teil einer Produktionslinie eingesetzt werden. Die konkrete Integration muss auf den Fertigungsprozess abgestimmt sein.
Für die Auswahl der passenden Lösung sind Werkstückabmessungen, Materialeigenschaften, gewünschter Restmagnetismus und Betriebsbedingungen entscheidend. Die endgültige Auslegung sollte durch technische Bewertung und geeignete Versuche bestätigt werden.