Product Information
Extra Information
Product Information
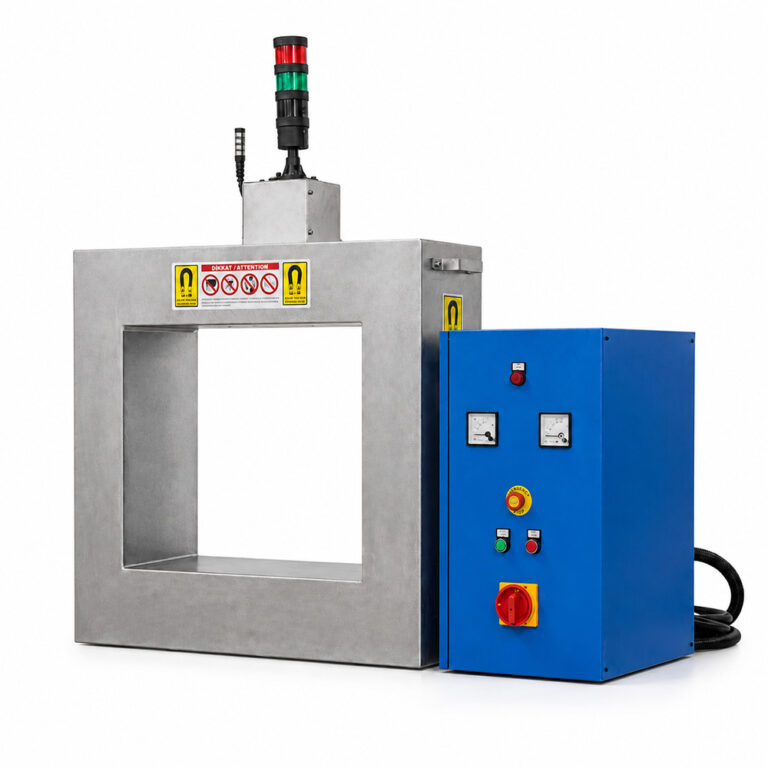
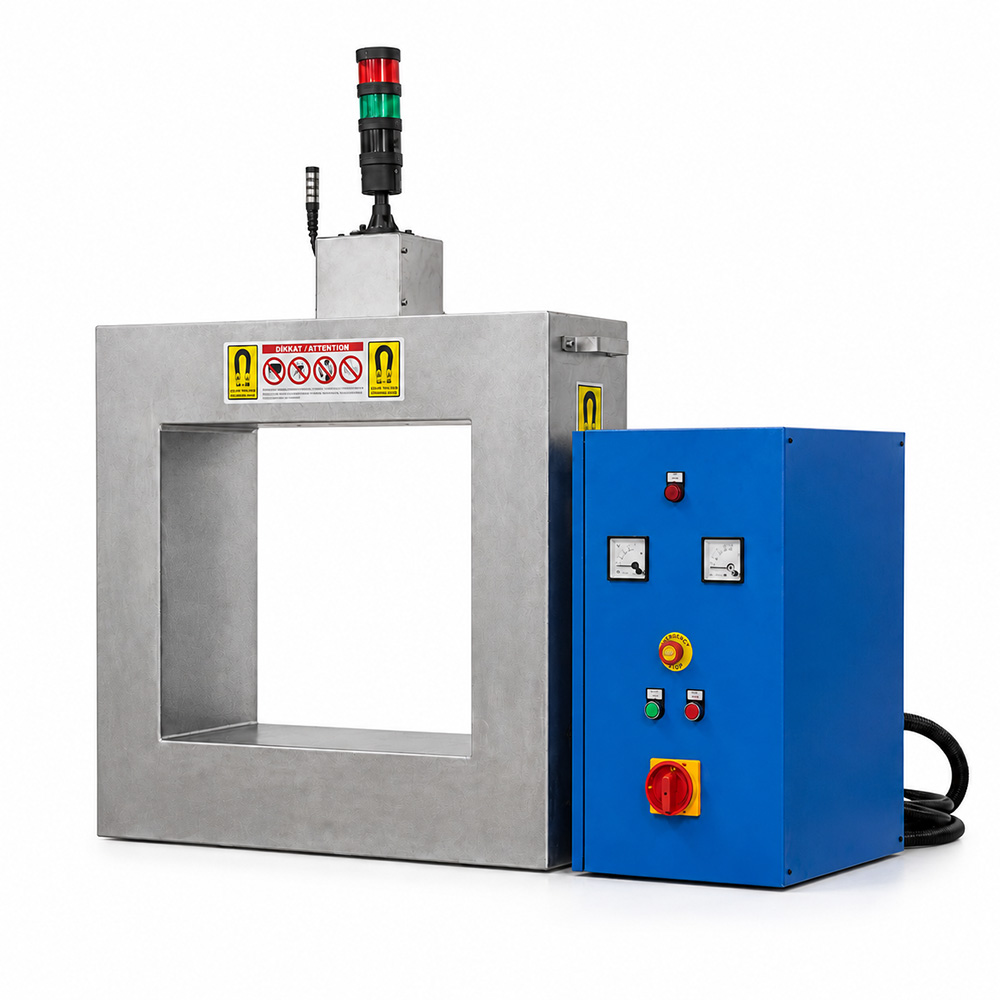
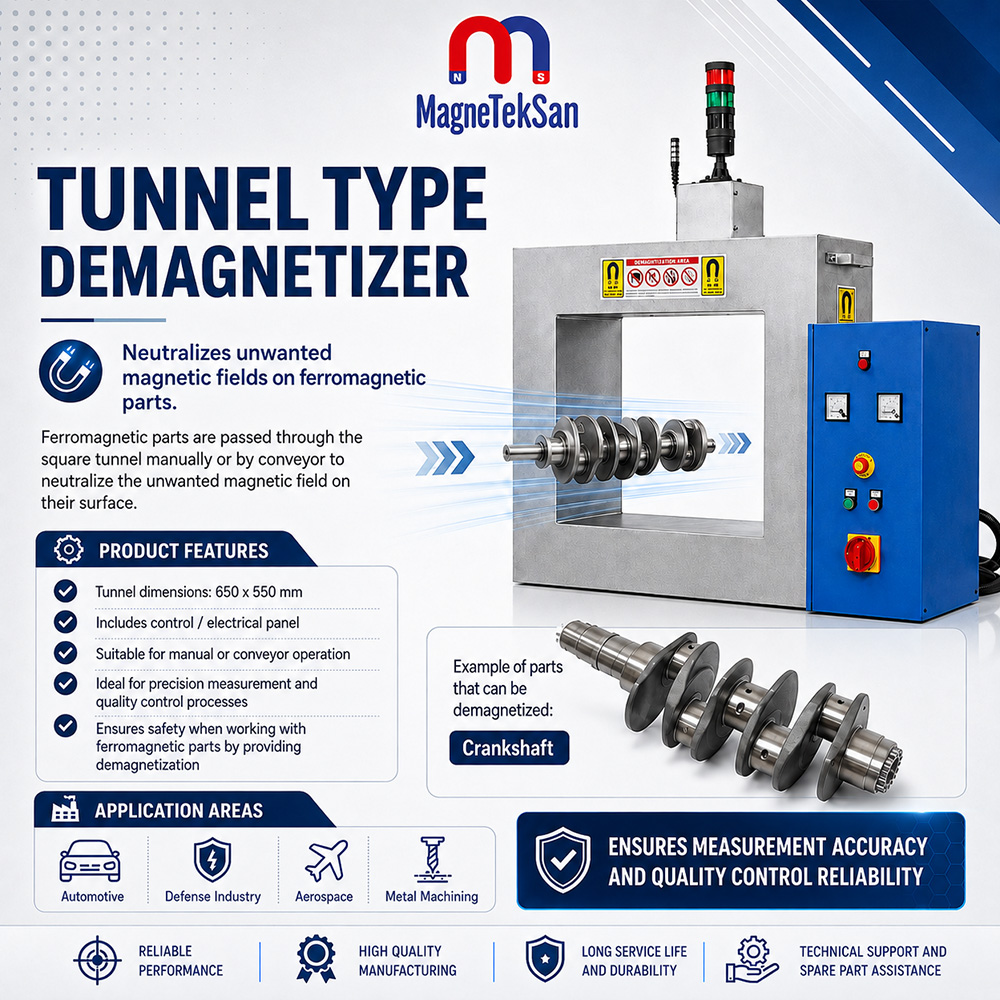
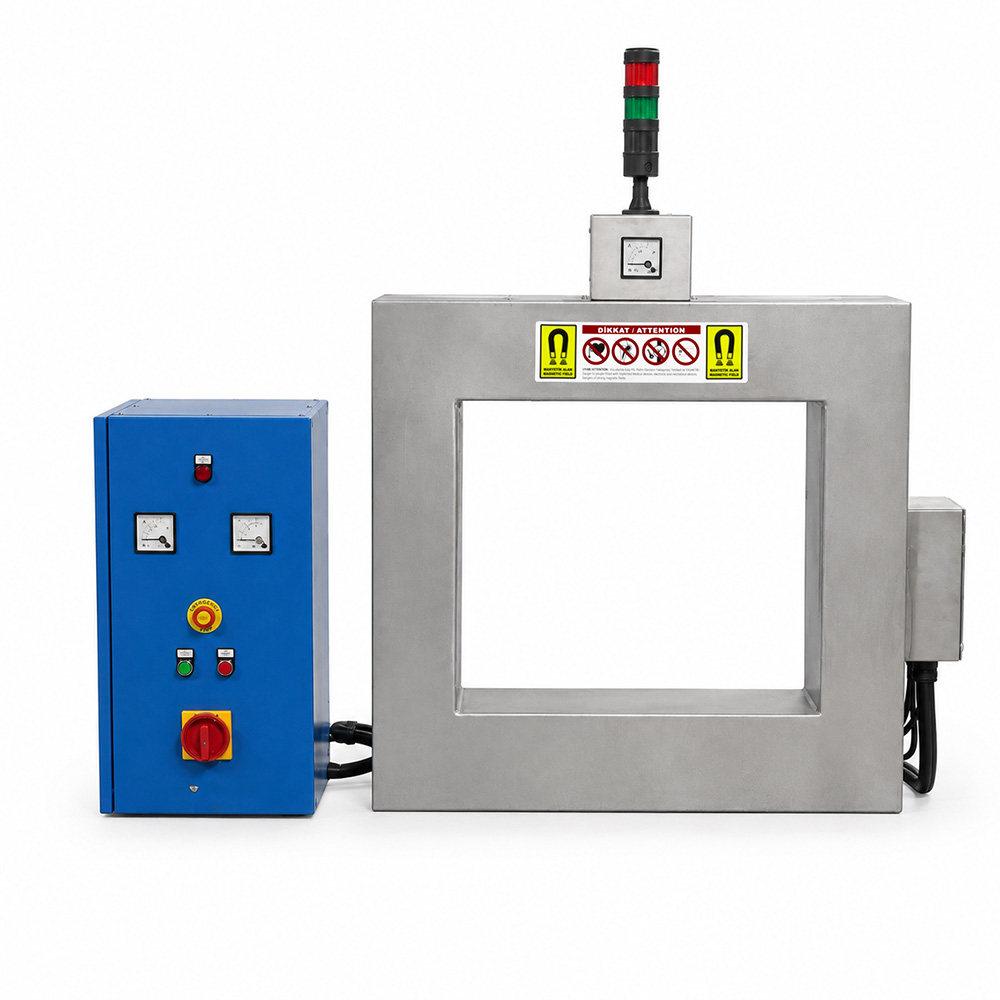
מכשיר דה-מגנטיזציה במנהרה עם פתח מעבר של 650×550 מ"מ מיועד להפחתת מגנטיזציה שיורית בגלי ארכובה וברכיבים פרומגנטיים גדולים נוספים לאחר עיבוד שבבי, השחזה ובדיקות מגנטיות בתעשיית הרכב. הפתח המלבני מאפשר מעבר של חלקים מתאימים דרך שדה מגנטי משתנה, ובכך מסייע להפחית משיכה של חלקיקי ברזל עדינים לפני שלבי ייצור נוספים ובקרת איכות. המערכת כוללת לוח בקרה חשמלי וניתנת לתכנון עבור העברה ידנית מבוקרת או מעבר באמצעות מסוע, בהתאם לדרישות הפרויקט.
| מפרט טכני | ערך |
|---|---|
| סוג המוצר | מכשיר דה-מגנטיזציה תעשייתי מסוג מנהרה |
| פתח המנהרה | 650×550 מ"מ |
| צורת המנהרה | מלבנית |
| יישום עיקרי | דה-מגנטיזציה של גלי ארכובה |
| תעשיית יעד | תעשיית הרכב |
| חומרים מתאימים | מתכות פרומגנטיות |
| תפקיד עיקרי | הפחתת מגנטיזציה שיורית |
| עקרון פעולה | שדה מגנטי משתנה |
| תנועת החלק | מעבר דרך המנהרה |
| שיטת העברה | העברה ידנית מבוקרת או באמצעות מסוע |
| מערכת בקרה | לוח בקרה חשמלי |
| מחזור עבודה מוצהר | 100% |
| תצורת ייצור | ייצור תעשייתי בהתאמה אישית |
| יישומים נוספים | רכיבי פלדה מעובדים מתאימים |
| שילוב בתהליך | תחנה עצמאית או קו ייצור |
| קטגוריית המוצר | מכשירי דה-מגנטיזציה במנהרה מלבנית |
Extra Information
1. מכשיר דה-מגנטיזציה במנהרה 650×550 מ"מ לתעשיית הרכב
מכשיר דה-מגנטיזציה במנהרה עם פתח מעבר של 650×550 מ"מ הוא ציוד תעשייתי המיועד להפחתת מגנטיזציה שיורית בלתי רצויה ברכיבים פרומגנטיים מתאימים. המבנה המלבני מאפשר מעבר של חלקים שמידותיהם תואמות למרחב הפנוי בתוך המנהרה.
הציוד רלוונטי במיוחד לייצור גלי ארכובה בתעשיית הרכב. לאחר עיבוד שבבי, השחזה ובדיקות מסוימות, רכיבי פלדה עלולים לשמור על מגנטיזציה שאינה רצויה בשלבי הייצור הבאים.
העברת החלק דרך שדה מגנטי משתנה נועדה להפחית את המגנטיזציה שנותרה בחומר. התוצאה בפועל תלויה בתכונות החומר, בגאומטריית החלק ובתנאי התהליך.
חברת Magneteksan מפתחת מערכות דה-מגנטיזציה במנהרה עבור יישומים תעשייתיים מגוונים. יש להתאים את התצורה הסופית למידות החלקים, לתכונותיהם המגנטיות ולדרישות קו הייצור.
2. דה-מגנטיזציה של גלי ארכובה בתעשיית הרכב
גל הארכובה הוא רכיב מכני מדויק העובר שלבים רבים של ייצור, עיבוד ובדיקה. בחלק מהשלבים, חומרים פרומגנטיים עלולים לצבור מגנטיזציה שיורית.
מגנטיזציה זו עשויה למשוך חלקיקים קטנים של ברזל ופלדה אל המשטחים המעובדים. הצטברות החלקיקים עלולה להקשות על ניקוי הרכיב ועל הכנתו לפעולות נוספות.
ניתן לשלב מכשיר דה-מגנטיזציה במנהרה בנקודה מתאימה בתהליך ייצור גלי הארכובה. מטרת השלב היא להפחית את השדה המגנטי השיורי לפני העברת הרכיב לתהליך הבא.
יש להגדיר את רמת המגנטיזציה השיורית המותרת בהתאם למפרט הטכני של היצרן. יש לאמת עמידה בדרישות באמצעות מדידות מגנטיות מתאימות.
3. פתח מעבר מלבני במידות 650×550 מ"מ
מידות פתח המעבר המוצהרות של המכשיר הן 650×550 מ"מ. נתונים אלה מתייחסים למרחב הזמין למעבר החלקים, ולא למידות החיצוניות הכוללות של הציוד.
הגאומטריה המלבנית מאפשרת לבחון שימוש במערכת עבור גלי ארכובה וחלקי מתכת אחרים בעלי חתך מתאים. האפשרות להעביר חלק מסוים תלויה גם בכיוון שבו הוא מוצב.
בעת התכנון יש להביא בחשבון את מידות התומכים, מתקני האחיזה ומערכות ההעברה. יש לשמור על מרווח מכני מספיק בין החלק לבין דפנות המנהרה.
לפני הזמנת המערכת מומלץ לבדוק את המידות המרביות של החלק ושל אביזרי האחיזה הנלווים. בדיקה זו מסייעת למנוע התנגשויות מכניות וקשיים בשילוב הציוד.
4. עקרון הפעולה של דה-מגנטיזציה במנהרה
דה-מגנטיזציה במנהרה מבוססת על חשיפת חומר פרומגנטי לשדה מגנטי משתנה. מטרת התהליך היא להפחית את המגנטיזציה שנשארה בעקבות השפעות מגנטיות קודמות.
כאשר החלק עובר באזור הפעיל ומתרחק ממנו, משתנים תנאי החשיפה שלו לשדה המגנטי. בתנאים מתאימים, שינוי זה יכול להפחית את המגנטיזציה הכוללת של החומר.
יעילות התהליך תלויה במאפייני השדה, בגאומטריית הרכיב ובתכונות המגנטיות של הסגסוגת. גם אופן תנועת החלק דרך המנהרה משפיע על התוצאה.
אין להניח שכל מגנטיות מדידה תיעלם לחלוטין לאחר מעבר יחיד. יש להעריך את התוצאה באמצעות מדידות ובהתאם לקריטריוני קבלה שהוגדרו מראש.
5. הפחתת מגנטיות שיורית ברכיבי פלדה
מגנטיות שיורית היא המגנטיזציה שנותרת בחומר לאחר שהשפעה מגנטית חיצונית פסקה. תופעה זו יכולה להופיע ברכיבים המיוצרים מפלדות פרומגנטיות במהלך תהליכי ייצור.
מכשיר דה-מגנטיזציה במנהרה נועד להפחית מצב מגנטי בלתי רצוי זה. בכך הוא עשוי לסייע בהכנת החלקים לניקוי, לבדיקה ולעיבוד נוסף.
מידת ההפחתה תלויה בהרכב הסגסוגת, בהיסטוריית החשיפה המגנטית ובצורת הרכיב. סוגי פלדה שונים עשויים להגיב באופן שונה לאותו תהליך.
כאשר נקבע ערך מרבי מותר לשדה השיורי, יש להשתמש במכשיר מדידה ובנוהל בדיקה מתאימים. את התוצאות יש להשוות לדרישות הטכניות התקפות.
6. דה-מגנטיזציה לאחר עיבוד שבבי
במהלך עיבוד שבבי, רכיבי פלדה עשויים לבוא במגע עם מתקני אחיזה מגנטיים, כלים וחלקים אחרים של ציוד הייצור. במצבים מסוימים חשיפה זו עלולה ליצור מגנטיזציה שיורית.
לאחר חריטה, כרסום או פעולות עיבוד דומות, ייתכן שיהיה צורך לבדוק את מצבו המגנטי של גל הארכובה. הצורך בבדיקה תלוי בחומר ובמפרט הייצור.
ניתן למקם תחנת דה-מגנטיזציה לאחר העיבוד השבבי כדי להכין את הרכיבים לשלבים הבאים. לדוגמה, התחנה יכולה לפעול לפני שטיפה או לפני בדיקות מסוימות.
יש לבחור את מיקום המערכת על בסיס רצף הייצור המלא. אם החלק ייחשף בהמשך לשדה מגנטי נוסף, ייתכן שיהיה צורך לחזור על תהליך הדה-מגנטיזציה.
7. דה-מגנטיזציה לאחר תהליכי השחזה
השחזה משמשת להשגת מידות מדויקות ואיכות פני שטח נדרשת במשטחי המיסוב של גלי ארכובה. במהלך התהליך נוצרים גם חלקיקי מתכת עדינים מאוד.
אם החלק שומר על מגנטיזציה שיורית, חלקיקים פרומגנטיים עלולים להיצמד לפני השטח שלו. תופעה זו עשויה להגדיל את דרישות הניקוי לפני המשך הייצור.
דה-מגנטיזציה במנהרה לאחר השחזה יכולה לסייע בהפחתת המשיכה המגנטית של החלקיקים. לכן ניתן לשקול אותה כשלב משלים בהכנת הרכיב.
עם זאת, דה-מגנטיזציה אינה מסירה פיזית מזהמים שכבר נמצאים על פני השטח. פעולות שטיפה, ניקוי ובדיקת ניקיון עדיין נדרשות בנפרד.
8. דה-מגנטיזציה לאחר בדיקות מגנטיות
שיטות בדיקה תעשייתיות מסוימות משתמשות במגנטיזציה מכוונת של רכיבים פרומגנטיים כדי לזהות פגמים. לאחר הבדיקה, החומר עשוי לשמור על מגנטיזציה שיורית.
לפני המשך הייצור ייתכן שיהיה צורך להפחית את המצב המגנטי שנותר. הדרישות משתנות בהתאם לשיטת הבדיקה ולמפרט הטכני של הרכיב.
ניתן לבחון שימוש במכשיר דה-מגנטיזציה במנהרה עבור חלקים מתאימים לאחר בדיקה מגנטית. יש להתאים את התהליך לסוג החומר ולערך השדה השיורי הנדרש.
יש לבצע את האימות הסופי בהתאם לנוהל מתועד. את נקודות המדידה ואת גבולות הקבלה יש להגדיר לפני אישור התהליך.
9. הפחתת היצמדות של חלקיקי ברזל עדינים
שדות מגנטיים שיוריים יכולים למשוך חלקיקים פרומגנטיים קטנים אל משטחי מתכת מעובדים. תופעה זו עלולה להיות בלתי רצויה בייצור רכיבים מכניים מדויקים.
הפחתת המגנטיזציה השיורית יכולה להקטין את הנטייה של חלקיקים חדשים להיצמד באמצעות כוח מגנטי. יעילות ההפחתה תלויה בתכונות החומר ובמאפייני המזהמים.
בייצור גלי ארכובה, השליטה בשאריות מתכת היא חלק חשוב מהכנת פני השטח. דה-מגנטיזציה יכולה להשלים שיטות אחרות לבקרת ניקיון.
רמת הניקיון הסופית תלויה גם בשטיפה, בסינון, בהעברה ובאחסון. יש להתייחס לפעולות אלה כאל שלבים מתואמים של תהליך הייצור.
10. העברה ידנית מבוקרת של חלקים דרך המנהרה
ניתן לתכנן את מכשיר הדה-מגנטיזציה כך שהחלקים יעברו דרכו בשליטה ידנית. פתרון זה עשוי להתאים לתחנות עבודה עצמאיות שאינן משולבות בקו אוטומטי.
המפעיל או מתקן טיפול מתאים מעבירים את החלק דרך האזור הפעיל בהתאם לנוהל מוגדר. יש לשמור על תנועה מבוקרת לכל אורך המעבר.
יש להקפיד על מרווח מספיק בין הרכיב לבין המשטחים הפנימיים של המנהרה. יש להימנע מפגיעות וממגע שעלולים לגרום נזק לציוד.
עבור גלי ארכובה כבדים או חלקים שקשה לטפל בהם, ייתכן שיידרשו אמצעי הרמה והעברה מכניים. הפעלה ידנית אינה מחייבת את העובד להרים את החלק בעצמו.
11. דה-מגנטיזציה באמצעות מערכת מסוע
בהתאם לדרישות הפרויקט, ניתן לשלב את מכשיר הדה-מגנטיזציה במנהרה עם מערכת מסוע מתאימה. תצורה זו מאפשרת מעבר חוזר ומבוקר של חלקים דרך האזור הפעיל.
מסוע יכול לסייע בשמירה על תנועה אחידה של רכיבים דומים. הוא עשוי גם לצמצם את מספר פעולות הטיפול הידניות בין שלבי הייצור.
רוחב המסוע, תומכי החלקים ומהירות ההעברה חייבים להתאים לפתח המנהרה. יש לבחון גם השפעות מגנטיות אפשריות על רכיבי מערכת ההעברה.
אין להניח שמסוע נכלל אוטומטית באספקה הסטנדרטית. יש לאשר את תכנונו ואת הכללתו בהיקף האספקה במסמכים הטכניים של הפרויקט.
12. שילוב המערכת בקווי ייצור לרכב
קווי ייצור בתעשיית הרכב מורכבים מתהליכים עוקבים המקושרים זה לזה. ניתן לשלב מכשיר דה-מגנטיזציה במנהרה כשלב נוסף בתוך רצף הפעולות.
ניתן לשקול התקנה לאחר עיבוד שבבי, השחזה או בדיקה מגנטית. המיקום המתאים תלוי במצב המגנטי הנדרש לפני הפעולה הבאה.
השילוב מחייב בחינה של קצב הייצור, המרחב הזמין, אספקת החשמל ואמצעי העברת הרכיבים. יש להבטיח גם גישה מתאימה לתפעול ולתחזוקה.
יש להעריך את המתקן כולו כמערכת אחת. העברת החלקים, הבקרה החשמלית, הדה-מגנטיזציה ובקרת האיכות צריכים לפעול בתיאום.
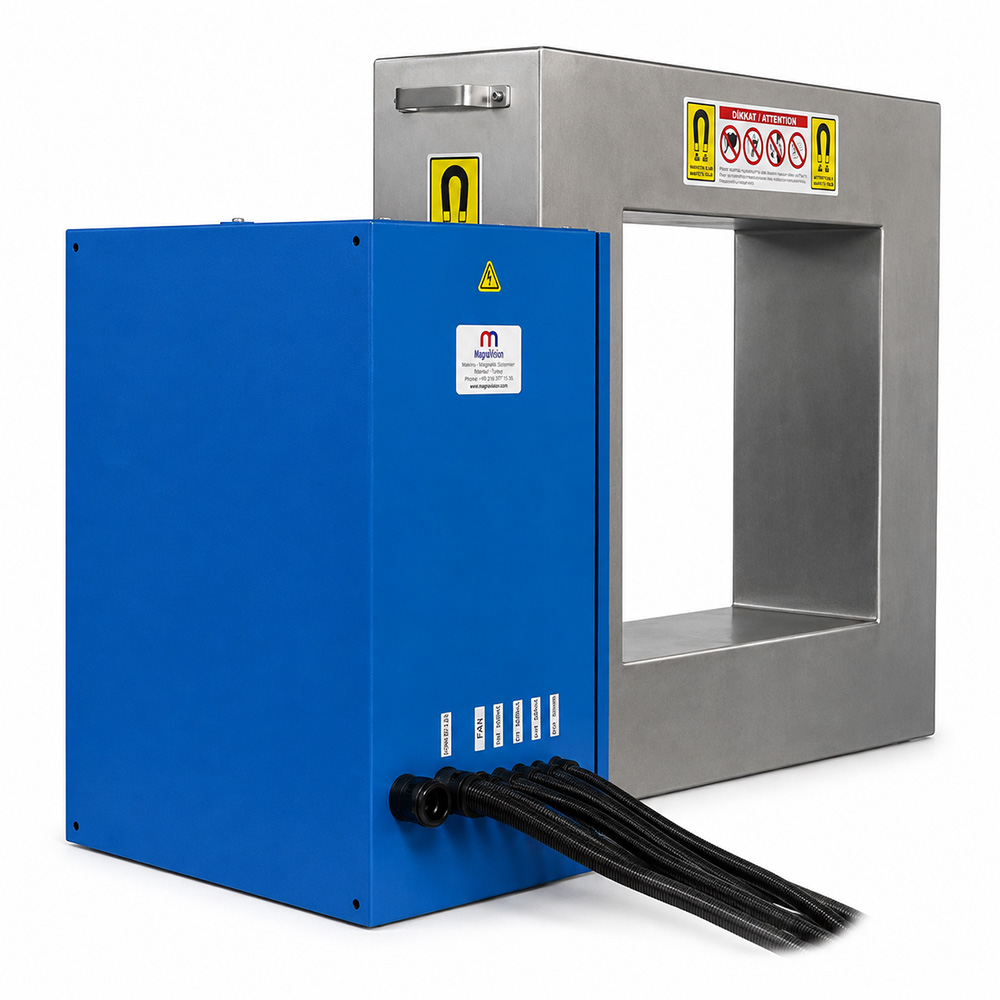
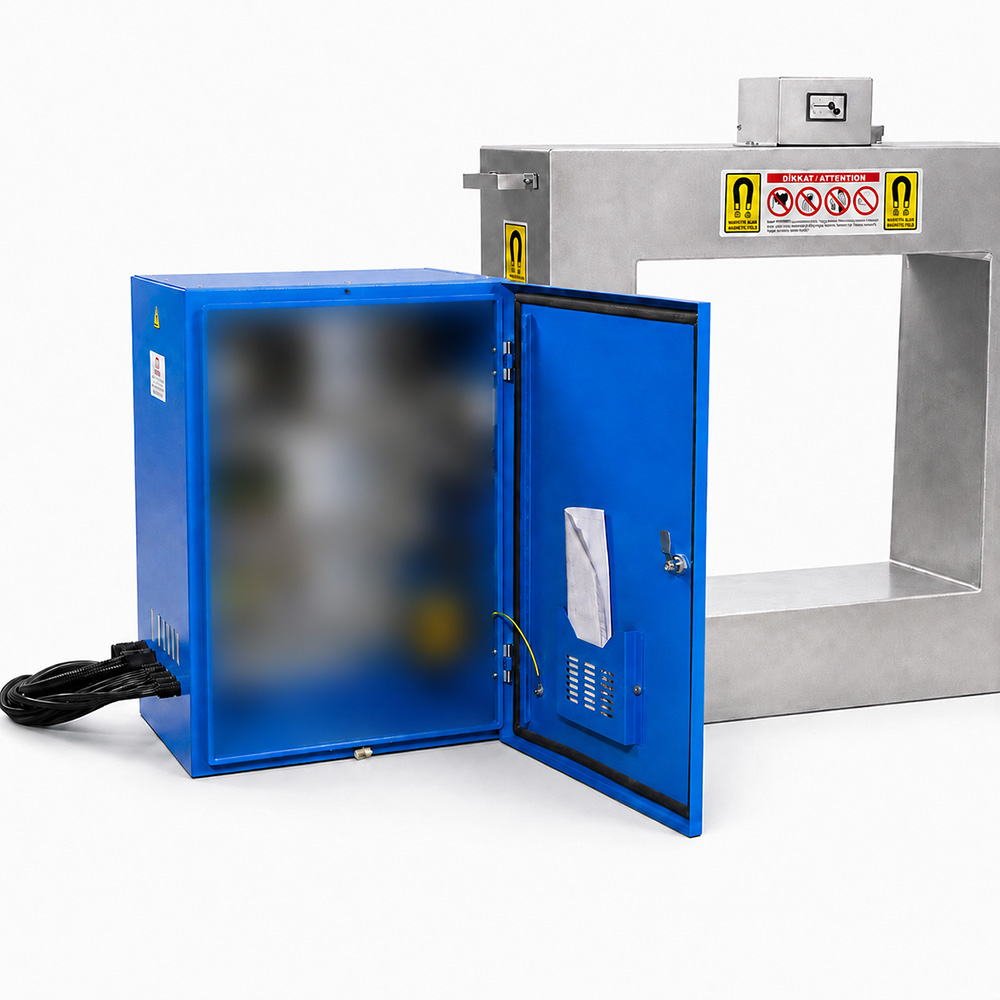
13. לוח הבקרה החשמלי של מכשיר הדה-מגנטיזציה
תיאור המוצר מציין לוח בקרה חשמלי עבור מערכת הדה-מגנטיזציה. הלוח מיועד לניהול הפונקציות החשמליות שנקבעו עבור הציוד.
תצורת הבקרה המדויקת תלויה בשאלה אם המכשיר פועל כתחנה עצמאית או כחלק מקו ייצור. רצף ההפעלה צריך להיות ברור וניתן לשחזור.
יש להגדיר אמצעי הגנה חשמליים ופונקציות נוספות במסגרת התכנון הסופי. אין להניח שקיימים אמצעי בטיחות מיוחדים ללא אישור טכני.
לפני ההפעלה יש לבדוק את החיבורים החשמליים ואת הממשקים עם הציוד הנלווה. ההתקנה והבדיקות צריכות להתבצע בידי אנשי מקצוע מוסמכים.
14. מחזור עבודה מוצהר של 100%
בנתוני המוצר מצוין מחזור עבודה מוצהר של 100%. בדרך כלל, נתון זה מתייחס לתכנון המאפשר הזנה חשמלית רציפה בתנאי העבודה הנומינליים המאושרים.
הפעלה מסוג זה מחייבת תכנון חשמלי ותרמי מתאים. גבולות העבודה בפועל תלויים במאפייני התצורה הסופית של המכשיר.
טמפרטורת הסביבה, תנאי ההתקנה וגורמים נוספים עשויים להשפיע על התחממות הציוד. לכן יש להקפיד על תנאי ההפעלה שאושרו.
מחזור עבודה של 100% אינו מציין אפשרות להפעלה בלתי מוגבלת בכל סביבה. יש לאשר את התנאים המותרים עבור המערכת שתסופק בפועל.
15. דה-מגנטיזציה של רכיבי מתכת גדולים
פתח המעבר במידות 650×550 מ"מ מספק מרחב גדול יחסית למעבר רכיבים תעשייתיים. ניתן לבחון התאמה לגלי ארכובה ולחלקים פרומגנטיים אחרים במידות מתאימות.
היכולת להעביר חלק פיזית דרך הפתח אינה מבטיחה כשלעצמה את התוצאה המגנטית הנדרשת. הרכב החומר, עוביו וההיסטוריה המגנטית שלו ממשיכים להשפיע על התהליך.
יש לתמוך כראוי ברכיבים גדולים במהלך העברתם. מערכת הטיפול צריכה לאפשר מעבר מבוקר ללא התנגשות במבנה המנהרה.
עבור חלקים בעלי גאומטריות שונות מאוד, ייתכן שיידרשו ניסויים נפרדים. יש למדוד את השדה השיורי ולהשוותו לדרישות היישום.
16. דה-מגנטיזציה של חומרים פרומגנטיים עבים
מידע המוצר מאפשר לבחון יישומים הכוללים רכיבי מתכת בעלי חתכים עבים. ביישומים אלה נדרשת תשומת לב מיוחדת להתנהגות המגנטית של החומר.
בחתכים פרומגנטיים מסיביים, התפלגות המגנטיזציה עשויה להיות מורכבת. הגאומטריה והחשיפות המגנטיות הקודמות משפיעות על התוצאה.
יש להעריך את התהליך לפי סוג החומר, המגנטיזציה ההתחלתית ורמת השדה השיורי המותרת. אין להניח שיעילות הטיפול תהיה זהה עבור כל עובי.
עבור דגם זה לא צוין עובי מרבי אחיד המתאים לכל החלקים. יש לבדוק את התאמת המערכת לכל יישום בנפרד.
17. דה-מגנטיזציה של סגסוגות פלדה מיוחדות
רכיבים תעשייתיים עשויים להיות מיוצרים מפלדות מסגסוגות שנבחרו בשל חוזק מכני או עמידות בשחיקה. חלק מחומרים אלה הם פרומגנטיים.
לאחר עיבוד או בדיקה מגנטית, סגסוגות אלה עשויות לשמור על מגנטיזציה שיורית. ניתן לשקול דה-מגנטיזציה כדי להפחית מצב זה.
תגובת החומר תלויה בהרכב הכימי, בטיפול התרמי ובהשפעות מגנטיות קודמות. לכן סגסוגות שונות עשויות להניב תוצאות שונות באותו תהליך.
יש לאמת את התאמתה של כל סגסוגת לפני הטיפול. לא לכל סוגי הפלדה הבלתי מחלידה והסגסוגות המיוחדות יש התנהגות מגנטית זהה.
18. גאומטריית גל הארכובה והחשיפה לשדה המגנטי
לגל הארכובה גאומטריה מורכבת הכוללת צווארי מיסבים ראשיים, פיני ארכובה, זרועות ארכובה ואלמנטים תפקודיים נוספים. צורה זו עשויה להשפיע על תגובתו המגנטית.
הבדלים בחתכים ובצורה הגאומטרית עשויים לגרום להתנהגות שונה באזורים שונים של החלק. לכן הערכת הדה-מגנטיזציה צריכה להתייחס לרכיב כולו.
כיוון גל הארכובה ומתקן התמיכה שלו משפיעים על אופן המעבר במנהרה. מיקום עקבי מסייע לשמור על תנאי טיפול יציבים.
ברכיבים בעלי צורה מורכבת ייתכן שיהיה צורך למדוד את השדה השיורי במספר נקודות. מדידות אלה מאפשרות הערכה מלאה יותר של התוצאה.
19. כיוון הצבת החלקים במהלך דה-מגנטיזציה
כיוון הצבת החלק קובע את מיקומו ביחס לשדה המגנטי הפעיל. פרמטר זה עשוי להשפיע על תנאי הטיפול ועל התוצאה המתקבלת.
גלי ארכובה ורכיבי פלדה מוארכים צריכים לעבור דרך הפתח במצב המתאים לגאומטריה שלהם ולמערכת ההעברה. יש להקפיד על מרווח מכני מספק.
שמירה על כיוון הצבה קבוע עבור חלקים דומים משפרת את יכולת השחזור של התהליך. הדבר חשוב במיוחד במערכות העברה אוטומטיות.
יש לקבוע את כיוון המעבר המתאים באמצעות ניסויים ומדידות. מידות פתח המנהרה לבדן אינן מספיקות לקביעת כיוון מיטבי לכל היישומים.
20. מהירות המעבר ויציבות התהליך
מהירות תנועת החלק דרך המנהרה היא אחד הפרמטרים המשפיעים על הדה-מגנטיזציה. היא משפיעה על אופן החשיפה של החומר לשדה המגנטי לאורך זמן.
מהירויות מעבר שונות עשויות להוביל לתוצאות שונות גם בחלקים דומים. לכן מומלץ לשמור על תנועה מבוקרת ועקבית.
במערכות הכוללות מסוע, מהירות מוגדרת יכולה לסייע לאחידות הטיפול בייצור סדרתי. עם זאת, התוצאה תלויה גם במאפייני השדה ובתכונות החומר.
המידע הזמין אינו כולל מהירות מעבר מדויקת עבור מכשיר זה. יש לקבוע ולאמת את הערך המתאים לכל יישום.
21. מדידת שדה מגנטי שיורי
הערכת איכות הדה-מגנטיזציה מחייבת קביעת רמה מותרת של שדה מגנטי שיורי. הדרישה עשויה לנבוע ממפרט הרכיב או מהוראות תהליך הייצור.
ניתן להשתמש במכשיר מדידה מגנטי מתאים לבדיקת אזורים נבחרים בגל הארכובה. נקודות המדידה צריכות לייצג את מצב החלק ואת השימוש המיועד לו.
יש לשמור על כיוון חיישן המדידה, על המרחק מפני השטח ועל תנאי הבדיקה באופן עקבי. כך ניתן להשוות באופן אמין יותר בין תוצאות של רכיבים שונים.
הנתונים הזמינים אינם מציינים ערך מובטח לשדה השיורי ביחידות גאוס או מיליטסלה. יש להגדיר ולאמת בנפרד את גבולות הקבלה.
22. בקרת איכות בייצור גלי ארכובה
בקרת איכות של גלי ארכובה עשויה לכלול מדידות ממדיות, בדיקות פני שטח ומעקב אחר פרמטרים של הייצור. בחלק מהיישומים נבדק גם המצב המגנטי.
מגנטיזציה שיורית עשויה להיות בלתי רצויה כאשר היא גורמת למשיכת חלקיקים פרומגנטיים. דה-מגנטיזציה יכולה לסייע בהכנת הרכיב לשלבים הבאים.
ניתן להציב מכשיר דה-מגנטיזציה במנהרה לפני פעולות שטיפה, בדיקה או הרכבה מסוימות. התועלת תלויה בדרישות המיוחדות של תהליך הייצור.
יש לתעד את קריטריוני הקבלה, שיטות המדידה ונוהלי הבדיקה. כך ניתן לשלב את הדה-מגנטיזציה במערכת מסודרת של אבטחת איכות.
23. מידות מנהרה מותאמות ליישומים תעשייתיים
חברת Magneteksan יכולה לפתח מערכות דה-מגנטיזציה המותאמות לחלקים במידות שונות. פתח המנהרה הוא אחד הפרמטרים המרכזיים בתכנון המכני.
מידות 650×550 מ"מ מתייחסות לתצורה המתוארת כאן. עבור חלקים גדולים יותר או בעלי צורה מיוחדת ניתן לבחון פתח מותאם.
בעת קביעת המידות יש להתחשב בגודל החלק, במתקני ההעברה ובמרווחים הנדרשים. יש לבדוק גם את השטח הזמין להתקנה במפעל.
הגדלת הפתח אינה מבטיחה אוטומטית ביצועים מגנטיים זהים. כל תצורה מותאמת מחייבת בחינה מתאימה של התכנון החשמלי והמגנטי.
24. תחנות דה-מגנטיזציה עצמאיות
ניתן להתקין מכשיר דה-מגנטיזציה במנהרה כתחנת עבודה תעשייתית עצמאית. פתרון זה מתאים כאשר רק רכיבים או שלבי ייצור מסוימים דורשים טיפול.
החלקים מועברים אל התחנה, עוברים דרך המנהרה וממשיכים לפעולה הבאה. ארגון זרימת העבודה תלוי בצורכי המפעל.
תחנת העבודה צריכה לאפשר גישה בטוחה ותמיכה מכנית מתאימה לרכיבים. עבור גלי ארכובה כבדים ייתכן שיהיה צורך באמצעי הרמה וטיפול מיוחדים.
אספקת החשמל ואמצעי ההגנה חייבים להתאים לתצורה המאושרת. יש לבדוק את התחנה כולה לפני תחילת ההפעלה.
25. התקנה חשמלית ודרישות תפעול
ציוד דה-מגנטיזציה תעשייתי חייב להתחבר למקור חשמל התואם למאפייניו הנומינליים. הזנה שאינה מתאימה עלולה לפגוע בתפקוד ובבטיחות.
ההתקנה צריכה לכלול אמצעי ניתוק, בידוד והגנה חשמלית מתאימים. בחירתם צריכה להתבסס על התיעוד החשמלי הסופי של המכשיר.
מתח ההזנה המדויק, ההספק החשמלי הנצרך ותדירות הפעולה אינם מצוינים במידע הזמין. לכן אין להציג ערכים משוערים כמפרט מאושר.
לפני ההתקנה יש לאשר את נתוני החיבור בהצעה הטכנית ובתרשימים החשמליים. ההתקנה וההפעלה הראשונית חייבות להתבצע בידי אנשי מקצוע מוסמכים.
26. בדיקה ותחזוקה של מכשיר דה-מגנטיזציה במנהרה
בדיקות תקופתיות מסייעות לשמור על פעולה אמינה של מערכת הדה-מגנטיזציה התעשייתית. יש להתאים את תוכנית התחזוקה לתדירות השימוש ולתנאי סביבת העבודה.
בדיקות חשמליות עשויות לכלול כבלים, מסופים, רכיבי בקרה וסימנים להתחממות חריגה. יש להעריך כל תקלה או חריגה לפני חידוש ההפעלה.
יש לבדוק גם את מבנה המנהרה ואת ציוד ההעברה המשולב בה. עיוותים, שחיקה או מכשולים מכניים עלולים לפגוע במעבר התקין של החלקים.
תחזוקה צריכה להתבצע בידי עובדים מורשים לאחר ניתוק בטוח של אספקת החשמל. תיעוד תוצאות הבדיקות מסייע לזהות בעיות בשלב מוקדם.
27. מפרט מאושר ומגבלות המידע הטכני
מידות פתח המעבר המאושרות הן 650×550 מ"מ. היישום העיקרי של המכשיר הוא הפחתת מגנטיזציה שיורית בגלי ארכובה המשמשים בתעשיית הרכב.
תיאור המוצר מציין גם לוח בקרה חשמלי, אפשרות להעברה ידנית מבוקרת או באמצעות מסוע, ייצור מותאם ומחזור עבודה מוצהר של 100%. יש להגדיר את התצורה הסופית לכל פרויקט.
מתח ההזנה, ההספק הנצרך, תדירות הפעולה, עוצמת השדה המגנטי וערך המגנטיות השיורית המובטח אינם מפורטים במידע הזמין.
אין להציג פרמטרים אלה כערכים נומינליים מאושרים. יש לאמת אותם באמצעות תיעוד טכני או ניסויים מתאימים.
28. פתרונות דה-מגנטיזציה במנהרה מבית Magneteksan
חברת Magneteksan מפתחת ציוד תעשייתי להפחתת מגנטיזציה שיורית ברכיבי מתכת פרומגנטיים. ניתן להתאים את המערכות לדרישות של תהליכי ייצור שונים.
מכשיר הדה-מגנטיזציה המלבני במנהרה, בעל פתח 650×550 מ"מ, מיועד בעיקר ליישומים של דה-מגנטיזציה בגלי ארכובה בתעשיית הרכב. ניתן לבחון גם טיפול ברכיבי פלדה מתאימים אחרים.
בהתאם לפרויקט, המכשיר יכול לפעול כתחנה עצמאית, בשילוב מסוע או כחלק מקו ייצור. שיטת השילוב צריכה להתאים לארגון התהליך התעשייתי.
בחירת הפתרון המתאים מחייבת בחינה של מידות החלקים, תכונות החומרים, רמת המגנטיות השיורית המותרת ותנאי ההפעלה. יש לאשר את התכנון הסופי באמצעות הערכה הנדסית ובדיקות מתאימות.