Product Information
Extra Information
Product Information
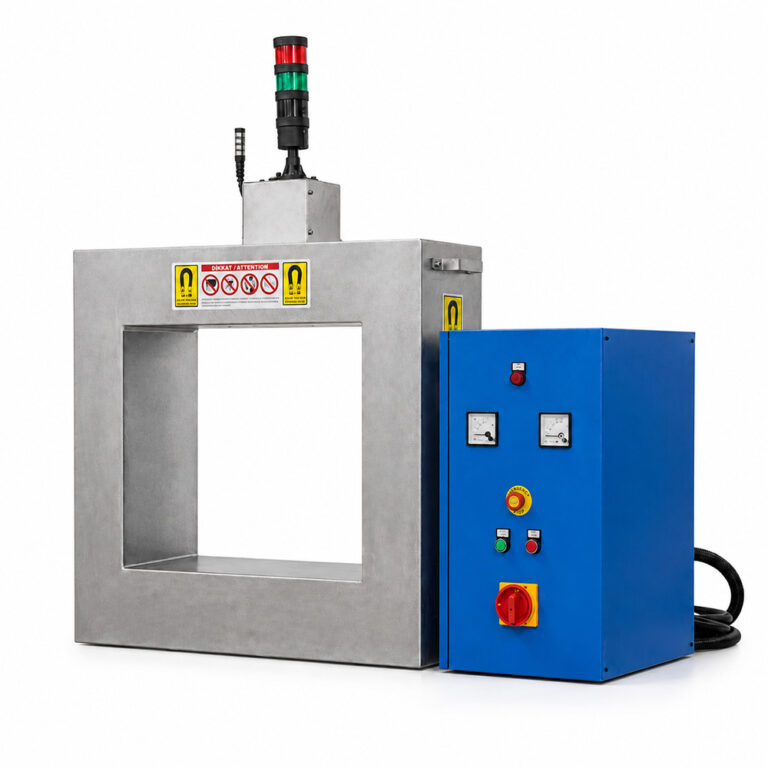
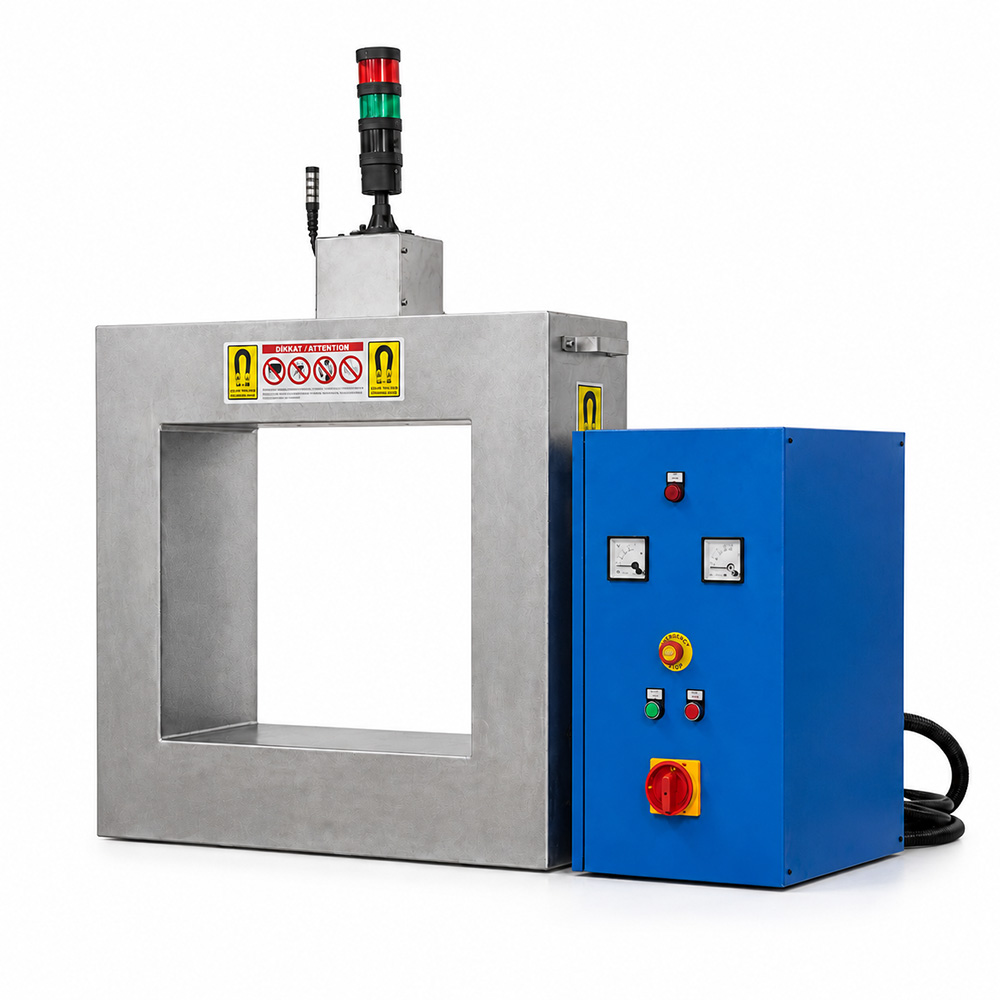
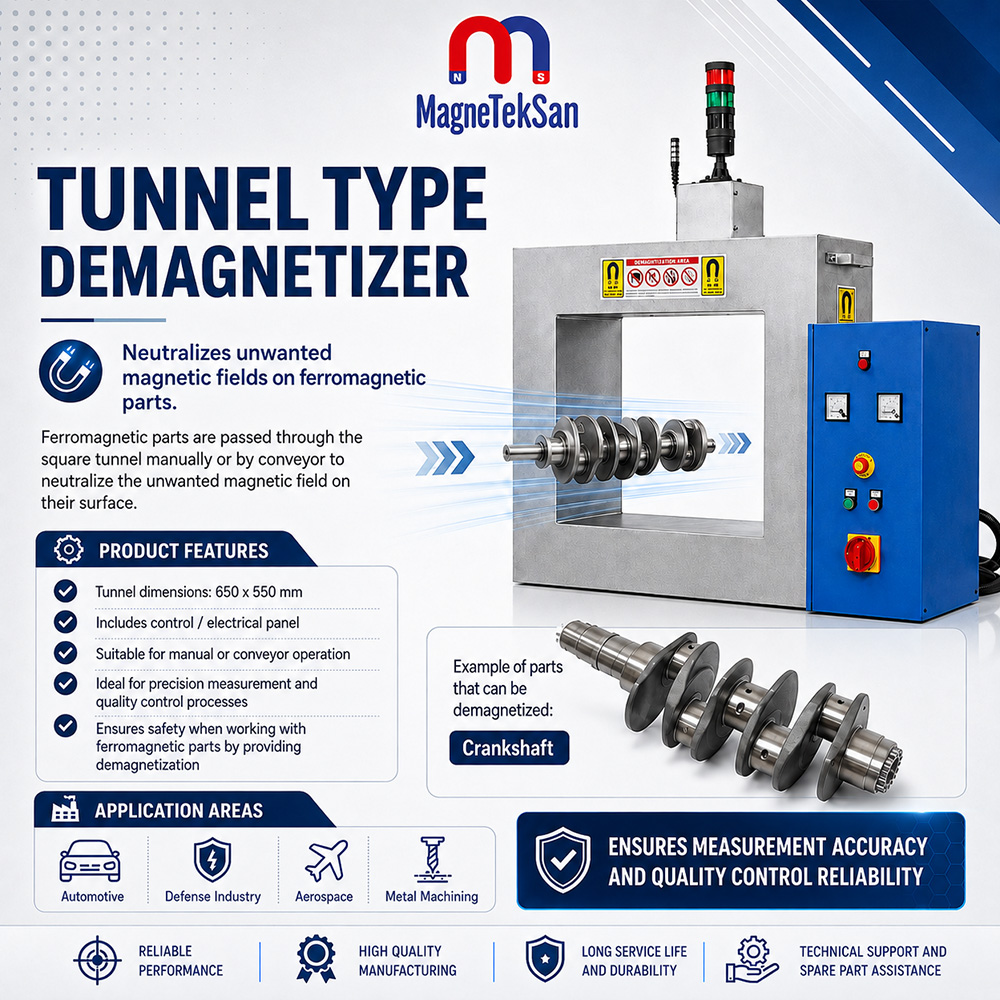
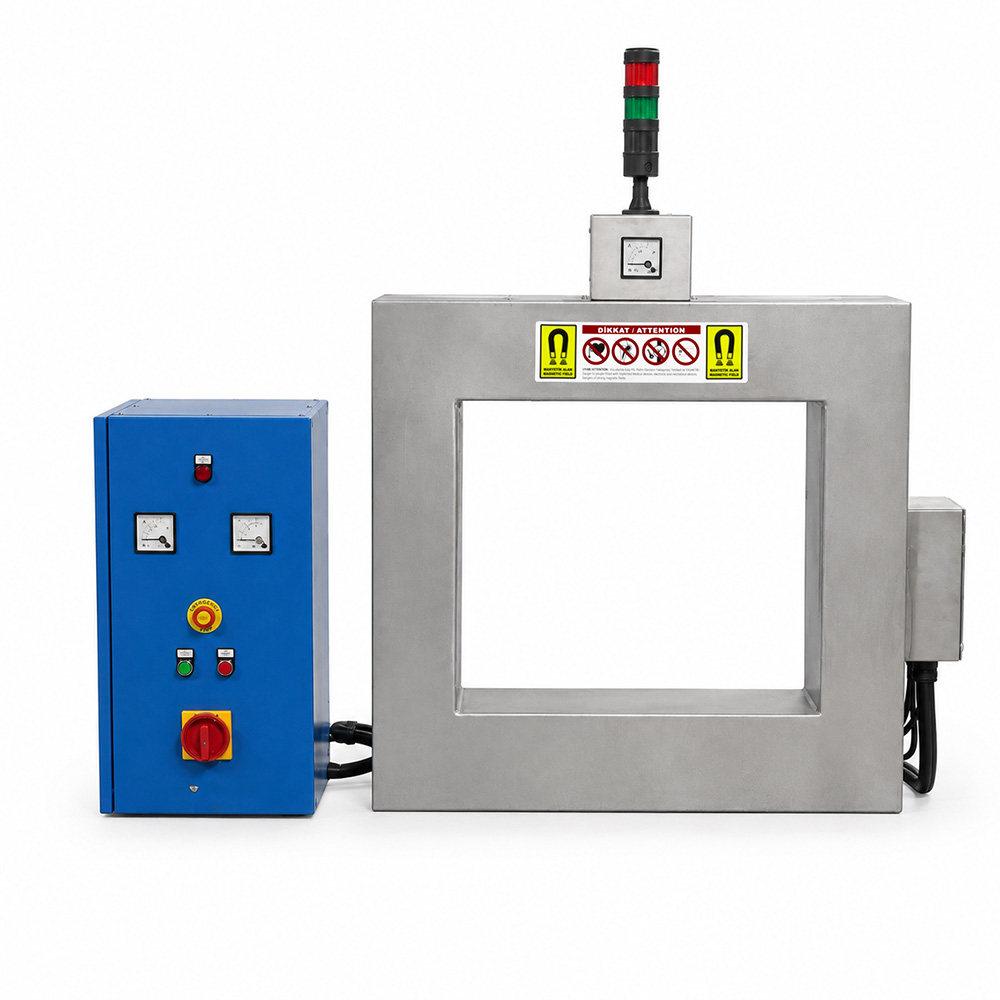
Demagnetyzer Tunelowy 650×550 mm został zaprojektowany do redukcji namagnesowania szczątkowego wałów korbowych oraz innych dużych elementów ferromagnetycznych po obróbce skrawaniem, szlifowaniu i badaniach magnetycznych w przemyśle motoryzacyjnym. Prostokątny otwór przelotowy umożliwia przeprowadzanie odpowiednich detali przez zmienne pole magnetyczne, co pomaga ograniczać przyciąganie drobnych cząstek żelaza przed kolejnymi operacjami produkcyjnymi i kontrolą jakości. Urządzenie może zostać skonfigurowane do ręcznie sterowanego lub przenośnikowego przemieszczania detali i jest wyposażone w elektryczną szafę sterowniczą, z możliwością dostosowania wykonania do wymagań projektu.
| Parametr techniczny | Wartość |
|---|---|
| Typ produktu | Przemysłowy demagnetyzer tunelowy |
| Otwór tunelu | 650×550 mm |
| Kształt tunelu | Prostokątny |
| Główne zastosowanie | Rozmagnesowywanie wałów korbowych |
| Branża docelowa | Przemysł motoryzacyjny |
| Odpowiednie materiały | Metale ferromagnetyczne |
| Podstawowa funkcja | Redukcja namagnesowania szczątkowego |
| Zasada działania | Zmienne pole magnetyczne |
| Ruch detalu | Przejście przez tunel |
| Sposób transportu | Ręczny lub z użyciem przenośnika |
| System sterowania | Elektryczna szafa sterownicza |
| Deklarowany cykl pracy | 100% |
| Wykonanie produkcyjne | Indywidualna produkcja przemysłowa |
| Inne zastosowania | Odpowiednie obrabiane elementy stalowe |
| Integracja procesu | Samodzielne stanowisko lub linia produkcyjna |
| Kategoria produktu | Prostokątne Demagnetyzery Tunelowe |
Extra Information
1. Demagnetyzer Tunelowy 650×550 mm dla Przemysłu Motoryzacyjnego
Demagnetyzer tunelowy z otworem przelotowym 650×550 mm jest urządzeniem przemysłowym przeznaczonym do ograniczania niepożądanego namagnesowania szczątkowego odpowiednich elementów ferromagnetycznych. Prostokątna konstrukcja umożliwia przemieszczanie detali o wymiarach dopasowanych do dostępnej przestrzeni.
Urządzenie znajduje szczególne zastosowanie przy produkcji wałów korbowych. Po obróbce skrawaniem, szlifowaniu i określonych badaniach kontrolnych w elementach stalowych może pozostawać namagnesowanie.
Przeprowadzenie detalu przez zmienne pole magnetyczne ma na celu zmniejszenie tego namagnesowania przed kolejnymi etapami produkcji. Uzyskany rezultat zależy od właściwości materiału oraz warunków procesu.
Magneteksan opracowuje tunelowe systemy rozmagnesowywania do różnych zastosowań przemysłowych. Ostateczna konfiguracja musi uwzględniać geometrię detali, ich właściwości magnetyczne i wymagania produkcyjne.
2. Rozmagnesowywanie Wałów Korbowych w Motoryzacji
Wał korbowy jest precyzyjnym elementem silnika, który podczas produkcji przechodzi wiele etapów obróbki i kontroli. W niektórych procesach materiały ferromagnetyczne mogą ulec namagnesowaniu.
Pozostałe namagnesowanie może przyciągać drobne cząstki żelaza i stali do obrobionych powierzchni. Ich obecność może utrudniać czyszczenie i przygotowanie detali do dalszych operacji.
Demagnetyzer tunelowy można umieścić na odpowiednim etapie produkcji wałów korbowych. Jego zadaniem jest zmniejszenie resztkowego pola magnetycznego przed przekazaniem elementu do następnego procesu.
Dopuszczalny poziom namagnesowania szczątkowego powinien wynikać ze specyfikacji producenta. Zgodność uzyskanego wyniku należy potwierdzić odpowiednim pomiarem magnetycznym.
3. Prostokątny Otwór Przelotowy 650×550 mm
Deklarowane wymiary otworu przelotowego wynoszą 650×550 mm. Wartości te opisują przestrzeń dostępną dla detali, a nie zewnętrzne gabaryty całej maszyny.
Prostokątna geometria umożliwia rozważenie zastosowania urządzenia do wałów korbowych i innych metalowych elementów o odpowiednim przekroju. Rzeczywista możliwość przejścia zależy również od orientacji detalu.
Podczas projektowania należy uwzględnić wymiary podpór, uchwytów i elementów systemu transportowego. Konieczne jest zachowanie odpowiedniego odstępu między detalem a konstrukcją tunelu.
Przed zamówieniem należy sprawdzić maksymalny obrys obrabianego elementu. Pozwala to ograniczyć ryzyko kolizji mechanicznych i problemów podczas integracji.
4. Zasada Działania Tunelowego Rozmagnesowywania
Tunelowe rozmagnesowywanie polega na oddziaływaniu zmiennego pola magnetycznego na materiał ferromagnetyczny. Celem jest ograniczenie namagnesowania pozostałego po wcześniejszych oddziaływaniach magnetycznych.
Podczas przechodzenia detalu przez obszar aktywny, a następnie oddalania się od niego, zmieniają się warunki oddziaływania pola na materiał. W odpowiednich warunkach może to zmniejszyć jego namagnesowanie.
Skuteczność zależy od parametrów pola magnetycznego, geometrii elementu i właściwości stopu. Znaczenie ma również sposób przemieszczania detalu przez tunel.
Nie należy zakładać, że po jednym przejściu całkowicie zniknie każde mierzalne pole magnetyczne. Wynik powinien zostać oceniony na podstawie ustalonych kryteriów odbioru.
5. Redukcja Magnetyzmu Szczątkowego w Elementach Stalowych
Magnetyzm szczątkowy oznacza namagnesowanie utrzymujące się w materiale po ustaniu zewnętrznego oddziaływania magnesującego. Zjawisko to może występować w elementach wykonanych ze stali ferromagnetycznej.
Demagnetyzer tunelowy służy do zmniejszania tego niepożądanego stanu magnetycznego. Może dzięki temu wspierać przygotowanie detali do czyszczenia, kontroli i dalszej produkcji.
Stopień uzyskanej redukcji zależy od składu stopu, wcześniejszych oddziaływań magnetycznych i kształtu elementu. Różne gatunki stali mogą odmiennie reagować na ten sam proces.
Jeżeli określono dopuszczalną wartość pola szczątkowego, należy zastosować właściwy przyrząd i metodę pomiarową. Wyniki trzeba porównać z obowiązującymi wymaganiami technicznymi.
6. Rozmagnesowywanie Po Obróbce Skrawaniem
Podczas obróbki skrawaniem elementy stalowe mogą mieć kontakt z magnetycznymi uchwytami, narzędziami i innymi częściami wyposażenia. W określonych warunkach może to prowadzić do powstania namagnesowania szczątkowego.
Po toczeniu, frezowaniu lub podobnych operacjach może być konieczne sprawdzenie stanu magnetycznego wału korbowego. Zależy to od materiału i wymagań technologicznych.
Stanowisko rozmagnesowywania można umieścić po obróbce mechanicznej, aby przygotować elementy do kolejnych procesów. Może ono poprzedzać na przykład mycie lub kontrolę.
Lokalizację urządzenia należy wybrać na podstawie całej sekwencji produkcyjnej. Jeśli detal będzie później ponownie narażony na oddziaływanie magnetyczne, może być potrzebne dodatkowe rozmagnesowanie.
7. Rozmagnesowywanie Po Procesach Szlifowania
Szlifowanie służy do uzyskiwania dokładnych wymiarów i wymaganej jakości powierzchni czopów wałów korbowych. Podczas tego procesu powstają również bardzo drobne cząstki metalu.
Jeżeli detal zachowuje namagnesowanie szczątkowe, cząstki ferromagnetyczne mogą przywierać do jego powierzchni. Może to zwiększać wymagania dotyczące czyszczenia przed dalszą produkcją.
Rozmagnesowywanie tunelowe po szlifowaniu może ograniczać magnetyczne przyciąganie takich cząstek. Stanowi zatem możliwy etap przygotowania elementów.
Samo rozmagnesowywanie nie usuwa jednak fizycznie zanieczyszczeń już obecnych na powierzchni. Mycie, płukanie i kontrola czystości pozostają odrębnymi operacjami.
8. Rozmagnesowywanie Po Badaniach Magnetycznych
Niektóre metody kontroli przemysłowej wykorzystują celowe magnesowanie elementów ferromagnetycznych w celu wykrywania wad. Po zakończeniu badania w materiale może pozostawać namagnesowanie szczątkowe.
Przed kontynuowaniem produkcji może być konieczne ograniczenie tego stanu magnetycznego. Wymagania zależą od zastosowanej metody badawczej i specyfikacji detalu.
Demagnetyzer tunelowy można rozważyć jako urządzenie do obróbki odpowiednich elementów po kontroli. Proces musi być dostosowany do materiału i wymaganego końcowego pola szczątkowego.
Ostateczna weryfikacja powinna odbywać się według udokumentowanej procedury. Punkty pomiarowe i kryteria akceptacji należy określić przed zatwierdzeniem procesu.
9. Ograniczenie Przywierania Drobnych Cząstek Żelaza
Pozostałe pola magnetyczne mogą przyciągać drobne cząstki ferromagnetyczne do obrobionych powierzchni metalowych. Zjawisko to bywa niepożądane w przypadku elementów precyzyjnych.
Zmniejszenie namagnesowania szczątkowego może ograniczyć tendencję nowych cząstek do przywierania pod wpływem sił magnetycznych. Skuteczność zależy od materiału i właściwości zanieczyszczeń.
W produkcji wałów korbowych kontrola pozostałości metalowych jest ważną częścią przygotowania powierzchni. Rozmagnesowywanie może uzupełniać pozostałe działania związane z utrzymaniem czystości.
Końcowa czystość detalu zależy również od mycia, filtracji, transportu i magazynowania. Wszystkie te procesy należy analizować łącznie.
10. Ręczne Przeprowadzanie Detali Przez Tunel
Demagnetyzer może zostać skonfigurowany do przeprowadzania detali przez tunel pod kontrolą operatora. Rozwiązanie to można stosować na samodzielnych stanowiskach roboczych.
Operator lub odpowiednie urządzenie manipulacyjne przemieszcza element przez obszar aktywny zgodnie z ustaloną procedurą. Ruch musi pozostawać kontrolowany przez cały czas przejścia.
Należy zachować odpowiednią odległość między detalem a wewnętrznymi powierzchniami tunelu. Trzeba unikać uderzeń i kontaktu mogącego uszkodzić urządzenie.
W przypadku ciężkich lub trudnych do manipulowania wałów korbowych mogą być niezbędne mechaniczne środki transportu. Ręczne sterowanie nie oznacza konieczności bezpośredniego podnoszenia detalu przez pracownika.
11. Rozmagnesowywanie z Transportem Przenośnikowym
W zależności od wymagań projektu demagnetyzer tunelowy może współpracować z przenośnikiem. Taka konfiguracja pozwala na powtarzalne przemieszczanie elementów przez obszar aktywny.
System transportowy może ułatwiać utrzymanie jednolitych warunków ruchu podobnych detali. Może także ograniczać liczbę ręcznych operacji transportowych między etapami produkcji.
Szerokość przenośnika, podpory elementów i prędkość przesuwu muszą być dostosowane do otworu tunelu. Należy również uwzględnić możliwe oddziaływania magnetyczne na elementy transportowe.
Nie można zakładać, że przenośnik stanowi część standardowej dostawy. Jego konstrukcja i zakres dostawy powinny zostać potwierdzone w dokumentacji projektu.
12. Integracja z Liniami Produkcyjnymi w Motoryzacji
Producenci samochodów często potrzebują urządzeń współpracujących z istniejącymi sekwencjami technologicznymi. Demagnetyzer może stanowić dodatkowy etap takiej linii.
Możliwe jest umieszczenie go po obróbce skrawaniem, szlifowaniu lub kontroli magnetycznej. Najlepsza lokalizacja zależy od wymaganego stanu magnetycznego przed kolejną operacją.
Integracja wymaga analizy wydajności produkcyjnej, dostępnej przestrzeni, zasilania elektrycznego i transportu detali. Ważny jest również dostęp do obsługi i konserwacji.
Całość należy oceniać jako jeden system. Transport, sterowanie elektryczne, rozmagnesowywanie i kontrola jakości muszą być ze sobą odpowiednio skoordynowane.
13. Elektryczna Szafa Sterownicza Demagnetyzera
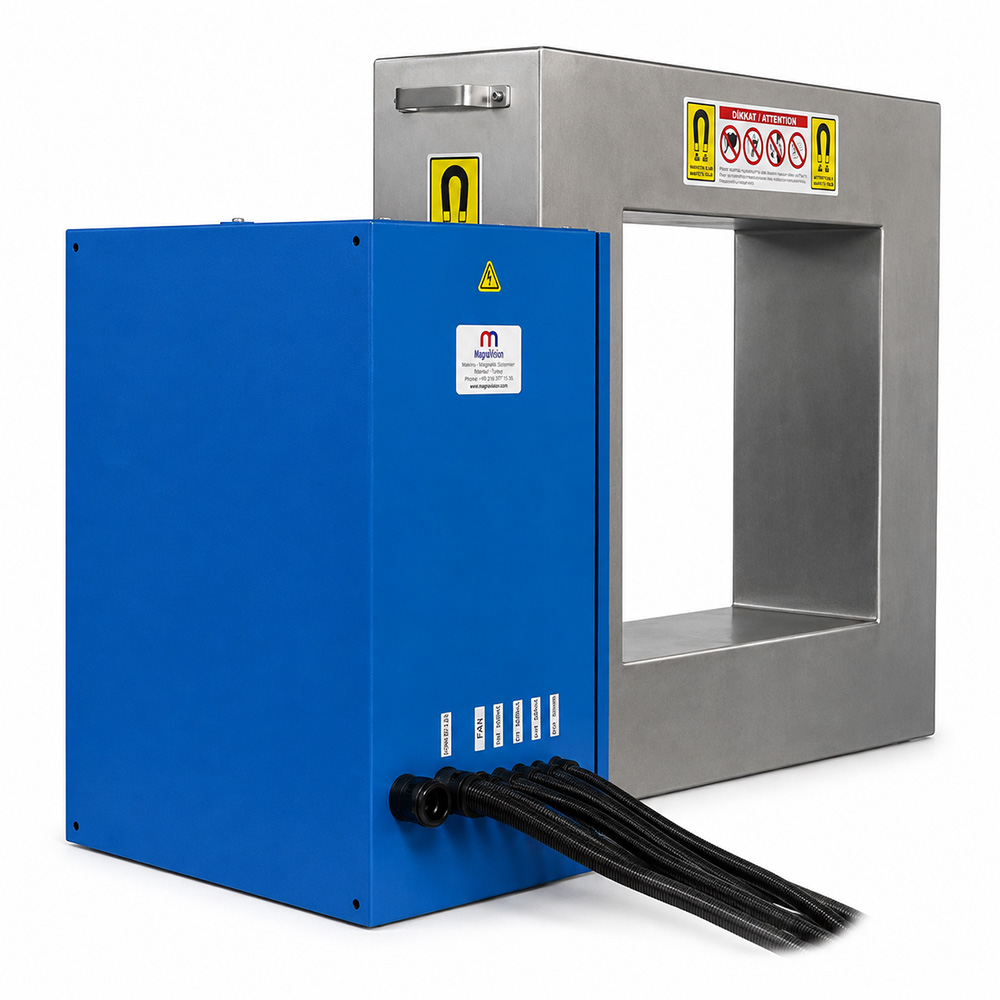
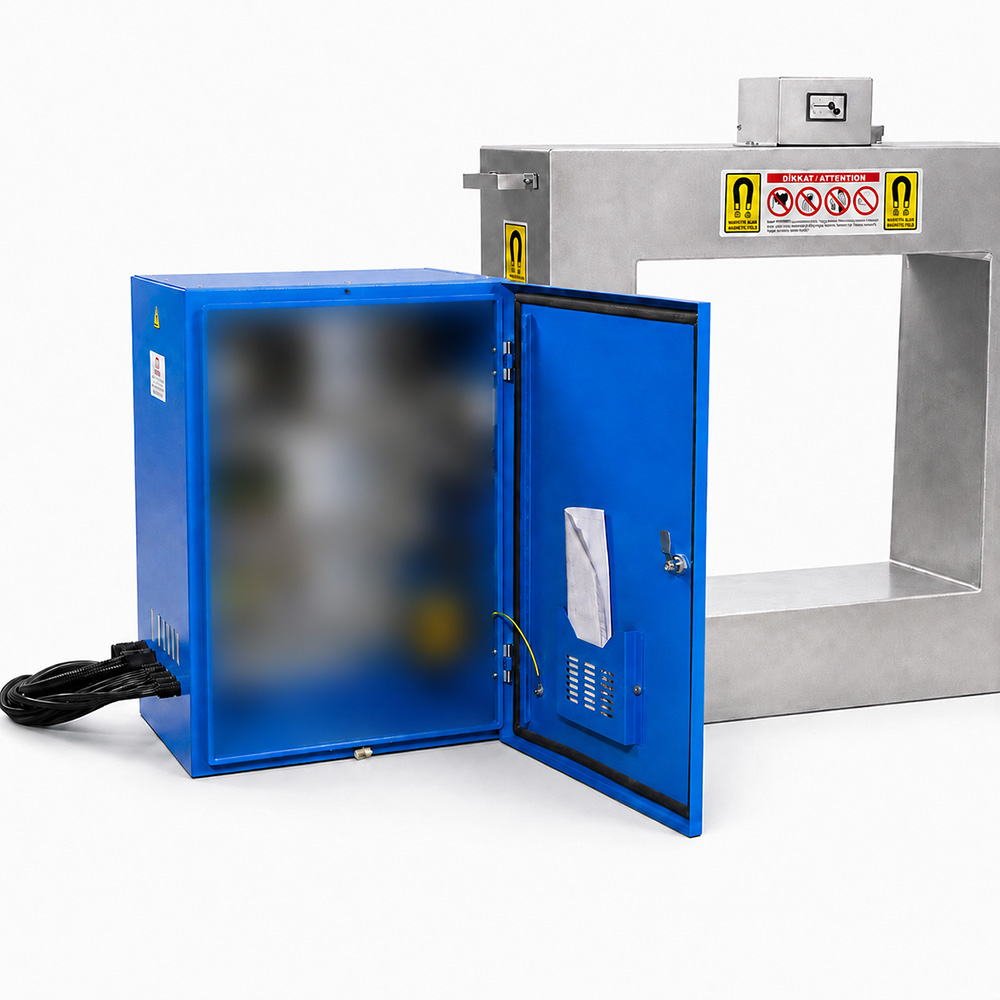
Opis produktu przewiduje elektryczną szafę sterowniczą. Służy ona do obsługi funkcji przewidzianych dla systemu rozmagnesowywania.
Konfiguracja sterowania zależy od tego, czy urządzenie pracuje jako samodzielne stanowisko, czy jako część linii przemysłowej. Sekwencja obsługi powinna być jasna dla operatorów.
Zabezpieczenia elektryczne i funkcje dodatkowe należy określić w ostatecznym projekcie. Nie można zakładać obecności szczególnych systemów bezpieczeństwa bez potwierdzenia technicznego.
Przed uruchomieniem należy sprawdzić połączenia elektryczne i interfejsy z innymi urządzeniami. Montaż i testy powinny być wykonywane przez wykwalifikowany personel.
14. Deklarowany Cykl Pracy 100%
W karcie produktu podano cykl pracy 100%. Oznaczenie to zwykle odnosi się do konstrukcji umożliwiającej ciągłe zasilanie w zatwierdzonych warunkach znamionowych.
Taki sposób eksploatacji wymaga odpowiedniego projektu elektrycznego i cieplnego. Rzeczywiste ograniczenia zależą od ostatecznej konstrukcji wykonanego urządzenia.
Temperatura otoczenia, warunki montażu i inne czynniki mogą wpływać na nagrzewanie instalacji. Dlatego należy przestrzegać zatwierdzonych warunków użytkowania.
Cykl pracy 100% nie oznacza możliwości nieograniczonego działania w dowolnym środowisku. Dopuszczalne warunki muszą być potwierdzone dla dostarczonej konfiguracji.
15. Rozmagnesowywanie Dużych Elementów Metalowych
Otwór tunelu 650×550 mm zapewnia stosunkowo dużą przestrzeń przelotową dla elementów przemysłowych. Można rozważyć zastosowanie do odpowiednich wałów korbowych i innych części ferromagnetycznych.
Sama możliwość fizycznego przeprowadzenia detalu przez tunel nie gwarantuje uzyskania wymaganego wyniku magnetycznego. Istotne pozostają skład materiału, grubość i wcześniejsze namagnesowanie.
Duże elementy muszą być odpowiednio podparte podczas transportu. Urządzenie transportowe powinno zapewniać kontrolowane przejście bez kontaktu z konstrukcją tunelu.
Dla detali o bardzo różnej geometrii mogą być konieczne oddzielne próby. Uzyskane pole szczątkowe należy zweryfikować zgodnie z wymaganiami zastosowania.
16. Rozmagnesowywanie Grubych Materiałów Ferromagnetycznych
Informacje o produkcie wskazują możliwość zastosowania do grubszych elementów metalowych. W takich przypadkach należy zwrócić szczególną uwagę na zachowanie magnetyczne materiału.
W dużych przekrojach ferromagnetycznych rozkład namagnesowania może być złożony. Geometria oraz wcześniejsze oddziaływania magnetyczne wpływają na rezultat.
Proces trzeba oceniać w zależności od gatunku materiału, początkowego namagnesowania i wymaganego pola szczątkowego. Nie można zakładać jednakowej skuteczności dla wszystkich grubości.
Dla tego modelu nie podano uniwersalnej maksymalnej grubości detalu. Przydatność urządzenia należy zatem sprawdzić dla konkretnego zastosowania.
17. Rozmagnesowywanie Specjalnych Stopów Stali
Elementy przemysłowe mogą być wykonywane ze stali stopowych dobieranych ze względu na wytrzymałość mechaniczną lub odporność na zużycie. Niektóre z tych materiałów wykazują właściwości ferromagnetyczne.
Po obróbce lub badaniach magnetycznych w takich stopach może utrzymywać się namagnesowanie szczątkowe. Można wtedy rozważyć proces rozmagnesowywania.
Reakcja materiału zależy od składu chemicznego, obróbki cieplnej i wcześniejszych oddziaływań magnetycznych. Różne stopy mogą więc dawać odmienne wyniki.
Przed rozpoczęciem procesu należy potwierdzić zgodność materiału z wybraną metodą. Nie wszystkie stale nierdzewne i stopy specjalne zachowują się magnetycznie w ten sam sposób.
18. Geometria Wału Korbowego a Oddziaływanie Pola Magnetycznego
Wał korbowy ma złożoną geometrię obejmującą czopy główne, czopy korbowe, ramiona wykorbień i inne elementy funkcjonalne. Kształt ten może wpływać na zachowanie magnetyczne.
Różnice przekrojów i geometrii mogą powodować odmienną reakcję poszczególnych obszarów detalu. Dlatego ocena rozmagnesowywania powinna uwzględniać cały wał.
Orientacja wału korbowego i zastosowany system podparcia wpływają na jego przejście przez tunel. Powtarzalne pozycjonowanie pomaga utrzymywać stabilne warunki procesu.
W przypadku złożonych elementów może być konieczny pomiar pola szczątkowego w kilku punktach. Pozwala to uzyskać pełniejszą ocenę stanu magnetycznego.
19. Orientacja Detali Podczas Rozmagnesowywania
Orientacja detalu określa jego położenie względem aktywnego pola magnetycznego. Parametr ten może wpływać na warunki rozmagnesowywania.
Wały korbowe i wydłużone elementy stalowe należy przeprowadzać przez otwór w położeniu zgodnym z ich geometrią i systemem transportowym. Konieczne jest zachowanie odpowiedniego prześwitu.
Stała orientacja ułatwia powtarzalność procesu dla identycznych detali. Ma to szczególne znaczenie w zautomatyzowanych systemach przenośnikowych.
Optymalne ustawienie powinno zostać wyznaczone na podstawie prób i pomiarów. Same wymiary otworu nie wystarczają do określenia uniwersalnego kierunku przejścia.
20. Prędkość Przejścia i Powtarzalność Procesu
Prędkość przemieszczania detalu przez tunel jest jednym z parametrów procesu rozmagnesowywania. Wpływa na przebieg czasowy oddziaływania pola magnetycznego na materiał.
Różne prędkości mogą prowadzić do odmiennych rezultatów w przypadku porównywalnych elementów. Dlatego zaleca się utrzymywanie kontrolowanego i powtarzalnego ruchu.
W instalacji z przenośnikiem ustalona prędkość może wspierać stabilność obróbki seryjnej. Wynik zależy jednak również od właściwości pola magnetycznego i materiału.
Dostępne informacje nie określają dokładnej prędkości transportu. Odpowiednią wartość należy ustalić i zweryfikować dla konkretnego zastosowania.
21. Pomiar Resztkowego Pola Magnetycznego
Ocena jakości rozmagnesowywania wymaga określenia dopuszczalnego poziomu resztkowego pola magnetycznego. Wymaganie to może wynikać ze specyfikacji detalu lub procesu produkcyjnego.
Odpowiednim miernikiem pola magnetycznego można kontrolować wybrane obszary wału korbowego. Punkty pomiarowe powinny być reprezentatywne dla elementu i jego zastosowania.
Orientacja sondy, odległość pomiarowa i warunki kontroli muszą pozostawać spójne. Ułatwia to porównywanie wyników między poszczególnymi detalami.
W dostępnych danych nie podano gwarantowanej wartości pola szczątkowego w gausach ani militeslach. Granice akceptacji trzeba określić i zweryfikować oddzielnie.
22. Kontrola Jakości w Produkcji Wałów Korbowych
Kontrola jakości wałów korbowych może obejmować pomiary wymiarowe, ocenę powierzchni i monitorowanie parametrów produkcji. W niektórych zastosowaniach sprawdza się również stan magnetyczny.
Namagnesowanie szczątkowe może być niepożądane, jeżeli sprzyja przywieraniu cząstek ferromagnetycznych. Rozmagnesowywanie może zatem wspierać przygotowanie detali.
Demagnetyzer tunelowy można umieścić przed określonymi operacjami mycia, kontroli lub montażu. Jego znaczenie zależy od szczególnych wymagań procesu produkcyjnego.
Kryteria odbioru, metody pomiarowe i procedury należy udokumentować. Umożliwia to włączenie rozmagnesowywania do kontrolowanego systemu jakości.
23. Indywidualne Wymiary Tunelu dla Przemysłu
Magneteksan może opracowywać urządzenia do rozmagnesowywania dostosowane do elementów o różnych wymiarach. Otwór tunelu stanowi ważny parametr projektu mechanicznego.
Wymiar 650×550 mm odnosi się do prezentowanej konfiguracji. Dla większych lub inaczej ukształtowanych detali można rozważyć wykonanie specjalnego otworu.
Dobór wymiarów musi uwzględniać gabaryty elementu, urządzenia transportowe i wymagane odstępy. Należy również sprawdzić dostępną przestrzeń w zakładzie.
Powiększenie tunelu nie gwarantuje automatycznie zachowania takich samych parametrów magnetycznych. Nowa konfiguracja wymaga odpowiedniej oceny projektu elektrycznego i magnetycznego.
24. Samodzielne Stanowiska Rozmagnesowywania
Demagnetyzer tunelowy może zostać zainstalowany jako samodzielne stanowisko przemysłowe. Rozwiązanie to sprawdza się w zastosowaniach, w których obróbka jest potrzebna tylko dla określonych detali.
Elementy są dostarczane na stanowisko, przechodzą przez tunel, a następnie trafiają do kolejnej operacji. Organizacja przepływu zależy od potrzeb zakładu.
Stanowisko powinno zapewniać bezpieczny dostęp i odpowiednie podparcie komponentów. Dla ciężkich wałów korbowych mogą być konieczne właściwe mechaniczne środki transportu.
Zasilanie elektryczne i środki ochronne muszą odpowiadać zatwierdzonej konfiguracji urządzenia. Całe stanowisko należy sprawdzić przed uruchomieniem.
25. Instalacja Elektryczna i Warunki Eksploatacji
Przemysłowe urządzenia do rozmagnesowywania muszą być zasilane zgodnie ze swoimi znamionowymi parametrami elektrycznymi. Nieodpowiednie zasilanie może wpływać na działanie i bezpieczeństwo.
Instalacja powinna obejmować właściwe urządzenia odłączające, zabezpieczenia i połączenia kablowe. Ich dobór musi opierać się na ostatecznej dokumentacji elektrycznej.
Dokładne napięcie zasilania, pobór mocy i częstotliwość pracy nie zostały określone w dostępnych danych produktu. Nie należy zatem przyjmować szacunkowych wartości.
Przed instalacją parametry przyłączeniowe muszą zostać potwierdzone w ofercie technicznej i schematach. Montaż i uruchomienie powinien przeprowadzać wykwalifikowany personel.
26. Kontrola i Konserwacja Demagnetyzera Tunelowego
Okresowe przeglądy wspierają niezawodne działanie przemysłowego urządzenia do rozmagnesowywania. Harmonogram konserwacji należy dostosować do intensywności użytkowania i środowiska pracy.
Kontrole elektryczne mogą obejmować przewody, zaciski, elementy sterowania i oznaki przegrzewania. Każdą nieprawidłowość należy ocenić przed dalszym użytkowaniem urządzenia.
Konstrukcja tunelu i współpracujące urządzenia transportowe również wymagają kontroli. Odkształcenia, zużycie i przeszkody mechaniczne mogą utrudniać przejście detali.
Prace konserwacyjne powinny być wykonywane przez upoważniony personel po bezpiecznym odłączeniu zasilania. Dokumentowanie przeglądów ułatwia wczesne wykrywanie usterek.
27. Potwierdzone Parametry i Ograniczenia Danych Technicznych
Potwierdzony wymiar otworu przelotowego wynosi 650×550 mm. Główne zastosowanie urządzenia to redukcja namagnesowania szczątkowego wałów korbowych w przemyśle motoryzacyjnym.
Opis wymienia również elektryczną szafę sterowniczą, ręczne lub przenośnikowe przemieszczanie detali, możliwość wykonania na zamówienie i cykl pracy 100%. Ostateczna konfiguracja wymaga doprecyzowania dla danego projektu.
Napięcie zasilania, pobór mocy, częstotliwość pracy, natężenie pola magnetycznego i gwarantowana wartość pola szczątkowego nie zostały określone w dostępnych informacjach.
Parametrów tych nie wolno przedstawiać jako potwierdzonych wartości znamionowych. Wymagają one weryfikacji w dokumentacji technicznej lub podczas odpowiednich prób.
28. Rozwiązania Magneteksan w Zakresie Rozmagnesowywania Tunelowego
Magneteksan opracowuje przemysłowe urządzenia do redukcji namagnesowania szczątkowego ferromagnetycznych elementów metalowych. Instalacje mogą być dostosowywane do potrzeb różnych procesów produkcyjnych.
Prostokątny demagnetyzer tunelowy z otworem 650×550 mm jest przeznaczony przede wszystkim do rozmagnesowywania wałów korbowych w motoryzacji. Można również ocenić możliwość obróbki innych odpowiednich elementów stalowych.
W zależności od projektu urządzenie może pracować na samodzielnym stanowisku, z przenośnikiem lub jako część linii produkcyjnej. Sposób integracji musi odpowiadać organizacji procesu przemysłowego.
Wybór właściwego rozwiązania wymaga analizy wymiarów detali, właściwości materiałów, dopuszczalnego pola szczątkowego i warunków eksploatacji. Ostateczna konfiguracja powinna zostać potwierdzona oceną techniczną i odpowiednimi próbami.