Product Information
Extra Information
Product Information
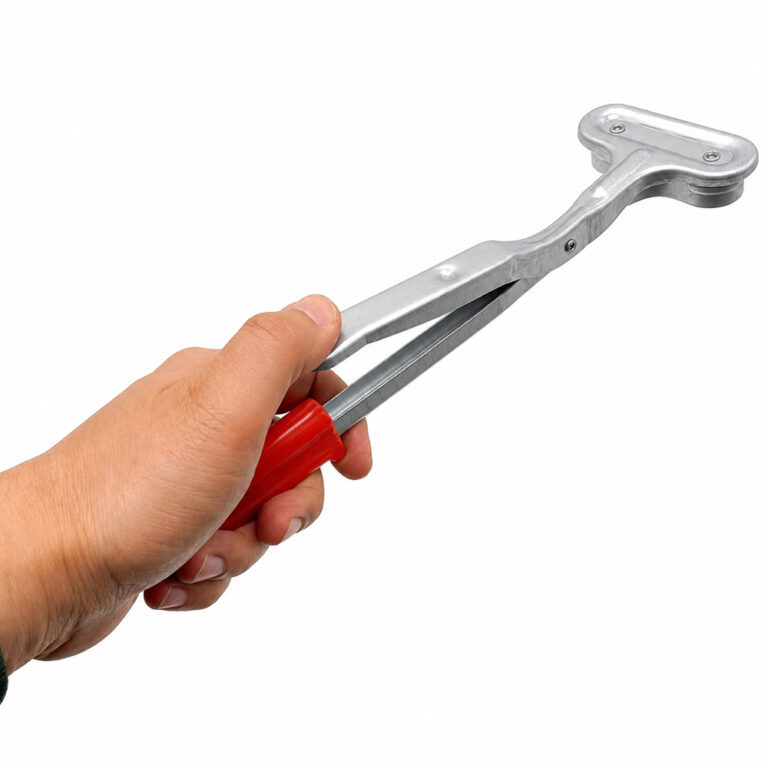
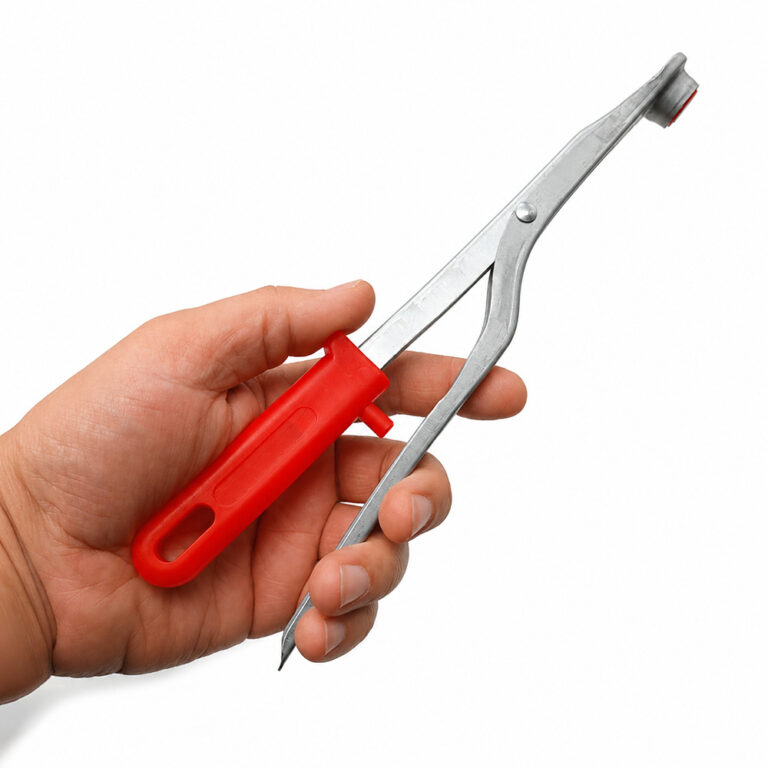
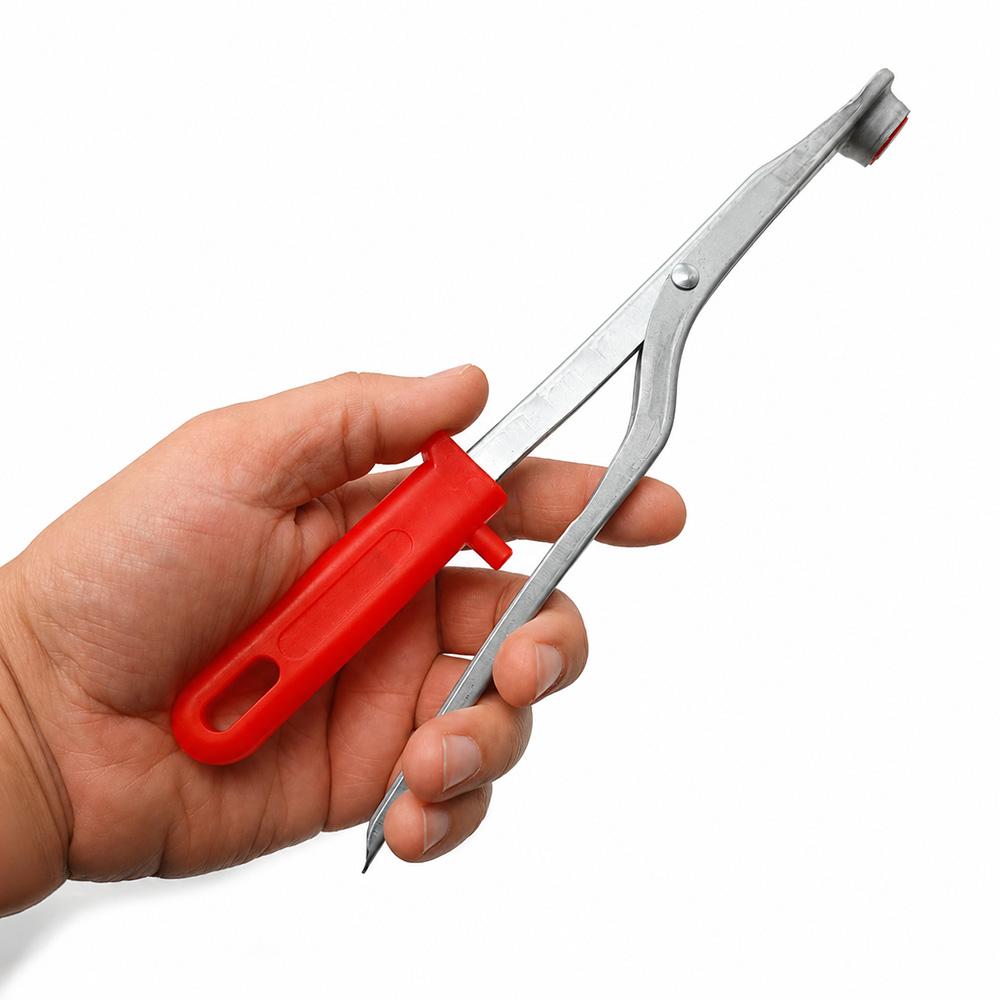
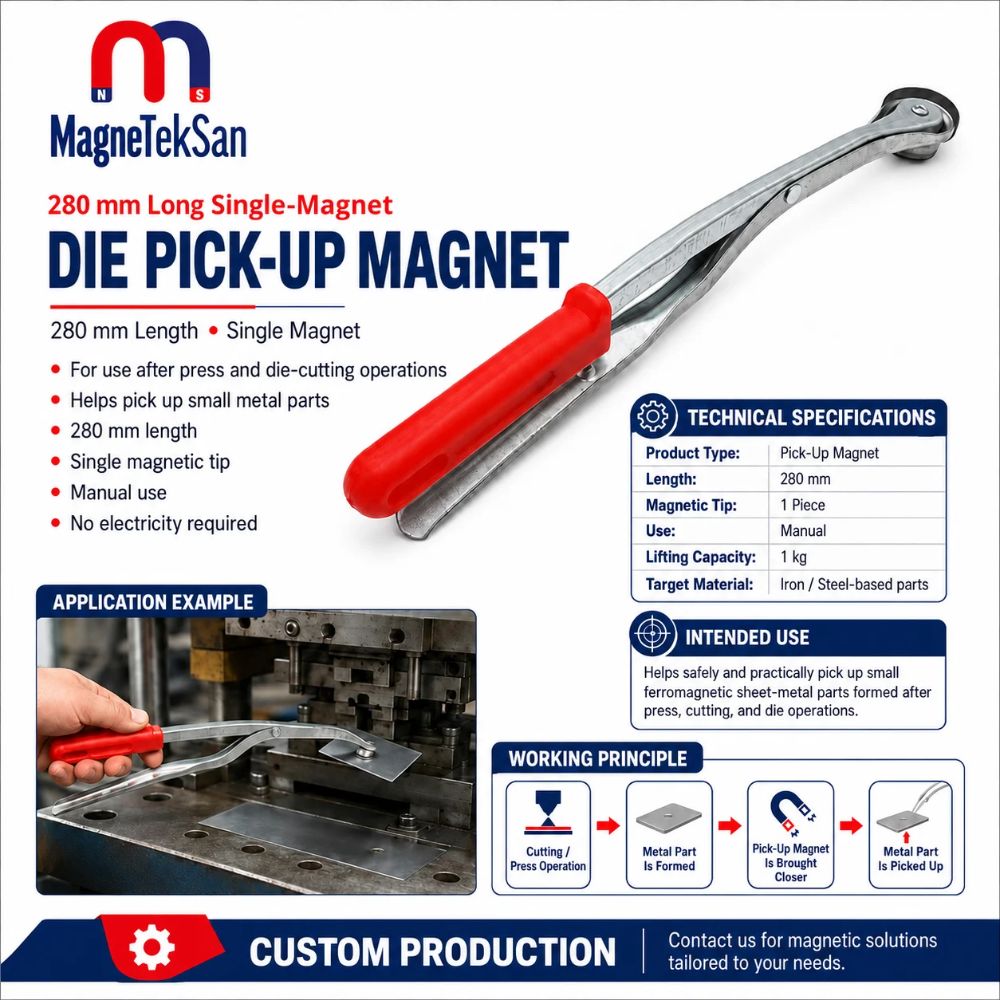
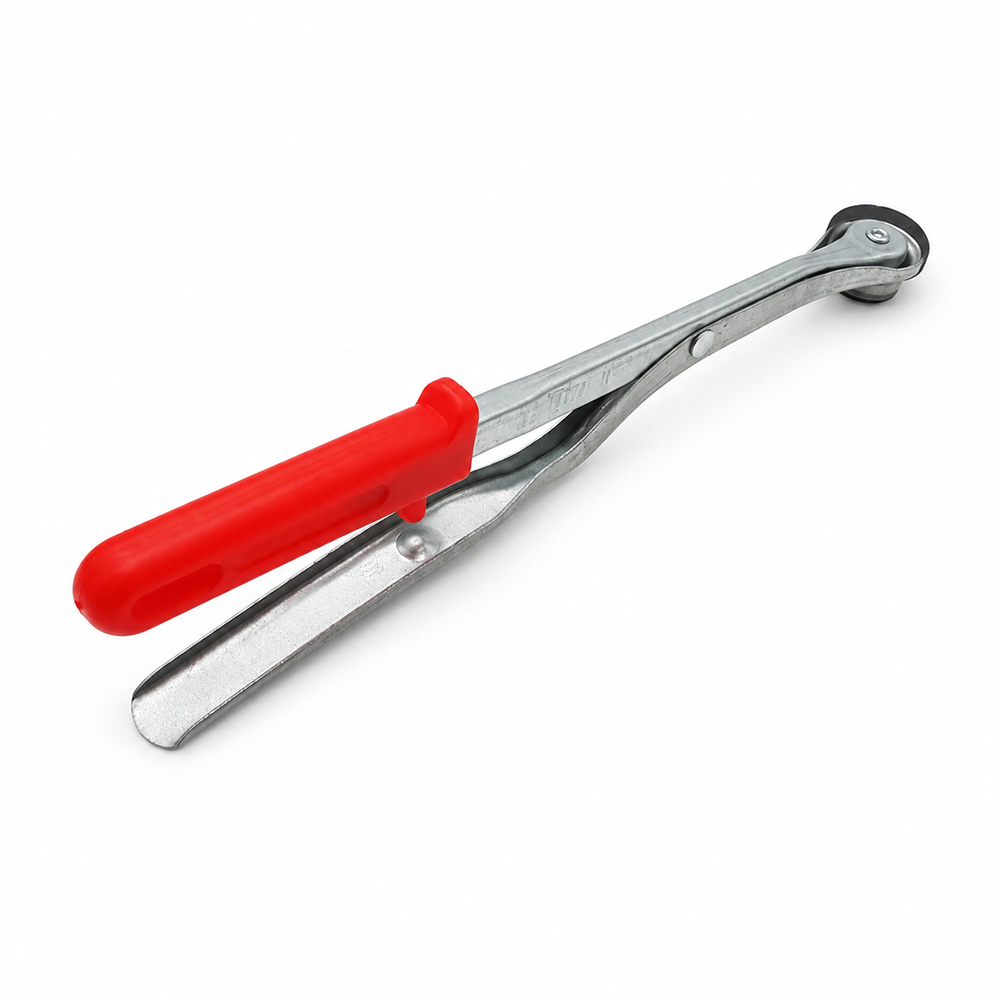
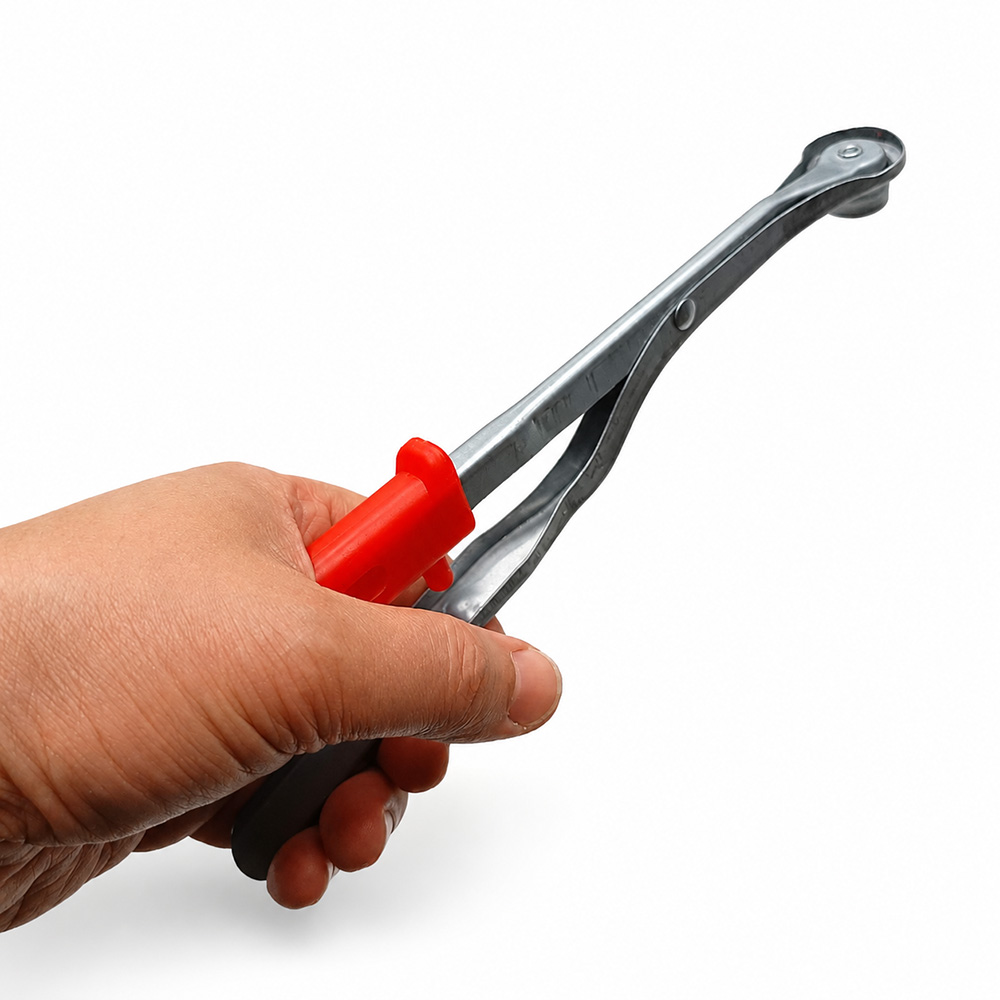
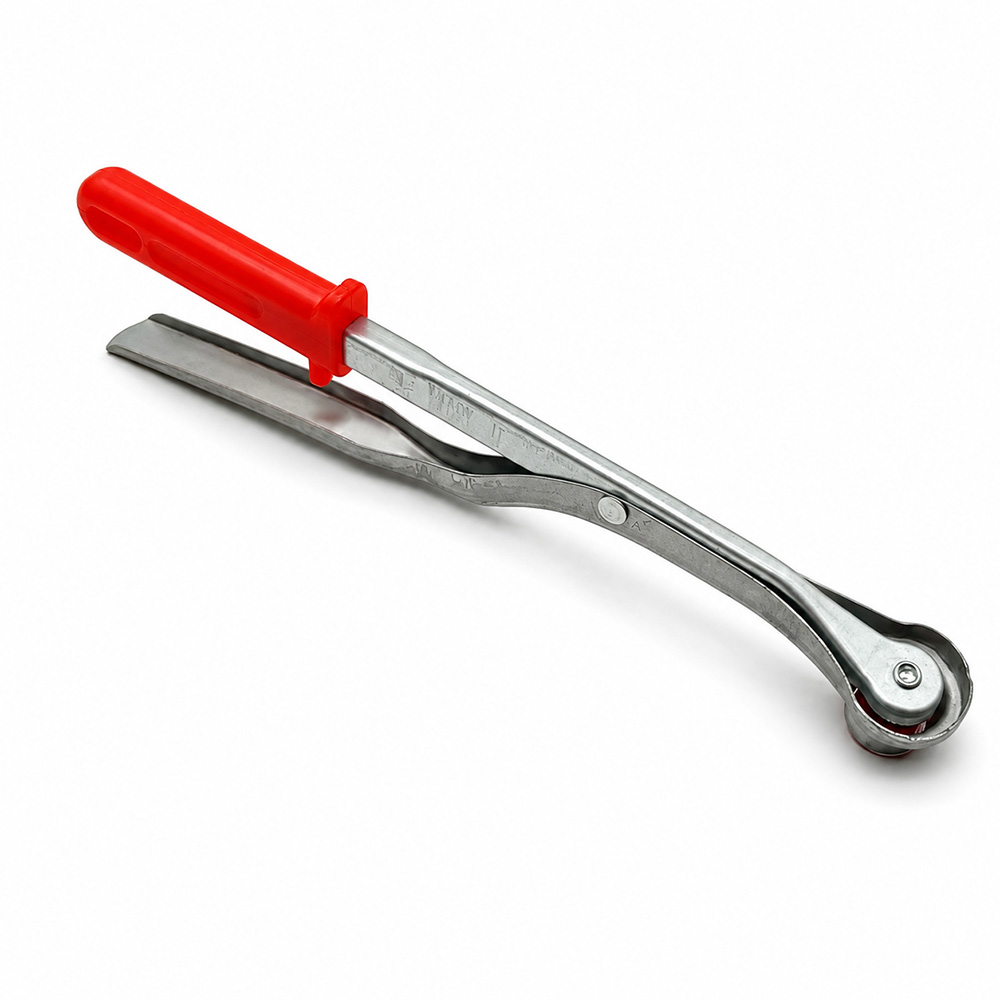
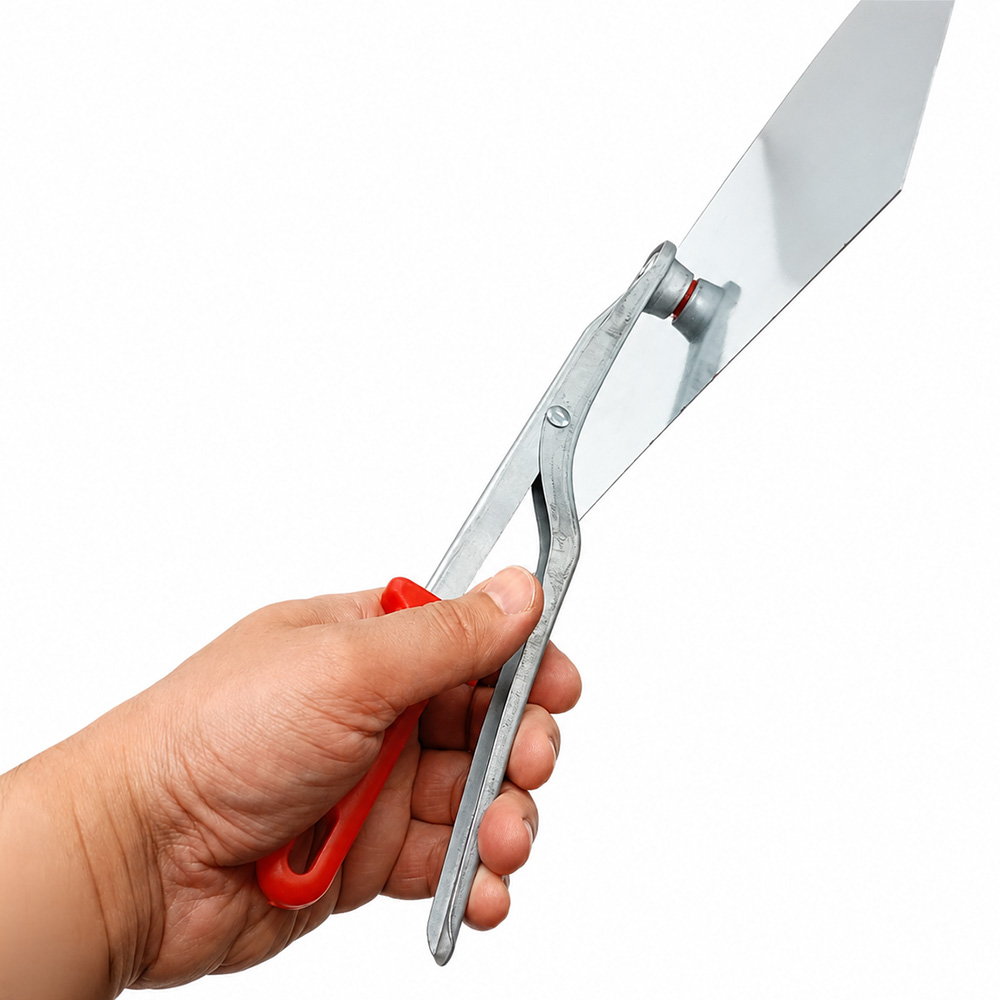
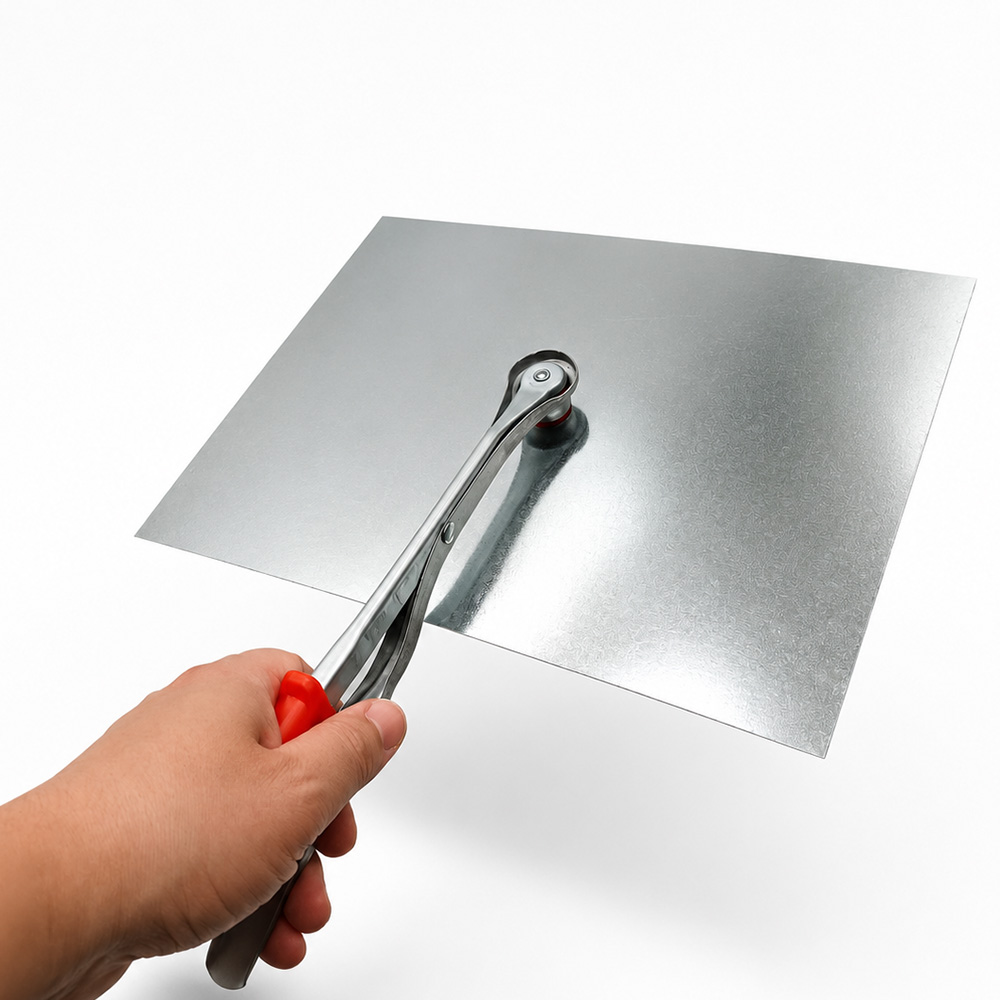
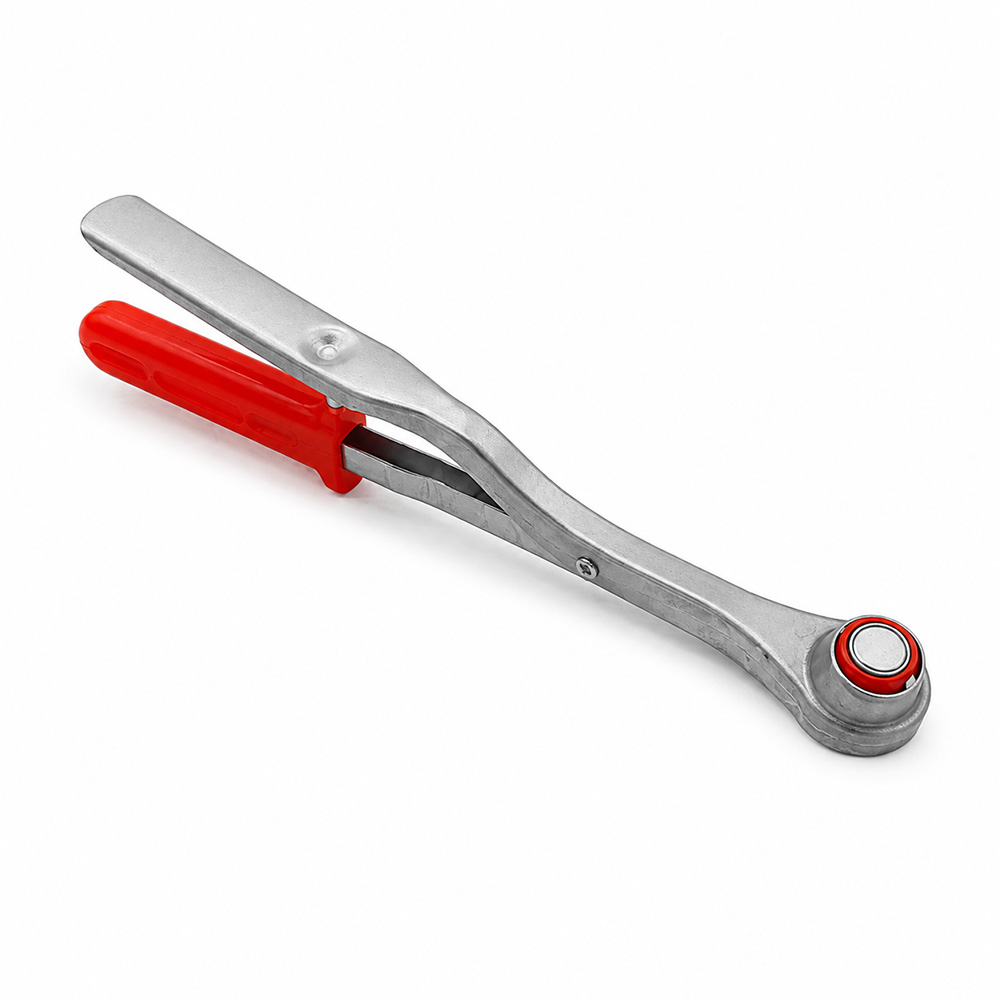
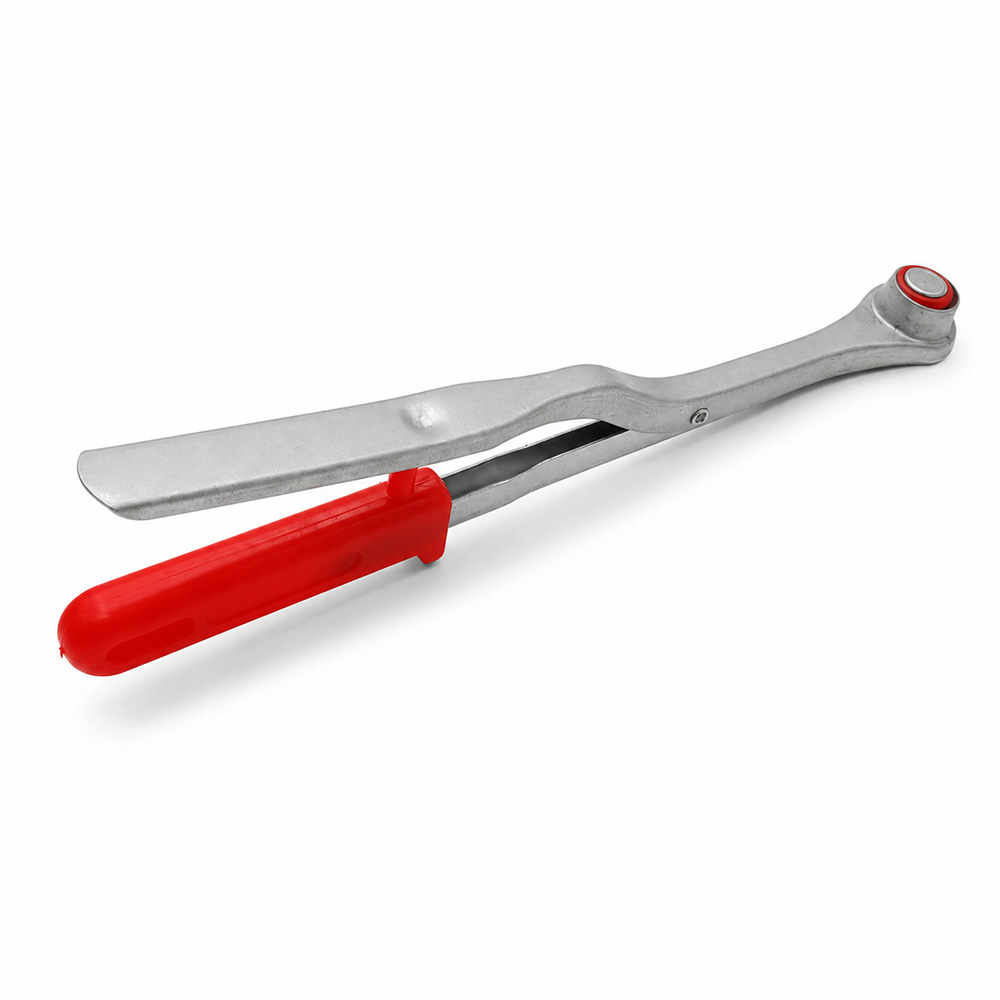
Chwytak magnetyczny do blach o długości całkowitej 280 mm to przenośne narzędzie ręczne z jedną końcówką magnetyczną, przeznaczone do pobierania małych elementów ferromagnetycznych po operacjach prasowania, wykrawania, tłoczenia i cięcia. Jego wydłużona konstrukcja ułatwia sięganie do odpowiednich części stalowych bez bezpośredniego chwytania ostrych krawędzi, a pojedynczy punkt kontaktu magnetycznego wspiera kontrolowane ręczne usuwanie elementów. Narzędzie ma udźwig nominalny 1 kg, wykorzystuje magnes trwały bez zasilania elektrycznego, a rzeczywista siła utrzymania zależy od materiału, grubości blachy, geometrii części i warunków kontaktu.
| Parametr techniczny | Wartość |
|---|---|
| Typ produktu | Ręczny chwytak magnetyczny do elementów blaszanych |
| Długość całkowita | 280 mm |
| Konfiguracja magnetyczna | Jedna końcówka magnetyczna |
| Punkty kontaktu magnetycznego | 1 |
| Udźwig nominalny | 1 kg |
| Sposób obsługi | Ręczny |
| Układ magnetyczny | Magnes trwały |
| Zasilanie elektryczne | Niewymagane |
| Główne zastosowanie | Pobieranie części po prasowaniu i wykrawaniu |
| Dodatkowe zastosowanie | Cięcie blach i operacje z wykrojnikami |
| Odpowiednie materiały | Żelazo i stal ferromagnetyczna |
| Zalecana powierzchnia kontaktu | Wystarczająco płaska powierzchnia stalowa |
| Konfiguracja kontaktu | Jeden punkt kontaktu magnetycznego |
| Główna funkcja | Pobieranie małych wyciętych elementów blaszanych |
| Czynniki wpływające na siłę utrzymania | Materiał, grubość, powłoka, geometria i kontakt |
| Kategoria produktu | Magnesy ręczne |
Extra Information
1. Chwytak magnetyczny 280 mm do elementów blaszanych po prasowaniu
Chwytak magnetyczny o długości 280 mm jest narzędziem ręcznym przeznaczonym do pobierania małych elementów ferromagnetycznych po operacjach prasowania, wykrawania, tłoczenia i cięcia. Jego wydłużona konstrukcja pomaga sięgać do odpowiednich części bez konieczności bezpośredniego chwytania ich ostrych krawędzi.
Na końcu roboczym znajduje się jedna końcówka magnetyczna, która tworzy pojedynczy punkt kontaktu z obrabianym elementem. Takie rozwiązanie sprawdza się przy zbieraniu małych części stalowych z dostępnych powierzchni stołów pras i stanowisk produkcyjnych.
Deklarowany udźwig nominalny wynosi 1 kg przy odpowiednich właściwościach materiału i warunkach kontaktu. Rzeczywista siła utrzymania zależy między innymi od gatunku stali, grubości blachy, stanu powierzchni i efektywnego obszaru styku.
Narzędzie wykorzystuje magnes trwały i nie potrzebuje zasilania elektrycznego. Jest przeznaczone do kontrolowanego ręcznego pobierania elementów, a nie do przemysłowego podnoszenia ładunków.
2. Magnetyczne pobieranie elementów po operacjach prasowania
Prasy przemysłowe są wykorzystywane do cięcia, kształtowania i wykrawania części metalowych. Po zakończeniu cyklu produkcyjnego małe elementy mogą pozostawać na stole prasy lub w dostępnych obszarach zbierania.
Bezpośrednie pobieranie takich części rękami może być utrudnione przez ostre krawędzie, zadziory i ograniczoną przestrzeń. Chwytak magnetyczny stanowi alternatywny sposób manipulowania odpowiednimi elementami ferromagnetycznymi.
Operator zbliża końcówkę magnetyczną do dostępnej powierzchni części i sprawdza stabilność przyciągania. Po potwierdzeniu pewnego kontaktu element można kontrolowanie przenieść do wyznaczonego pojemnika.
Przed każdą ręczną interwencją prasa musi zostać zatrzymana i zabezpieczona. Użycie magnesu nie uprawnia do sięgania w strefę, w której mogą występować niebezpieczne ruchy maszyny.
3. Długość całkowita 280 mm i zasięg operatora
Długość całkowita chwytaka wynosi 280 mm. Wymiar ten określa pełną długość produktu, a nie zasięg pola magnetycznego ani wielkość powierzchni chwytającej.
Wydłużona forma może ułatwiać dostęp do małych części znajdujących się na stołach roboczych lub obok nieruchomego oprzyrządowania. Faktyczna dostępność zależy od budowy prasy i położenia elementu.
Większa odległość między dłonią a końcówką może ograniczyć bezpośredni kontakt palców z niektórymi ostrymi krawędziami. Nie eliminuje jednak zagrożeń mechanicznych związanych z prasami i narzędziami wykrawającymi.
Należy zawsze przestrzegać wymaganych odległości bezpieczeństwa i ograniczeń dostępu. Narzędzia nie wolno używać do omijania osłon ani sięgania do pracującej prasy.
4. Konstrukcja z jedną końcówką magnetyczną
Ten model ma jedną końcówkę magnetyczną na końcu roboczym. Tworzy ona pojedynczy punkt kontaktu magnetycznego z odpowiednimi elementami ferromagnetycznymi.
Układ jednopunktowy może być praktyczny przy małych częściach stalowych o ograniczonej dostępnej powierzchni. Warunkiem jest jednak uzyskanie wystarczającego obszaru styku zapewniającego stabilne przyciąganie.
W przeciwieństwie do narzędzi z dwiema końcówkami kontakt nie jest rozłożony na dwa oddzielne miejsca. W zależności od kształtu i położenia środka ciężkości część może się przechylać lub obracać.
Przed przemieszczeniem operator powinien sprawdzić stabilność elementu. Silne początkowe przyciąganie nie gwarantuje zachowania prawidłowego położenia podczas całego ruchu.
5. Udźwig nominalny 1 kg
Udźwig nominalny ręcznego chwytaka magnetycznego wynosi 1 kg. Wartość ta opisuje parametry znamionowe przy odpowiednich materiałach i warunkach kontaktu.
W przypadku cienkiej blachy, nierównej powierzchni, powłok ochronnych lub niewielkiego obszaru styku rzeczywista siła utrzymania może być mniejsza. Orientacja części również wpływa na stabilność podczas przenoszenia.
Element o masie poniżej 1 kg nie musi automatycznie nadawać się do bezpiecznego pobierania magnetycznego. Należy również uwzględnić geometrię, położenie środka ciężkości i właściwości magnetyczne materiału.
Narzędzie nie jest przeznaczone do podnoszenia ładunków nad ludźmi ani do przenoszenia ciężkich komponentów przemysłowych. Takie operacje wymagają specjalnie dobranych urządzeń podnoszących.
6. Ręczna obsługa wyciętych elementów blaszanych
Ręczne pobieranie obejmuje zlokalizowanie części, wybranie odpowiedniej powierzchni kontaktu i przeniesienie jej w bezpieczne miejsce. Chwytak może wspomagać te czynności przy kompatybilnych komponentach stalowych.
Operator przykłada końcówkę magnetyczną do dostępnej powierzchni elementu. Przed podniesieniem lub zmianą jego położenia powinien upewnić się, że siła utrzymania jest wystarczająca.
Po uzyskaniu stabilnego kontaktu część można przenieść na krótkim odcinku do tacki, stanowiska kontroli lub pojemnika zbiorczego. Odłączenie należy przeprowadzić zgodnie z rzeczywistą konstrukcją narzędzia i instrukcją użytkowania.
Podczas przenoszenia należy unikać gwałtownych ruchów. Płynna obsługa zmniejsza ryzyko przesunięcia, obrotu lub nieoczekiwanego odpadnięcia części.
7. Zastosowania w tłoczniach i zakładach wykrawania
W tłoczniach produkuje się części metalowe przez cięcie, kształtowanie i wykrawanie. Po obróbce niewielkie komponenty ferromagnetyczne mogą pozostawać na dostępnych powierzchniach roboczych.
Chwytak o długości 280 mm może pomagać operatorom w zbieraniu odpowiednich elementów stalowych. Jest szczególnie przydatny tam, gdzie ręczne usuwanie części stanowi powtarzalny etap produkcji.
Dzięki magnesowi trwałemu narzędzie może działać bez podłączenia do sieci elektrycznej. Przenośna konstrukcja pozwala używać go na różnych odpowiednich stanowiskach.
Przydatność w konkretnym procesie zależy od materiału i układu maszyny. Przed ręcznym dostępem urządzenie musi być zatrzymane i właściwie zabezpieczone.
8. Wyjmowanie części po operacjach wykrawania i cięcia
Wykrojniki i narzędzia tnące oddzielają określone kształty od arkuszy lub taśm metalowych. Po zakończeniu cyklu małe części stalowe mogą pozostawać na dostępnych powierzchniach oprzyrządowania.
Chwytak z jedną końcówką magnetyczną może ułatwiać ich wyjmowanie, jeżeli materiał i geometria są odpowiednie. Pozwala to ograniczyć konieczność bezpośredniego chwytania ostrych krawędzi cięcia.
Końcówkę należy zbliżać ostrożnie, aby uniknąć uderzenia w precyzyjne powierzchnie narzędzia. Przed wyjęciem części trzeba również sprawdzić, czy droga przemieszczania jest wolna od przeszkód.
Chwytaka nie wolno wprowadzać do aktywnej strefy wykrawania. Bezpieczne zatrzymanie maszyny i przestrzeganie obowiązujących procedur dostępu pozostają konieczne.
9. Ograniczenie bezpośredniego kontaktu z ostrymi krawędziami
Wykrawanie i cięcie blach może powodować powstawanie ostrych krawędzi i zadziorów. Bezpośrednie chwytanie takich powierzchni zwiększa ryzyko skaleczeń i otarć.
Narzędzie magnetyczne umożliwia przyciągnięcie kompatybilnej części przez jej powierzchnię ferromagnetyczną. Dzięki temu operator nie musi bezpośrednio dotykać niektórych ostrych krawędzi.
Korzyść ta wymaga pewnego kontaktu magnetycznego i kontrolowanego ruchu. Bardzo cienkie, odkształcone lub niekorzystnie ułożone elementy mogą wymagać innej metody pobierania.
Odpowiednie rękawice ochronne i pozostałe wymagane środki ochrony indywidualnej nadal są niezbędne. Chwytak jest narzędziem pomocniczym i nie zastępuje zabezpieczeń maszyn ani procedur bezpieczeństwa.
10. Działanie magnesu trwałego bez zasilania elektrycznego
Narzędzie wykorzystuje magnes trwały do przyciągania odpowiednich materiałów ferromagnetycznych. Siła magnetyczna nie jest wytwarzana przez cewkę wymagającą podłączenia do sieci.
Do działania nie są potrzebne baterie, ładowarki ani elektroniczne sterowniki. Upraszcza to wykorzystanie narzędzia przy odpowiednich ręcznych czynnościach zbierania części.
Przyciąganie magnetyczne występuje również podczas normalnej obsługi i przechowywania. Dlatego pobliskie przedmioty z żelaza lub stali mogą zostać przypadkowo przyciągnięte.
Brak zasilania elektrycznego nie oznacza braku wszystkich zagrożeń. Należy uwzględniać uderzenia mechaniczne, przypadkowe przyciąganie i obecność urządzeń wrażliwych na pola magnetyczne.
11. Zgodność z żelazem i stalą ferromagnetyczną
Produkt jest przeznaczony przede wszystkim do żelaza i odpowiednich gatunków stali ferromagnetycznej. Materiały te mogą zapewnić oddziaływanie magnetyczne niezbędne do pobierania części.
Różne gatunki stali nie muszą reagować na magnes w identyczny sposób. Skład chemiczny i stan metalurgiczny mogą wpływać na siłę utrzymania.
Znaczenie ma również grubość blachy, która wpływa na działanie obwodu magnetycznego. Bardzo cienkie części stalowe mogą zapewniać inne warunki chwytu niż grubsze komponenty.
Zgodność należy sprawdzić na rzeczywistym elemencie produkcyjnym. Jeżeli nie można uzyskać niezawodnego kontaktu magnetycznego, konieczne jest zastosowanie innej metody pobierania.
12. Dlaczego blachy aluminiowe nie są odpowiednie
Aluminium w normalnych warunkach użytkowania nie jest materiałem ferromagnetycznym. Zwykły magnes trwały nie może więc utrzymywać go tak jak odpowiedniej stali.
Ten chwytak nie jest przeznaczony do standardowego pobierania wykrawanych lub wycinanych części aluminiowych. Jego końcówka magnetyczna służy do pracy z kompatybilnymi materiałami żelaznymi.
Podobne wymiary i masa nie oznaczają, że aluminium i stal wykazują jednakową reakcję magnetyczną. Przed użyciem trzeba ustalić rodzaj materiału.
Do aluminium można rozważyć chwytaki mechaniczne, systemy podciśnieniowe lub inne odpowiednie rozwiązania. Dobór zależy od geometrii elementu i warunków produkcji.
13. Miedź, mosiądz i metale nieferromagnetyczne
Miedź i mosiądz nie mają właściwości ferromagnetycznych wymaganych do standardowego chwytania tym narzędziem. Podobne ograniczenie dotyczy wielu innych stopów nieferromagnetycznych.
Błyszcząca metaliczna powierzchnia nie świadczy o przydatności do chwytania magnetycznego. Możliwość utrzymania zależy od rzeczywistych właściwości materiału.
Jeżeli na jednej prasie obrabiane są różne metale, przed próbą pobrania należy zidentyfikować materiał. Pozwala to uniknąć niewystarczającego chwytu i nieoczekiwanego odpadnięcia części.
Produkt należy traktować jako specjalistyczne narzędzie do odpowiednich elementów ferromagnetycznych. Materiały niekompatybilne wymagają innych systemów chwytania.
14. Właściwości magnetyczne stali nierdzewnej
Stal nierdzewna obejmuje różne grupy materiałowe o odmiennych właściwościach magnetycznych. Niektóre gatunki są wyraźnie magnetyczne, podczas gdy inne reagują słabo na magnesy trwałe.
Odkształcenie na zimno i dodatkowe procesy technologiczne mogą również zmieniać zachowanie magnetyczne. Sama nazwa stal nierdzewna nie wystarcza zatem do potwierdzenia zgodności.
Próba na rzeczywistym elemencie może pomóc ocenić przyciąganie i stabilność podczas przenoszenia. Trzeba przy tym uwzględnić masę, kształt i środek ciężkości.
Nie należy zakładać jednakowej siły utrzymania dla wszystkich gatunków stali nierdzewnej. Przed regularnym stosowaniem potrzebna jest kontrola konkretnego materiału.
15. Znaczenie płaskich powierzchni kontaktu magnetycznego
Chwyt magnetyczny jest zwykle skuteczniejszy, gdy końcówka ściśle przylega do odpowiedniej powierzchni stalowej. Wystarczająco płaski obszar pozwala ograniczyć szczelinę powietrzną.
Elementy zakrzywione, odkształcone lub nierówne mogą oferować jedynie niewielką powierzchnię styku. Zwiększa to opór magnetyczny i może zmniejszać dostępną siłę przyciągania.
Pojedynczą końcówkę należy umieszczać na możliwie najbardziej odpowiedniej dostępnej powierzchni. Warto unikać polegania wyłącznie na niepewnym kontakcie przy krawędzi części.
Stabilność chwytu trzeba sprawdzić przed podniesieniem. Udźwig nominalny nie rekompensuje niekorzystnych warunków kontaktu.
16. Jeden punkt kontaktu a stabilność elementu
W tym modelu chwyt magnetyczny odbywa się w jednym punkcie kontaktu. Element jest więc utrzymywany miejscowo, a nie w dwóch oddzielnych miejscach przez dwie końcówki.
Położenie środka ciężkości wpływa na równowagę części podczas przemieszczania. Długie lub niesymetryczne komponenty mogą obracać się wokół obszaru styku.
Nawet wystarczająca siła magnetyczna nie zawsze zapobiega ruchom wynikającym z niekorzystnego rozkładu masy. Położenie punktu kontaktu należy oceniać razem z masą elementu.
Operator powinien najpierw ostrożnie unieść część i obserwować jej zachowanie. Jeżeli stabilność jest niewystarczająca, trzeba zmienić miejsce chwytu albo wybrać inne narzędzie.
17. Wpływ grubości blachy na siłę utrzymania
Grubość blachy wpływa na oddziaływanie pola magnetycznego ze stalowym elementem. Bardzo cienkie blachy mogą wykazywać inne parametry utrzymania niż grubsze części.
Efektywny obwód magnetyczny zależy od właściwości materiału, geometrii i jakości styku. Udźwig nominalny 1 kg nie opisuje zatem wszystkich możliwych grubości.
Powłoki powierzchniowe i niewielkie szczeliny powietrzne mogą dodatkowo zmniejszać dostępną siłę utrzymania. Czynniki te należy rozpatrywać łącznie.
Gdy w produkcji stosuje się różne grubości blach, zaleca się praktyczne próby dla każdego istotnego zastosowania. Narzędzie odpowiednie dla jednej grubości może działać inaczej przy kolejnej.
18. Pobieranie malowanych i powlekanych części stalowych
Malowana stal może nadal być przyciągana przez magnes, jeżeli materiał bazowy jest ferromagnetyczny. Warstwa farby tworzy jednak dodatkową odległość między końcówką a stalą.
Wraz ze wzrostem grubości powłoki siła utrzymania może maleć z powodu większej efektywnej szczeliny powietrznej. Rzeczywisty wpływ zależy od rodzaju powłoki i podłoża.
Kontakt lub przesuwanie końcówki może pozostawiać ślady na powierzchniach dekoracyjnych i wrażliwych. Narzędzie nie jest określone jako system gwarantujący pobieranie bez zarysowań.
Przed zastosowaniem należy ocenić zarówno niezawodność chwytu, jak i wymagania dotyczące jakości powierzchni. Dla szczególnie delikatnych części lepsza może być alternatywna metoda.
19. Zastosowania z blachą stalową ocynkowaną
Blacha ocynkowana składa się zazwyczaj ze stalowego podłoża pokrytego ochronną warstwą cynku. Jeśli podłoże jest wystarczająco ferromagnetyczne, przyciąganie magnetyczne może nadal występować.
Warstwa cynku zwiększa odległość między końcówką magnetyczną a stalą. Dlatego grubość powłoki i geometria części mogą wpływać na siłę utrzymania.
Elementy ocynkowane mogą różnić się strukturą powierzchni i stanem po obróbce. Różnice te mogą wpływać na równomierność kontaktu magnetycznego.
Chwytak może nadawać się do określonych części ocynkowanych po praktycznej weryfikacji. Sama obecność ferromagnetycznego podłoża nie gwarantuje niezawodnego chwytu.
20. Rdza, nierówności powierzchni i szczeliny powietrzne
Rdza, zgorzelina i inne nierówności mogą uniemożliwiać ścisłe przyleganie końcówki magnetycznej do stali. Powoduje to powstanie dodatkowej odległości w obwodzie magnetycznym.
Nawet stosunkowo małe szczeliny powietrzne mogą ograniczać siłę przyciągania. Skala tego zjawiska zależy od konstrukcji magnesu i stanu powierzchni elementu.
Nierównomierny kontakt może również powodować przechylenie lub przesunięcie części podczas podnoszenia. Taki ruch może dodatkowo zmniejszyć efektywną powierzchnię styku.
W miarę możliwości należy wybierać czyste i wystarczająco płaskie powierzchnie. Jeśli niezawodny kontakt jest niemożliwy, trzeba zastosować alternatywną metodę pobierania.
21. Pobieranie małych wykrawanych elementów blaszanych
Podczas prasowania i cięcia często powstają niewielkie komponenty stalowe. Niektóre z nich mogą pozostawać na dostępnych powierzchniach roboczych po zakończeniu cyklu.
Chwytak o długości 280 mm z jedną końcówką może ułatwiać zbieranie odpowiednich małych części ferromagnetycznych. Skuteczność zależy od geometrii i dostępnej powierzchni kontaktu.
Udźwig nominalny 1 kg nie określa minimalnych wymiarów części możliwej do pobrania. Nawet bardzo lekkie elementy mogą być trudne do utrzymania przy zbyt małym obszarze styku.
Najważniejszym celem jest kontrolowane usuwanie części, a nie wyłącznie maksymalna siła przyciągania. Dla elementów utrzymywanych niestabilnie należy dobrać odpowiedniejsze narzędzie.
22. Przenoszenie części do pojemników i stanowisk kontroli
Po magnetycznym pobraniu element można przenieść do pobliskiej tacki, pojemnika sortującego lub na stół kontroli jakości. Narzędzie wspiera w ten sposób krótkie ręczne przemieszczenia.
Droga przenoszenia powinna być wolna od przeszkód i przedmiotów, które mogłyby zostać przypadkowo przyciągnięte. Operator musi zachować kontrolę nad częścią przez cały czas ruchu.
Odłączenie należy wykonać zgodnie z rzeczywistą konstrukcją i instrukcją narzędzia. Pomocne może być najpierw odłożenie części na stabilną powierzchnię, a dopiero potem przerwanie kontaktu magnetycznego.
Produkt nie jest przeznaczony do transportu na duże odległości ani do obsługi ciężkich ładunków. Jego podstawową funkcją jest pobieranie i krótkie przenoszenie odpowiednich małych części stalowych.
23. Bezpieczne stosowanie przy prasach i maszynach tnących
Prasy i maszyny tnące zawierają ruchome mechanizmy oraz niebezpieczne strefy robocze. Ręczne pobieranie części jest niedopuszczalne, dopóki możliwe są niebezpieczne ruchy urządzenia.
Przed użyciem chwytaka maszynę należy zatrzymać i zabezpieczyć zgodnie z obowiązującymi procedurami. Nie wolno omijać osłon, blokad ani innych urządzeń ochronnych.
Dopiero po zapewnieniu bezpiecznego dostępu można użyć narzędzia do usunięcia odpowiednich elementów. Nie chroni ono operatora przed nieoczekiwanym uruchomieniem maszyny.
Personel musi być właściwie przeszkolony i przestrzegać instrukcji dotyczących konkretnego urządzenia. Chwytak jest narzędziem pomocniczym, a nie urządzeniem zabezpieczającym prasę.
24. Różnica między chwytakiem ręcznym a przemysłowym magnesem podnoszącym
Ręczny chwytak magnetyczny do pobierania części pełni inną funkcję niż przemysłowy magnes podnoszący. Model o długości 280 mm służy do ręcznego zbierania małych kompatybilnych komponentów.
Jego udźwig nominalny 1 kg zależy od materiału i warunków kontaktu. Nie oznacza to przydatności do bezpiecznego podnoszenia dużych arkuszy stalowych lub ciężkich części maszyn.
Przemysłowe operacje podnoszenia mogą wymagać specjalistycznego wyposażenia, oceny obciążeń i dodatkowych środków ochrony. Takie zastosowania wykraczają poza przeznaczenie tego produktu.
Narzędzie należy wybierać wyłącznie do odpowiednich ręcznych czynności pobierania. Ciężkie lub niebezpieczne ładunki wymagają urządzeń zaprojektowanych i ocenionych do ich podnoszenia.
25. Kontrola i konserwacja końcówki magnetycznej
Regularne oględziny pomagają utrzymywać narzędzie w dobrym stanie technicznym. Pojedynczą końcówkę magnetyczną należy sprawdzać pod kątem zabrudzeń, widocznych uszkodzeń i nietypowego zużycia.
Należy również kontrolować korpus, uchwyt i połączenia mechaniczne. Poluzowane lub uszkodzone elementy mogą negatywnie wpływać na bezpieczeństwo obsługi.
Podczas użytkowania na końcówce mogą gromadzić się opiłki żelaza i małe cząstki ferromagnetyczne. Trzeba je usuwać odpowiednią, bezpieczną metodą czyszczenia.
W przypadku uszkodzenia lub niepewnej siły utrzymania należy przerwać użytkowanie. Przed ponownym zastosowaniem trzeba ocenić potrzebę naprawy albo wymiany.
26. Przechowywanie i ochrona chwytaka magnetycznego
Narzędzie powinno być przechowywane w czystym, suchym miejscu i chronione przed niepotrzebnymi uderzeniami. Odpowiednie warunki składowania pomagają zachować stan końcówki magnetycznej i uchwytu.
Magnes trwały może przyciągać pobliskie przedmioty ferromagnetyczne nawet podczas przechowywania. Miejsce składowania powinno zatem ograniczać przypadkowy kontakt i niekontrolowane przemieszczanie przedmiotów metalowych.
Należy także uwzględnić bliskość urządzeń wrażliwych na pole magnetyczne. Odpowiednia odległość zależy od charakterystyki danego sprzętu.
Po upadku lub silnym uderzeniu zaleca się sprawdzenie narzędzia przed kolejnym użyciem. Widoczne uszkodzenia lub nietypowe zachowanie magnetyczne wymagają wyjaśnienia.
27. Indywidualne chwytaki magnetyczne do obróbki blach
Różne procesy obróbki blach mogą wymagać odmiennej długości narzędzia, konfiguracji końcówek i udźwigu nominalnego. Odpowiednie rozwiązanie powinno być dobrane do rzeczywistych części.
Pojedyncza końcówka może być odpowiednia do małych lub trudno dostępnych powierzchni kontaktu. Dla niektórych większych komponentów korzystniejszy może być układ z dwiema końcówkami magnetycznymi.
Projekt indywidualny powinien uwzględniać gatunek stali, grubość blachy, masę części i dostępną powierzchnię styku. Istotne są również bezpieczny dostęp i ergonomia pracy operatora.
Magneteksan może analizować specjalne konfiguracje narzędzi magnetycznych do zastosowań przemysłowych. Ostateczne parametry należy ustalać na podstawie rzeczywistych komponentów i warunków eksploatacji.
28. Rozwiązania Magneteksan do pobierania elementów z pras
Magneteksan oferuje wyposażenie magnetyczne do zastosowań w produkcji przemysłowej i obróbce metali. Ręczny chwytak o długości 280 mm z jedną końcówką jest przeznaczony do zbierania odpowiednich małych elementów ferromagnetycznych.
Najważniejsze dane techniczne obejmują długość całkowitą 280 mm, jeden punkt kontaktu magnetycznego i udźwig nominalny 1 kg. Układ z magnesem trwałym działa bez energii elektrycznej i baterii.
Możliwe zastosowania obejmują tłocznie, wykrawalnie, operacje z narzędziami tnącymi i stanowiska ręcznego zbierania części. Rzeczywista przydatność zależy od materiału, geometrii i możliwości zapewnienia bezpiecznego dostępu.
Dla komponentów o innych wymiarach lub szczególnych wymaganiach można rozważyć alternatywne konfiguracje magnetyczne. Wybór narzędzia powinien wynikać z rzeczywistych warunków pracy, a nie wyłącznie z deklarowanego udźwigu nominalnego.