Product Information
Extra Information
Product Information
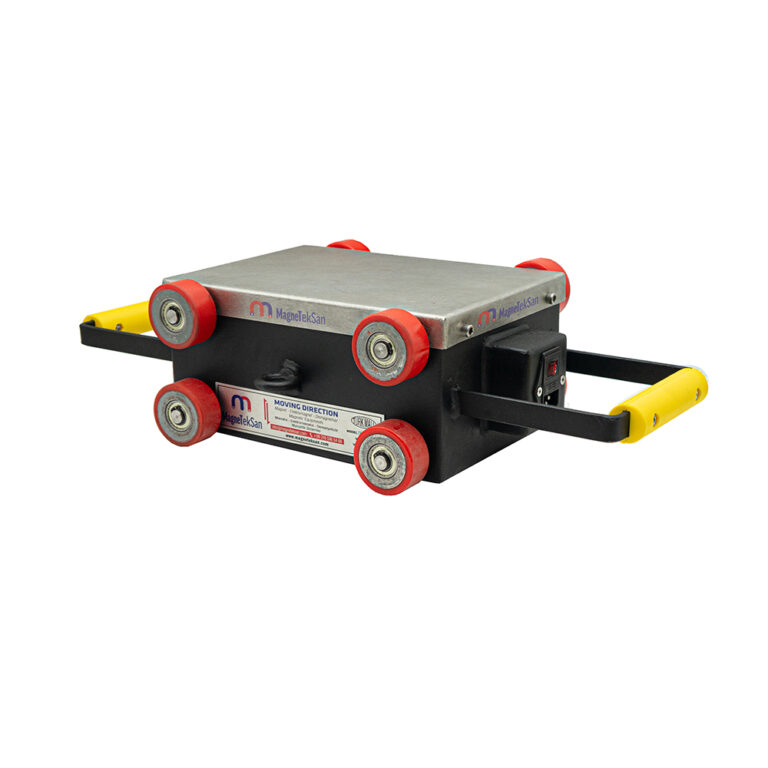
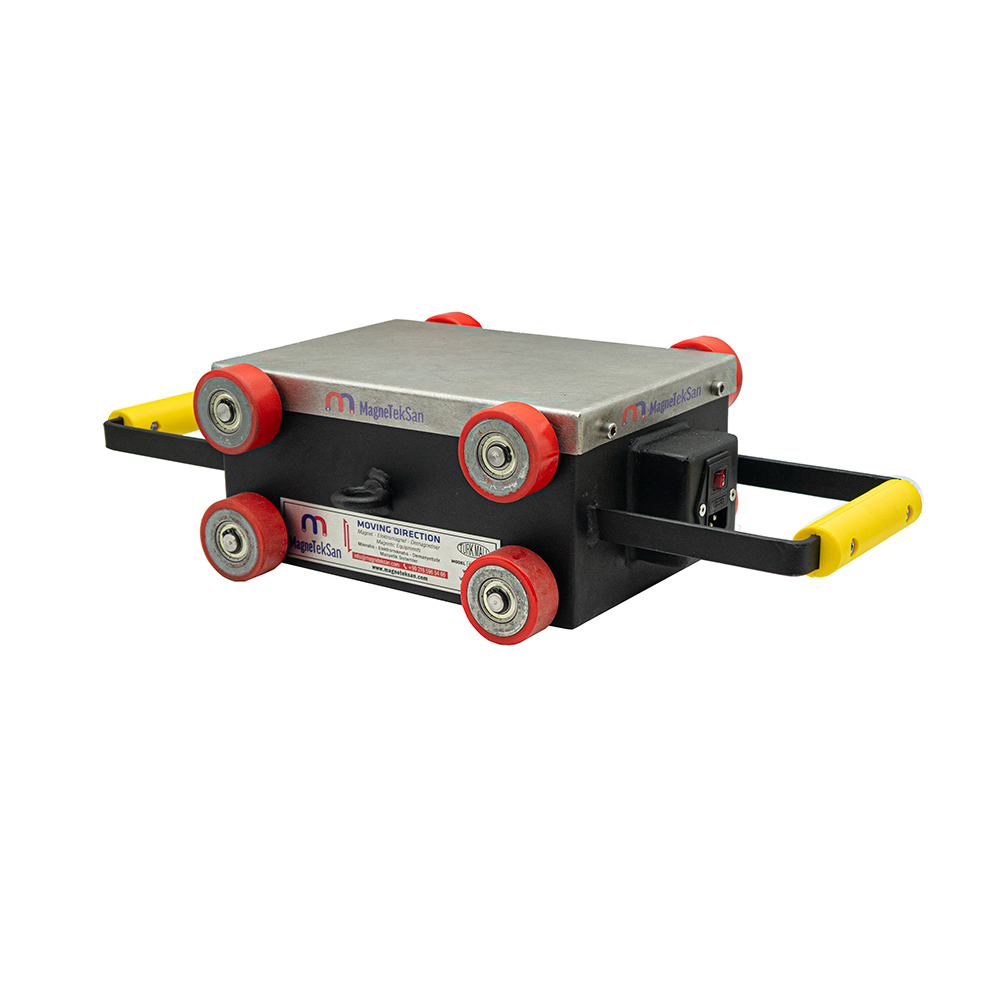
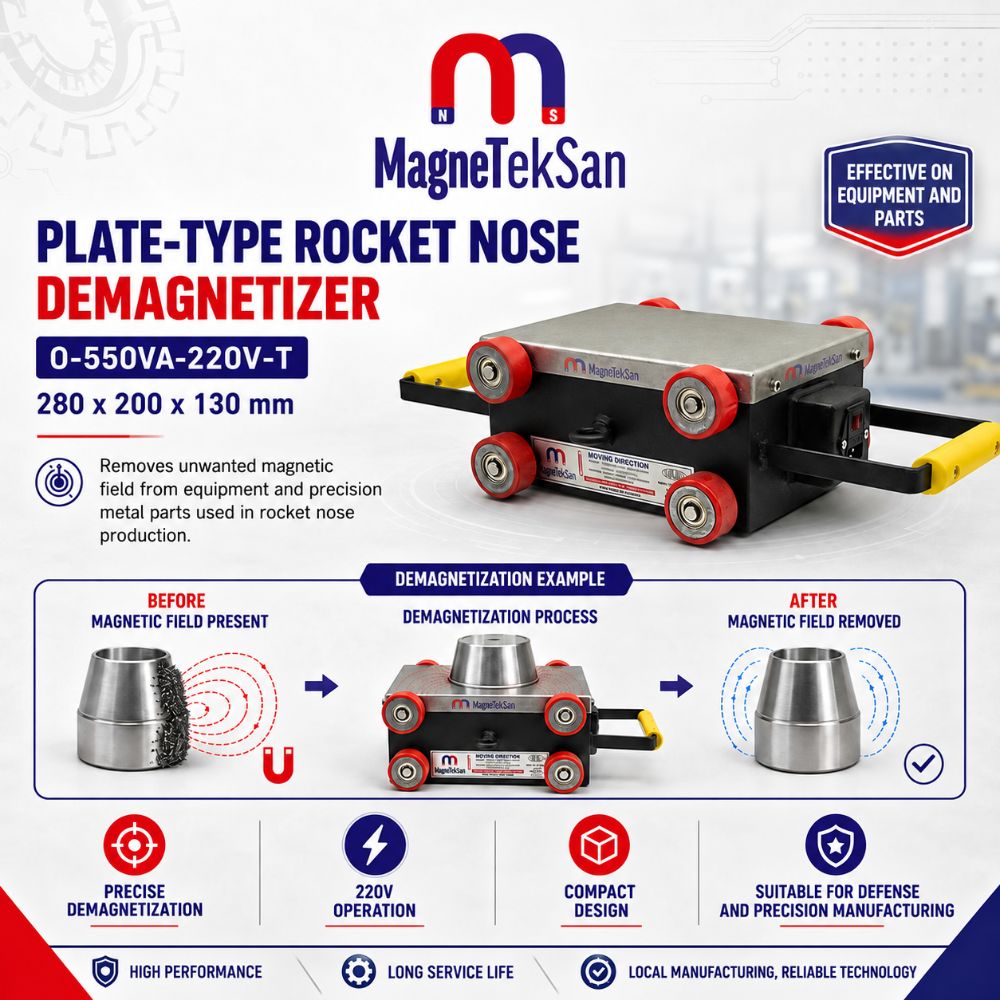
Demagnetyzer płytowy o wymiarach zewnętrznych 280x200x130 mm to kompaktowe urządzenie przemysłowe zasilane napięciem 220 V AC, o znamionowej mocy pozornej 550 VA, przeznaczone do ograniczania namagnesowania szczątkowego odpowiednich elementów ferromagnetycznych stosowanych przy produkcji głowic rakietowych oraz precyzyjnych części stalowych. Podczas ręcznej obsługi element jest przemieszczany w sposób kontrolowany nad aktywną powierzchnią płyty lub w jej pobliżu, a następnie oddalany od pola magnetycznego, co może zmniejszać niepożądane efekty magnetyczne po obróbce skrawaniem, szlifowaniu i innych operacjach produkcyjnych. Urządzenie produkowane przez Magneteksan w Turcji może być stosowane do odpowiednich części o grubości do 20 mm, a wymiary płyty można dostosować do wymagań konkretnego procesu produkcyjnego.
| Parametr techniczny | Wartość |
|---|---|
| Typ produktu | Przemysłowy demagnetyzer płytowy |
| Wymiary zewnętrzne | 280x200x130 mm |
| Zasilanie elektryczne | 220 V AC |
| Znamionowa moc pozorna | 550 VA |
| Konstrukcja | Płytowa |
| Główne zastosowanie | Elementy głowic rakietowych |
| Branża zastosowania | Przemysł obronny |
| Odpowiednie materiały | Metale ferromagnetyczne |
| Grubość elementów | Do 20 mm dla odpowiednich części |
| Sposób obsługi | Ręczny |
| Przemieszczanie elementu | Nad aktywną płytą lub w jej pobliżu |
| Główna funkcja | Redukcja namagnesowania szczątkowego |
| Etap procesu | Po obróbce skrawaniem lub szlifowaniu |
| Instalacja | Przemysłowe stanowisko pracy |
| Produkcja | Turcja; możliwość wykonania niestandardowych wymiarów |
| Kategoria produktu | Demagnetyzery płytowe |
Extra Information
1. Demagnetyzer płytowy 280x200x130 mm dla przemysłu obronnego
Demagnetyzer płytowy o wymiarach zewnętrznych 280x200x130 mm jest kompaktowym urządzeniem przemysłowym służącym do ograniczania namagnesowania szczątkowego odpowiednich elementów ferromagnetycznych. Konstrukcja płytowa umożliwia obróbkę części na wydzielonym stanowisku bez konieczności przeprowadzania ich przez otwór tunelowy.
Urządzenie może być wykorzystywane do przygotowania precyzyjnie obrobionych elementów stalowych, w tym części stosowanych przy produkcji głowic rakietowych. Po obróbce skrawaniem, szlifowaniu, manipulowaniu chwytakami magnetycznymi lub określonych operacjach kontrolnych takie elementy mogą zachowywać niepożądane namagnesowanie.
Deklarowane parametry elektryczne obejmują napięcie zasilania 220 V AC oraz znamionową moc pozorną 550 VA. Podłączenie i użytkowanie urządzenia muszą odpowiadać warunkom określonym w zatwierdzonej dokumentacji technicznej dostarczonego produktu.
Magneteksan produkuje demagnetyzery płytowe w Turcji i może rozpatrzyć wykonanie urządzeń o wymiarach dostosowanych do innych geometrii części. Dobór konstrukcji zależy od materiału, wielkości elementów i dopuszczalnego poziomu pola magnetycznego szczątkowego.
2. Demagnetyzacja elementów głowic rakietowych
Produkcja elementów głowic rakietowych może obejmować precyzyjnie obrabiane części ferromagnetyczne, dla których istotne są stan powierzchni i kontrola procesu technologicznego. Niektóre operacje produkcyjne oraz transportowe mogą prowadzić do powstania namagnesowania szczątkowego.
Namagnesowane powierzchnie stalowe mogą przyciągać drobne cząstki zawierające żelazo, obecne w środowisku produkcyjnym. Ich gromadzenie się może utrudniać czyszczenie, kontrolę oraz przygotowanie elementów do dalszego montażu.
Demagnetyzer płytowy umożliwia ograniczanie niepożądanego namagnesowania odpowiednich części. W tym celu element jest przemieszczany w sposób kontrolowany w obszarze oddziaływania pola magnetycznego aktywnej płyty.
Skuteczność procesu należy potwierdzić w odniesieniu do wymagań konkretnego elementu. Samo zastosowanie urządzenia nie stanowi certyfikacji zgodności z określonymi normami przemysłu obronnego ani lotniczo-kosmicznego.
3. Kompaktowe wymiary zewnętrzne 280x200x130 mm
Deklarowane wymiary zewnętrzne urządzenia wynoszą 280x200x130 mm. Określają one gabaryty obudowy i nie są wymiarami otworu tunelowego ani gwarantowaną wielkością aktywnej powierzchni roboczej.
Kompaktowa konstrukcja pozwala rozważyć montaż na stole produkcyjnym lub specjalnie przygotowanym stanowisku kontroli. Należy jednak pozostawić wystarczającą przestrzeń do bezpiecznego przemieszczania obrabianych części.
Wielkość i kształt elementu należy porównać z rzeczywiście dostępną powierzchnią aktywną płyty. Części większe od obszaru oddziaływania mogą wymagać odpowiedniej sekwencji ruchów lub zastosowania urządzenia o innej konstrukcji.
Podczas planowania stanowiska należy uwzględnić również przyłącza elektryczne, stabilność podparcia i dostęp operatora. Same wymiary zewnętrzne nie pozwalają określić skuteczności demagnetyzacji.
4. Zasada działania demagnetyzera płytowego
Demagnetyzacja płytowa wykorzystuje oddziaływanie pola magnetycznego w celu zmniejszenia namagnesowania pozostałego w materiale ferromagnetycznym. Obrabiany element umieszcza się w pobliżu aktywnej powierzchni i przemieszcza zgodnie z ustaloną procedurą.
Podczas procesu warunki magnetyczne oddziałujące na część zmieniają się wraz z jej położeniem względem płyty. W odpowiednich warunkach może to prowadzić do ograniczenia namagnesowania zachowanego przez materiał.
Wynik zależy od charakterystyki pola, rodzaju materiału, początkowego stanu magnetycznego oraz zastosowanego ruchu. Elementy o różnej geometrii mogą reagować odmiennie na identyczną procedurę.
Nie należy zakładać, że pojedyncze przejście całkowicie usunie każde mierzalne pole magnetyczne. Namagnesowanie szczątkowe powinno być kontrolowane w określonych punktach i porównywane z przyjętymi kryteriami odbioru.
5. Redukcja namagnesowania szczątkowego części stalowych
Namagnesowanie szczątkowe oznacza stan magnetyczny utrzymujący się w materiale po ustaniu oddziaływania, które wcześniej spowodowało jego namagnesowanie. Zjawisko to może występować w stalach ferromagnetycznych stosowanych w produkcji precyzyjnej.
Pozostałe namagnesowanie może powodować niepożądane siły przyciągania między elementami metalowymi lub pomiędzy częścią a drobnymi zanieczyszczeniami żelaznymi. Znaczenie tego zjawiska zależy od procesu produkcyjnego i wymagań dotyczących czystości.
Demagnetyzer płytowy jest przeznaczony do ograniczania takich efektów przed kolejnymi etapami produkcji lub kontroli. Proces ten uzupełnia przygotowanie części, ale nie zastępuje ich fizycznego czyszczenia.
Możliwy poziom redukcji zależy od właściwości magnetycznych i wcześniejszej historii obróbki elementu. Jeżeli wymagany jest określony limit pola szczątkowego, konieczne są odpowiednie pomiary.
6. Demagnetyzacja po obróbce CNC
Podczas obróbki CNC części stalowe mogą stykać się z magnetycznymi systemami mocowania, narzędziami i innymi potencjalnymi źródłami namagnesowania. Niektóre elementy zachowują po obróbce mierzalne pole magnetyczne.
Stan ten może być niepożądany przed dokładnym czyszczeniem, kontrolą wymiarową lub montażem. Drobne wióry ferromagnetyczne mogą przylegać do namagnesowanych powierzchni.
Demagnetyzer płytowy można umieścić po obróbce skrawaniem jako część procesu przygotowania komponentów. Odpowiednie części są przemieszczane nad aktywną powierzchnią lub w jej pobliżu według ustalonej procedury.
Miejsce tej operacji należy wyznaczyć z uwzględnieniem całej sekwencji produkcyjnej. Jeżeli późniejsze procesy powodują ponowne namagnesowanie, może być potrzebna kolejna demagnetyzacja.
7. Demagnetyzacja po operacjach szlifowania
Szlifowanie służy do uzyskiwania dokładnych wymiarów i odpowiedniej jakości powierzchni elementów metalowych. Podczas tej operacji powstają również bardzo drobne cząstki metalu.
Jeżeli stalowy element wykazuje namagnesowanie szczątkowe, ferromagnetyczne pozostałości po szlifowaniu mogą być przyciągane do jego powierzchni. Może to zwiększać nakład pracy wymagany przy późniejszym czyszczeniu.
Demagnetyzacja płytowa po szlifowaniu może przyczyniać się do zmniejszenia przyciągania nowych cząstek żelaznych. Dzięki temu proces może ułatwiać przygotowanie elementu do kontroli lub kolejnych operacji.
Demagnetyzacja nie usuwa mechanicznie zanieczyszczeń już znajdujących się na powierzchni. Mycie, wycieranie, filtracja i sprawdzanie czystości pozostają odrębnymi czynnościami technologicznymi.
8. Demagnetyzacja po manipulowaniu elementami za pomocą magnesów
Elementy ferromagnetyczne mogą być przenoszone lub mocowane przy użyciu chwytaków magnetycznych, urządzeń podnoszących i przyrządów mocujących. Kontakt z takimi systemami może w określonych warunkach pozostawiać namagnesowanie szczątkowe.
Końcowy stan magnetyczny zależy od materiału i warunków oddziaływania. Nie każda część przenoszona magnetycznie wymaga takiej samej procedury demagnetyzacji.
Kompaktowy demagnetyzer płytowy można zastosować na kolejnym stanowisku przygotowania elementów. Ruch odpowiednich części powinien przebiegać w sposób kontrolowany i powtarzalny.
Jeżeli po demagnetyzacji element zostanie ponownie przeniesiony chwytakiem magnetycznym, może ulec ponownemu namagnesowaniu. Dlatego ostatni etap demagnetyzacji należy dostosować do pełnej kolejności produkcji.
9. Ograniczanie przyciągania drobnych cząstek żelaznych
Szczątkowe pola magnetyczne mogą przyciągać niewielkie cząstki żelaza i stali do obrobionych powierzchni metalowych. W produkcji precyzyjnych komponentów jest to często zjawisko niepożądane.
Zmniejszenie namagnesowania szczątkowego może ograniczyć siłę magnetyczną powodującą przyciąganie nowych cząstek ferromagnetycznych. Stopień poprawy zależy od właściwości części i zanieczyszczeń.
W przypadku elementów głowic rakietowych i innych dokładnie obrabianych komponentów proces ten może uzupełniać procedury czyszczenia i kontroli zanieczyszczeń. Nie zastępuje jednak tych procedur.
Ostateczna czystość zależy od całego środowiska produkcyjnego, w tym obróbki, mycia, transportu i przechowywania. Demagnetyzację należy traktować jako jeden z etapów szerszego procesu.
10. Ręczna procedura demagnetyzacji elementów
Urządzenie jest opisywane jako demagnetyzer płytowy obsługiwany ręcznie. Odpowiednie części przemieszcza się nad aktywną płytą lub w jej pobliżu, a następnie oddala od pola magnetycznego w sposób kontrolowany.
Tor ruchu powinien być dostosowany do rzeczywistej geometrii komponentu. Nieregularne lub gwałtowne przemieszczanie może negatywnie wpływać na powtarzalność wyniku.
W przypadku ciężkich, delikatnych lub trudnych do uchwycenia elementów mogą być konieczne odpowiednie podpory i przyrządy manipulacyjne. Obsługa ręczna nie oznacza, że każda część musi być podnoszona bezpośrednio rękami.
Ostateczna procedura powinna odpowiadać zatwierdzonej instrukcji użytkowania. W razie potrzeby wybraną metodę można zweryfikować poprzez pomiar pola magnetycznego szczątkowego.
11. Pozycjonowanie elementów w pobliżu aktywnej płyty
Położenie obrabianego elementu wpływa na jego ekspozycję na pole magnetyczne demagnetyzera płytowego. Odległość między komponentem a aktywną powierzchnią może zmieniać rezultat procesu.
Odpowiednie części można umieszczać na płycie lub w jej pobliżu zgodnie z ustaloną procedurą. Bezpośredniego kontaktu należy unikać, jeżeli może on uszkodzić element lub urządzenie.
Podpory, uchwyty mocujące i akcesoria manipulacyjne trzeba uwzględnić przy określaniu rzeczywistej odległości. Ich wymiary mogą zmieniać pozycję części względem aktywnej powierzchni.
Właściwy sposób pozycjonowania powinien wynikać z oceny technicznej i prób praktycznych. Wymiary zewnętrzne urządzenia nie wyznaczają uniwersalnej odległości roboczej.
12. Kontrolowane oddalanie elementu od pola magnetycznego
Kontrolowane oddalanie części od pola magnetycznego stanowi ważny etap wielu procedur demagnetyzacji. Ruch powinien odpowiadać wybranej metodzie obróbki.
W wyniku przemieszczania zmieniają się warunki magnetyczne oddziałujące na komponent. W odpowiednich okolicznościach może to przyczynić się do zmniejszenia namagnesowania pozostającego w materiale.
Różne odległości oddalania i niejednolite ruchy mogą powodować rozbieżności pomiędzy wynikami dla poszczególnych części. Udokumentowana procedura poprawia powtarzalność procesu.
Sekwencję ruchów należy zweryfikować dla konkretnego komponentu. Ta sama metoda nie gwarantuje identycznych rezultatów dla materiałów i geometrii o różnych właściwościach.
13. Zasilanie elektryczne 220 V AC
Deklarowane napięcie zasilania demagnetyzera płytowego wynosi 220 V prądu przemiennego. Dostępne źródło energii musi być zgodne z zatwierdzonymi wymaganiami elektrycznymi dostarczonego urządzenia.
Instalacja powinna obejmować odpowiednie rozwiązania przyłączeniowe, odłączające i zabezpieczające. Ich dobór musi odpowiadać dokumentacji technicznej oraz obowiązującym przepisom.
Opublikowane informacje o produkcie nie zawierają kompletnego schematu elektrycznego ani pełnej listy elementów zabezpieczających. Nie należy zatem zakładać obecności funkcji, których nie potwierdzono.
Podłączenie i pierwsze uruchomienie powinny być wykonywane przez wykwalifikowany personel. Urządzenia nie wolno używać z niewłaściwym zasilaniem lub uszkodzonymi połączeniami elektrycznymi.
14. Znamionowa moc pozorna 550 VA
Deklarowana znamionowa moc pozorna urządzenia wynosi 550 VA. Woltoamper jest jednostką mocy pozornej i nie powinien być automatycznie utożsamiany z watem.
Rzeczywista moc czynna pobierana przez urządzenie zależy od charakterystyki elektrycznej obciążenia, w tym współczynnika mocy. Wartość 550 VA nie potwierdza zatem poboru mocy czynnej na poziomie 550 W.
Dobór parametrów instalacji elektrycznej powinien opierać się na zatwierdzonej dokumentacji technicznej producenta. Znamionowa moc pozorna jest jednym z parametrów uwzględnianych w tej ocenie.
Sama wartość mocy nie określa natężenia pola magnetycznego ani gwarantowanej skuteczności demagnetyzacji. Takie właściwości wymagają osobnej weryfikacji technicznej.
15. Obróbka odpowiednich elementów o grubości do 20 mm
Informacje o produkcie wskazują możliwość zastosowania do odpowiednich komponentów o grubości do 20 mm. Wartość ta stanowi wskazówkę dotyczącą zastosowania, a nie bezwarunkową gwarancję dla dowolnego materiału.
Skuteczność demagnetyzacji zależy od składu stopu, geometrii i początkowego stanu magnetycznego. Dwie części o jednakowej grubości mogą reagować na proces w odmienny sposób.
Na rezultat wpływają również położenie i ruch części względem aktywnej płyty. Procedura technologiczna powinna zatem zostać dostosowana do rzeczywistego komponentu.
W przypadku elementów o grubości zbliżonej do wskazanej granicy zalecane są próby praktyczne, jeżeli wymagany jest określony limit pola szczątkowego. Większe grubości wymagają indywidualnej oceny technicznej.
16. Demagnetyzacja precyzyjnych komponentów ferromagnetycznych
W produkcji precyzyjnej często stosuje się części stalowe o wysokich wymaganiach dotyczących dokładności wymiarowej i jakości powierzchni. Niektóre z nich mogą zachowywać niepożądane namagnesowanie po zakończeniu produkcji.
Demagnetyzer płytowy może wspomagać przygotowanie odpowiednich komponentów przed czyszczeniem, pomiarami lub montażem. Celem jest ograniczenie efektów magnetycznych bez zmiany geometrii elementu.
Dobór materiału ma istotne znaczenie, ponieważ różne metale nie reagują jednakowo na demagnetyzację. Metale nieferromagnetyczne zazwyczaj nie wymagają takiego procesu.
Proces należy zweryfikować dla danego materiału i obowiązujących kryteriów odbioru. Pozytywny wynik uzyskany dla jednej części nie dowodzi automatycznie skuteczności dla wszystkich komponentów precyzyjnych.
17. Wpływ właściwości materiału na demagnetyzację
Materiały ferromagnetyczne mogą zachowywać namagnesowanie w związku z zachowaniem domen magnetycznych. Poziom namagnesowania szczątkowego zależy od składu chemicznego, mikrostruktury i wcześniejszych oddziaływań magnetycznych.
Różne gatunki stali mogą wymagać odmiennych warunków demagnetyzacji. Obróbka cieplna i wcześniejsza ekspozycja na pola magnetyczne również mogą wpływać na reakcję materiału.
Demagnetyzer płytowy jest przeznaczony do odpowiednich komponentów ferromagnetycznych. Nie należy przypisywać mu uniwersalnej skuteczności wobec wszystkich stali nierdzewnych i stopów metali nieżelaznych.
Gdy właściwości materiału są nietypowe lub niewystarczająco znane, próby na próbkach mogą pomóc ustalić przydatność metody. Pomiary pola szczątkowego umożliwiają ocenę uzyskanych rezultatów.
18. Geometria części a oddziaływanie pola magnetycznego
Geometria elementu wpływa na jego oddziaływanie z przyłożonym polem magnetycznym. Cienkie płyty, części cylindryczne i komponenty o nieregularnych kształtach mogą zachowywać się odmiennie.
Produkcja elementów głowic rakietowych może obejmować części zakrzywione, stożkowe lub o innych specjalnych kształtach. Sposób ich przenoszenia i pozycjonowania należy oceniać indywidualnie.
Kontrolowany tor ruchu pomaga poddawać odpowiednie obszary komponentu oddziaływaniu pola roboczego. Skomplikowane geometrie mogą wymagać szczególnej uwagi przy ustalaniu orientacji i położenia.
Weryfikacja skuteczności powinna uwzględniać cały komponent, a nie wyłącznie jeden łatwo dostępny punkt pomiarowy. Przy nieregularnych kształtach przydatne mogą być pomiary w kilku miejscach.
19. Orientacja elementu podczas demagnetyzacji
Orientacja części określa jej położenie względem aktywnej powierzchni demagnetyzera. Parametr ten może wpływać na ekspozycję na pole magnetyczne i stabilność procesu.
Przy powtarzalnych operacjach ujednolicona orientacja ułatwia operatorom stosowanie tej samej procedury. Gdy wymagane jest dokładne pozycjonowanie, można zastosować odpowiednie przyrządy mocujące.
Wybrana orientacja powinna również umożliwiać bezpieczne przemieszczanie i zapewniać wystarczającą przestrzeń mechaniczną. Delikatne lub wykończone powierzchnie należy chronić przed zbędnym kontaktem.
Optymalnej orientacji nie można określić wyłącznie na podstawie wymiarów urządzenia. Mogą być konieczne próby praktyczne i pomiary pola magnetycznego szczątkowego.
20. Prędkość przemieszczania a powtarzalność procesu
Prędkość przesuwania elementu nad aktywną płytą jest jednym z parametrów technologicznych. Wpływa na przebieg czasowy oddziaływania magnetycznego na komponent.
Różne prędkości mogą prowadzić do odmiennych rezultatów, nawet przy podobnych pozostałych warunkach. Równomierny i kontrolowany ruch może pomagać ograniczać zmienność procesu.
W produkcji powtarzalnej operatorzy mogą stosować udokumentowane tory ruchu i prędkości, które zostały wcześniej zweryfikowane. Wybrana metoda musi pozostawać zgodna z zasadami bezpiecznego przemieszczania części.
Opublikowane informacje nie podają gwarantowanej prędkości przesuwania dla tego urządzenia. Odpowiednie parametry należy określić na podstawie konkretnego komponentu i wymaganych kryteriów odbioru.
21. Pomiar pola magnetycznego szczątkowego
Pomiar pola magnetycznego szczątkowego jest istotny, gdy komponent musi spełniać określony limit magnetyczny. Taki limit powinien wynikać z wymagań produkcyjnych lub specyfikacji klienta.
Odpowiedni przyrząd do pomiaru pola magnetycznego umożliwia sprawdzenie wybranych punktów na elemencie. Należy kontrolować orientację czujnika i jego odległość od powierzchni.
Rejestrowanie pomiarów przed demagnetyzacją i po niej pomaga ocenić skuteczność procesu. Zachowanie jednakowych warunków pomiarowych zwiększa wiarygodność porównań.
Dostępne informacje o produkcie nie określają gwarantowanej wartości pola szczątkowego w gausach ani militeslach. Każde liczbowe zapewnienie dotyczące skuteczności wymaga odrębnych badań i potwierdzenia.
22. Kontrola jakości przy produkcji komponentów dla przemysłu obronnego
Produkcja części przeznaczonych dla przemysłu obronnego może podlegać rygorystycznym wymaganiom dotyczącym wymiarów, materiałów i kontroli. Jeżeli namagnesowanie szczątkowe ma znaczenie, można uwzględnić je wśród parametrów kontrolowanych.
Demagnetyzacja płytowa może wspomagać przygotowanie komponentów przed określonymi etapami kontroli lub montażu. Jej dokładna rola zależy od obowiązujących specyfikacji produkcyjnych.
Samo urządzenie nie stanowi certyfikacji zgodności komponentu z wymaganiami. Spełnienie wymagań klienta i branży musi zostać wykazane poprzez odpowiednie procedury jakościowe.
Udokumentowane kryteria odbioru, metody pomiarowe i zapisy wykonanych operacji poprawiają identyfikowalność procesu. Ułatwia to włączenie demagnetyzacji do zorganizowanego systemu zarządzania jakością.
23. Instalacja na stanowisku i planowanie przestrzeni
Kompaktowe wymiary zewnętrzne 280x200x130 mm umożliwiają rozważenie instalacji urządzenia na wydzielonym stanowisku przemysłowym. Wokół urządzenia należy jednak pozostawić przestrzeń na ruch części i dostęp operatora.
Powierzchnia podparcia musi być stabilna oraz odpowiednia dla urządzenia i obrabianych komponentów. Połączenia elektryczne powinny być poprowadzone w sposób ograniczający ryzyko uszkodzeń mechanicznych i niebezpiecznych przejść.
Dodatkowa przestrzeń może być potrzebna na uchwyty manipulacyjne, przyrządy pomiarowe i tymczasowe składowanie części. Rzeczywiste potrzeby zależą od środowiska produkcyjnego.
Ostateczną instalację należy ocenić pod względem bezpieczeństwa elektrycznego, dostępności i możliwości konserwacji. Niewielkie gabaryty nie eliminują konieczności prawidłowego zaprojektowania stanowiska.
24. Samodzielne stanowiska demagnetyzacji
Demagnetyzer płytowy może pracować na samodzielnym stanowisku przygotowania komponentów. Takie rozwiązanie jest przydatne, gdy demagnetyzacji wymagają tylko wybrane części lub partie produkcyjne.
Komponenty dostarcza się na stanowisko, poddaje obróbce według ustalonej procedury i przekazuje do następnego etapu. Przepływ pracy powinien ograniczać zbędne manipulowanie elementami.
Dla ciężkich lub trudnych do pozycjonowania części należy zapewnić odpowiednie mechaniczne środki transportu i podparcia. Operator musi mieć możliwość kontrolowania ruchu bez naruszania zasad bezpieczeństwa.
Samodzielne stanowisko może obejmować również oddzielny etap pomiaru pola magnetycznego szczątkowego. Pozwala to porównywać wyniki obróbki z obowiązującymi kryteriami produkcyjnymi.
25. Niestandardowe wymiary płyt i zastosowania przemysłowe
Magneteksan oferuje możliwość produkcji demagnetyzerów płytowych o różnych wymiarach. Rozwiązanie to może być odpowiednie, gdy standardowy format nie odpowiada geometrii obrabianego komponentu.
Projektowanie niestandardowego urządzenia powinno uwzględniać kształt części, sposób obróbki i dostępną przestrzeń instalacyjną. Szczególnie ważna jest relacja między aktywną powierzchnią a wymiarami komponentu.
Zmiana wymiarów płyty może wymagać modyfikacji konstrukcji elektrycznej i magnetycznej. Nie należy zakładać, że większe urządzenie będzie automatycznie zapewniać identyczne parametry pracy.
Każde zastosowanie specjalne powinno być oceniane na podstawie wymagań technicznych. Ostateczne wymiary i parametry eksploatacyjne muszą zostać potwierdzone w dokumentacji projektu.
26. Bezpieczeństwo elektryczne, przeglądy i konserwacja
Okresowe przeglądy przyczyniają się do niezawodnej pracy przemysłowych urządzeń demagnetyzujących. Program konserwacji powinien uwzględniać warunki użytkowania i zalecenia producenta.
Kontrole elektryczne mogą obejmować stan przewodów, złączy, elementów sterujących oraz oznaki nietypowego nagrzewania. Każdą wykrytą nieprawidłowość należy ocenić przed ponownym uruchomieniem urządzenia.
Aktywną powierzchnię płyty i obudowę należy również sprawdzać pod kątem uszkodzeń lub przeszkód utrudniających przemieszczanie części. Właściwe zasady manipulowania elementami pomagają ograniczać uderzenia i niepotrzebne zużycie.
Konserwacja powinna być wykonywana przez upoważniony personel po bezpiecznym odłączeniu zasilania elektrycznego. Wyniki przeglądów należy rejestrować, jeżeli wymagają tego procedury przedsiębiorstwa.
27. Potwierdzone specyfikacje i ograniczenia danych technicznych
Potwierdzone w opisie parametry obejmują wymiary zewnętrzne 280x200x130 mm, zasilanie 220 V AC i znamionową moc pozorną 550 VA. Produkt jest opisywany jako demagnetyzer płytowy do obsługi ręcznej.
Dostępne informacje wskazują także zastosowania z odpowiednimi komponentami o grubości do 20 mm, w szczególności precyzyjnymi częściami ferromagnetycznymi związanymi z produkcją głowic rakietowych. Możliwe jest rozpatrzenie wymiarów niestandardowych.
Nie potwierdzono konkretnej wartości natężenia pola magnetycznego, częstotliwości pracy, gwarantowanego poziomu pola szczątkowego ani pełnego cyklu pracy urządzenia. Nie należy wprowadzać niezweryfikowanych wartości tych parametrów.
Jeżeli zastosowanie wymaga określonej skuteczności, właściwe są ocena techniczna i próby praktyczne. Dokumentacja końcowa powinna określać uzgodnione warunki eksploatacji oraz kryteria oceny wyników.
28. Rozwiązania Magneteksan w zakresie demagnetyzacji płytowej
Magneteksan produkuje przemysłowe urządzenia magnetyczne, w tym demagnetyzery płytowe służące do ograniczania namagnesowania szczątkowego odpowiednich elementów ferromagnetycznych. Dobór urządzenia powinien odpowiadać rzeczywistemu procesowi produkcyjnemu.
Model o wymiarach zewnętrznych 280x200x130 mm stanowi kompaktowe rozwiązanie do ręcznej demagnetyzacji na stanowisku pracy. Deklarowane parametry elektryczne wynoszą 220 V AC oraz 550 VA.
Potencjalne zastosowania obejmują odpowiednie elementy głowic rakietowych, precyzyjnie obrabiane części stalowe i inne komponenty ferromagnetyczne wymagające kontroli stanu magnetycznego. Przydatność należy potwierdzić osobno dla każdego zastosowania.
Jeżeli potrzebne są inne wymiary lub szczególne metody obróbki, można rozważyć wykonanie płyty na zamówienie. Ostateczne rozwiązanie powinno wynikać z oceny technicznej i odpowiedniej weryfikacji namagnesowania szczątkowego.