Product Information
Extra Information
Product Information
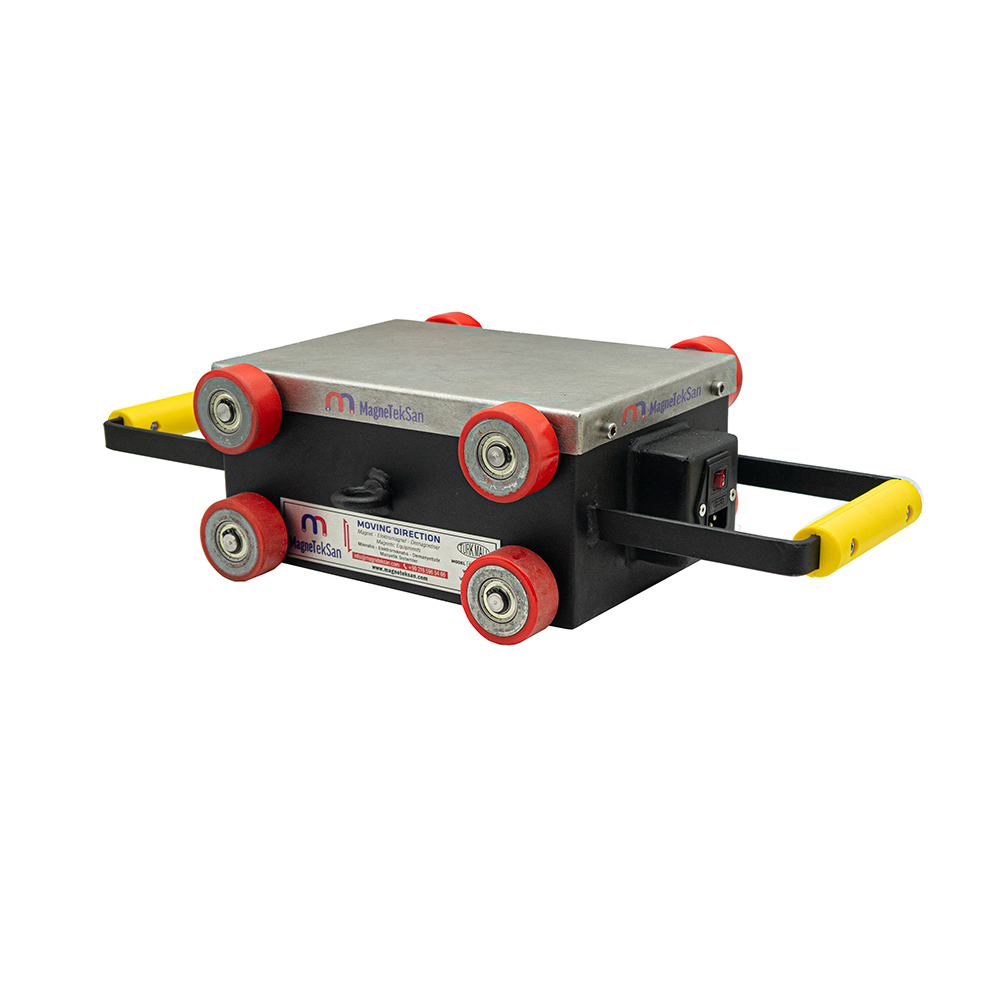
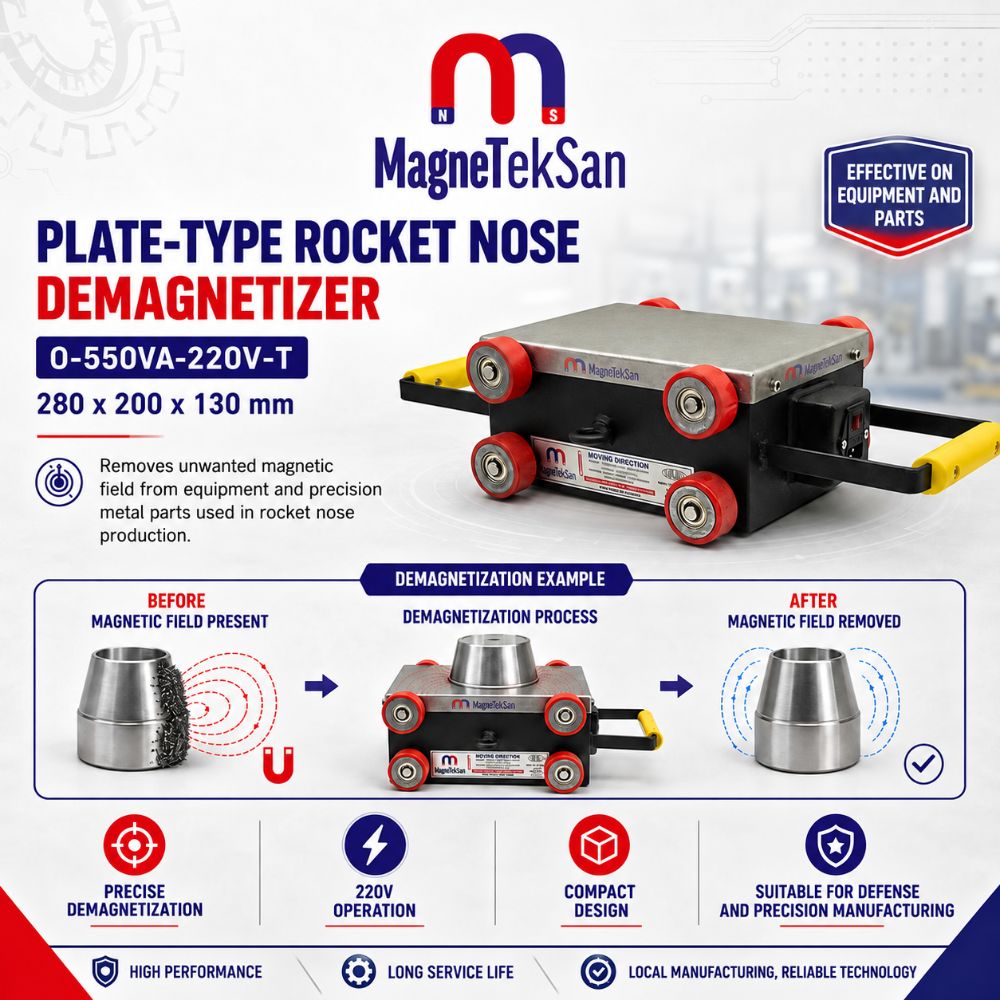
De plaatdemagnetiseerder met buitenafmetingen van 280x200x130 mm is een compact industrieel apparaat met een voedingsspanning van 220 V AC en een nominaal schijnbaar vermogen van 550 VA, ontworpen om restmagnetisatie in geschikte ferromagnetische raketneuscomponenten en nauwkeurig bewerkte stalen onderdelen te verminderen. Tijdens de handmatige behandeling wordt het werkstuk gecontroleerd over of nabij het actieve plaatoppervlak bewogen en vervolgens uit het magnetische veld verwijderd, zodat ongewenste magnetische effecten na verspaning, slijpen en andere productiehandelingen kunnen afnemen. Het apparaat wordt door Magneteksan in Turkije geproduceerd, kan worden toegepast op geschikte onderdelen met een dikte tot 20 mm en is desgewenst leverbaar met aangepaste plaatafmetingen.
| Technische specificatie | Waarde |
|---|---|
| Producttype | Industriële plaatdemagnetiseerder |
| Buitenafmetingen | 280x200x130 mm |
| Elektrische voeding | 220 V AC |
| Nominaal schijnbaar vermogen | 550 VA |
| Uitvoering | Plaattype |
| Belangrijkste toepassing | Raketneuscomponenten |
| Toepassingssector | Defensie-industrie |
| Geschikte materialen | Ferromagnetische metalen |
| Werkstukdikte | Tot 20 mm voor geschikte onderdelen |
| Bedieningsmethode | Handmatig |
| Werkstukbeweging | Over of nabij de actieve plaat |
| Hoofdfunctie | Vermindering van restmagnetisatie |
| Procesfase | Na verspaning of slijpen |
| Installatie | Industriële werkplek |
| Productie | Turkije; aangepaste afmetingen mogelijk |
| Productcategorie | Plaatdemagnetiseerders |
Extra Information
1. Plaatdemagnetiseerder 280x200x130 mm voor de defensie-industrie
De plaatdemagnetiseerder met buitenafmetingen van 280x200x130 mm is een compact industrieel apparaat voor het verminderen van restmagnetisatie in geschikte ferromagnetische onderdelen. Dankzij de plaatconstructie kunnen werkstukken op een afzonderlijke werkplek worden behandeld zonder dat ze door een tunnelopening hoeven te worden gevoerd.
Het apparaat is met name bedoeld voor toepassingen met nauwkeurig bewerkte stalen componenten, waaronder onderdelen die worden gebruikt bij de vervaardiging van raketneuzen. Na verspaning, slijpen, magnetische handling of bepaalde inspectieprocessen kunnen dergelijke onderdelen ongewenste magnetisatie behouden.
De opgegeven elektrische specificaties zijn een voedingsspanning van 220 V AC en een nominaal schijnbaar vermogen van 550 VA. De elektrische aansluiting en bediening moeten overeenkomen met de goedgekeurde documentatie van het geleverde apparaat.
Magneteksan produceert plaatdemagnetiseerders in Turkije en kan aangepaste afmetingen voor andere werkstukgeometrieën onderzoeken. De juiste uitvoering hangt af van het materiaal, de afmetingen van het onderdeel en de toegestane resterende magnetische veldsterkte.
2. Demagnetisatie van raketneuscomponenten
Bij de productie van raketneuscomponenten kunnen nauwkeurig bewerkte ferromagnetische onderdelen worden gebruikt waarbij oppervlaktekwaliteit en procesbeheersing belangrijk zijn. Verschillende productie- en transporthandelingen kunnen restmagnetisatie veroorzaken.
Gemagnetiseerde stalen oppervlakken kunnen fijne ijzerhoudende deeltjes uit de productieomgeving aantrekken. De ophoping daarvan kan het reinigen, inspecteren en voorbereiden van onderdelen voor latere montagehandelingen bemoeilijken.
Een plaatdemagnetiseerder biedt een methode om ongewenste magnetisatie in geschikte componenten te verminderen. Het werkstuk wordt daarvoor gecontroleerd door het magnetische invloedsgebied van de actieve plaat bewogen.
De effectiviteit moet worden gecontroleerd aan de hand van de specifieke eisen voor elk onderdeel. Het gebruik van het apparaat vormt op zichzelf geen certificering van overeenstemming met bijzondere defensie- of lucht- en ruimtevaartnormen.
3. Compacte buitenafmetingen van 280x200x130 mm
De opgegeven buitenafmetingen van het apparaat bedragen 280x200x130 mm. Deze maten beschrijven de behuizing en mogen niet worden geïnterpreteerd als de afmetingen van een tunnelopening of een gegarandeerd effectief behandeloppervlak.
Door de compacte constructie kan plaatsing op een productietafel of een speciaal ingerichte inspectiewerkplek worden overwogen. Er moet wel voldoende ruimte beschikbaar blijven om werkstukken veilig te verplaatsen.
De grootte en vorm van de onderdelen moeten worden beoordeeld in verhouding tot het daadwerkelijk toegankelijke actieve plaatoppervlak. Onderdelen die groter zijn dan het behandelgebied kunnen een aangepaste bewegingsprocedure of een andere apparaatuitvoering vereisen.
Bij de inrichting van de werkplek moet ook rekening worden gehouden met elektrische aansluitingen, stabiliteit en bereikbaarheid voor de operator. Alleen de buitenafmetingen zijn onvoldoende om de demagnetisatiecapaciteit vast te stellen.
4. Werkingsprincipe van demagnetisatie met een plaat
Demagnetisatie met een plaat berust op de invloed van een magnetisch veld waarmee de resterende magnetisatie in ferromagnetische materialen kan worden verminderd. Het werkstuk wordt nabij het actieve oppervlak geplaatst en volgens een vastgestelde procedure bewogen.
Tijdens de behandeling veranderen de magnetische omstandigheden waaraan het onderdeel wordt blootgesteld wanneer de positie ten opzichte van de plaat verandert. Onder geschikte omstandigheden kan dit bijdragen aan het verminderen van de magnetisatie die in het materiaal aanwezig blijft.
Het resultaat is afhankelijk van de veldkarakteristieken, het materiaal, de oorspronkelijke magnetische toestand en de toegepaste beweging. Werkstukken met verschillende vormen kunnen verschillend reageren op dezelfde behandeling.
Er mag niet worden aangenomen dat één doorgang ieder meetbaar magnetisch veld volledig verwijdert. De restmagnetisatie moet op vastgestelde meetpunten worden gecontroleerd en aan de acceptatiecriteria worden getoetst.
5. Vermindering van restmagnetisatie in stalen onderdelen
Restmagnetisatie is de magnetische toestand die in een materiaal aanwezig blijft nadat de oorspronkelijke magnetiserende invloed is verdwenen. Dit verschijnsel kan optreden in ferromagnetische staalsoorten die bij precisieproductie worden gebruikt.
De achtergebleven magnetisatie kan ongewenste aantrekkingskrachten veroorzaken tussen metalen onderdelen of tussen een onderdeel en fijne ijzerhoudende verontreinigingen. De gevolgen hangen af van het productieproces en de reinheidseisen.
De plaatdemagnetiseerder is bedoeld om dergelijke effecten te verminderen voordat verdere productie- of inspectiehandelingen plaatsvinden. De behandeling vormt een aanvulling op de voorbereiding van onderdelen, maar vervangt de fysieke reiniging niet.
De haalbare vermindering hangt af van de magnetische eigenschappen en de eerdere behandeling van het werkstuk. Wanneer een specifieke grenswaarde voor het restveld geldt, zijn passende metingen noodzakelijk.
6. Demagnetisatie na CNC-verspaning
Tijdens CNC-verspaning kunnen stalen onderdelen in contact komen met magnetische opspansystemen, gereedschappen en andere mogelijke magnetisatiebronnen. Sommige werkstukken behouden na de bewerking een meetbaar magnetisch veld.
Dit kan ongewenst zijn wanneer onderdelen daarna nauwkeurig moeten worden gereinigd, dimensionaal gecontroleerd of gemonteerd. Fijne ferromagnetische spanen kunnen aan gemagnetiseerde oppervlakken blijven hechten.
Een plaatdemagnetiseerder kan na de verspaning worden opgenomen in het voorbereidingsproces. Geschikte werkstukken worden volgens een vastgestelde procedure over of nabij het actieve plaatoppervlak bewogen.
De positie van deze processtap moet worden bepaald op basis van de volledige productieroute. Wanneer latere bewerkingen opnieuw magnetisatie veroorzaken, kan een aanvullende behandeling nodig zijn.
7. Demagnetisatie na slijpbewerkingen
Slijpen wordt toegepast om nauwkeurige afmetingen en een gewenste oppervlakteafwerking te verkrijgen. Bij dit proces ontstaan ook zeer fijne metaaldeeltjes.
Wanneer een stalen werkstuk restmagnetisatie vertoont, kunnen ferromagnetische slijpresten door magnetische aantrekking op het oppervlak achterblijven. Dit kan het daaropvolgende reinigingsproces bemoeilijken.
Demagnetisatie met een plaat na het slijpen kan de aantrekking van nieuwe ijzerhoudende deeltjes helpen verminderen. Hierdoor kan het onderdeel beter worden voorbereid op inspectie of verdere verwerking.
Demagnetisatie verwijdert echter geen verontreinigingen die al fysiek op het oppervlak aanwezig zijn. Wassen, afvegen, filtreren en controleren van de reinheid blijven afzonderlijke proceshandelingen.
8. Demagnetisatie na magnetische handling
Ferromagnetische componenten kunnen worden verplaatst of vastgehouden met magnetische grijpers, hijssystemen en opspanmiddelen. Contact met dergelijke systemen kan onder bepaalde omstandigheden restmagnetisatie veroorzaken.
De uiteindelijke magnetische toestand is afhankelijk van het materiaal en de omstandigheden van de blootstelling. Niet ieder magnetisch verplaatst onderdeel heeft noodzakelijkerwijs dezelfde demagnetisatieprocedure nodig.
Een compacte plaatdemagnetiseerder kan worden geplaatst bij een volgende voorbereidingsstap. De beweging van geschikte werkstukken moet gecontroleerd en herhaalbaar verlopen.
Wanneer een onderdeel na demagnetisatie opnieuw met een magnetische grijper wordt verplaatst, kan het weer gemagnetiseerd raken. Daarom moet de laatste demagnetisatiestap worden afgestemd op de volledige productievolgorde.
9. Vermindering van de aantrekking van fijne ijzerdeeltjes
Resterende magnetische velden kunnen kleine ijzer- en staaldeeltjes aantrekken naar bewerkte metalen oppervlakken. Bij de productie van precisieonderdelen is dit effect vaak ongewenst.
Door de restmagnetisatie te verminderen, kan ook de magnetische kracht afnemen die nieuwe ferromagnetische deeltjes aantrekt. De mate van verbetering is afhankelijk van de eigenschappen van het onderdeel en de verontreinigingen.
Bij raketneuscomponenten en andere nauwkeurig vervaardigde onderdelen kan deze behandeling een aanvulling vormen op reinigings- en contaminatiebeheersingsprocedures. Zij vervangt die procedures niet.
De uiteindelijke reinheid wordt bepaald door de gehele productieomgeving, waaronder verspaning, wassen, handling en opslag. Demagnetisatie moet daarom worden beschouwd als één onderdeel van een uitgebreider proces.
10. Handmatige procedure voor het demagnetiseren van werkstukken
Dit apparaat wordt beschreven als een handmatig bediende plaatdemagnetiseerder. Geschikte werkstukken worden over of nabij de actieve plaat bewogen en vervolgens op gecontroleerde wijze uit het magnetische veld verwijderd.
De bewegingsbaan moet worden afgestemd op de werkelijke geometrie van het onderdeel. Onregelmatige of abrupte bewegingen kunnen de reproduceerbaarheid van het resultaat nadelig beïnvloeden.
Voor zware, kwetsbare of moeilijk vast te houden onderdelen kunnen geschikte steunen of hulpmiddelen nodig zijn. Handmatige bediening betekent niet dat elk werkstuk rechtstreeks met de handen moet worden opgetild.
De definitieve procedure moet aansluiten bij de goedgekeurde bedieningsinstructies. Waar nodig kan de gekozen methode worden gevalideerd door het resterende magnetische veld te meten.
11. Positionering van werkstukken nabij de actieve plaat
De positie van een werkstuk beïnvloedt de blootstelling aan het magnetische veld van de plaatdemagnetiseerder. De afstand tussen het onderdeel en het actieve oppervlak kan het behandelingsresultaat veranderen.
Geschikte onderdelen kunnen volgens de vastgestelde procedure op of nabij de plaat worden geplaatst. Direct contact moet worden vermeden wanneer daardoor schade aan het werkstuk of apparaat kan ontstaan.
Steunen, opspanmiddelen en handlingaccessoires moeten worden meegenomen bij het bepalen van de werkelijke afstand. Hun afmetingen kunnen de positie van het onderdeel ten opzichte van het actieve oppervlak veranderen.
De juiste positioneringsmethode moet door technische beoordeling en praktische proeven worden vastgesteld. De buitenafmetingen van het apparaat bepalen geen universele behandelafstand.
12. Gecontroleerd verwijderen van het werkstuk uit het magnetische veld
Het gecontroleerd verwijderen van een werkstuk uit het magnetische veld is een belangrijke stap bij veel demagnetisatieprocedures. De beweging moet passen bij de gekozen behandelmethode.
Door deze relatieve verplaatsing veranderen de magnetische omstandigheden waaraan het onderdeel wordt blootgesteld. Onder geschikte omstandigheden kan dit helpen de achtergebleven magnetisatie te verminderen.
Verschillen in verwijderafstand of onregelmatige bewegingen kunnen uiteenlopende resultaten opleveren. Een gedocumenteerde werkwijze verbetert de reproduceerbaarheid van de behandeling.
De bewegingsvolgorde moet voor het betreffende onderdeel worden gecontroleerd. Dezelfde methode garandeert niet noodzakelijkerwijs identieke resultaten voor verschillende materialen en geometrieën.
13. Elektrische voeding van 220 V AC
De opgegeven voedingsspanning voor deze plaatdemagnetiseerder is 220 V wisselspanning. De beschikbare stroomvoorziening moet overeenkomen met de goedgekeurde elektrische eisen van het geleverde apparaat.
De installatie moet beschikken over geschikte aansluit-, scheidings- en beveiligingsvoorzieningen. De keuze daarvan moet voldoen aan de technische documentatie en de toepasselijke voorschriften.
De gepubliceerde productinformatie bevat geen volledig elektrisch schema of uitputtende lijst van beveiligingscomponenten. Daarom mogen niet-bevestigde functies niet als aanwezig worden beschouwd.
De aansluiting en eerste ingebruikname moeten door gekwalificeerd personeel worden uitgevoerd. Het apparaat mag niet worden gebruikt met een ongeschikte voeding of beschadigde elektrische verbindingen.
14. Nominaal schijnbaar vermogen van 550 VA
Het opgegeven nominale schijnbare vermogen van het apparaat bedraagt 550 VA. Voltampère is de eenheid voor schijnbaar elektrisch vermogen en mag niet automatisch gelijkgesteld worden aan watt.
Het werkelijk opgenomen actieve vermogen is afhankelijk van de elektrische eigenschappen van de belasting, waaronder de arbeidsfactor. Een waarde van 550 VA betekent daarom niet dat een actief verbruik van 550 W is bevestigd.
De dimensionering van de elektrische installatie moet worden gebaseerd op de goedgekeurde technische documentatie van de fabrikant. Het nominale schijnbare vermogen is daarbij één van de relevante parameters.
Dit vermogensgegeven alleen bepaalt niet de magnetische veldsterkte of een gegarandeerd demagnetisatieresultaat. Voor dergelijke eigenschappen is afzonderlijke technische verificatie nodig.
15. Behandeling van geschikte onderdelen tot 20 mm dikte
De productinformatie noemt toepassingen met geschikte onderdelen met een dikte tot 20 mm. Deze waarde moet worden gezien als een toepassingsindicatie en niet als een onvoorwaardelijke garantie voor ieder materiaal.
De effectiviteit van demagnetisatie is afhankelijk van de legeringssamenstelling, geometrie en oorspronkelijke magnetische toestand. Twee onderdelen met dezelfde dikte kunnen verschillend reageren.
Ook de positionering en beweging ten opzichte van de plaat kunnen het resultaat beïnvloeden. De behandelingsprocedure moet daarom worden aangepast aan het werkelijke onderdeel.
Voor onderdelen die de aangegeven dikte benaderen, zijn praktische proeven aan te bevelen wanneer een vastgestelde restveldgrens moet worden gehaald. Grotere dikten vereisen een afzonderlijke technische beoordeling.
16. Demagnetisatie van ferromagnetische precisiecomponenten
Bij precisieproductie worden veel stalen onderdelen gebruikt waarvoor hoge eisen aan maatnauwkeurigheid en oppervlakteafwerking gelden. Sommige daarvan kunnen na vervaardiging ongewenste magnetisatie behouden.
Een plaatdemagnetiseerder kan geschikte onderdelen voorbereiden op reiniging, meting of montage. Het doel is magnetische effecten te verminderen zonder de geometrie van het werkstuk te veranderen.
De materiaalkeuze is belangrijk omdat niet alle metalen op dezelfde manier op demagnetisatie reageren. Niet-ferromagnetische metalen hebben doorgaans geen dergelijke behandeling nodig.
Het proces moet worden gevalideerd voor het betreffende materiaal en de toepasselijke acceptatiecriteria. Een goed resultaat bij één onderdeel bewijst niet automatisch de effectiviteit bij alle precisiecomponenten.
17. Invloed van materiaaleigenschappen op demagnetisatie
Ferromagnetische materialen kunnen magnetisatie behouden door het gedrag van hun magnetische domeinen. De hoeveelheid restmagnetisatie hangt samen met de samenstelling, microstructuur en eerdere magnetische blootstelling.
Verschillende staalsoorten kunnen uiteenlopende demagnetisatieomstandigheden vereisen. Warmtebehandelingen en eerdere blootstelling aan magnetische velden kunnen de reactie van het materiaal eveneens beïnvloeden.
De plaatdemagnetiseerder is bedoeld voor geschikte ferromagnetische componenten. Universele effectiviteit bij alle soorten roestvast staal of non-ferrolegeringen mag niet worden aangenomen.
Wanneer materiaaleigenschappen bijzonder of onvoldoende bekend zijn, kunnen proeven met monsters helpen om de geschiktheid vast te stellen. Metingen van het restveld bieden een objectieve basis voor de beoordeling.
18. Werkstukgeometrie en blootstelling aan het magnetische veld
De geometrie van een onderdeel beïnvloedt de interactie met een aangelegd magnetisch veld. Dunne platen, cilindrische werkstukken en onregelmatig gevormde onderdelen kunnen verschillend reageren.
Bij de productie van raketneuscomponenten kunnen gebogen, conische of anderszins gespecialiseerde vormen voorkomen. Hun handling en positionering moeten afzonderlijk worden beoordeeld.
Een gecontroleerde bewegingsbaan helpt de relevante delen van het werkstuk aan het behandelveld bloot te stellen. Complexe vormen kunnen bijzondere aandacht voor oriëntatie en positionering vereisen.
Bij het beoordelen van de effectiviteit moet het gehele onderdeel worden beschouwd en niet uitsluitend één gemakkelijk bereikbaar meetpunt. Voor onregelmatige geometrieën kunnen meerdere meetposities zinvol zijn.
19. Oriëntatie van het werkstuk tijdens de behandeling
De oriëntatie van een onderdeel bepaalt de positie ten opzichte van het actieve demagnetisatieoppervlak. Deze kan invloed hebben op de blootstelling aan het magnetische veld en op de consistentie van het proces.
Bij herhaalde behandelingen helpt een gestandaardiseerde oriëntatie operators om dezelfde werkwijze te volgen. Opspanmiddelen kunnen nuttig zijn wanneer nauwkeurige positionering noodzakelijk is.
De gekozen oriëntatie moet ook veilige handling en voldoende mechanische vrije ruimte mogelijk maken. Kwetsbare of afgewerkte oppervlakken moeten worden beschermd tegen onnodig contact.
De optimale oriëntatie kan niet uitsluitend uit de afmetingen van het apparaat worden afgeleid. Praktische proeven en metingen van het resterende magnetische veld kunnen nodig zijn.
20. Bewegingssnelheid en reproduceerbaarheid van het proces
De snelheid waarmee een werkstuk over de actieve plaat wordt bewogen, is een procesparameter. Zij beïnvloedt het tijdsverloop van de magnetische blootstelling van het onderdeel.
Verschillende snelheden kunnen verschillende resultaten opleveren, zelfs wanneer de overige omstandigheden vergelijkbaar zijn. Een gelijkmatige en gecontroleerde beweging kan de variatie helpen verminderen.
Bij herhaalde behandelingen kunnen operators gebruikmaken van gedocumenteerde bewegingsbanen en snelheden die vooraf zijn gevalideerd. De gekozen methode moet veilig uitvoerbaar blijven.
De gepubliceerde productinformatie vermeldt geen gegarandeerde bewegingssnelheid. Geschikte parameters moeten worden vastgesteld op basis van het onderdeel en de vereiste acceptatiecriteria.
21. Meting van het resterende magnetische veld
Het meten van het resterende magnetische veld is belangrijk wanneer een onderdeel aan een vastgestelde magnetische grenswaarde moet voldoen. Deze grenswaarde moet afkomstig zijn uit de productie- of klanteisen.
Met een geschikt magnetisch meetinstrument kunnen geselecteerde punten op het werkstuk worden gecontroleerd. De oriëntatie van de sensor en de afstand tot het oppervlak moeten daarbij worden beheerst.
Het vastleggen van metingen vóór en na demagnetisatie helpt de effectiviteit van de behandeling te beoordelen. Gelijke meetomstandigheden vergroten de betrouwbaarheid van vergelijkingen.
De beschikbare productgegevens vermelden geen gegarandeerde restveldwaarde in gauss of millitesla. Iedere numerieke prestatieclaim vereist afzonderlijke proeven en bevestiging.
22. Kwaliteitscontrole bij de productie van defensiecomponenten
De vervaardiging van onderdelen voor de defensie-industrie kan strenge eisen stellen aan afmetingen, materialen en inspecties. Wanneer restmagnetisatie relevant is, kan deze als controleparameter worden opgenomen.
Demagnetisatie met een plaat kan helpen onderdelen voor te bereiden op bepaalde inspectie- of montagestappen. De precieze rol van de behandeling hangt af van de toepasselijke productiespecificaties.
Het apparaat vormt op zichzelf geen certificering dat een onderdeel aan de gestelde eisen voldoet. Naleving van klant- en sectoreisen moet met de bijbehorende kwaliteitsprocedures worden aangetoond.
Gedocumenteerde acceptatiecriteria, meetmethoden en behandelingsregistraties verbeteren de traceerbaarheid. Dit ondersteunt de integratie van demagnetisatie in een gestructureerd kwaliteitsmanagementsysteem.
23. Installatie op de werkplek en ruimteplanning
De compacte buitenafmetingen van 280x200x130 mm maken plaatsing op een speciaal ingerichte industriële werkplek mogelijk. Rond het apparaat moet echter voldoende ruimte beschikbaar zijn voor werkstukbewegingen en toegang door de operator.
Het ondersteunende oppervlak moet stabiel zijn en geschikt voor het apparaat en de te behandelen onderdelen. Elektrische aansluitingen moeten zo worden aangelegd dat mechanische schade en gevaarlijke looproutes worden voorkomen.
Extra ruimte kan nodig zijn voor handlinghulpmiddelen, meetinstrumenten en tijdelijke opslag van onderdelen. De werkelijke behoefte hangt af van de productieomgeving.
De definitieve installatie moet worden beoordeeld op elektrische veiligheid, toegankelijkheid en onderhoudsmogelijkheden. Compacte afmetingen maken een correcte werkplekinrichting niet overbodig.
24. Zelfstandige demagnetisatiestations
Een plaatdemagnetiseerder kan worden gebruikt in een zelfstandig station voor de voorbereiding van onderdelen. Dit kan praktisch zijn wanneer slechts bepaalde werkstukken of productiebatches een behandeling nodig hebben.
De onderdelen worden naar het station gebracht, volgens een vastgestelde procedure behandeld en daarna overgedragen aan de volgende processtap. De werkstroom moet onnodige verplaatsingen beperken.
Voor zware of moeilijk te positioneren onderdelen moeten passende mechanische handlingmiddelen beschikbaar zijn. De operator moet de beweging kunnen beheersen zonder de veiligheid in gevaar te brengen.
Een zelfstandig station kan daarnaast een afzonderlijke controle van het resterende magnetische veld omvatten. Hierdoor kunnen behandelingsresultaten worden vergeleken met de geldende productiecriteria.
25. Aangepaste plaatafmetingen en industriële toepassingen
Magneteksan biedt de mogelijkheid plaatdemagnetiseerders in verschillende afmetingen te produceren. Deze optie kan geschikt zijn wanneer het standaardformaat niet aansluit bij de geometrie van de te behandelen onderdelen.
Bij een aangepaste uitvoering moeten de werkstukvorm, behandelmethode en beschikbare installatieruimte worden meegenomen. De verhouding tussen het actieve oppervlak en de afmetingen van het onderdeel is daarbij bijzonder belangrijk.
Een wijziging van de plaatafmetingen kan aanpassingen aan het elektrische en magnetische ontwerp vereisen. Er mag niet worden aangenomen dat een groter apparaat automatisch dezelfde prestatiekenmerken heeft.
Iedere speciale toepassing moet op basis van haar technische eisen worden beoordeeld. Definitieve afmetingen en bedrijfsparameters moeten in de projectdocumentatie worden bevestigd.
26. Elektrische veiligheid, inspectie en onderhoud
Periodieke inspecties dragen bij aan een betrouwbare werking van industriële demagnetisatieapparatuur. Het onderhoudsprogramma moet rekening houden met de gebruiksomstandigheden en aanbevelingen van de fabrikant.
Elektrische controles kunnen betrekking hebben op kabels, connectoren, bedieningsonderdelen en tekenen van abnormale opwarming. Vastgestelde gebreken moeten worden beoordeeld voordat het apparaat opnieuw in gebruik wordt genomen.
Ook het plaatoppervlak en de behuizing moeten worden gecontroleerd op beschadigingen of omstandigheden die werkstukbewegingen kunnen hinderen. Zorgvuldige handling vermindert onnodige schokken en slijtage.
Onderhoud moet worden uitgevoerd door bevoegd personeel nadat de elektrische voeding veilig is uitgeschakeld en gescheiden. Inspectieresultaten moeten worden vastgelegd wanneer de bedrijfsprocedures dat voorschrijven.
27. Bevestigde specificaties en beperkingen van technische gegevens
De opgegeven specificaties omvatten buitenafmetingen van 280x200x130 mm, een voedingsspanning van 220 V AC en een nominaal schijnbaar vermogen van 550 VA. Het product wordt beschreven als een handmatig gebruikte plaatdemagnetiseerder.
De beschikbare informatie noemt ook toepassingen met geschikte onderdelen tot 20 mm dikte, waaronder ferromagnetische precisiecomponenten voor de productie van raketneuzen. Aangepaste afmetingen kunnen worden onderzocht.
Een specifieke magnetische veldsterkte, bedrijfsfrequentie, gegarandeerde restveldwaarde en volledige inschakelduur zijn niet bevestigd. Voor deze parameters mogen geen niet-geverifieerde cijfers worden toegevoegd.
Wanneer een toepassing bepaalde prestaties vereist, zijn een technische beoordeling en praktische proeven aangewezen. De definitieve documentatie moet de overeengekomen bedrijfsomstandigheden en prestatiecriteria vastleggen.
28. Plaatdemagnetisatieoplossingen van Magneteksan
Magneteksan produceert industriële magnetische apparatuur, waaronder plaatdemagnetiseerders voor het verminderen van restmagnetisatie in geschikte ferromagnetische componenten. De keuze van het apparaat moet aansluiten op het werkelijke productieproces.
Het model met buitenafmetingen van 280x200x130 mm biedt een compacte oplossing voor handmatige demagnetisatie op een werkplek. De opgegeven elektrische gegevens zijn 220 V AC en 550 VA.
Mogelijke toepassingen zijn geschikte raketneuscomponenten, nauwkeurig bewerkte stalen onderdelen en andere ferromagnetische producten waarbij beheersing van de magnetische toestand nodig is. De geschiktheid moet per toepassing worden bevestigd.
Wanneer andere afmetingen of specifieke behandelmethoden nodig zijn, kunnen aangepaste plaatuitvoeringen worden onderzocht. De uiteindelijke oplossing moet gebaseerd zijn op een technische beoordeling en passende controle van de restmagnetisatie.