Product Information
Extra Information
Product Information
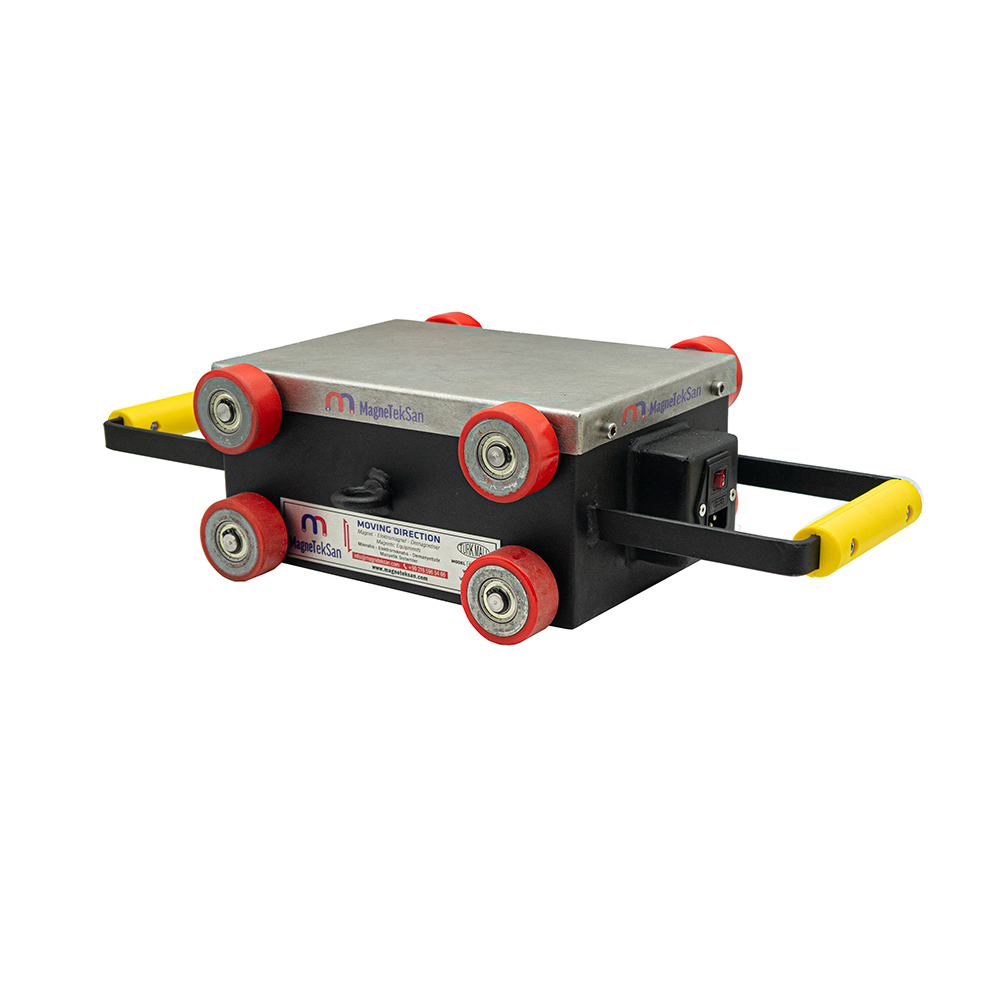
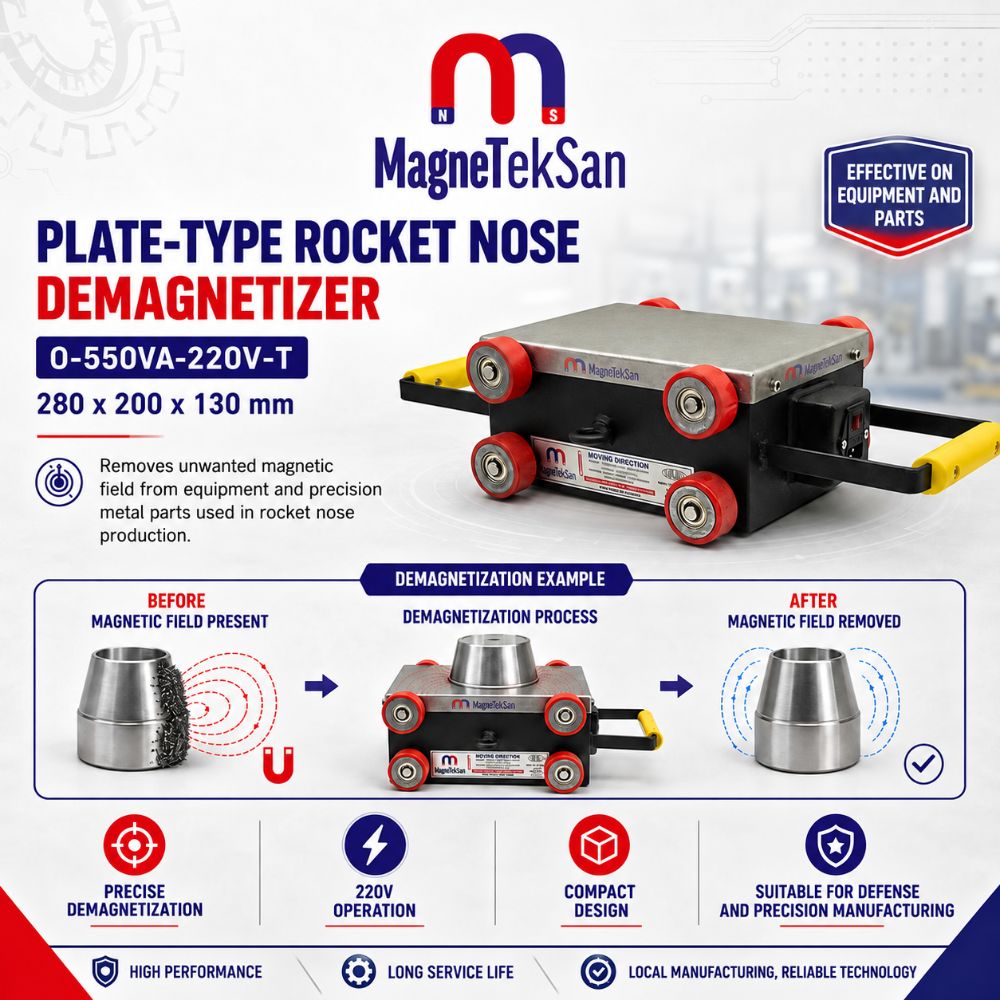
מכשיר דה־מגנטיזציה לוחי בעל מידות חיצוניות של 280x200x130 מ"מ הוא ציוד תעשייתי קומפקטי הפועל במתח הזנה של 220 V AC ובהספק מדומה נקוב של 550 VA, ומיועד להפחתת מגנטיזציה שיורית ברכיבים פרומגנטיים מתאימים המשמשים בייצור חרטומי רקטות ובחלקי פלדה מדויקים. במהלך ההפעלה הידנית מעבירים את החלק באופן מבוקר מעל המשטח הפעיל של הלוח או בקרבתו, ולאחר מכן מרחיקים אותו מהשדה המגנטי כדי לסייע בצמצום השפעות מגנטיות בלתי רצויות לאחר עיבוד שבבי, השחזה ותהליכי ייצור נוספים. המכשיר מיוצר בטורקיה על ידי Magneteksan, וניתן לבחון את התאמתו לרכיבים בעובי של עד 20 מ"מ בהתאם לתנאי היישום, לצד אפשרות לייצור לוחות במידות מיוחדות.
| מאפיין טכני | ערך |
|---|---|
| סוג המוצר | מכשיר תעשייתי לדה־מגנטיזציה לוחית |
| מידות חיצוניות | 280x200x130 מ"מ |
| מתח הזנה | 220 V AC |
| הספק מדומה נקוב | 550 VA |
| תצורה | לוחית |
| יישום עיקרי | רכיבי חרטום רקטה |
| תחום תעשייתי | התעשייה הביטחונית |
| חומרים מתאימים | מתכות פרומגנטיות |
| עובי חלקים | עד 20 מ"מ לרכיבים מתאימים |
| אופן ההפעלה | ידני |
| תנועת החלק | מעל הלוח הפעיל או בקרבתו |
| תפקיד עיקרי | הפחתת מגנטיזציה שיורית |
| שלב השימוש | לאחר עיבוד שבבי או השחזה |
| מיקום התקנה | תחנת עבודה תעשייתית |
| ייצור | טורקיה, עם אפשרות למידות מיוחדות |
| קטגוריית מוצר | מכשירי דה־מגנטיזציה לוחיים |
Extra Information
1. מכשיר דה־מגנטיזציה לוחי 280x200x130 מ"מ לתעשייה הביטחונית
מכשיר דה־מגנטיזציה לוחי במידות חיצוניות של 280x200x130 מ"מ הוא ציוד תעשייתי קומפקטי המיועד להפחתת מגנטיזציה שיורית ברכיבים פרומגנטיים מתאימים. המבנה הלוחי מאפשר לבצע את הטיפול בתחנת עבודה ייעודית, ללא צורך בהעברת החלק דרך פתח של מכשיר מנהרה.
המכשיר מתאים לבחינה עבור חלקי פלדה מדויקים, לרבות רכיבים המשמשים בייצור חרטומי רקטות. פעולות עיבוד שבבי, השחזה, אחיזה מגנטית ושינוע עלולות להותיר בחלקים מסוימים מגנטיזציה בלתי רצויה לאחר השלמת תהליך הייצור.
מתח ההזנה המוצהר הוא 220 V AC וההספק המדומה הנקוב הוא 550 VA. יש לבצע את החיבור החשמלי ואת ההפעלה בהתאם לתיעוד הטכני המאושר של המכשיר שסופק ולדרישות הבטיחות החלות במקום ההתקנה.
חברת Magneteksan מייצרת מכשירי דה־מגנטיזציה לוחיים בטורקיה ויכולה לבחון ייצור במידות מותאמות אישית. בחירת הפתרון המתאים תלויה בחומר, במידות, בגאומטריית הרכיב ובגבולות השדה המגנטי השיורי הנדרשים.
2. דה־מגנטיזציה של רכיבי חרטום רקטה
ייצור רכיבים לחרטום רקטה עשוי לכלול חלקים פרומגנטיים המעובדים ברמת דיוק גבוהה. בתהליכים אלה יש חשיבות לאיכות פני השטח, לעקביות הייצור ולבקרה על מאפיינים העלולים להשפיע על פעולות הבדיקה וההרכבה.
משטחי פלדה בעלי מגנטיזציה שיורית עשויים למשוך חלקיקי ברזל קטנים הנמצאים בסביבת הייצור. הצטברות חלקיקים כאלה עלולה להקשות על ניקוי הרכיב, על בדיקתו ועל הכנתו לשלבי הייצור הבאים.
מכשיר דה־מגנטיזציה לוחי מאפשר להפחית מגנטיזציה בלתי רצויה בחלקים מתאימים. לשם כך מעבירים את החלק באופן מבוקר באזור ההשפעה של השדה המגנטי הקשור למשטח הפעיל של הלוח.
יש לבדוק את יעילות התהליך ביחס לדרישות של כל רכיב בנפרד. עצם השימוש במכשיר אינו מהווה אישור עמידה בתקנים מיוחדים של התעשייה הביטחונית או של תחום החלל והתעופה.
3. מידות חיצוניות קומפקטיות 280x200x130 מ"מ
המידות החיצוניות המוצהרות של המכשיר הן 280x200x130 מ"מ. נתונים אלה מתארים את הממדים הכוללים של הציוד, ואינם מציינים את מידות המשטח הפעיל או פתח מעבר של מכשיר מסוג מנהרה.
המבנה הקומפקטי מאפשר לבחון הצבה על שולחן ייצור או בתחנת בדיקה ייעודית. עם זאת, יש להקצות מקום מספיק לתנועת החלקים, לציוד העזר ולגישה בטוחה של המפעיל.
יש להשוות בין ממדי החלק וצורתו לבין אזור הטיפול הפעיל בפועל. חלקים הגדולים מאזור הטיפול עשויים לדרוש מסלול תנועה מותאם או שימוש במכשיר בעל תכנון שונה.
תכנון תחנת העבודה צריך להתחשב גם בכבלי החשמל, ביציבות משטח ההתקנה ובאפשרות לבצע בדיקות ותחזוקה. המידות החיצוניות לבדן אינן קובעות את יכולת הדה־מגנטיזציה של המכשיר.
4. עקרון הפעולה של דה־מגנטיזציה באמצעות לוח
דה־מגנטיזציה באמצעות לוח מבוססת על חשיפת חומר פרומגנטי לשדה מגנטי המיועד לסייע בהפחתת המגנטיזציה שנותרה בו. החלק ממוקם בקרבת המשטח הפעיל ומועבר במסלול שנקבע לתהליך.
במהלך התנועה משתנים התנאים המגנטיים שאליהם נחשף החלק בהתאם למיקומו ביחס ללוח. בתנאים מתאימים, שינוי זה עשוי לסייע בצמצום המגנטיזציה שנותרה במבנה החומר.
התוצאה תלויה במאפייני השדה, בתכונות החומר, במצב המגנטי ההתחלתי ובאופן התנועה. לכן חלקים בעלי צורות או הרכבי חומר שונים עשויים להגיב באופן שונה לאותו תהליך.
אין להניח שמעבר יחיד מעל הלוח יבטל לחלוטין כל שדה מגנטי מדיד. כאשר מוגדרות דרישות קבלה, יש למדוד את השדה השיורי בנקודות מוגדרות ולהשוות את התוצאות לגבולות שנקבעו.
5. הפחתת מגנטיזציה שיורית בחלקי פלדה
מגנטיזציה שיורית היא מצב שבו חומר שומר על חלק מהמגנטיזציה שלו גם לאחר הסרת הגורם שיצר אותה. תופעה זו יכולה להופיע בסוגים שונים של פלדות פרומגנטיות המשמשות לייצור חלקים מדויקים.
המגנטיזציה שנותרה עלולה ליצור כוחות משיכה בלתי רצויים בין רכיבים מתכתיים או בין חלק לבין חלקיקי ברזל זעירים. מידת ההשפעה תלויה ביישום ובדרישות הניקיון והאיכות של תהליך הייצור.
מכשיר דה־מגנטיזציה לוחי נועד לצמצם השפעות אלה לפני פעולות ייצור, בדיקה או הרכבה נוספות. הטיפול מהווה שלב משלים בהכנת החלק, אך אינו מחליף ניקוי פיזי של המשטח.
רמת ההפחתה שניתן להשיג תלויה בתכונות המגנטיות של החלק ובהיסטוריית החשיפה שלו לשדות מגנטיים. כאשר נדרש גבול שיורי מוגדר, יש לבצע מדידות מתאימות לאחר הטיפול.
6. דה־מגנטיזציה לאחר עיבוד שבבי CNC
במהלך עיבוד שבבי במכונות CNC, חלקי פלדה עשויים לבוא במגע עם מערכות אחיזה מגנטיות, כלי עבודה או מקורות אחרים העלולים ליצור מגנטיזציה. בחלק מהמקרים נותר שדה מגנטי מדיד גם לאחר סיום העיבוד.
מצב זה עשוי להיות בלתי רצוי לפני ניקוי מדויק, ביקורת מידות או הרכבה. שבבים וחלקיקים פרומגנטיים קטנים עלולים להיצמד למשטחים שעברו מגנטיזציה ולהקשות על הכנתם.
ניתן לשלב מכשיר דה־מגנטיזציה לוחי כשלב נוסף לאחר פעולות העיבוד. חלקים מתאימים מועברים מעל המשטח הפעיל או בקרבתו בהתאם לנוהל עבודה שנקבע מראש.
יש לבחור את מיקום שלב הטיפול בהתאם לרצף הייצור המלא. אם פעולות מאוחרות יותר גורמות למגנטיזציה מחודשת, ייתכן שיהיה צורך בטיפול נוסף לפני הבדיקה או ההרכבה הסופית.
7. דה־מגנטיזציה לאחר השחזה
השחזה משמשת להשגת דיוק ממדי וגימור פני שטח בהתאם לדרישות הייצור. בתהליך זה נוצרים גם חלקיקי מתכת עדינים מאוד, שחלקם עשויים להיות פרומגנטיים.
כאשר חלק פלדה שומר על מגנטיזציה שיורית, חלקיקי השחזה עשויים להימשך אל פני השטח ולהישאר צמודים אליהם. הדבר עלול להקשות על הניקוי ולפגוע ביעילות שלבי ההכנה הבאים.
טיפול באמצעות מכשיר דה־מגנטיזציה לוחי לאחר ההשחזה עשוי להפחית משיכה של חלקיקי ברזל חדשים. כך ניתן לתמוך בהכנת הרכיב לבדיקה או להמשך עיבוד מדויק.
חשוב להבחין בין הפחתת מגנטיזציה לבין הסרת מזהמים קיימים. פעולות שטיפה, ניגוב, סינון ובדיקת ניקיון נותרות פעולות נפרדות שיש לבצע בהתאם לדרישות הייצור.
8. דה־מגנטיזציה לאחר שינוע ואחיזה מגנטיים
ניתן לשנע או לקבע חלקים פרומגנטיים באמצעות תפסנים מגנטיים, מתקני הרמה ומערכות אחיזה מגנטיות. חשיפה לציוד כזה עשויה להותיר בחלקים מסוימים מגנטיזציה שיורית לאחר השחרור.
המצב המגנטי שנוצר תלוי בסוג החומר ובתנאי החשיפה. לא כל חלק שטופל באמצעות ציוד מגנטי ידרוש בהכרח אותו תהליך דה־מגנטיזציה.
ניתן להציב מכשיר לוחי קומפקטי בתחנת הכנה לאחר פעולות השינוע. התנועה של החלקים המתאימים צריכה להיות מבוקרת, בטוחה וניתנת לשחזור בין מחזורי עבודה.
אם החלק ישונע שוב באמצעות ציוד מגנטי לאחר הטיפול, הוא עלול לקבל מגנטיזציה חדשה. לכן יש לקבוע את שלב הדה־מגנטיזציה האחרון בהתאם לרצף הפעולות המלא של הייצור.
9. הפחתת משיכת חלקיקי ברזל זעירים
שדות מגנטיים שיוריים עשויים למשוך חלקיקים קטנים של ברזל ופלדה אל משטחים מתכתיים שעברו עיבוד. תופעה זו עלולה להיות בלתי רצויה במיוחד בייצור רכיבים בעלי דרישות ניקיון ודיוק גבוהות.
באמצעות הפחתת המגנטיזציה השיורית ניתן לעיתים לצמצם את כוח המשיכה המגנטי הפועל על חלקיקים פרומגנטיים חדשים. מידת השיפור תלויה במאפייני החלק, בסוג החלקיקים ובתנאי הסביבה.
בייצור רכיבי חרטום רקטה וחלקים מדויקים אחרים, התהליך יכול להשלים פעולות ניקוי ובקרת זיהום. עם זאת, הוא אינו מבטיח שכל המזהמים הקיימים יוסרו מהמשטח.
רמת הניקיון הסופית תלויה במכלול תהליכי הייצור, לרבות עיבוד, שטיפה, שינוע ואחסון. לכן מומלץ לראות בדה־מגנטיזציה שלב אחד בתוך מערכת כוללת של בקרת ניקיון.
10. תהליך ידני לדה־מגנטיזציה של חלקים
המוצר מתואר כמכשיר דה־מגנטיזציה לוחי המופעל באופן ידני. חלקים מתאימים מועברים מעל המשטח הפעיל או בקרבתו, ולאחר מכן מורחקים באופן מבוקר מהשדה המגנטי.
יש להגדיר את מסלול התנועה בהתאם לגאומטריה של החלק בפועל. תנועות פתאומיות או בלתי אחידות עשויות להשפיע על יכולת השחזור של תוצאות הטיפול.
חלקים כבדים, רגישים או קשים לאחיזה עשויים לדרוש מתקני תמיכה ואמצעי שינוע מתאימים. הפעלה ידנית אינה מחייבת הרמה ישירה של כל רכיב באמצעות הידיים בלבד.
נוהל העבודה הסופי צריך להתאים להוראות ההפעלה המאושרות. כאשר קיימים גבולות קבלה מגנטיים, ניתן לאמת את יעילות השיטה באמצעות מדידת השדה השיורי.
11. מיקום החלק בקרבת המשטח הפעיל
מיקום החלק ביחס למשטח הפעיל משפיע על מידת החשיפה שלו לשדה המגנטי של המכשיר. שינוי המרחק בין הרכיב לבין הלוח עשוי לשנות את תוצאת הטיפול.
ניתן למקם חלקים מתאימים מעל הלוח או בקרבתו בהתאם לנוהל שנקבע. אם מגע ישיר עלול לגרום לפגיעה במכשיר או בפני השטח של החלק, יש להימנע ממנו.
יש להביא בחשבון את עוביים וצורתם של מתקני אחיזה, תומכים ואביזרי שינוע. אביזרים אלה עשויים לשנות את המרחק בפועל בין החלק לבין המשטח הפעיל.
את שיטת המיקום המתאימה יש לקבוע באמצעות הערכה טכנית וניסויים מעשיים. המידות החיצוניות של המכשיר אינן מגדירות מרחק טיפול אחיד לכל סוגי החלקים.
12. הרחקה מבוקרת של החלק מהשדה המגנטי
הרחקה מבוקרת של החלק מהשדה המגנטי היא שלב חשוב בתהליכי דה־מגנטיזציה רבים. אופן התנועה צריך להתאים לשיטת הטיפול שנבחרה ולמאפייני הרכיב.
במהלך ההרחקה משתנים התנאים המגנטיים שאליהם נחשף החלק. בתנאים מתאימים, שינוי זה עשוי לתרום להפחתת המגנטיזציה שנותרה בתוך החומר.
מרחקי הרחקה שונים או תנועות בלתי אחידות עלולים להוביל להבדלים בין תוצאות הטיפול בחלקים דומים. שימוש בנוהל מתועד יכול לשפר את העקביות והחזרתיות.
יש לאמת את רצף התנועה עבור כל סוג רכיב. אין להניח שאותה שיטה תבטיח תוצאות זהות בחומרים בעלי תכונות מגנטיות או צורות גאומטריות שונות.
13. הזנת חשמל במתח 220 V AC
מתח ההזנה המוצהר של מכשיר הדה־מגנטיזציה הלוחי הוא 220 וולט בזרם חילופין. מקור החשמל הזמין צריך להתאים לדרישות החשמליות המאושרות של המכשיר שסופק.
מערכת ההתקנה צריכה לכלול אמצעים מתאימים לחיבור, לניתוק ולהגנה חשמלית. בחירת האמצעים צריכה להתבצע בהתאם לתיעוד הטכני ולתקנות החלות.
המידע המפורסם על המוצר אינו כולל תרשים חיווט מלא או רשימה מקיפה של כל רכיבי ההגנה. לכן אין להניח שקיימות פונקציות או מערכות שלא אושרו במפורש.
את החיבור ואת ההפעלה הראשונית יש לבצע באמצעות אנשי מקצוע מוסמכים. אין להשתמש במכשיר עם מקור הזנה בלתי מתאים או עם כבלים וחיבורים פגומים.
14. הספק מדומה נקוב של 550 VA
ההספק המדומה הנקוב המוצהר של המכשיר הוא 550 VA. וולט־אמפר הוא יחידה של הספק חשמלי מדומה, ואין להשוות אותו באופן אוטומטי לוואט.
ההספק הפעיל הנצרך בפועל תלוי במאפיינים החשמליים של העומס, לרבות מקדם ההספק. לכן הנתון 550 VA אינו מהווה אישור לצריכת הספק פעיל של 550 W.
יש לקבוע את דרישות מערכת החשמל בהתאם לתיעוד הטכני המאושר של היצרן. ההספק המדומה הנקוב הוא אחד הפרמטרים שיש להביא בחשבון בעת התכנון.
אין להסיק מנתון זה בלבד את עוצמת השדה המגנטי או להבטיח תוצאה מסוימת של הפחתת מגנטיזציה. מאפייני ביצוע כאלה דורשים מידע טכני ואימות נפרדים.
15. טיפול ברכיבים מתאימים בעובי של עד 20 מ"מ
המידע על המוצר מציין אפשרות שימוש בחלקים מתאימים בעובי של עד 20 מ"מ. יש לפרש נתון זה כהתאמה אפשרית בתנאים מסוימים, ולא כהבטחת ביצועים לכל חומר.
יעילות הדה־מגנטיזציה תלויה בהרכב הסגסוגת, בגאומטריה ובמצב המגנטי ההתחלתי. שני חלקים בעלי עובי זהה עשויים להגיב באופן שונה לאותו תהליך.
גם מיקום החלק ומסלול התנועה שלו ביחס ללוח עשויים להשפיע על התוצאה. לכן יש להתאים את שיטת הטיפול לרכיב בפועל ולדרישות היישום.
כאשר נדרש לעמוד בגבול מוגדר של שדה שיורי, מומלץ לבצע ניסויים בחלקים הקרובים לעובי המצוין. חלקים עבים יותר מחייבים הערכה טכנית נפרדת.
16. דה־מגנטיזציה של רכיבים פרומגנטיים מדויקים
ייצור מדויק כולל לעיתים קרובות חלקי פלדה בעלי דרישות מחמירות לדיוק ממדי ולאיכות פני השטח. חלק מהרכיבים הללו עשויים לשמור על מגנטיזציה בלתי רצויה לאחר פעולות הייצור.
מכשיר דה־מגנטיזציה לוחי יכול לסייע בהכנת חלקים מתאימים לפני ניקוי, מדידה או הרכבה. מטרת הטיפול היא לצמצם השפעות מגנטיות מבלי לשנות את צורתו הגאומטרית של החלק.
בחירת החומר חשובה משום שלא כל המתכות מגיבות באותה צורה לטיפול. מתכות שאינן פרומגנטיות אינן מצריכות בדרך כלל את אותו תהליך דה־מגנטיזציה.
יש לאמת את שיטת העבודה ביחס לחומר ולקריטריוני הקבלה הרלוונטיים. תוצאה טובה ברכיב אחד אינה מוכיחה באופן אוטומטי יעילות זהה בכל החלקים המדויקים.
17. השפעת תכונות החומר על דה־מגנטיזציה
חומרים פרומגנטיים מסוגלים לשמור על מגנטיזציה בשל התנהגות התחומים המגנטיים במבנה שלהם. רמת המגנטיזציה השיורית תלויה בהרכב הכימי, במיקרו־מבנה ובהיסטוריית החשיפה לשדות מגנטיים.
סוגי פלדה שונים עשויים לדרוש תנאי טיפול שונים. גם טיפולים תרמיים וחשיפה קודמת לשדות מגנטיים עשויים להשפיע על תגובת החומר.
המכשיר הלוחי מיועד לרכיבים פרומגנטיים מתאימים. אין להציגו כפתרון בעל יעילות זהה לכל סוגי הפלדה הבלתי מחלידה או לכל הסגסוגות שאינן פרומגנטיות.
כאשר תכונות החומר אינן מוכרות במידה מספקת, בדיקות על דוגמאות עשויות לסייע בקביעת ההתאמה. מדידת השדה המגנטי השיורי מספקת בסיס להערכת התוצאה.
18. גאומטריית החלק והחשיפה לשדה המגנטי
הצורה הגאומטרית של רכיב משפיעה על האינטראקציה שלו עם השדה המגנטי המופעל. לוחות דקים, חלקים גליליים ורכיבים בעלי צורות בלתי סדירות עשויים להגיב באופן שונה.
ייצור רכיבי חרטום רקטה עשוי לכלול חלקים מעוקלים, חרוטיים או בעלי צורות מיוחדות. יש לבחון בנפרד את שיטת האחיזה, המיקום והתנועה של רכיבים כאלה.
מסלול תנועה מבוקר מסייע לחשוף את האזורים הנדרשים של החלק לשדה הטיפול. בגאומטריות מורכבות ייתכן צורך בתשומת לב מיוחדת לכיוון ולמרחק מהלוח.
בדיקת יעילות הטיפול צריכה להתייחס לרכיב כולו ולא להסתפק בנקודת מדידה נוחה אחת. בחלקים בעלי צורות מורכבות, מדידות בכמה מיקומים עשויות להיות מועילות.
19. כיוון החלק במהלך הטיפול
כיוון החלק קובע את מיקומו ביחס למשטח הפעיל של מכשיר הדה־מגנטיזציה. גורם זה עשוי להשפיע על החשיפה לשדה ועל העקביות של תוצאות התהליך.
בפעולות חוזרות, שימוש בכיוון אחיד מסייע למפעילים לבצע את אותו נוהל בכל מחזור. כאשר נדרש מיקום מדויק, ניתן להשתמש במתקני אחיזה מתאימים.
הכיוון הנבחר חייב לאפשר שינוע בטוח ומרווח מכני מספיק. יש להגן על משטחים רגישים או מעובדים היטב מפני מגע בלתי נחוץ.
לא ניתן לקבוע את הכיוון המיטבי על סמך המידות החיצוניות של המכשיר בלבד. ייתכן שיהיה צורך בניסויים ובמדידות של השדה השיורי כדי לבחור את השיטה המתאימה.
20. מהירות התנועה והחזרתיות של התהליך
מהירות העברת החלק מעל הלוח הפעיל היא אחד ממשתני תהליך הדה־מגנטיזציה. היא משפיעה על אופן השינוי של החשיפה המגנטית לאורך זמן.
מהירויות שונות עשויות להביא לתוצאות שונות גם כאשר שאר התנאים דומים. תנועה אחידה ומבוקרת יכולה לסייע בהפחתת ההבדלים בין חלקים.
בעבודה סדרתית ניתן להשתמש במסלולים ובמהירויות מתועדים שאומתו בניסויים קודמים. יש לוודא שהשיטה שנבחרה מאפשרת שינוע בטוח של החלק.
המידע הזמין אינו מציין מהירות תנועה מובטחת עבור המכשיר. יש לקבוע את הפרמטרים המתאימים בהתאם למאפייני הרכיב ולדרישות הקבלה.
21. מדידת שדה מגנטי שיורי
מדידת השדה המגנטי השיורי חשובה כאשר רכיב חייב לעמוד בגבול מגנטי מוגדר. גבול זה צריך להיקבע לפי דרישות הייצור או מפרט הלקוח.
ניתן להשתמש במכשיר מדידה מגנטי מתאים לבדיקת נקודות נבחרות על החלק. יש לשלוט בכיוון החיישן ובמרחקו מפני השטח כדי לשפר את עקביות המדידות.
תיעוד תוצאות לפני הדה־מגנטיזציה ולאחריה מאפשר להעריך את יעילות הטיפול. שמירה על תנאי מדידה קבועים משפרת את אמינות ההשוואה.
המידע הקיים אינו כולל ערך מובטח של שדה שיורי ביחידות גאוס או מיליטסלה. כל טענה מספרית לגבי הביצועים מחייבת בדיקה ואימות נפרדים.
22. בקרת איכות בייצור רכיבים לתעשייה הביטחונית
ייצור רכיבים עבור התעשייה הביטחונית עשוי להיות כפוף לדרישות מחמירות של מידות, חומרים ובדיקות. כאשר המגנטיזציה השיורית רלוונטית, ניתן לכלול אותה בין מאפייני האיכות המבוקרים.
דה־מגנטיזציה לוחית יכולה לסייע בהכנת רכיבים לפני שלבי בדיקה או הרכבה מסוימים. תפקידה המדויק תלוי במפרטי הייצור ובדרישות הפרויקט.
השימוש במכשיר אינו מהווה כשלעצמו אישור לכך שהחלק עומד בכל הדרישות. יש להוכיח התאמה למפרטי הלקוח ולתקנים הרלוונטיים באמצעות תהליכי בקרת איכות מתאימים.
קריטריוני קבלה מתועדים, שיטות מדידה ורישומי טיפול משפרים את יכולת העקיבות. נהלים אלה מסייעים לשלב את הדה־מגנטיזציה במערכת ניהול איכות מסודרת.
23. התקנת המכשיר ותכנון שטח תחנת העבודה
המידות החיצוניות הקומפקטיות, 280x200x130 מ"מ, מאפשרות לבחון התקנה בתחנת עבודה תעשייתית ייעודית. עם זאת, יש לספק מרווח מתאים לתנועת החלקים ולגישת המפעיל.
משטח ההתקנה צריך להיות יציב ומתאים לציוד ולחלקים המטופלים. יש למקם את הכבלים והחיבורים כך שלא ייפגעו במהלך העבודה ולא ייצרו מכשולים או סיכונים.
ייתכן שיידרש שטח נוסף עבור אמצעי שינוע, מכשירי מדידה ואחסון זמני של חלקים. הצרכים בפועל תלויים במאפייני סביבת הייצור ובאופן השימוש.
יש לבחון את ההתקנה הסופית מבחינת בטיחות חשמלית, נגישות ותחזוקה. ממדים קטנים אינם מבטלים את הצורך בתכנון נכון של תחנת העבודה.
24. תחנות עצמאיות לדה־מגנטיזציה
ניתן להשתמש במכשיר דה־מגנטיזציה לוחי בתחנה עצמאית המיועדת להכנת רכיבים. פתרון זה עשוי להתאים כאשר רק חלקים מסוימים או קבוצות ייצור מוגדרות דורשים טיפול.
החלקים מועברים לתחנה, מטופלים בהתאם לנוהל שנקבע ומועברים לשלב הבא. רצוי לארגן את זרימת העבודה כך שתצמצם פעולות שינוע בלתי נחוצות.
יש לספק אמצעי שינוע מתאימים לחלקים כבדים או קשים למיקום. המפעיל צריך להיות מסוגל לשלוט בתנועה מבלי לפגוע בבטיחות העבודה.
תחנה עצמאית יכולה לכלול גם שלב נפרד למדידת השדה המגנטי השיורי. כך ניתן להשוות את תוצאות הטיפול לקריטריוני הקבלה הרלוונטיים לייצור.
25. מידות לוח מותאמות אישית ויישומים תעשייתיים
Magneteksan מאפשרת לבחון ייצור מכשירי דה־מגנטיזציה לוחיים במידות שונות. אפשרות זו עשויה להתאים כאשר המידות הסטנדרטיות אינן מתאימות לגאומטריית החלק.
בתכנון מותאם יש להביא בחשבון את צורת הרכיב, את שיטת הטיפול ואת השטח הזמין להתקנה. היחס בין המשטח הפעיל למידות החלק הוא שיקול חשוב במיוחד.
שינוי מידות הלוח עשוי לדרוש התאמות בתכנון החשמלי והמגנטי. אין להניח שמכשיר גדול יותר יספק באופן אוטומטי את אותם מאפייני פעולה של הדגם הסטנדרטי.
יש לבחון כל יישום מיוחד בהתאם לדרישותיו הטכניות. המידות הסופיות ופרמטרי ההפעלה צריכים להיות מאושרים במסמכי הפרויקט.
26. בטיחות חשמלית, בדיקות ותחזוקה
בדיקות תקופתיות מסייעות לשמור על אמינות ציוד תעשייתי לדה־מגנטיזציה. יש להתאים את תוכנית התחזוקה לתנאי השימוש ולהמלצות היצרן.
בדיקות חשמליות עשויות לכלול בחינת כבלים, מחברים, רכיבי בקרה וסימנים להתחממות חריגה. יש לבדוק כל תקלה שהתגלתה לפני החזרת המכשיר לפעולה.
מומלץ לבדוק גם את משטח הלוח ואת גוף המכשיר לאיתור נזקים או גורמים המפריעים לתנועת החלקים. טיפול נכון בציוד מסייע לצמצם פגיעות ושחיקה בלתי נחוצות.
עבודות תחזוקה צריכות להתבצע בידי אנשים מורשים לאחר ניתוק ובידוד בטוח של הזנת החשמל. יש לתעד את תוצאות הבדיקות כאשר נהלי המפעל מחייבים זאת.
27. מפרט מאושר ומגבלות הנתונים הטכניים
הנתונים המוצהרים כוללים מידות חיצוניות של 280x200x130 מ"מ, מתח הזנה של 220 V AC והספק מדומה נקוב של 550 VA. המוצר מתואר כמכשיר דה־מגנטיזציה לוחי המופעל ידנית.
המידע הזמין מציין גם אפשרות טיפול ברכיבים מתאימים בעובי של עד 20 מ"מ, ובמיוחד בחלקים פרומגנטיים מדויקים הקשורים לייצור חרטומי רקטות. ניתן לבחון ייצור במידות מיוחדות.
לא אושרו ערכים מוגדרים לעוצמת השדה המגנטי, לתדירות הפעולה, לשדה שיורי מובטח או למחזור עבודה מלא. לכן אין להוסיף למפרט ערכים מספריים שלא אומתו.
כאשר יישום מסוים מחייב ביצועים מוגדרים, יש לבצע הערכה טכנית וניסויים מעשיים. המסמכים הסופיים צריכים להגדיר את תנאי ההפעלה ואת קריטריוני הביצועים שהוסכמו.
28. פתרונות דה־מגנטיזציה לוחיים של Magneteksan
Magneteksan מייצרת ציוד מגנטי תעשייתי, לרבות מכשירי דה־מגנטיזציה לוחיים המיועדים להפחתת מגנטיזציה שיורית ברכיבים פרומגנטיים מתאימים. יש לבחור את המכשיר בהתאם לצורכי תהליך הייצור בפועל.
הדגם בעל המידות החיצוניות 280x200x130 מ"מ מספק פתרון קומפקטי לטיפול ידני בתחנת עבודה. הנתונים החשמליים המוצהרים שלו הם 220 V AC ו־550 VA.
יישומים אפשריים כוללים רכיבים מתאימים לחרטומי רקטות, חלקי פלדה מדויקים ומוצרים פרומגנטיים נוספים המחייבים בקרה על מצבם המגנטי. יש לבדוק את התאמת המכשיר לכל יישום בנפרד.
כאשר נדרשות מידות אחרות או שיטות טיפול מיוחדות, ניתן לבחון תכנון לוח מותאם אישית. בחירת הפתרון הסופי צריכה להתבסס על הערכה טכנית ועל אימות מתאים של המגנטיזציה השיורית.