Product Information
Extra Information
Product Information
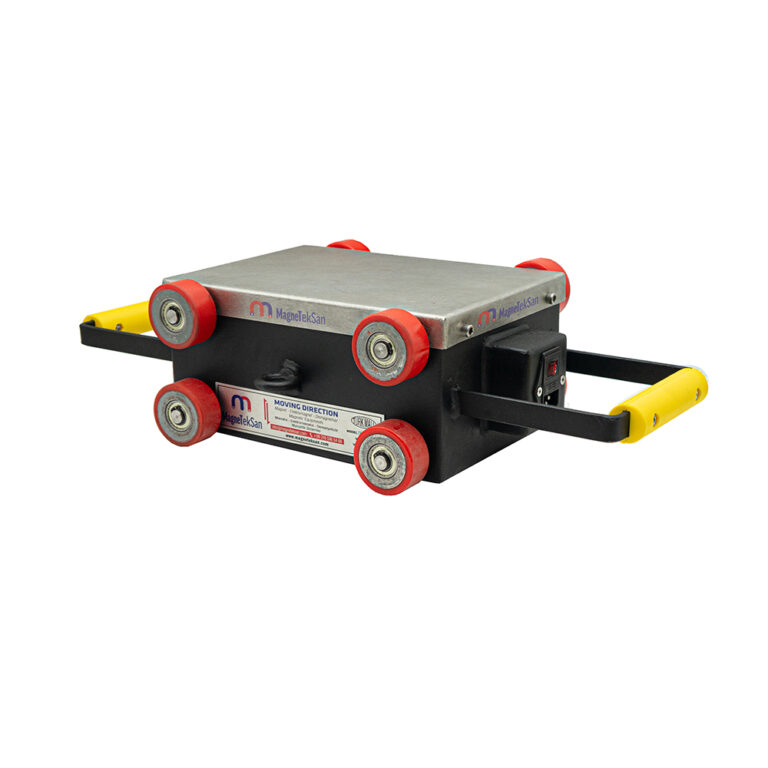
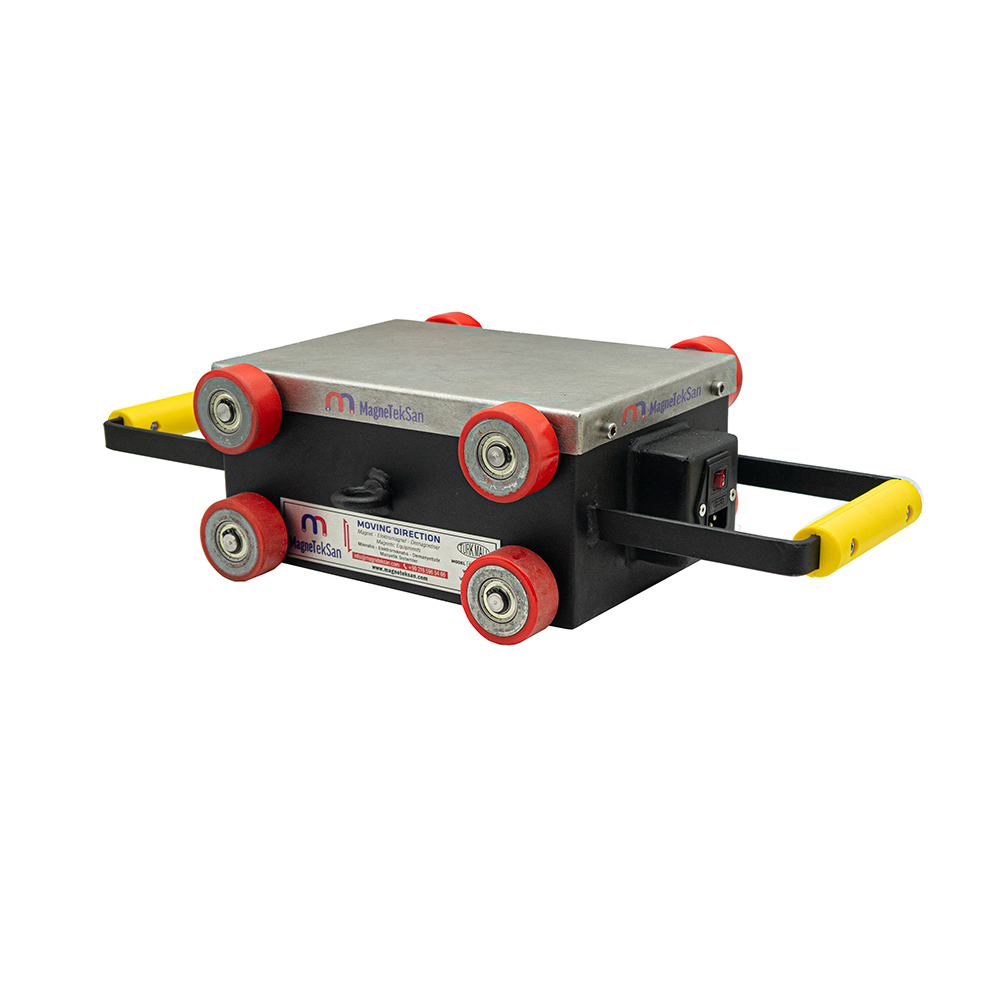
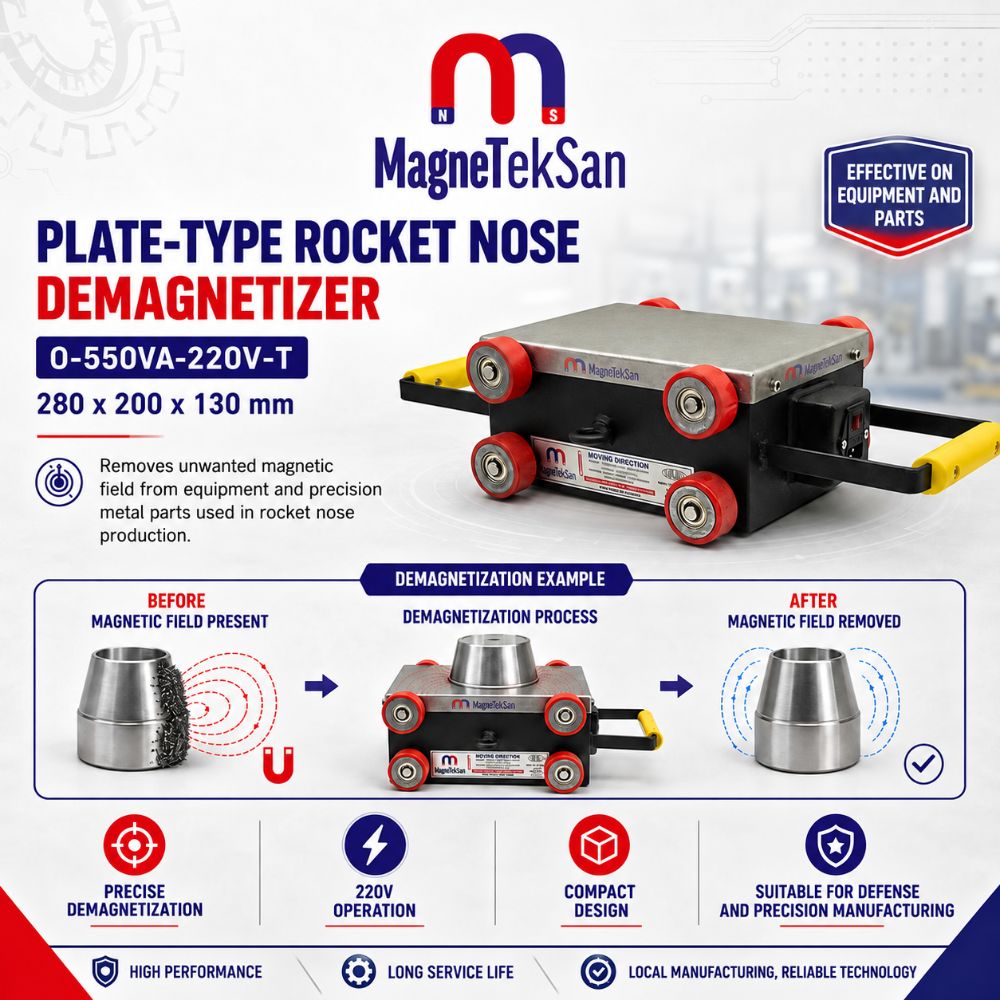
Der Plattenentmagnetisierer mit den Außenabmessungen 280x200x130 mm ist ein kompaktes Industriegerät mit 220 V AC Versorgungsspannung und 550 VA Bemessungsscheinleistung, das zur Reduzierung der Restmagnetisierung geeigneter ferromagnetischer Raketenspitzenkomponenten und präzisionsbearbeiteter Stahlteile entwickelt wurde. Die Werkstücke werden manuell und kontrolliert über beziehungsweise nahe der aktiven Plattenoberfläche bewegt und anschließend aus dem Magnetfeld entfernt, wodurch unerwünschte magnetische Anziehungseffekte nach spanender Bearbeitung, Schleifen und weiteren Fertigungsprozessen verringert werden können. Das von Magneteksan in der Türkei gefertigte Gerät kann für geeignete Werkstücke bis zu 20 mm Dicke eingesetzt und hinsichtlich der Plattenabmessungen an unterschiedliche Produktionsanforderungen angepasst werden.
| Technische Spezifikation | Wert |
|---|---|
| Produkttyp | Industrieller Plattenentmagnetisierer |
| Außenabmessungen | 280x200x130 mm |
| Elektrische Versorgung | 220 V AC |
| Bemessungsscheinleistung | 550 VA |
| Gerätebauform | Plattenausführung |
| Hauptanwendung | Raketenspitzenkomponenten |
| Zielbranche | Verteidigungsindustrie |
| Geeignete Werkstoffe | Ferromagnetische Metalle |
| Werkstückdicke | Bis 20 mm bei geeigneten Werkstücken |
| Bedienverfahren | Manuell |
| Werkstückbewegung | Über oder nahe der aktiven Platte |
| Hauptfunktion | Reduzierung der Restmagnetisierung |
| Prozessschritt | Nach spanender Bearbeitung oder Schleifen |
| Aufstellung | Industrieller Arbeitsplatz |
| Fertigung | Hergestellt in der Türkei; Sondergrößen möglich |
| Produktkategorie | Plattenentmagnetisierer |
Extra Information
1. Plattenentmagnetisierer 280x200x130 mm für die Verteidigungsindustrie
Der Plattenentmagnetisierer mit den Außenabmessungen 280x200x130 mm ist ein kompaktes Industriegerät zur Reduzierung unerwünschter Restmagnetisierung an geeigneten ferromagnetischen Werkstücken. Durch seine Plattenbauform können Bauteile an einem dafür vorgesehenen Arbeitsplatz behandelt werden, ohne sie durch eine Tunnelöffnung führen zu müssen.
Das Gerät ist insbesondere für präzisionsbearbeitete Stahlkomponenten im Umfeld der Raketenspitzenfertigung vorgesehen. Nach spanender Bearbeitung, Schleifen, magnetischer Handhabung oder bestimmten Prüfverfahren können solche Bauteile eine unerwünschte Magnetisierung aufweisen.
Die angegebene elektrische Versorgung beträgt 220 V AC bei einer Bemessungsscheinleistung von 550 VA. Anschluss und Betrieb müssen entsprechend den freigegebenen elektrischen und betrieblichen Anforderungen des gelieferten Geräts erfolgen.
Magneteksan fertigt Plattenentmagnetisierer in der Türkei und kann Sonderabmessungen für andere Werkstückgeometrien prüfen. Die geeignete Ausführung hängt vom Werkstoff, den Bauteilabmessungen und den zulässigen Restmagnetfeldwerten ab.
2. Entmagnetisierung von Raketenspitzenkomponenten
Bei der Herstellung von Raketenspitzen können präzisionsbearbeitete ferromagnetische Komponenten zum Einsatz kommen, deren Oberflächenzustand kontrolliert werden muss. Während verschiedener Fertigungs- und Handhabungsschritte kann Restmagnetisierung entstehen.
Magnetisierte Stahloberflächen können feine eisenhaltige Partikel aus der Produktionsumgebung anziehen. Solche Anhaftungen können die Reinigung, Prüfung und Vorbereitung für nachfolgende Montagearbeiten erschweren.
Ein Plattenentmagnetisierer bietet eine Möglichkeit, unerwünschte Magnetisierung an geeigneten Komponenten zu reduzieren. Dazu wird das Werkstück kontrolliert durch den Wirkungsbereich des Magnetfelds an der aktiven Platte bewegt.
Die Wirksamkeit muss anhand der tatsächlichen Anforderungen des jeweiligen Bauteils überprüft werden. Der Einsatz des Geräts allein stellt keinen Nachweis für die Erfüllung spezieller Luft- und Raumfahrt- oder Verteidigungsnormen dar.
3. Kompakte Geräteabmessungen von 280x200x130 mm
Die angegebenen Außenabmessungen des Geräts betragen 280x200x130 mm. Diese Maße beschreiben das Gehäuse des Entmagnetisierers und nicht die Abmessungen einer Tunnelöffnung oder einer garantierten aktiven Bearbeitungsfläche.
Die kompakte Bauweise ermöglicht die Aufstellung an geeigneten Fertigungstischen oder speziellen Prüfplätzen. Für eine sichere Werkstückhandhabung muss dennoch ausreichend Platz um das Gerät vorhanden sein.
Werkstückgröße und Geometrie sind im Verhältnis zur zugänglichen aktiven Plattenoberfläche zu beurteilen. Größere Bauteile können ein besonders festgelegtes Bewegungsverfahren oder eine andere Geräteausführung erfordern.
Bei der Arbeitsplatzgestaltung sind außerdem elektrische Anschlüsse, Standsicherheit und Bedienerzugang zu berücksichtigen. Aus den Außenabmessungen allein lässt sich die Entmagnetisierungsleistung nicht ableiten.
4. Funktionsprinzip der Plattenentmagnetisierung
Die Plattenentmagnetisierung nutzt ein angelegtes Magnetfeld, um unerwünschte remanente Magnetisierung in ferromagnetischen Werkstoffen zu reduzieren. Das Werkstück wird nach einem definierten Verfahren nahe der aktiven Plattenoberfläche positioniert und bewegt.
Während der Behandlung verändern sich die magnetischen Bedingungen, denen das Werkstück ausgesetzt ist. Diese Veränderung kann unter geeigneten Voraussetzungen zur Verringerung der verbleibenden Magnetisierung beitragen.
Das Ergebnis hängt von den Feldeigenschaften, dem Werkstoff, der ursprünglichen Magnetisierung und der Werkstückbewegung ab. Unterschiedliche Geometrien können auf dieselbe Behandlung verschieden reagieren.
Eine vollständige Beseitigung sämtlicher messbarer Magnetfelder nach einem einzigen Durchgang darf nicht vorausgesetzt werden. Die Restmagnetisierung muss anhand festgelegter Messpunkte und Abnahmekriterien beurteilt werden.
5. Reduzierung von Restmagnetismus an Stahlbauteilen
Als Restmagnetismus wird die Magnetisierung bezeichnet, die nach dem Wegfall einer zuvor wirkenden magnetisierenden Einwirkung im Werkstoff verbleibt. Dieses Phänomen kann bei ferromagnetischen Präzisionsstahlteilen auftreten.
Die verbleibende Magnetisierung kann unerwünschte Anziehungskräfte zwischen Metallteilen oder zwischen Werkstücken und feinen eisenhaltigen Rückständen verursachen. Die Auswirkungen hängen vom Fertigungsprozess und den Sauberkeitsanforderungen ab.
Der Plattenentmagnetisierer dient dazu, solche Effekte vor weiteren Fertigungs- oder Prüfschritten zu verringern. Er ergänzt die Bauteilvorbereitung, ersetzt jedoch keine mechanische oder chemische Reinigung.
Das erreichbare Ergebnis hängt von den magnetischen Eigenschaften und der Vorgeschichte des Werkstücks ab. Bei einem vorgeschriebenen Restmagnetfeldgrenzwert sind geeignete Messungen erforderlich.
6. Entmagnetisierung nach der CNC-Bearbeitung
Bei CNC-Bearbeitungsprozessen können Stahlkomponenten mit magnetischen Spannmitteln, Werkzeugen oder anderen Magnetisierungsquellen in Kontakt kommen. Bestimmte Werkstücke behalten danach ein messbares Magnetfeld.
Diese Eigenschaft kann unerwünscht sein, wenn das Bauteil anschließend gereinigt, maßlich geprüft oder montiert wird. Feine ferromagnetische Späne können an magnetisierten Oberflächen haften bleiben.
Ein Plattenentmagnetisierer kann nach der spanenden Bearbeitung in den Arbeitsablauf integriert werden. Geeignete Teile werden dabei nach einem definierten Verfahren über oder nahe der aktiven Fläche bewegt.
Die Position des Entmagnetisierungsschritts sollte anhand der gesamten Fertigungsfolge festgelegt werden. Wenn spätere Arbeitsschritte erneut Magnetisierung erzeugen, kann eine weitere Behandlung notwendig sein.
7. Entmagnetisierung nach Schleifprozessen
Schleifverfahren werden eingesetzt, um präzise Abmessungen und die erforderliche Oberflächenqualität zu erzielen. Gleichzeitig entstehen bei der Bearbeitung sehr feine metallische Partikel.
Wenn ein Stahlwerkstück Restmagnetismus aufweist, können ferromagnetische Schleifrückstände an seiner Oberfläche haften bleiben. Dadurch kann sich der Aufwand für die anschließende Reinigung erhöhen.
Eine Plattenentmagnetisierung nach dem Schleifen kann die magnetische Anziehung neuer eisenhaltiger Partikel verringern. Damit lässt sich die Vorbereitung für Prüfungen oder weitere Bearbeitungsschritte unterstützen.
Bereits vorhandene Verunreinigungen werden durch Entmagnetisierung nicht physisch entfernt. Waschen, Abwischen, Filtration und Sauberkeitskontrolle bleiben eigenständige Anforderungen.
8. Entmagnetisierung nach magnetischer Werkstückhandhabung
Ferromagnetische Komponenten können während der Produktion mit magnetischen Greifern, Hebehilfen oder Spannvorrichtungen bewegt und fixiert werden. Der Kontakt mit solchen Einrichtungen kann unter bestimmten Bedingungen Restmagnetisierung hinterlassen.
Die verbleibende magnetische Eigenschaft hängt vom Werkstoff und von der Art der magnetischen Einwirkung ab. Nicht jedes magnetisch gehandhabte Bauteil benötigt dasselbe Entmagnetisierungsverfahren.
Ein kompakter Plattenentmagnetisierer kann an einem nachgelagerten Vorbereitungsarbeitsplatz eingesetzt werden. Die Bewegung der geeigneten Werkstücke muss kontrolliert und wiederholbar erfolgen.
Wenn das Bauteil nach der Entmagnetisierung erneut mit magnetischen Einrichtungen in Berührung kommt, kann weitere Magnetisierung entstehen. Deshalb sollte die Fertigungsfolge bei der Festlegung des letzten Entmagnetisierungsschritts berücksichtigt werden.
9. Verringerung der Anziehung feiner Eisenpartikel
Restmagnetfelder können kleine Eisen- und Stahlpartikel an bearbeitete Metalloberflächen anziehen. Bei der Fertigung von Präzisionskomponenten ist diese Wirkung häufig unerwünscht.
Durch die Reduzierung der Restmagnetisierung kann die magnetische Anziehung neu hinzukommender ferromagnetischer Partikel abnehmen. Das Ausmaß hängt vom Werkstück und den Eigenschaften der Verunreinigungen ab.
Bei Raketenspitzenkomponenten und anderen Präzisionsteilen kann diese Behandlung die vorhandenen Reinigungs- und Kontaminationskontrollverfahren ergänzen. Sie ersetzt diese Verfahren nicht.
Die endgültige Bauteilsauberkeit hängt von der gesamten Fertigungsumgebung ab, einschließlich Bearbeitung, Reinigung, Transport und Lagerung. Entmagnetisierung sollte deshalb als Teil eines übergeordneten Prozesses betrachtet werden.
10. Manuelles Verfahren zur Werkstückentmagnetisierung
Das Gerät wird als manuell betriebener Plattenentmagnetisierer beschrieben. Geeignete Werkstücke werden über beziehungsweise nahe der aktiven Plattenoberfläche bewegt und anschließend kontrolliert aus dem Magnetfeld entfernt.
Der Bewegungsweg sollte anhand der tatsächlichen Werkstückgeometrie festgelegt werden. Unregelmäßige oder abrupte Bewegungen können die Wiederholbarkeit des Prozesses beeinträchtigen.
Bei schweren, empfindlichen oder schwierig zu greifenden Komponenten können geeignete Halterungen und Handhabungshilfen erforderlich sein. Manuelle Bedienung bedeutet nicht, dass jedes Bauteil unmittelbar von Hand angehoben werden muss.
Das endgültige Arbeitsverfahren muss den freigegebenen Bedienungsanweisungen entsprechen. Bei Bedarf kann die gewählte Methode durch Restmagnetfeldmessungen validiert werden.
11. Positionierung der Werkstücke an der aktiven Platte
Die Werkstückposition beeinflusst die Einwirkung des Magnetfelds eines Plattenentmagnetisierers. Der Abstand zwischen Bauteil und aktiver Oberfläche kann das Behandlungsergebnis verändern.
Geeignete Werkstücke können entsprechend dem festgelegten Verfahren auf oder nahe der Platte positioniert werden. Direkter Oberflächenkontakt sollte vermieden werden, wenn dadurch das Werkstück oder das Gerät beschädigt werden könnte.
Spannmittel und Handhabungsvorrichtungen müssen bei der Bestimmung des wirksamen Abstands berücksichtigt werden. Ihre Abmessungen können die tatsächliche Position des Bauteils gegenüber der aktiven Fläche verändern.
Das passende Positionierungsverfahren sollte durch technische Bewertung und praktische Versuche festgelegt werden. Die Geräteabmessungen geben keinen allgemeingültigen Behandlungsabstand vor.
12. Kontrolliertes Entfernen aus dem Magnetfeld
Das kontrollierte Entfernen des Werkstücks aus dem Magnetfeld ist Bestandteil vieler Entmagnetisierungsverfahren. Die Bewegung muss der vorgesehenen Behandlungsmethode entsprechen.
Durch die relative Bewegung ändern sich die magnetischen Bedingungen, denen das Werkstück ausgesetzt ist. Unter geeigneten Voraussetzungen kann dies zur Reduzierung der verbleibenden Magnetisierung beitragen.
Unterschiedliche Entfernungswege oder ungleichmäßige Bewegungsabläufe können zu abweichenden Ergebnissen zwischen den Werkstücken führen. Ein dokumentiertes Verfahren verbessert die Wiederholbarkeit.
Die geeignete Bewegungs- und Entfernungsfolge sollte für das konkrete Bauteil überprüft werden. Dasselbe Verfahren liefert bei verschiedenen Werkstoffen oder Geometrien nicht zwangsläufig identische Ergebnisse.
13. Elektrische Versorgung mit 220 V AC
Die angegebene elektrische Versorgung dieses Plattenentmagnetisierers beträgt 220 V AC. Die verfügbare Stromquelle muss mit den freigegebenen elektrischen Anforderungen des gelieferten Geräts übereinstimmen.
Die elektrische Installation muss geeignete Anschluss-, Trenn- und Schutzeinrichtungen umfassen. Ihre Auswahl richtet sich nach der Gerätedokumentation und den geltenden Vorschriften.
Die veröffentlichten Produktangaben enthalten keinen vollständigen Stromlaufplan und keine abschließende Aufstellung sämtlicher Schutzeinrichtungen. Nicht bestätigte Ausstattungsmerkmale dürfen daher nicht vorausgesetzt werden.
Installation und Erstinbetriebnahme müssen durch qualifiziertes Fachpersonal erfolgen. Ein Betrieb mit ungeeigneter Stromversorgung oder beschädigten elektrischen Verbindungen ist zu vermeiden.
14. Bemessungsscheinleistung von 550 VA
Für das Gerät ist eine Bemessungsscheinleistung von 550 VA angegeben. Voltampere ist die Einheit der elektrischen Scheinleistung und darf nicht automatisch mit Watt gleichgesetzt werden.
Die tatsächlich aufgenommene Wirkleistung hängt von den elektrischen Eigenschaften der Last ab, insbesondere vom Leistungsfaktor. Die Angabe 550 VA ist deshalb keine bestätigte Leistungsaufnahme von 550 W.
Die elektrische Infrastruktur sollte anhand der freigegebenen technischen Unterlagen des Herstellers ausgelegt werden. Die Bemessungsscheinleistung ist dabei einer der relevanten Parameter.
Aus diesem Leistungswert allein lassen sich weder die Magnetfeldstärke noch die garantierte Entmagnetisierungswirkung bestimmen. Diese Eigenschaften erfordern eine gesonderte technische Überprüfung.
15. Geeignete Werkstücke bis 20 mm Dicke
Die Produktinformationen nennen Anwendungen mit geeigneten Werkstücken bis zu einer Dicke von 20 mm. Diese Angabe ist als anwendungsbezogener Richtwert und nicht als uneingeschränkte Leistungsgarantie zu verstehen.
Die Wirksamkeit der Entmagnetisierung hängt von der Legierungszusammensetzung, der Bauteilgeometrie und dem ursprünglichen magnetischen Zustand ab. Zwei gleich dicke Werkstücke können unterschiedlich reagieren.
Auch die Positionierung und Bewegung des Werkstücks über der Platte können das Ergebnis beeinflussen. Das Bearbeitungsverfahren muss daher an das jeweilige Bauteil angepasst werden.
Bei Werkstücken nahe der angegebenen Dickengrenze sind praktische Versuche sinnvoll, wenn ein definierter Restmagnetfeldwert eingehalten werden muss. Größere Dicken erfordern eine gesonderte technische Beurteilung.
16. Entmagnetisierung ferromagnetischer Präzisionsbauteile
In der Präzisionsfertigung werden häufig Stahlbauteile mit hohen Anforderungen an Maße und Oberflächen eingesetzt. Einige dieser Komponenten können nach der Herstellung unerwünschte Magnetisierung aufweisen.
Ein Plattenentmagnetisierer kann die Vorbereitung geeigneter Bauteile vor Reinigung, Messung oder Montage unterstützen. Die Behandlung soll magnetische Effekte reduzieren und nicht die Werkstückgeometrie verändern.
Die Werkstoffauswahl ist wichtig, da nicht alle Metalle gleich auf Entmagnetisierung reagieren. Nicht ferromagnetische Metalle benötigen üblicherweise keine entsprechende Behandlung.
Der Prozess muss für den vorgesehenen Werkstoff und die jeweiligen Abnahmekriterien validiert werden. Ein erfolgreiches Ergebnis an einem Bauteil belegt nicht automatisch die Wirksamkeit bei sämtlichen Präzisionsteilen.
17. Einfluss der Werkstoffeigenschaften auf die Entmagnetisierung
Ferromagnetische Werkstoffe können aufgrund ihres magnetischen Domänenverhaltens eine Magnetisierung zurückbehalten. Das Ausmaß hängt von der Zusammensetzung, dem Gefüge und der magnetischen Vorgeschichte ab.
Unterschiedliche Stahlsorten können deshalb verschiedene Entmagnetisierungsbedingungen erfordern. Wärmebehandlungen und frühere magnetische Einwirkungen beeinflussen die Reaktion ebenfalls.
Der Plattenentmagnetisierer ist für geeignete ferromagnetische Komponenten vorgesehen. Eine universelle Wirksamkeit bei allen rostfreien Stählen oder Nichteisenlegierungen darf nicht behauptet werden.
Bei ungewöhnlichen oder unzureichend bekannten Werkstoffen können Musterprüfungen zur Eignungsbewertung beitragen. Messungen des Restmagnetfelds liefern eine Grundlage für die Ergebnisbeurteilung.
18. Werkstückgeometrie und Magnetfeldexposition
Die Geometrie eines Bauteils beeinflusst seine Wechselwirkung mit einem angelegten Magnetfeld. Dünne Platten, zylindrische Teile und unregelmäßig geformte Präzisionskomponenten können sich unterschiedlich verhalten.
Bei der Herstellung von Raketenspitzen können gekrümmte, konische oder anderweitig spezialisierte Bauteilgeometrien vorkommen. Ihre Handhabung und Positionierung müssen individuell beurteilt werden.
Ein kontrollierter Bewegungsweg hilft dabei, die relevanten Werkstückbereiche dem Behandlungsfeld auszusetzen. Komplexe Formen können besondere Anforderungen an Orientierung und Positionierung stellen.
Die Wirksamkeitsprüfung sollte das gesamte Bauteil berücksichtigen und sich nicht ausschließlich auf einen einzelnen Messpunkt stützen. Bei unregelmäßigen Geometrien können mehrere Messstellen zweckmäßig sein.
19. Werkstückausrichtung während der Behandlung
Die Ausrichtung eines Werkstücks bestimmt seine Position gegenüber der aktiven Entmagnetisierungsfläche. Sie kann die Magnetfeldexposition und die Prozesskonstanz beeinflussen.
Bei wiederkehrenden Bearbeitungsaufgaben erleichtert eine standardisierte Ausrichtung die Einhaltung desselben Arbeitsverfahrens. Bei hohen Positionierungsanforderungen können Vorrichtungen eingesetzt werden.
Die gewählte Ausrichtung muss eine sichere Handhabung und ausreichenden mechanischen Freiraum ermöglichen. Empfindliche oder fertigbearbeitete Oberflächen sollten vor unnötigem Kontakt geschützt werden.
Die optimale Orientierung lässt sich nicht allein aus den Geräteabmessungen ableiten. Gegebenenfalls sind praktische Versuche und Restmagnetfeldmessungen erforderlich.
20. Bewegungsgeschwindigkeit und Prozesswiederholbarkeit
Die Geschwindigkeit, mit der ein Werkstück über die aktive Platte bewegt wird, ist ein Prozessparameter. Sie beeinflusst den zeitlichen Verlauf der Magnetfeldexposition des Bauteils.
Unterschiedliche Bewegungsgeschwindigkeiten können auch bei ansonsten ähnlichen Bedingungen zu verschiedenen Ergebnissen führen. Ein gleichmäßiges, kontrolliertes Verfahren kann die Streuung reduzieren.
Bei wiederkehrenden Fertigungsaufgaben können dokumentierte Bewegungswege und Geschwindigkeiten verwendet werden, die zuvor überprüft wurden. Die Methode muss mit einer sicheren Werkstückhandhabung vereinbar bleiben.
In den veröffentlichten Produktangaben ist keine garantierte Bewegungsgeschwindigkeit genannt. Geeignete Werte müssen für das jeweilige Werkstück und die geforderten Abnahmekriterien bestimmt werden.
21. Messung des Restmagnetfelds
Die Messung des Restmagnetfelds ist wichtig, wenn ein Bauteil einen festgelegten magnetischen Grenzwert einhalten muss. Dieser Grenzwert sollte aus den entsprechenden Fertigungs- oder Kundenanforderungen hervorgehen.
Mit geeigneten Magnetfeldmessgeräten können ausgewählte Stellen des Werkstücks überprüft werden. Sensorausrichtung und Messabstand müssen dabei kontrolliert werden.
Die Dokumentation von Messwerten vor und nach der Entmagnetisierung unterstützt die Bewertung der Prozesswirksamkeit. Einheitliche Messbedingungen verbessern die Vergleichbarkeit.
Die verfügbaren Produktinformationen nennen keinen garantierten Restmagnetfeldwert in Gauss oder Millitesla. Entsprechende Leistungsangaben bedürfen gesonderter Versuche und Bestätigungen.
22. Qualitätskontrolle bei der Fertigung von Verteidigungskomponenten
Bei der Herstellung von Komponenten für die Verteidigungsindustrie können strenge Anforderungen an Abmessungen, Werkstoffe und Prüfungen gelten. Falls Restmagnetismus relevant ist, kann er als zusätzlicher Prozessparameter festgelegt werden.
Die Plattenentmagnetisierung kann die Bauteilvorbereitung vor bestimmten Prüf- oder Montageschritten unterstützen. Ihre konkrete Funktion richtet sich nach der anwendbaren Fertigungsspezifikation.
Das Gerät allein stellt keine Zertifizierung der Eignung eines Bauteils dar. Die Erfüllung von Kunden- und Branchenanforderungen muss über die vorgesehenen Qualitätssicherungsverfahren nachgewiesen werden.
Dokumentierte Abnahmekriterien, Messverfahren und Prozessaufzeichnungen verbessern die Rückverfolgbarkeit. So lässt sich die Entmagnetisierung in ein strukturiertes Qualitätsmanagement integrieren.
23. Arbeitsplatzinstallation und Flächenplanung
Die kompakten Außenabmessungen von 280x200x130 mm ermöglichen die Prüfung einer Aufstellung an einem speziellen Industriearbeitsplatz. Die Umgebung muss dennoch ausreichend Platz für Werkstückbewegungen und Bedienung bieten.
Die Auflagefläche muss stabil und für Gerät und vorgesehene Werkstücke geeignet sein. Elektrische Leitungen sind so zu verlegen, dass mechanische Beschädigungen und gefährliche Leitungsführungen vermieden werden.
Für Handhabungsvorrichtungen, Messinstrumente und die vorübergehende Ablage von Bauteilen kann zusätzlicher Platz erforderlich sein. Der tatsächliche Bedarf hängt von der Produktionsumgebung ab.
Die endgültige Installation muss hinsichtlich elektrischer Sicherheit, Zugänglichkeit und Wartungsmöglichkeiten beurteilt werden. Kompakte Geräteabmessungen ersetzen keine fachgerechte Arbeitsplatzplanung.
24. Eigenständige Entmagnetisierungsstationen
Ein Plattenentmagnetisierer kann als Teil einer eigenständigen Station zur Bauteilvorbereitung eingesetzt werden. Diese Lösung ist zweckmäßig, wenn nur ausgewählte Werkstücke oder Chargen entmagnetisiert werden müssen.
Die Komponenten werden zur Station gebracht, nach einem definierten Bewegungsverfahren behandelt und anschließend zum nächsten Arbeitsschritt weitergegeben. Der Ablauf sollte unnötige Handhabungsvorgänge vermeiden.
Für schwere oder schwierig zu positionierende Bauteile müssen geeignete mechanische Handhabungshilfen bereitgestellt werden. Die Bedienperson muss die Bewegung sicher kontrollieren können.
Eine eigenständige Station kann zusätzlich eine separate Messung des Restmagnetfelds umfassen. Dadurch lassen sich die Behandlungsergebnisse unmittelbar mit den festgelegten Anforderungen vergleichen.
25. Kundenspezifische Plattenabmessungen und Industrieanwendungen
Magneteksan bietet die Möglichkeit, Plattenentmagnetisierer in unterschiedlichen Abmessungen herzustellen. Dies kann sinnvoll sein, wenn die Standardbaugröße nicht zur vorgesehenen Werkstückgeometrie passt.
Bei der kundenspezifischen Auslegung müssen Bauteilform, Bearbeitungsverfahren und verfügbarer Installationsraum berücksichtigt werden. Besonders wichtig ist die Beziehung zwischen aktiver Behandlungsfläche und Werkstück.
Veränderte Plattenabmessungen können Anpassungen der elektrischen und magnetischen Konstruktion erfordern. Ein größeres Gerät darf nicht automatisch mit identischen Leistungsmerkmalen gleichgesetzt werden.
Jede Sonderanwendung sollte anhand ihrer technischen Anforderungen bewertet werden. Die endgültigen Abmessungen und Betriebsdaten müssen in den Projektunterlagen bestätigt werden.
26. Elektrische Sicherheit, Inspektion und Wartung
Regelmäßige Inspektionen unterstützen den zuverlässigen Betrieb industrieller Entmagnetisierungsgeräte. Die Wartungsplanung sollte die Einsatzbedingungen und die Anweisungen des Herstellers berücksichtigen.
Elektrische Prüfungen können Kabel, Steckverbindungen, Schaltelemente und Anzeichen ungewöhnlicher Erwärmung umfassen. Festgestellte Mängel müssen vor einer erneuten Inbetriebnahme bewertet werden.
Auch die Plattenoberfläche und das Gehäuse sollten auf Schäden und mögliche Beeinträchtigungen der Werkstückbewegung untersucht werden. Geeignete Handhabungsverfahren können unnötige Stöße und Abrieb reduzieren.
Wartungsarbeiten dürfen nur von autorisiertem Personal nach sicherer elektrischer Freischaltung durchgeführt werden. Soweit betrieblich vorgeschrieben, sind die Inspektionsergebnisse zu dokumentieren.
27. Bestätigte Spezifikationen und Grenzen der technischen Daten
Zu den angegebenen technischen Daten gehören die Außenabmessungen 280x200x130 mm, eine Versorgung mit 220 V AC und eine Bemessungsscheinleistung von 550 VA. Das Produkt ist als manuell betriebener Plattenentmagnetisierer beschrieben.
Die verfügbaren Informationen nennen außerdem Anwendungen mit geeigneten Werkstücken bis zu 20 mm Dicke, insbesondere ferromagnetischen Präzisionskomponenten im Umfeld der Raketenspitzenfertigung. Sonderabmessungen können geprüft werden.
Eine konkrete Magnetfeldstärke, Betriebsfrequenz, garantierte Restmagnetfeldgrenze oder vollständige Einschaltdauerangabe sind nicht bestätigt. Für diese Parameter dürfen keine unbelegten Zahlen eingesetzt werden.
Wenn eine Anwendung definierte Leistungswerte verlangt, sind technische Prüfung und praktische Versuche sinnvoll. Die endgültige Dokumentation sollte die vereinbarten Betriebsbedingungen und Leistungsanforderungen enthalten.
28. Plattenentmagnetisierungslösungen von Magneteksan
Magneteksan fertigt industrielle Magnettechnik einschließlich Plattenentmagnetisierern zur Reduzierung von Restmagnetisierung an geeigneten ferromagnetischen Bauteilen. Die Geräteauswahl sollte sich am tatsächlichen Fertigungsprozess orientieren.
Das Modell mit den Außenabmessungen 280x200x130 mm bietet eine kompakte Lösung für die manuelle Entmagnetisierung am Arbeitsplatz. Die angegebenen elektrischen Kenndaten sind 220 V AC und 550 VA.
Mögliche Anwendungen umfassen geeignete Raketenspitzenkomponenten, präzisionsbearbeitete Stahlteile und andere ferromagnetische Werkstücke, bei denen die magnetische Beschaffenheit kontrolliert werden muss. Die Eignung ist jeweils gesondert zu bestätigen.
Wenn andere Werkstückgrößen oder Bearbeitungsabläufe erforderlich sind, können kundenspezifische Plattenabmessungen bewertet werden. Die endgültige Lösung sollte auf technischer Prüfung und geeigneter Kontrolle der Restmagnetisierung beruhen.