Product Information
Extra Information
Product Information
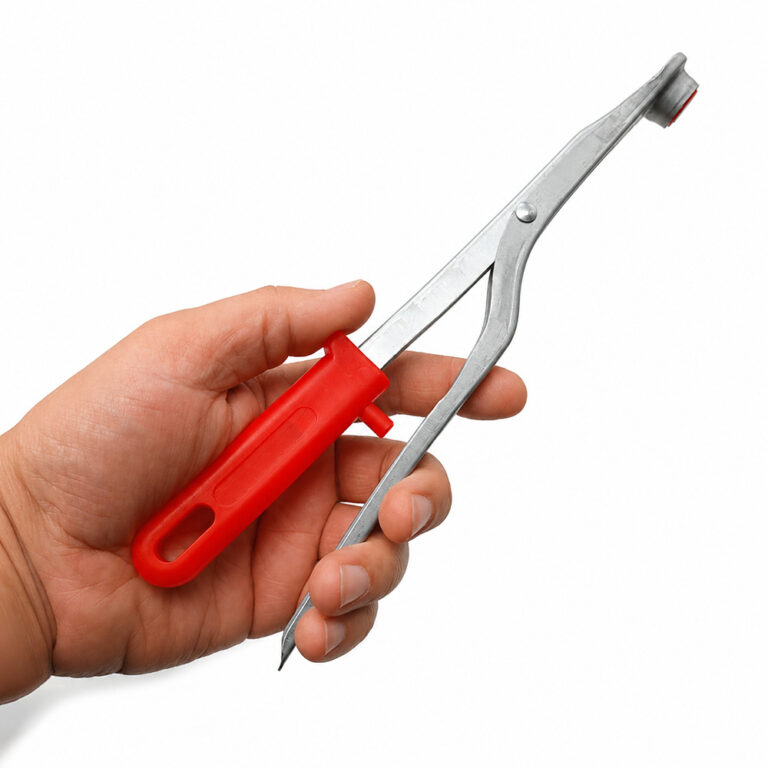
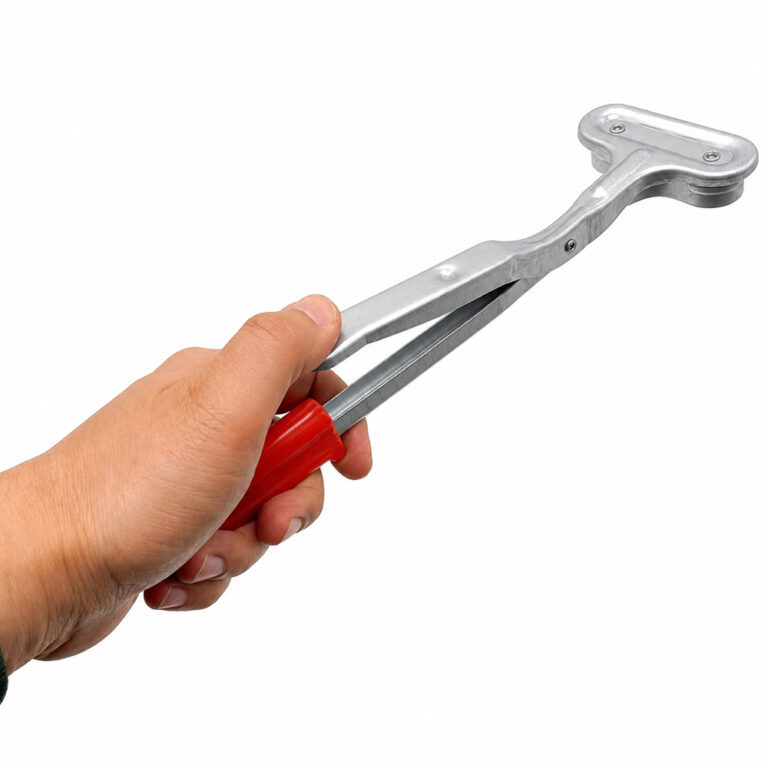
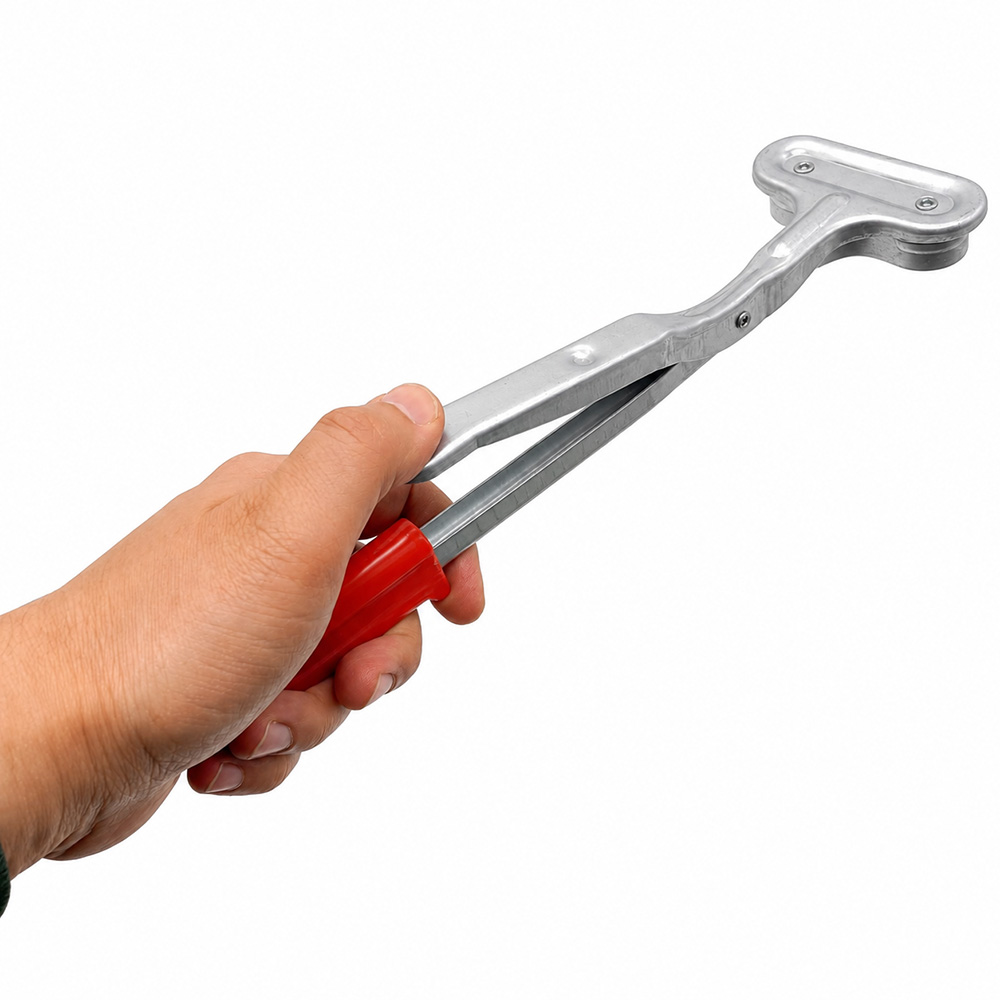
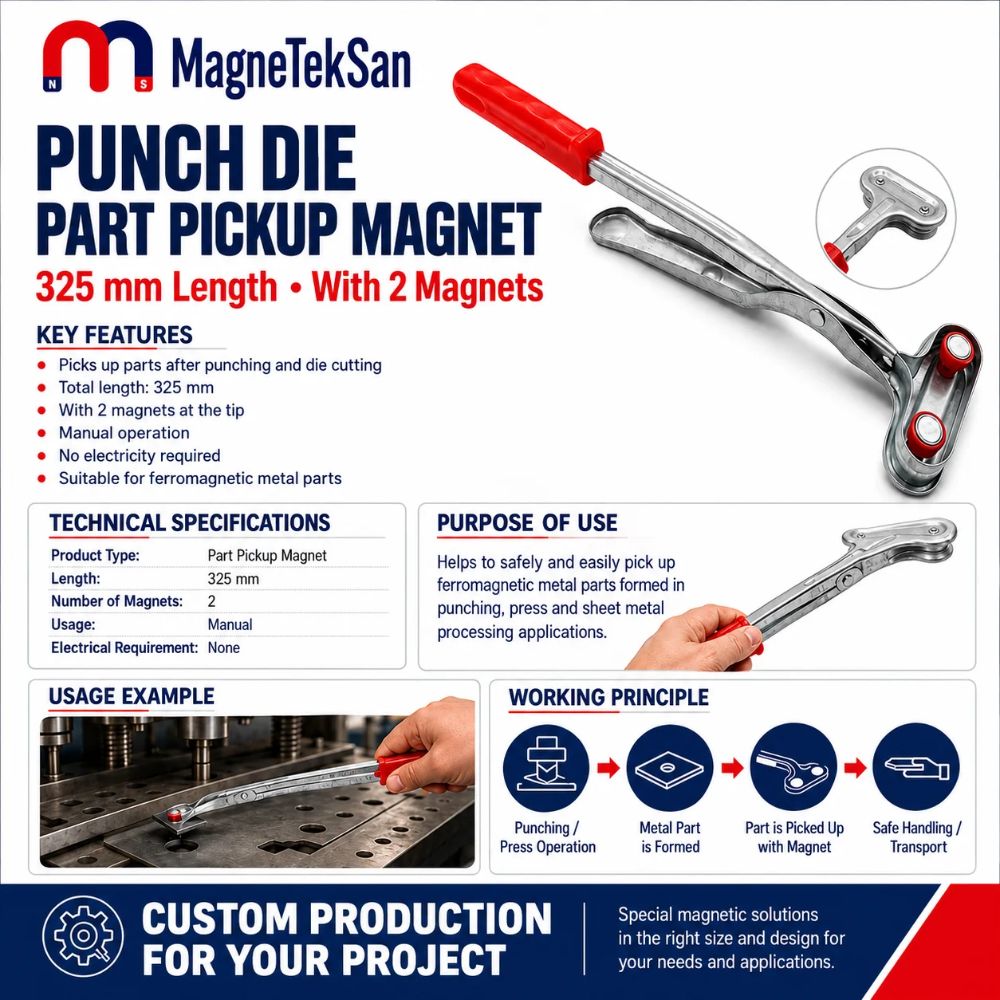
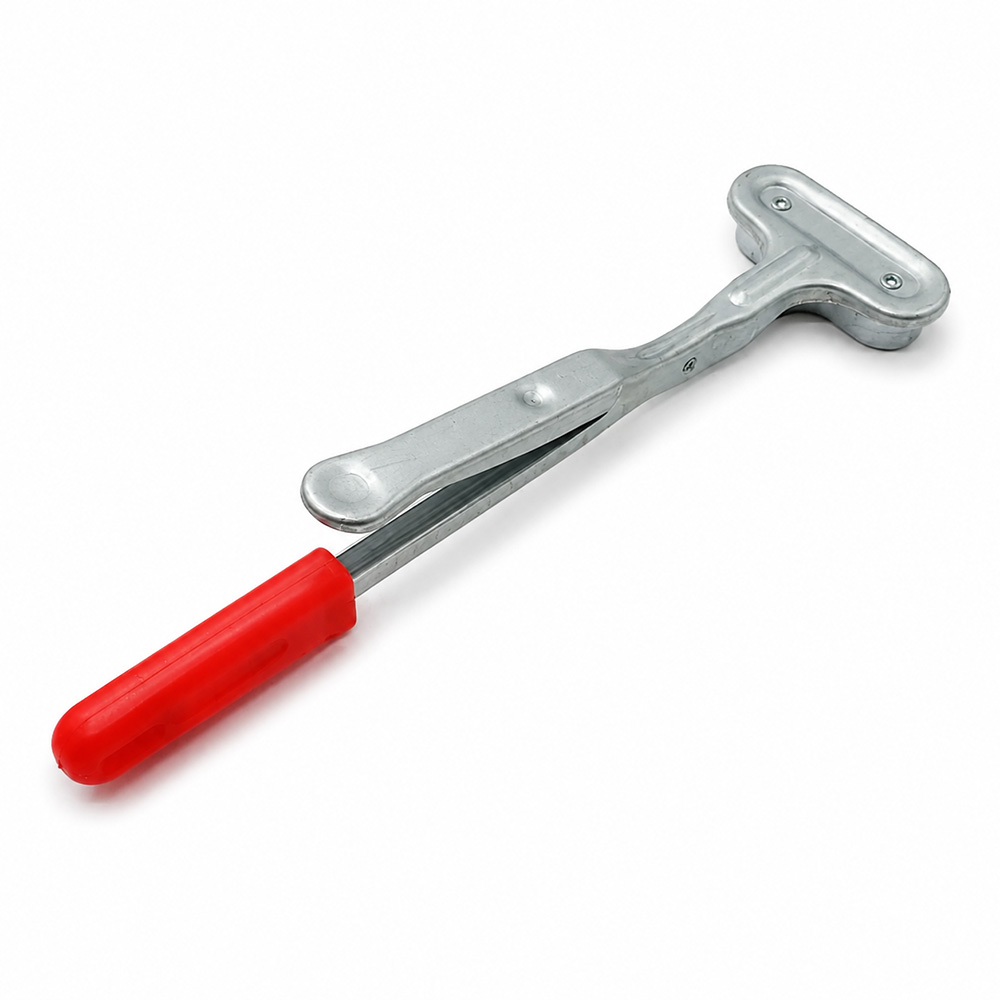
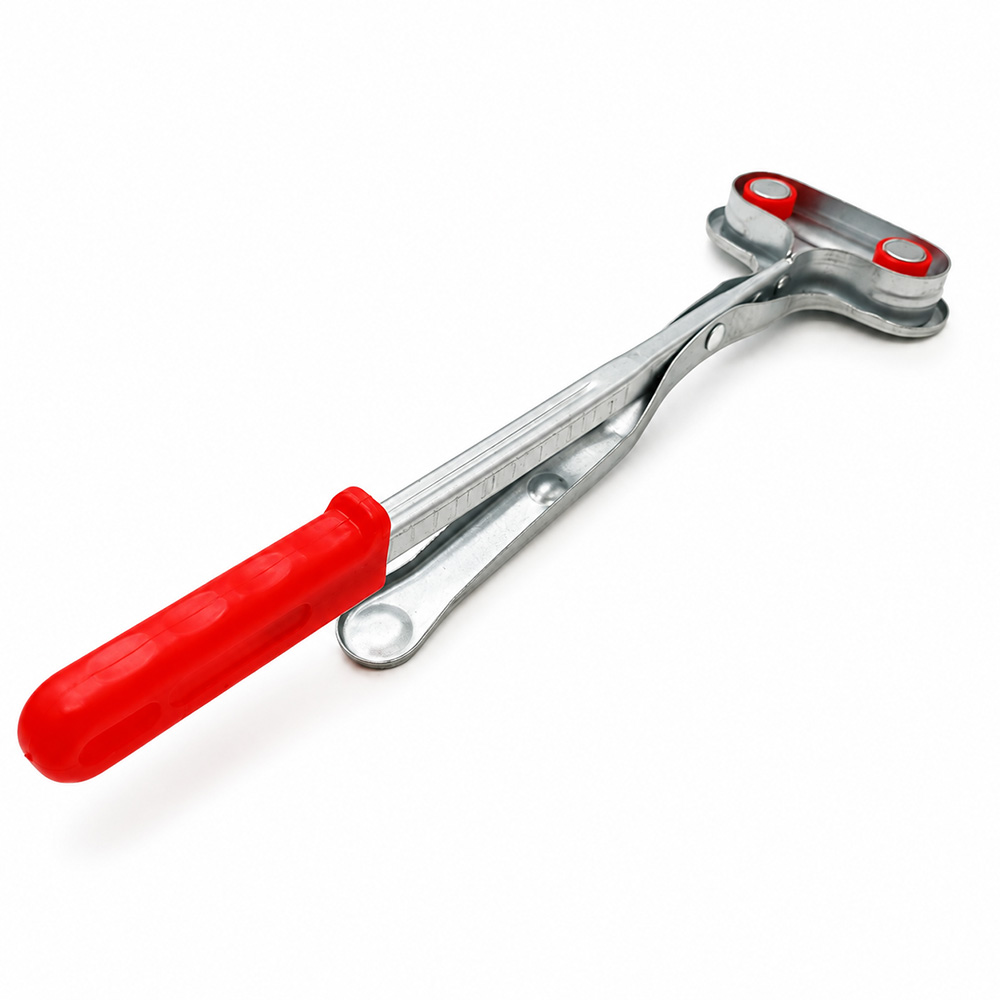
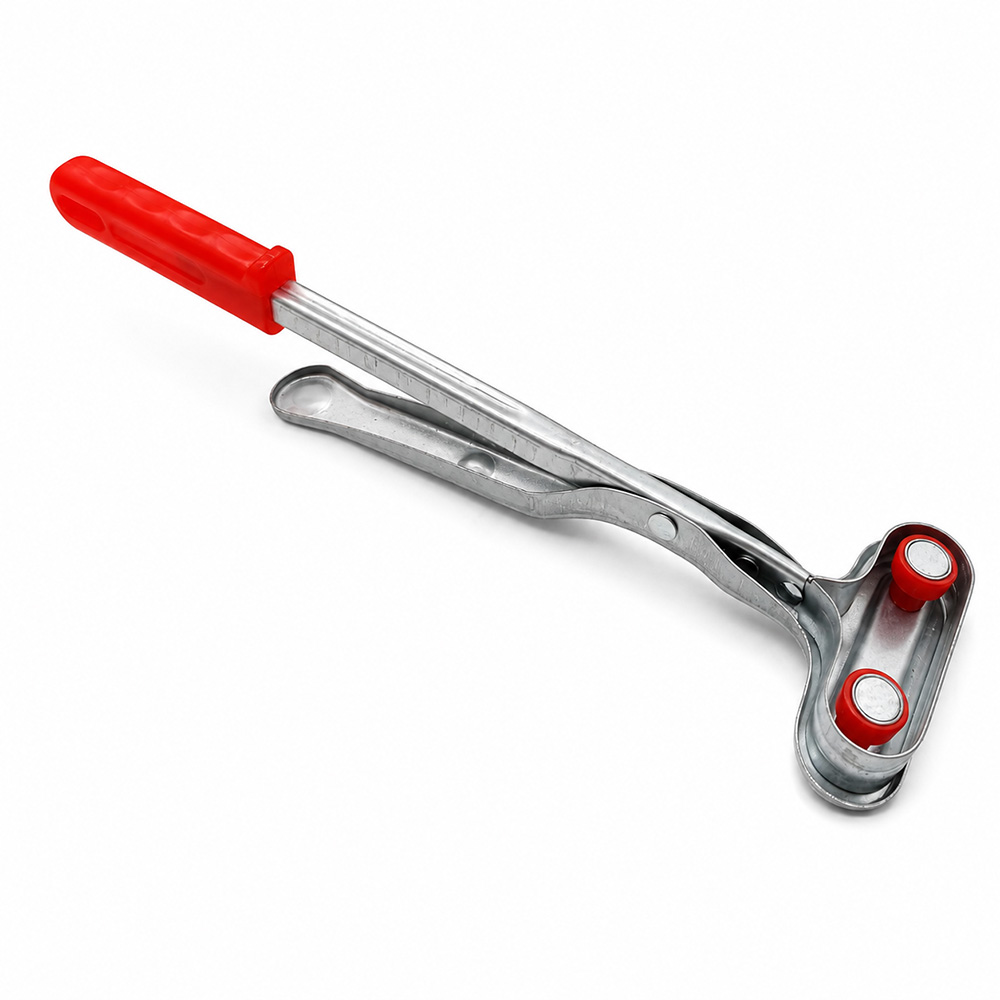
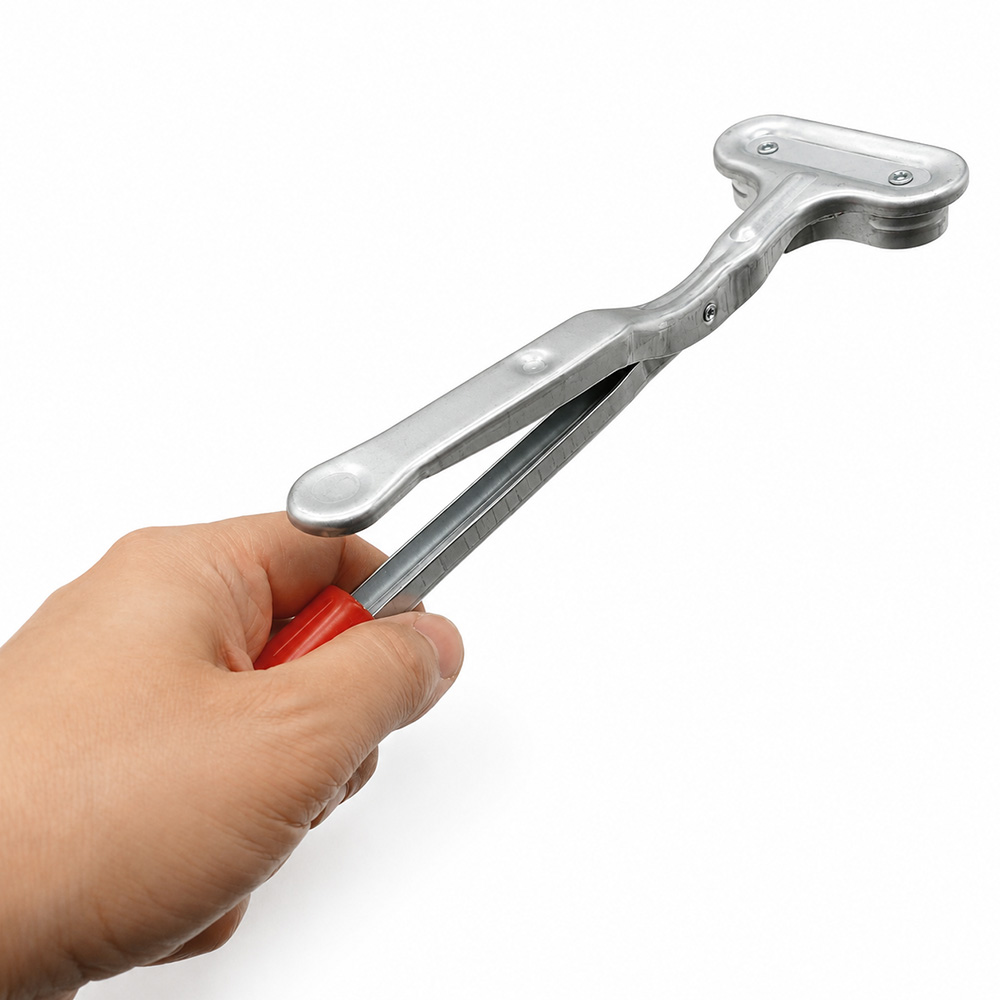
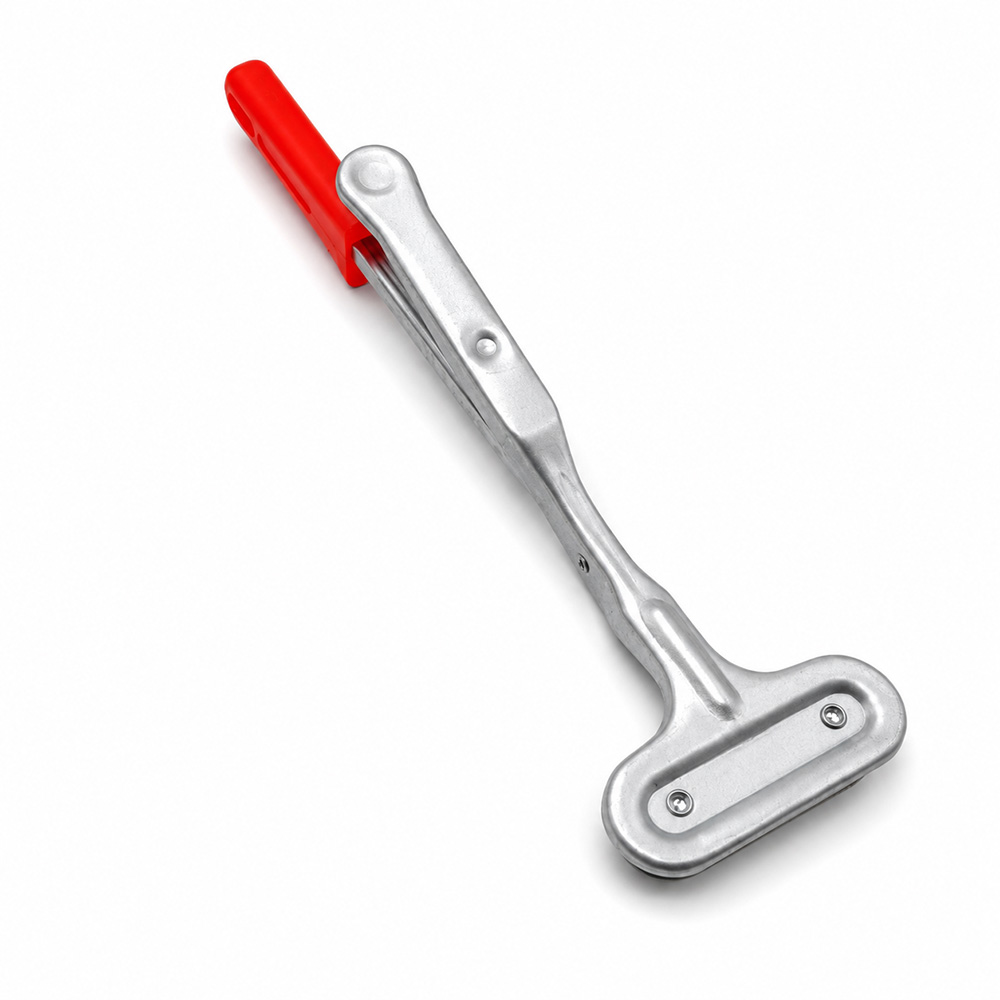
El imán de recogida CNC de 325 mm es una herramienta portátil con dos puntas magnéticas, diseñada para retirar manualmente piezas compatibles de chapa ferromagnética después de operaciones de punzonado CNC o trabajos con prensas punzonadoras. Sus dos puntos de contacto magnético facilitan la sujeción de componentes de acero con superficies suficientemente planas, mientras que su estructura alargada permite alcanzar determinadas piezas sin agarrar directamente sus bordes cortantes. La capacidad de elevación nominal es de 2 kg, el sistema de imanes permanentes no requiere alimentación eléctrica y la fuerza de sujeción real depende del material, el espesor, la geometría y las condiciones de contacto.
| Especificación técnica | Valor |
|---|---|
| Tipo de producto | Imán manual de recogida de chapa |
| Longitud total | 325 mm |
| Configuración magnética | Dos puntas magnéticas |
| Puntos de contacto magnético | 2 |
| Capacidad de elevación nominal | 2 kg |
| Modo de utilización | Manual |
| Sistema magnético | Imanes permanentes |
| Alimentación eléctrica | No necesaria |
| Aplicación principal | Recogida de piezas de punzonado CNC |
| Aplicación adicional | Prensas punzonadoras |
| Materiales compatibles | Hierro y acero ferromagnéticos |
| Superficie preferida | Superficie de acero suficientemente plana |
| Configuración de contacto | Preferiblemente dos puntos magnéticos |
| Función | Retirada de piezas de chapa cortadas |
| Factores de rendimiento | Material, espesor, recubrimiento y contacto |
| Categoría del producto | Imanes manuales |
Extra Information
1. Imán de recogida CNC de 325 mm para el trabajo de chapa
El imán de recogida CNC de 325 mm es una herramienta manual destinada a recuperar componentes ferromagnéticos compatibles después de operaciones de punzonado de chapa. Su estructura alargada facilita el acceso a determinadas piezas sin necesidad de agarrar directamente los bordes cortados.
El extremo de trabajo dispone de dos puntas magnéticas que pueden adherirse a superficies de acero adecuadas. Esta configuración permite establecer dos puntos de contacto para la recogida controlada de componentes.
La capacidad de elevación nominal indicada es de 2 kg, aunque la fuerza de sujeción efectiva depende del tipo de acero, el espesor de la chapa, la geometría y la calidad del contacto. El valor nominal no representa una garantía aplicable a cualquier pieza metálica.
El dispositivo utiliza imanes permanentes y no requiere alimentación eléctrica. Es una herramienta auxiliar de manipulación manual y no sustituye a los equipos industriales de elevación ni a los sistemas de seguridad de las máquinas.
2. Recuperación de piezas después del punzonado CNC
Las punzonadoras CNC realizan agujeros, contornos y formas en chapas metálicas mediante operaciones programadas. Al finalizar el ciclo, algunas piezas pueden permanecer sobre la mesa de la máquina o en una zona de recogida accesible.
La retirada manual puede resultar incómoda cuando los componentes presentan bordes afilados o se encuentran en posiciones difíciles de alcanzar. Un imán de recogida puede facilitar esta tarea si el material posee propiedades ferromagnéticas suficientes.
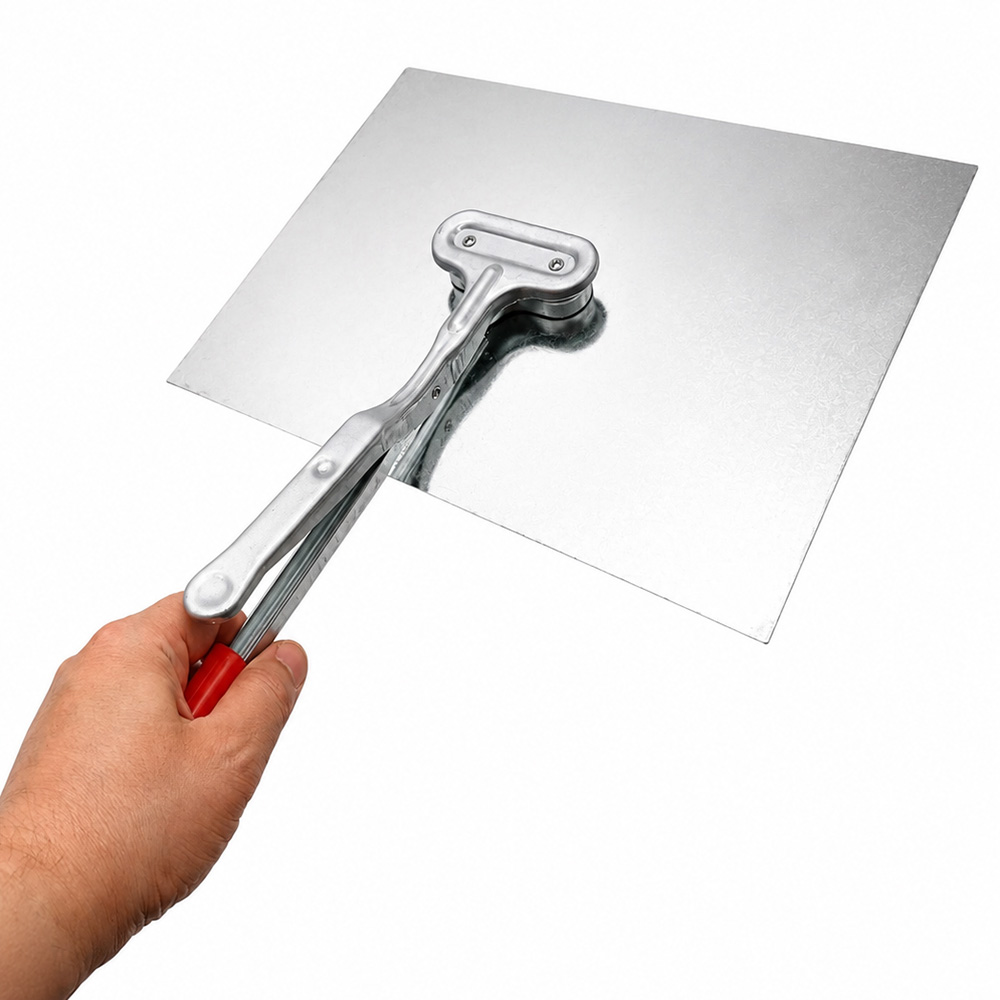
El operario aproxima las puntas magnéticas a una superficie accesible del componente y comprueba la estabilidad de la sujeción. Solo después de obtener un contacto fiable puede trasladarse la pieza hacia la zona de recogida.
La operación debe realizarse exclusivamente después de poner la máquina en condiciones de seguridad. El uso del imán no autoriza intervenciones en zonas peligrosas mientras los mecanismos estén en movimiento.
3. Longitud total de 325 mm y accesibilidad
La longitud total de la herramienta es de 325 mm. Esta dimensión proporciona un alcance adicional frente a la recogida directa de los componentes con las manos.
La estructura alargada puede resultar útil para recuperar piezas situadas sobre la mesa de punzonado o en otras posiciones accesibles del puesto de trabajo. La posibilidad real de uso depende de la configuración de la máquina y de la ubicación del componente.
La longitud de la herramienta no modifica las distancias de seguridad establecidas para acceder a la maquinaria. Antes de intervenir deben respetarse las instrucciones del fabricante y los procedimientos de seguridad de la empresa.
El mayor alcance puede reducir determinados contactos directos con bordes cortantes, pero no elimina todos los riesgos mecánicos. Siguen siendo necesarios los movimientos controlados y los equipos de protección individual adecuados.
4. Configuración con dos puntas magnéticas
El extremo del imán incorpora dos puntas magnéticas independientes. Esta disposición permite ejercer atracción sobre dos zonas de un componente ferromagnético compatible.
Cuando ambas puntas se apoyan correctamente sobre una superficie suficientemente plana, el contacto magnético puede distribuirse entre dos puntos. La estabilidad obtenida depende de las dimensiones, la forma y la posición de la pieza.
Los componentes muy pequeños, curvos o irregulares pueden entrar en contacto con una sola punta. En esas condiciones, la fuerza disponible y la estabilidad pueden diferir de las obtenidas con dos contactos completos.
La presencia de dos puntas no garantiza una distribución uniforme de la carga en todos los casos. Es necesario evaluar la geometría de la pieza y las superficies realmente disponibles para la sujeción.
5. Capacidad de elevación nominal de 2 kg
Para este imán manual se indica una capacidad de elevación nominal de 2 kg. Este dato describe la capacidad declarada bajo condiciones apropiadas de material y contacto magnético.
La fuerza de sujeción efectiva puede variar considerablemente según el tipo de acero, el espesor de la chapa y la planitud de la superficie. La pintura, los recubrimientos, la oxidación y los espacios de aire pueden reducir aún más la atracción.
Un componente de masa inferior a 2 kg no es automáticamente adecuado para su recogida con esta herramienta. También deben considerarse el centro de gravedad, la forma y el área efectiva de contacto.
Antes de mover una pieza es necesario verificar que la sujeción sea suficientemente estable. La herramienta no está destinada a elevar cargas por encima de personas ni a manipular componentes industriales pesados.
6. Manipulación manual de componentes cortados
La recogida manual de un componente comprende su localización, la elección de una superficie adecuada y su traslado hacia una zona de recogida. La herramienta magnética puede facilitar estas operaciones cuando el material es suficientemente ferromagnético.
El operario coloca las puntas en contacto con una parte accesible de la superficie. El componente solo debe moverse después de comprobar que la unión magnética es fiable.
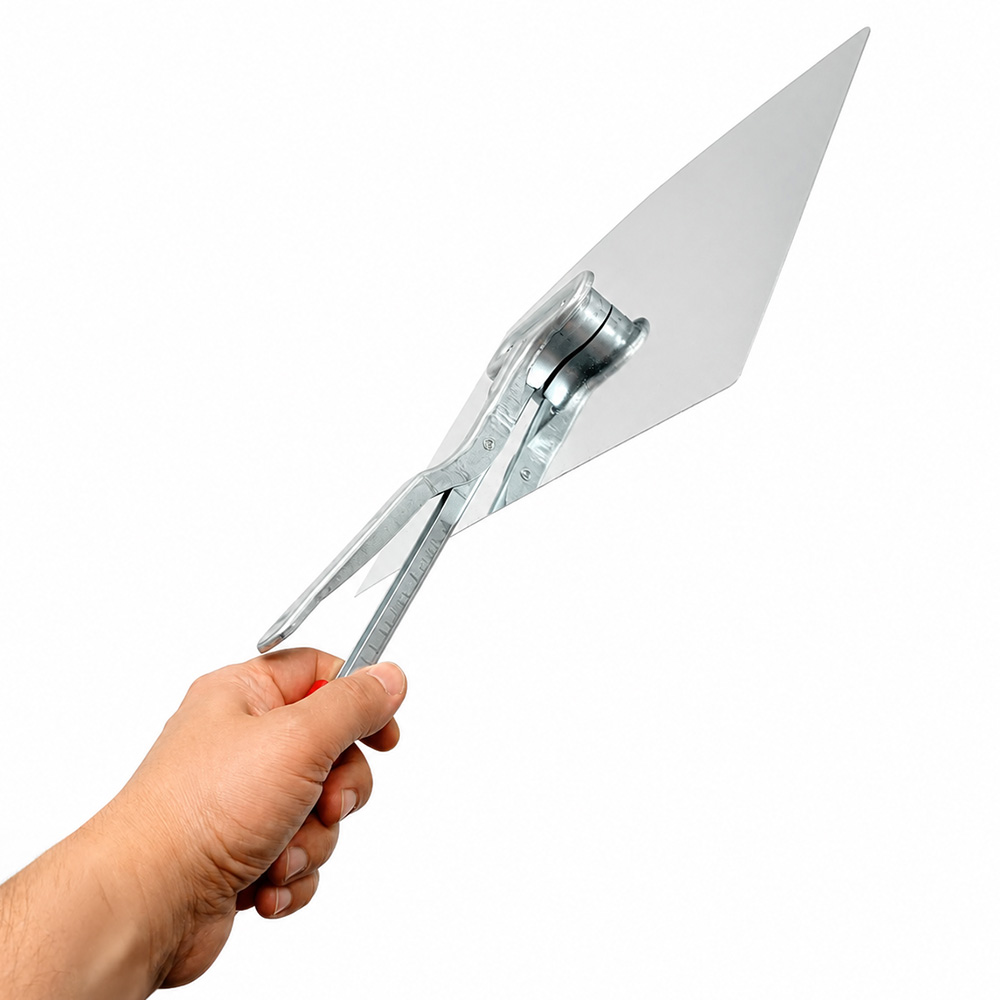
La pieza puede trasladarse a corta distancia hasta un contenedor, una mesa de trabajo o un puesto de inspección. La liberación debe realizarse de acuerdo con la configuración real y las instrucciones de uso de la herramienta.
Durante todo el desplazamiento es importante mantener el control del componente. Los movimientos bruscos podrían provocar deslizamientos, desprendimientos inesperados o golpes contra los equipos cercanos.
7. Aplicaciones en punzonadoras CNC
Las punzonadoras CNC se utilizan para producir agujeros, perfiles y componentes conformados a partir de chapas metálicas. Después del ciclo de trabajo, algunas piezas pueden permanecer en zonas accesibles de la mesa.
El imán de 325 mm puede ayudar a recuperar determinados componentes de acero de estas posiciones. Resulta especialmente útil en procesos productivos que incluyen la recogida manual de piezas cortadas.
La recogida magnética requiere una respuesta ferromagnética suficiente del material. El aluminio, el cobre y el latón no son compatibles con el principio habitual de sujeción de esta herramienta de imanes permanentes.
Antes de acceder a la zona de trabajo es necesario detener la máquina y ponerla en condiciones de seguridad. El imán no debe utilizarse para intervenir sobre componentes durante movimientos peligrosos.
8. Retirada de piezas de prensas punzonadoras
Las prensas punzonadoras cortan o conforman chapas mediante herramientas sometidas a fuerzas mecánicas. Al terminar la operación, pueden quedar pequeños componentes cerca de los troqueles o sobre las superficies de recogida.
Un imán manual puede facilitar la recuperación de piezas ferromagnéticas compatibles después de detener la prensa de forma segura. Así puede reducirse la necesidad de agarrar directamente los bordes cortantes.
Las puntas deben aproximarse al componente evitando golpes contra las superficies delicadas del troquel. Antes de retirar la pieza deben evaluarse el espacio disponible y la dirección prevista para la extracción.
El imán no sustituye a los resguardos, enclavamientos, procedimientos de aislamiento ni sistemas aprobados para retirar piezas. La seguridad de acceso a la zona operativa sigue siendo prioritaria.
9. Reducción del contacto directo con bordes cortantes
Las operaciones de corte y punzonado pueden generar aristas vivas y rebabas en las chapas. Agarrar directamente estas superficies implica riesgos de cortes y abrasiones.
La herramienta magnética permite recoger un componente compatible mediante su superficie ferromagnética en lugar de sujetarlo por el borde cortado. Esto puede contribuir a reducir determinados riesgos de contacto directo.
La ventaja depende de la estabilidad de la sujeción y de la posibilidad de mover la pieza sin deslizamientos. Los componentes muy finos, irregulares o mal posicionados pueden necesitar otros métodos de manipulación.
Los guantes protectores y los demás equipos de protección individual deben seguir utilizándose cuando corresponda. El imán es una ayuda operativa y no un sistema completo de prevención de accidentes.
10. Funcionamiento con imanes permanentes sin electricidad
La herramienta utiliza imanes permanentes para atraer materiales ferromagnéticos compatibles. La generación de la fuerza magnética no requiere conexión a la red eléctrica.
No son necesarios baterías, cargadores ni cuadros de control eléctrico para esta función. Esto facilita el uso portátil de la herramienta en puestos industriales apropiados.
La atracción magnética permanece activa durante el uso normal. Por tanto, el operario debe controlar la aproximación de las puntas a objetos metálicos y la liberación de los componentes recogidos.
La ausencia de alimentación eléctrica no elimina los riesgos mecánicos y magnéticos. Debe prestarse atención a los objetos ferromagnéticos cercanos y a los equipos sensibles a los campos magnéticos.
11. Compatibilidad con hierro y aceros ferromagnéticos
El producto está destinado principalmente a componentes fabricados en hierro y aceros con propiedades ferromagnéticas adecuadas. Estos materiales pueden proporcionar la atracción necesaria para la recogida.
Las distintas calidades de acero no presentan necesariamente las mismas características magnéticas. El estado metalúrgico y los tratamientos anteriores también pueden influir en la respuesta del material.
El espesor de la chapa constituye otro parámetro importante. Los componentes muy finos pueden comportarse de manera diferente a las piezas más gruesas con una geometría adecuada.
Antes del uso habitual conviene comprobar la compatibilidad del material real. Si no puede conseguirse una sujeción magnética fiable, debe seleccionarse otro sistema.
12. Limitaciones al recoger chapas de aluminio
El aluminio no es ferromagnético en las condiciones normales de trabajo. Por tanto, un imán permanente convencional no puede sujetar una chapa de aluminio mediante el mismo principio utilizado para el acero ferromagnético.
Esta herramienta no debe seleccionarse para la recogida habitual de piezas punzonadas de aluminio. Sus puntas están destinadas principalmente a superficies adecuadas de hierro y acero.
Aunque una pieza de aluminio tenga una forma y una masa similares a las de un componente de acero, su comportamiento magnético es diferente. Las dimensiones físicas no bastan para establecer la compatibilidad.
Para los componentes de aluminio pueden evaluarse pinzas mecánicas, sistemas de vacío u otras soluciones apropiadas. La elección debe considerar las propiedades de la pieza y las condiciones de seguridad.
13. Cobre, latón y otros metales no ferromagnéticos
El cobre y el latón no poseen las propiedades ferromagnéticas necesarias para la sujeción habitual con esta herramienta. Una limitación similar afecta a numerosas aleaciones no ferromagnéticas.
El aspecto metálico de un componente no significa automáticamente que pueda sujetarse con un imán permanente. La compatibilidad depende de las propiedades magnéticas reales del material.
Cuando una misma máquina trabaja con distintos metales, el operario debe identificar el material antes de intentar recogerlo. Esto ayuda a evitar sujeciones ineficaces y movimientos inesperados.
El producto debe considerarse una herramienta específica para chapas ferromagnéticas compatibles. Otros materiales requieren sistemas de agarre adaptados a sus características.
14. Comportamiento magnético de los aceros inoxidables
Los aceros inoxidables comprenden varias familias de aleaciones con propiedades magnéticas diferentes. Algunas presentan una atracción considerable, mientras que otras reaccionan débilmente a los imanes.
El comportamiento también puede variar según los tratamientos y el estado metalúrgico del material. La simple denominación de acero inoxidable no basta para determinar su idoneidad para la recogida magnética.
Una prueba sobre el componente real permite evaluar si las puntas proporcionan una sujeción fiable. También deben considerarse la masa y la geometría de la pieza.
No es correcto garantizar la misma fuerza de sujeción para todos los aceros inoxidables. La aleación concreta y su respuesta magnética deben examinarse individualmente.
15. Importancia de las superficies planas para el contacto magnético
Las puntas magnéticas funcionan en condiciones más favorables cuando pueden adherirse estrechamente a una superficie ferromagnética. Las chapas suficientemente planas suelen ofrecer una geometría adecuada.
Las superficies curvas, deformadas o irregulares pueden reducir el área efectiva de contacto. Esto aumenta la reluctancia del circuito magnético y puede disminuir la fuerza de atracción disponible.
Cuando la geometría lo permite, es preferible que ambas puntas toquen el componente. Sin embargo, incluso un contacto completo no garantiza prestaciones idénticas en materiales diferentes.
Antes de mover la pieza es necesario evaluar su estabilidad. Una superficie inadecuada no puede compensarse simplemente suponiendo que la fuerza magnética será elevada.
16. Contacto en dos puntos y estabilidad del componente
Las dos puntas pueden entrar en contacto con el componente en posiciones separadas. En piezas suficientemente grandes y planas, esta disposición puede favorecer la distribución del contacto magnético.
La estabilidad también depende del centro de gravedad y de la posición relativa de las puntas. Un componente puede inclinarse o girar aunque ambas estén tocando su superficie.
En piezas estrechas o de forma irregular, una sola punta podría soportar gran parte de la carga. Esto puede modificar las condiciones de sujeción y reducir la estabilidad durante el movimiento.
La configuración real debe comprobarse antes de recoger la pieza. Dos puntas magnéticas no constituyen automáticamente un sistema de equilibrado o bloqueo de giro.
17. Influencia del espesor de la chapa en la sujeción
El espesor de la chapa es uno de los factores que influyen en la interacción magnética. Las chapas ferromagnéticas finas pueden presentar condiciones de sujeción diferentes a las de componentes más gruesos.
El circuito magnético depende de las propiedades del material, la geometría y la calidad del contacto con las puntas. Por ello, un único valor nominal no describe todas las aplicaciones posibles.
Los recubrimientos, defectos superficiales y espacios de aire pueden modificar aún más la atracción. Estos factores deben evaluarse conjuntamente.
Si en la producción se trabajan distintos espesores, es recomendable verificar la capacidad de sujeción para cada intervalo relevante. Un procedimiento válido para un espesor podría no serlo para otro.
18. Manipulación de chapas pintadas y recubiertas
La presencia de pintura o un recubrimiento protector no impide necesariamente la atracción si el material subyacente es ferromagnético. Sin embargo, el recubrimiento crea una distancia adicional entre la punta y el acero.
El aumento de esa distancia puede reducir la fuerza de sujeción. La magnitud de la reducción depende del espesor del recubrimiento, las propiedades del material y la configuración de contacto.
Los componentes pintados o decorativos también pueden sufrir marcas superficiales cuando las puntas los tocan o se deslizan sobre ellos. La herramienta no se presenta como un dispositivo específico para proteger acabados delicados.
Antes de utilizarla deben evaluarse tanto la seguridad de la sujeción como los requisitos estéticos del componente. Si cualquier marca resulta inaceptable, puede ser necesario un sistema alternativo.
19. Uso en chapas de acero galvanizado
La chapa galvanizada está formada por una base de acero protegida por una capa de zinc. Si la base es suficientemente ferromagnética, puede seguir existiendo atracción magnética.
La capa de zinc introduce una separación entre la punta magnética y el acero. El espesor del recubrimiento, el de la chapa y la geometría de contacto pueden influir en la fuerza disponible.
Las condiciones superficiales de los componentes galvanizados pueden variar según el proceso de fabricación. Estas diferencias deben considerarse durante la comprobación de la sujeción.
El imán puede resultar adecuado para determinadas piezas de acero galvanizado, siempre que la estabilidad se confirme sobre el componente real. La mera presencia de una base ferromagnética no garantiza una sujeción suficiente.
20. Óxido, irregularidades superficiales y espacios de aire
El óxido, la cascarilla y las irregularidades pueden impedir que las puntas se adhieran estrechamente al material base. Así se crea una separación adicional en el circuito de sujeción magnética.
Incluso un espacio de aire relativamente pequeño puede reducir la atracción. El efecto depende de la construcción del sistema magnético y de las condiciones del componente.
En una superficie irregular, una punta puede adherirse mejor que la otra. Esto puede producir una sujeción menos estable o un giro imprevisto durante el traslado.
Es preferible utilizar superficies de contacto limpias y suficientemente planas. Si la superficie no permite una sujeción fiable, debe adoptarse otro método.
21. Recogida de pequeños componentes de chapa
El punzonado CNC produce con frecuencia pequeños componentes que pueden permanecer sobre la mesa después del corte. Una herramienta magnética puede ayudar a recuperar los fabricados con materiales ferromagnéticos compatibles.
La pieza debe ofrecer una superficie accesible suficiente para establecer el contacto magnético. Los componentes muy pequeños podrían tocar solamente una de las dos puntas.
La capacidad nominal de 2 kg no define un tamaño mínimo de pieza compatible. La anchura, la longitud y la geometría del contacto deben evaluarse independientemente de la masa.
Si el componente no queda sujeto de forma fiable, es necesario elegir una herramienta más apropiada. El objetivo es una recogida controlada, no simplemente obtener una atracción magnética elevada.
22. Traslado a contenedores y puestos de inspección
Después de recogerlo, el componente puede trasladarse a un contenedor, una bandeja de clasificación o una mesa de inspección. El imán facilita estos movimientos manuales de corta distancia cuando las condiciones son apropiadas.
El recorrido debe estar libre de obstáculos y de objetos que puedan ser atraídos involuntariamente por las puntas. El operario debe mantener el control de la pieza durante toda la manipulación.
La liberación debe realizarse según el funcionamiento real y las instrucciones de la herramienta. El componente debe colocarse sobre un soporte estable antes de interrumpir el contacto magnético.
El producto no está destinado al transporte de cargas a largas distancias. Su función principal es recuperar y desplazar manualmente componentes de chapa compatibles durante trayectos cortos.
23. Seguridad junto a punzonadoras CNC y prensas
Las punzonadoras CNC y las prensas mecánicas incorporan órganos móviles y zonas de trabajo peligrosas. No debe realizarse la recogida manual de piezas mientras exista la posibilidad de movimientos peligrosos.
Antes de utilizar el imán es necesario poner la máquina en condiciones de seguridad siguiendo los procedimientos aprobados. No deben eludirse resguardos, enclavamientos ni otros dispositivos de protección.
Una vez garantizado el acceso seguro, la herramienta puede facilitar la recuperación de componentes adecuados. Sin embargo, no protege al operario frente a un arranque inesperado o un movimiento peligroso de la máquina.
Los operarios deben recibir formación adecuada y respetar las instrucciones del fabricante. El imán es una ayuda para la recogida y no un dispositivo de seguridad de la máquina.
24. Diferencia entre un imán manual y uno de elevación industrial
Un imán manual para recoger piezas de chapa y un imán de elevación industrial cumplen funciones distintas. El modelo de 325 mm está destinado al prelievo manual de componentes cortados compatibles.
Su capacidad nominal de 2 kg depende de condiciones apropiadas de material y contacto. Esto no lo hace adecuado para elevar grandes placas de acero o componentes mecánicos pesados.
Las operaciones de elevación industrial pueden requerir equipos diseñados específicamente, verificaciones de carga y medidas de seguridad adicionales. Estas aplicaciones quedan fuera de la función prevista para la herramienta.
La elección debe limitarse a operaciones manuales compatibles. Las cargas pesadas o peligrosas deben manipularse mediante equipos diseñados y evaluados para ese uso.
25. Inspección y mantenimiento de las puntas magnéticas
Una inspección periódica contribuye a mantener en buen estado el imán manual. Ambas puntas deben revisarse para detectar daños, suciedad y señales de desgaste anormal.
También conviene comprobar el cuerpo, la empuñadura, las uniones mecánicas y los posibles elementos móviles. Los componentes flojos o dañados pueden comprometer la seguridad de la manipulación.
Durante el uso pueden acumularse polvo ferroso y pequeños fragmentos metálicos en las superficies magnéticas. Estos residuos deben retirarse mediante métodos de limpieza adecuados y seguros.
Si la herramienta presenta daños o un comportamiento de sujeción poco fiable, debe interrumpirse su uso. Antes de volver a utilizarla es necesario evaluar si requiere reparación o sustitución.
26. Almacenamiento y protección de la herramienta magnética
El imán de recogida debe conservarse en un lugar limpio, seco y protegido de golpes mecánicos innecesarios. Un almacenamiento apropiado ayuda a preservar la empuñadura y las puntas.
Los imanes permanentes pueden atraer objetos ferromagnéticos cercanos incluso cuando la herramienta no está en uso. Por ello, su ubicación debe limitar contactos accidentales y movimientos inesperados.
También es necesaria precaución cerca de dispositivos sensibles a los campos magnéticos. La distancia apropiada depende de las características de los equipos presentes.
Después de una caída o un esfuerzo mecánico importante es recomendable inspeccionar la herramienta antes del siguiente uso. Deben investigarse los daños visibles y los comportamientos anómalos.
27. Herramientas magnéticas especiales para la fabricación de chapa
Los diferentes procesos de fabricación de chapa pueden requerir longitudes, configuraciones de puntas o capacidades de sujeción distintas. La elección debe basarse en las dimensiones y la geometría real de los componentes.
Para algunas aplicaciones, una herramienta de punta única puede ser más adecuada que una configuración de doble punta. En otros casos puede resultar útil modificar la distancia entre los puntos magnéticos o la forma de la empuñadura.
El diseño de una solución específica debe considerar la calidad del material, el espesor de la chapa, la masa del componente y la superficie disponible para el contacto. La accesibilidad para el operario también es un parámetro fundamental.
Magneteksan puede evaluar configuraciones especiales de herramientas magnéticas para aplicaciones industriales. Las características definitivas deben confirmarse según las piezas y las condiciones operativas previstas.
28. Soluciones Magneteksan para la recogida magnética de piezas CNC
Magneteksan ofrece equipos magnéticos para la producción industrial y la transformación de metales. El imán de 325 mm con dos puntas está destinado a recuperar manualmente componentes ferromagnéticos compatibles.
Sus características principales incluyen una longitud total de 325 mm, dos puntos de contacto magnético y una capacidad de elevación nominal de 2 kg. El sistema de imanes permanentes funciona sin alimentación eléctrica ni baterías.
Las aplicaciones posibles incluyen punzonadoras CNC, prensas punzonadoras, talleres de fabricación de chapa y otras operaciones compatibles de recogida de componentes. La idoneidad efectiva depende de las propiedades del material y de las condiciones de acceso seguro.
Para piezas de dimensiones diferentes o necesidades particulares pueden evaluarse configuraciones magnéticas alternativas. La selección de la herramienta debe basarse en las condiciones reales de manipulación y no exclusivamente en la capacidad nominal indicada.