Product Information
Extra Information
Product Information
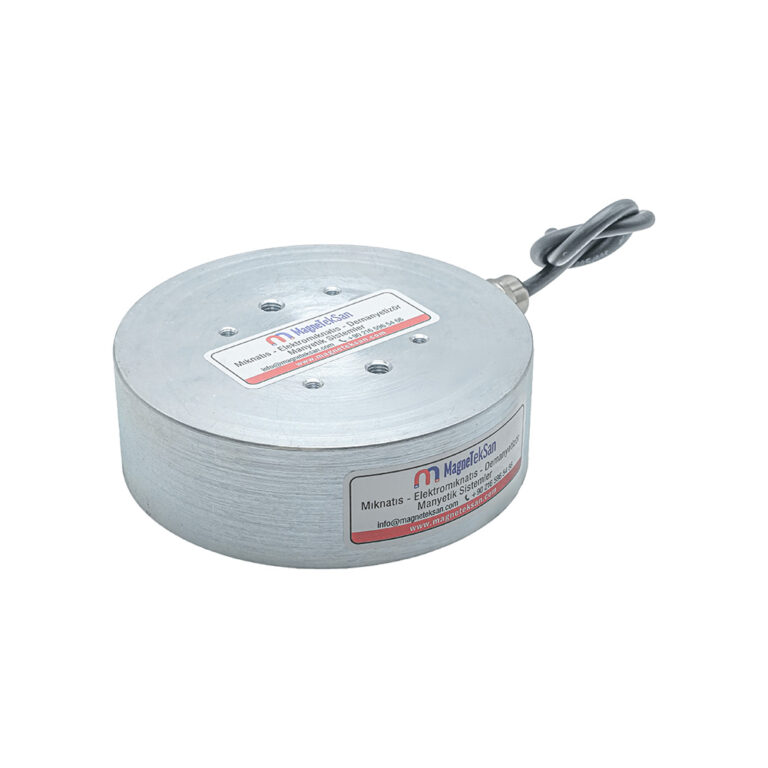
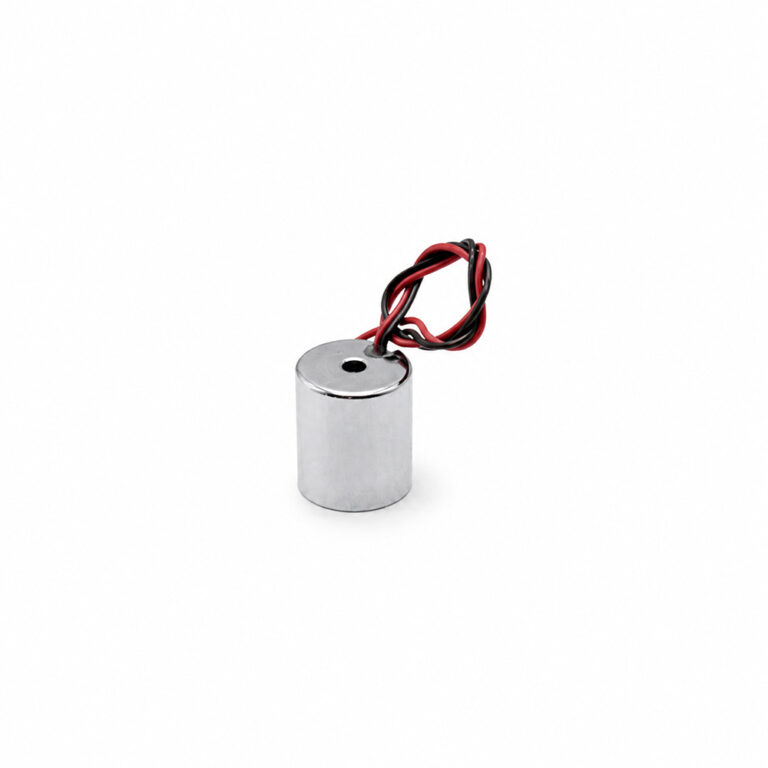
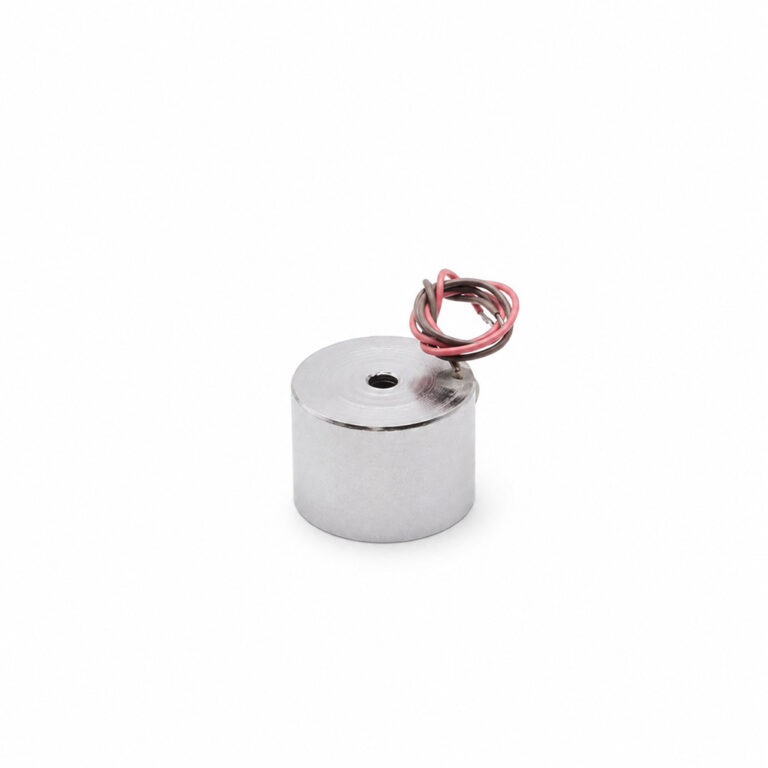
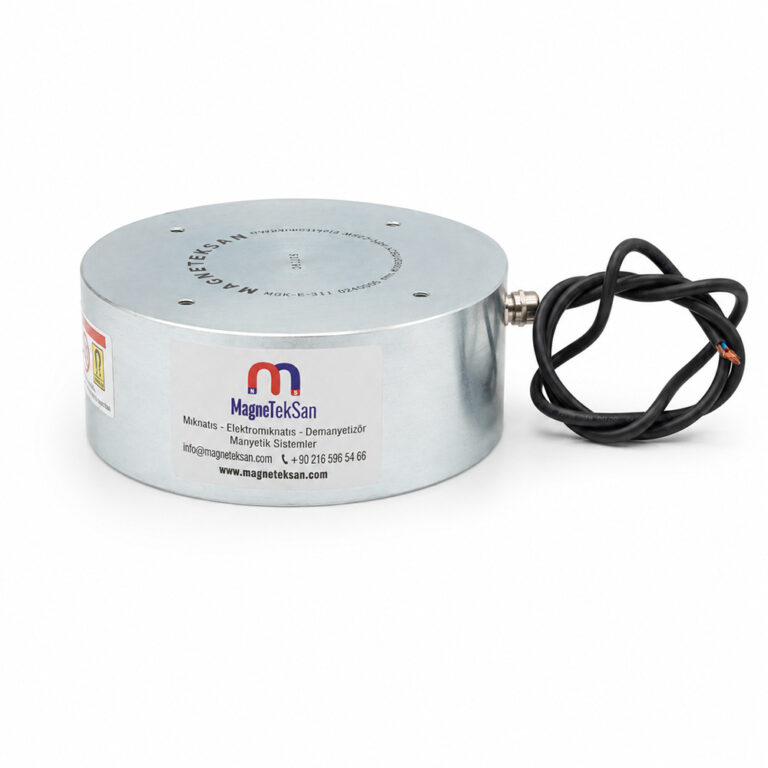
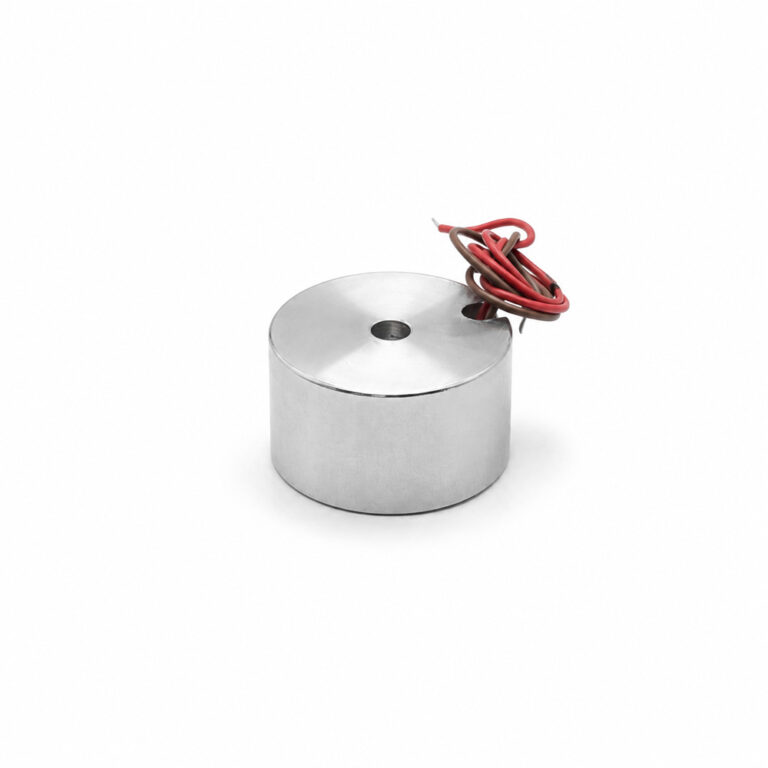
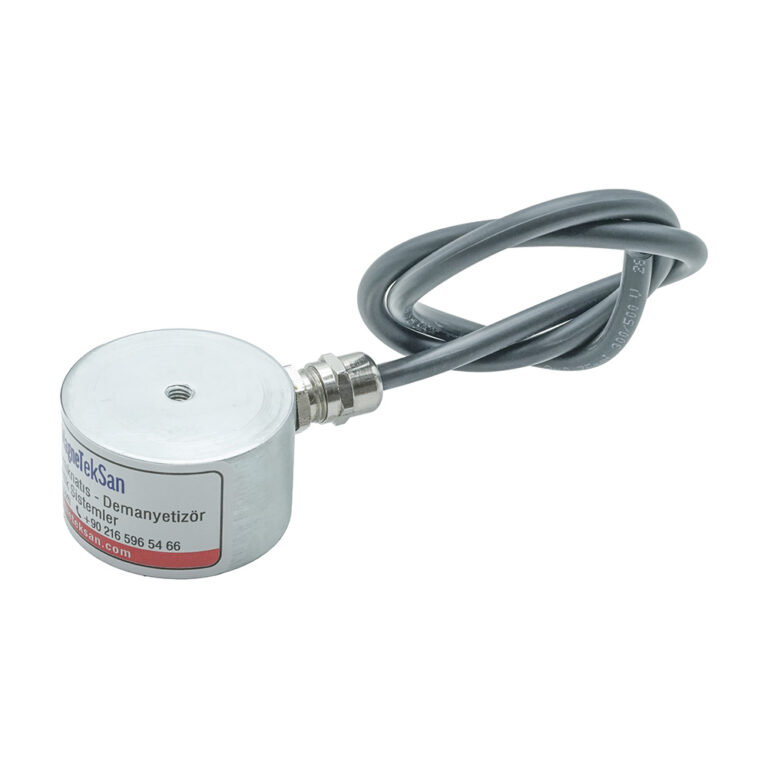
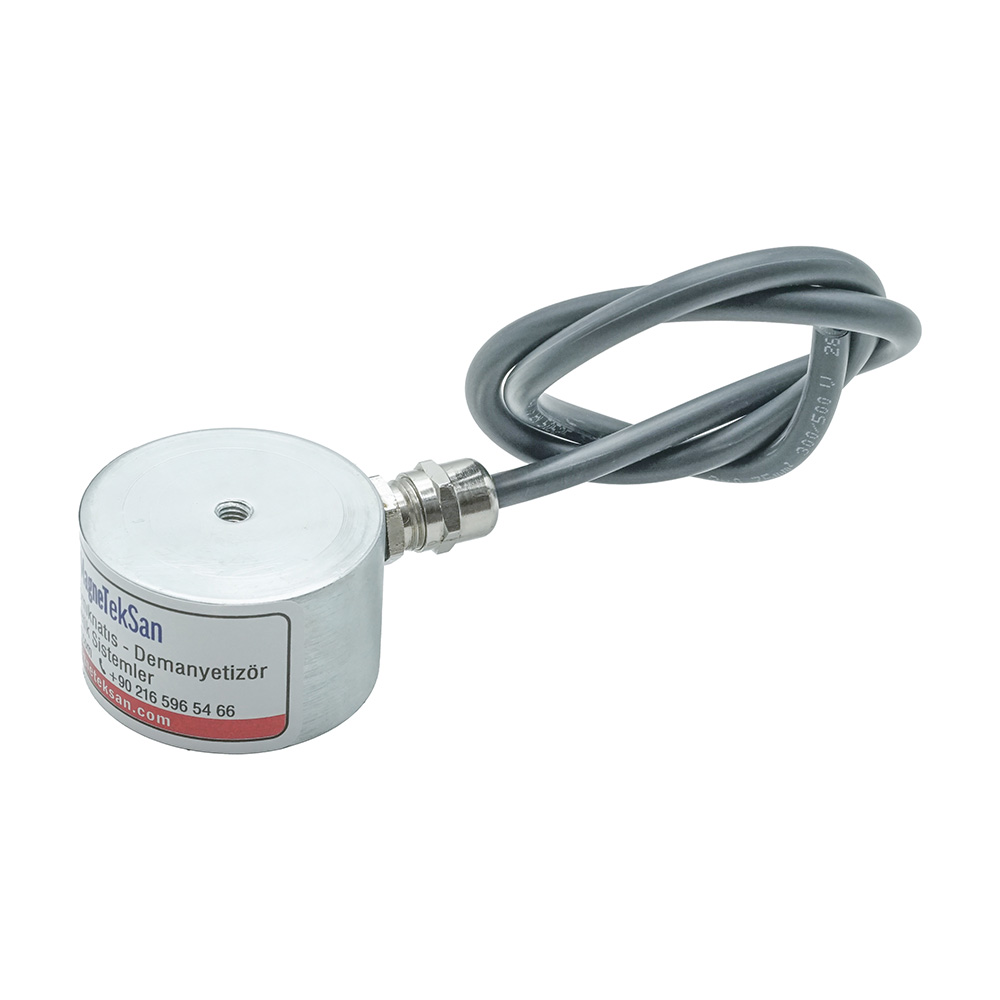
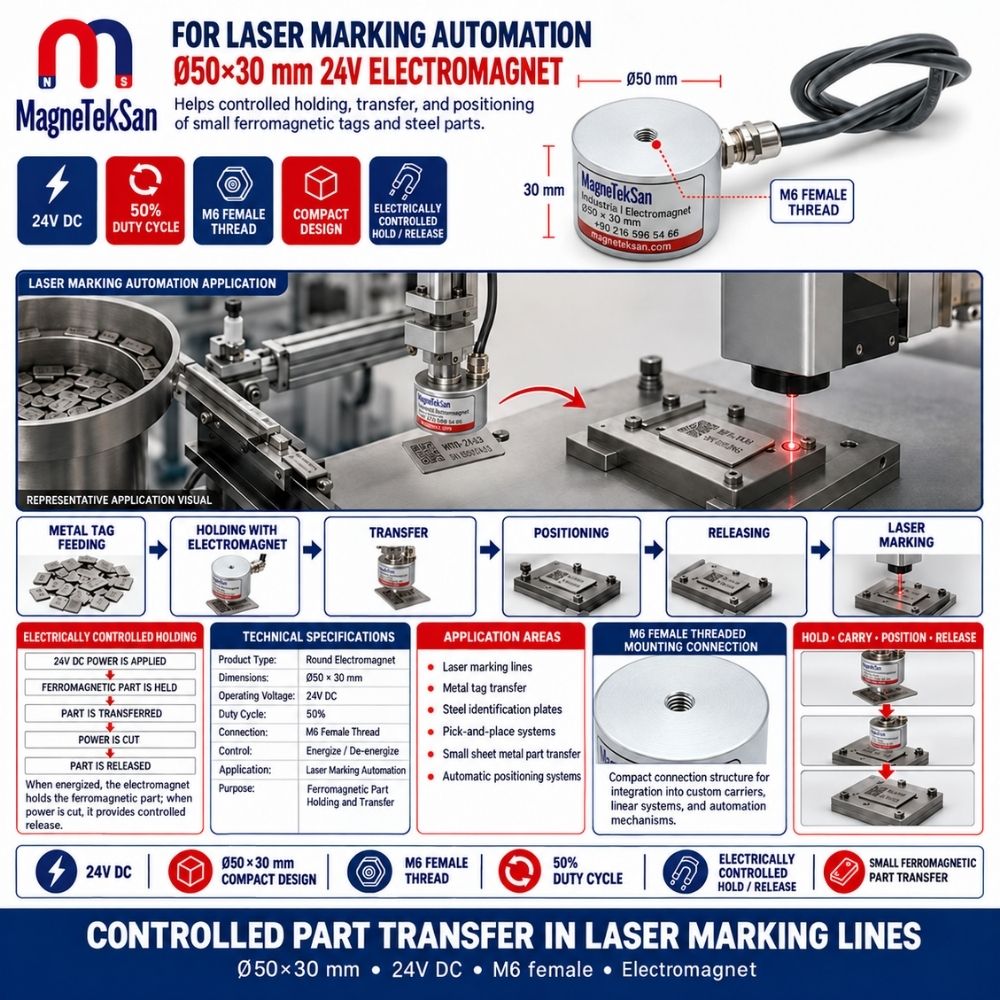
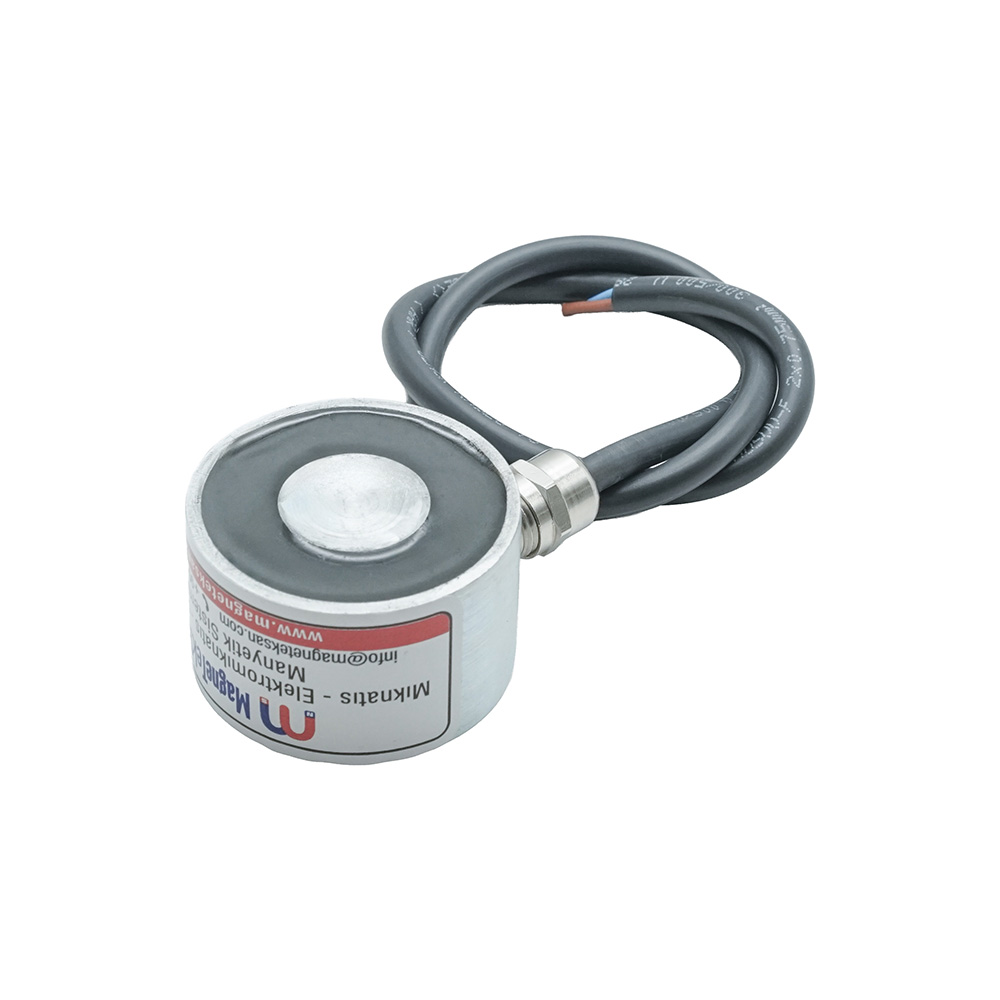
آهنربای الکتریکی Ø50×30 میلیمتر با ولتاژ 24V DC برای گرفتن، موقعیتدهی و جابهجایی کنترلشده پلاکهای شناسایی فولادی کوچک و قطعات فرومغناطیسی در سیستمهای خودکار مارکینگ لیزری طراحی شده است. بدنه گرد و فشرده همراه با رزوه داخلی M6، امکان نصب آن را در مکانیزمهای مناسب Pick and Place، عملگرهای خطی و نگهدارندههای اختصاصی ماشینآلات فراهم میکند. این آهنربا با چرخه کاری 50% در ولتاژ 24V DC، قابلیت نگهداری و رهاسازی با فرمان الکتریکی را در چرخههای تولید متناوب ارائه میدهد.
| مشخصات فنی | توضیحات |
|---|---|
| نوع محصول | آهنربای الکتریکی گرد و فشرده |
| قطر آهنربای الکتریکی | Ø50 میلیمتر |
| ارتفاع بدنه | 30 میلیمتر |
| ابعاد کلی | Ø50×30 میلیمتر |
| ولتاژ کاری | 24V DC |
| چرخه کاری | 50% در 24V DC |
| اتصال نصب | رزوه داخلی M6 |
| روش کنترل | روشن و خاموش الکتریکی ON/OFF |
| اصل عملکرد | جذب الکترومغناطیسی |
| کاربرد اصلی | اتوماسیون مارکینگ لیزری |
| قطعات مناسب | پلاکهای فرومغناطیسی و قطعات کوچک فولادی |
| یکپارچهسازی با اتوماسیون | سیستمهای Pick and Place |
| عملکرد نگهداری | نگهداری مغناطیسی با کنترل الکتریکی |
| روش رهاسازی | قطع تغذیه الکتریکی |
| حالت کاری توصیهشده | عملکرد متناوب |
| عملکرد اصلی | گرفتن و جابهجایی قطعات فرومغناطیسی |
Extra Information
1. آهنربای الکتریکی Ø50×30 میلیمتر برای اتوماسیون مارکینگ لیزری
آهنربای الکتریکی Ø50×30 میلیمتر با ولتاژ کاری 24V DC برای جابهجایی کنترلشده قطعات کوچک فرومغناطیسی در سیستمهای صنعتی مارکینگ و کدگذاری لیزری طراحی شده است.
ساختار استوانهای و فشرده این محصول امکان یکپارچهسازی آن را با مکانیزمهای خودکار تغذیه، موقعیتدهی و انتقال قطعات فراهم میکند؛ بهویژه در کاربردهایی که فضای نصب محدود است.
از این آهنربا میتوان برای برداشتن پلاکهای شناسایی فولادی سازگار، انتقال آنها به محل مارکینگ و رهاسازی در موقعیت تعیینشده استفاده کرد.
2. چرا از آهنرباهای الکتریکی در خطوط مارکینگ لیزری استفاده میشود؟
مارکینگ لیزری صنعتی نیازمند قرارگیری دقیق قطعات در ایستگاه کاری است. قطعات ممکن است از یک سیستم تغذیه برداشته شوند، به فیکسچر منتقل شوند و پیش از انجام عملیات مارکینگ در موقعیت مناسب قرار گیرند.
آهنرباهای الکتریکی روشی برای نگهداری قطعات فرومغناطیسی سازگار با کنترل الکتریکی فراهم میکنند.
یکپارچهسازی آهنربای الکتریکی با سیستم انتقال مکانیکی میتواند عملیات تکراری تغذیه، برداشتن و جابهجایی قطعات را خودکار کند.
3. قطر فشرده Ø50 میلیمتر و ارتفاع بدنه 30 میلیمتر
این آهنربای الکتریکی دارای قطر خارجی Ø50 میلیمتر و ارتفاع بدنه 30 میلیمتر است.
این ابعاد، استفاده از آن را در مجموعههای مکانیکی فشرده، مکانیزمهای انتقال با کورس کوتاه و ایستگاههای تولید خودکار با فضای نصب محدود امکانپذیر میسازد.
پیش از نصب باید سازگاری اتصال مکانیکی و فضای موجود با طراحی دستگاه بررسی شود.
4. ولتاژ کاری 24V DC
این آهنربای الکتریکی با ولتاژ نامی 24 ولت جریان مستقیم کار میکند.
هنگامی که جریان الکتریکی از سیمپیچ عبور میکند، میدان مغناطیسی ایجاد میشود و مواد فرومغناطیسی سازگار را به سمت سطح فعال نگهدارنده جذب میکند.
منبع تغذیه و قطعات سوئیچینگ باید مطابق با الزامات الکتریکی واقعی آهنربا انتخاب شوند.
ولتاژ نامی 24V DC بهتنهایی به معنی مجاز بودن عملکرد پیوسته نیست.
5. چرخه کاری 50% به چه معناست؟
برای این آهنربای الکتریکی، چرخه کاری 50% در ولتاژ 24V DC تعیین شده است.
این موضوع به آن معناست که توالی عملکرد باید شامل دورههای مناسب روشن بودن و استراحت باشد و نباید محصول را برای تغذیه دائمی در نظر گرفت.
برای مثال، یک چرخه خودکار میتواند شامل برداشتن قطعه، انتقال، رهاسازی و انتظار باشد.
هنگام تعیین چرخه مجاز باید نسبت زمان روشن بودن، شرایط حرارتی و دستورالعملهای مربوط سازنده در نظر گرفته شوند.
6. آیا آهنربای الکتریکی میتواند بهصورت مداوم روشن بماند؟
نباید فرض کرد که این مدل برای تغذیه بدون وقفه در ولتاژ 24V DC مناسب است.
چرخه کاری اعلامشده 50% مستلزم مدیریت مناسب زمانهای روشن بودن و دورههای استراحت است.
در یک سیستم خودکار مارکینگ لیزری، سیمپیچ میتواند هنگام گرفتن و انتقال قطعه فعال شود و پس از رهاسازی قطعه خاموش گردد.
کاربردهایی که به نگهداری مغناطیسی دائمی نیاز دارند باید بهصورت جداگانه ارزیابی شوند.
7. اتصال نصب با رزوه داخلی M6
این آهنربای الکتریکی به رزوه داخلی M6 برای اتصال مکانیکی مجهز شده است.
این اتصال میتواند برای نصب روی نگهدارندههای سازگار، بازوهای انتقال، مکانیزمهای حرکت خطی و تجهیزات اتوماسیون اختصاصی استفاده شود.
عمق مناسب درگیری پیچ، همراستایی مکانیکی و روش صحیح محکمسازی برای نصب قابلاعتماد اهمیت دارند.
اندازه رزوه بهتنهایی ظرفیت بار مکانیکی مجاز را مشخص نمیکند.
8. آهنربای الکتریکی چگونه کار میکند؟
هنگامی که جریان الکتریکی از سیمپیچ داخلی عبور میکند، آهنربای الکتریکی میدان مغناطیسی ایجاد میکند.
وقتی یک قطعه فرومغناطیسی سازگار به سطح فعال نگهدارنده نزدیک میشود، ممکن است نیروی جاذبه مغناطیسی بین آهنربا و قطعه ایجاد شود.
اثر نگهداری مغناطیسی تا زمانی ادامه مییابد که سیمپیچ در محدوده شرایط کاری مجاز تحت تغذیه باشد.
پس از قطع تغذیه، میدان مغناطیسی کاهش مییابد و امکان رهاسازی قطعه فراهم میشود. در برخی کاربردها، مغناطیس باقیمانده یا چسبندگی مکانیکی میتواند بر رفتار رهاسازی تأثیر بگذارد.
9. نگهداری و رهاسازی با کنترل الکتریکی
یکی از مزایای اصلی آهنربای الکتریکی در سیستمهای خودکار، قابلیت کنترل الکتریکی عملکرد آن است.
یک توالی کنترل معمول میتواند به شکل زیر باشد:
روشن شدن تغذیه → گرفتن قطعه → انتقال → موقعیتدهی → قطع تغذیه → رهاسازی قطعه.
این روش بهویژه در فرآیندهای تولید تکراری که قطعات باید میان موقعیتهای مشخص جابهجا شوند کاربرد دارد.
دقت نهایی موقعیتدهی به کل سیستم مکانیکی وابسته است و تنها توسط آهنربای الکتریکی تعیین نمیشود.
10. جابهجایی پلاکهای شناسایی فولادی
پلاکهای شناسایی فولادی برای شناسایی قطعات، رهگیری تولید و نشانهگذاری صنعتی استفاده میشوند.
اگر جنس پلاک دارای خواص فرومغناطیسی مناسب باشد، میتوان از آهنربای الکتریکی برای بلند کردن و انتقال آن در یک سیستم تغذیه خودکار استفاده کرد.
ضخامت پلاک، شکل هندسی، وضعیت سطح و مساحت تماس بر عملکرد واقعی نگهداری تأثیر میگذارند.
پیش از نهاییسازی طراحی مکانیزم انتقال، انجام آزمایش با نمونههای واقعی یا نماینده تولید توصیه میشود.
11. جابهجایی قطعات کوچک فرومغناطیسی
علاوه بر پلاکهای شناسایی، میتوان استفاده از این آهنربا را برای انتقال صفحات فولادی کوچک، واشرها، دیسکها، قطعات پرسکاریشده و اجزای فرومغناطیسی مشابه بررسی کرد.
مناسب بودن هر قطعه به جنس، ابعاد، جرم و سطح تماس موجود بستگی دارد.
انتخاب آهنربا باید بر اساس نیازهای واقعی کاربرد انجام شود و نباید یک نیروی نگهداری ثابت را برای همه قطعات فرض کرد.
12. کاربرد در سیستمهای Pick and Place
سیستمهای Pick and Place قطعات را از موقعیت برداشتن به محل قرارگیری از پیش تعیینشده منتقل میکنند.
آهنربای الکتریکی Ø50×30 میلیمتر میتواند بهعنوان عنصر گیرنده مغناطیسی در یک مکانیزم سازگار از این نوع استفاده شود.
این محصول قابلیت یکپارچهسازی با عملگرهای خطی، محورهای پنوماتیکی، مکانیزمهای سرووموتوری یا سیستمهای انتقال سفارشی را دارد.
سیستم کامل باید موقعیتدهی مناسب، کنترل حرکت و رهاسازی قطعه در زمان تعیینشده را تضمین کند.
13. یکپارچهسازی با سیستمهای حرکت خطی
سیستمهای حرکت خطی بهطور گسترده در ماشینآلات تولیدی خودکار و فشرده استفاده میشوند.
با استفاده از یک آداپتور نصب مناسب M6، میتوان آهنربای الکتریکی را روی کالسکه متحرک یا مکانیزم انتقال نصب کرد.
عملگر، آهنربا را بین موقعیت برداشتن و قرار دادن قطعه جابهجا میکند و سیستم الکتریکی وضعیت نگهداری مغناطیسی را کنترل میکند.
در طراحی باید جرم قطعه، شتاب، جهت حرکت و فاصلههای مکانیکی موجود در نظر گرفته شوند.
14. یکپارچهسازی با سیستمهای جابهجایی پنوماتیکی
سیلندرهای پنوماتیکی امکان ایجاد حرکات خطی تکراری را در فرآیندهای خودکار جابهجایی قطعات فراهم میکنند.
یک نگهدارنده نصب با طراحی صحیح میتواند آهنربای الکتریکی را به مکانیزم پنوماتیکی سازگار متصل کند.
هنگام عملکرد، آهنربا میتواند قطعه فرومغناطیسی را نگه دارد و سیستم پنوماتیکی آن را به سمت تجهیزات مارکینگ منتقل کند.
طراحی مکانیکی و توالی کنترل باید از حرکت ناخواسته یا رهاسازی کنترلنشده قطعه جلوگیری کنند.
15. کنترل آهنربای الکتریکی با PLC
آهنربای الکتریکی را میتوان از طریق یک مدار الکتریکی با ظرفیت مناسب و متصل به کنترلکننده منطقی برنامهپذیر PLC راهاندازی کرد.
توالی معمول میتواند شامل فرمان برداشتن قطعه، فعالسازی مغناطیسی، حرکت انتقال، تأیید موقعیت و خاموش کردن آهنربا باشد.
سیمپیچ نباید مستقیماً به خروجی PLC متصل شود، مگر اینکه مشخصات الکتریکی و الزامات حفاظتی آن خروجی چنین اتصالی را مجاز بدانند.
انتخاب قطعه سوئیچینگ مناسب و حفاظت در برابر اضافهولتاژ ناشی از بار القایی باید توسط طراح سیستم الکتریکی انجام شود.
16. موقعیتدهی قطعات پیش از مارکینگ لیزری
موقعیتدهی صحیح قطعات هنگام درج شماره سریال، کدهای شناسایی، کدهای QR و کدهای DataMatrix اهمیت زیادی دارد.
آهنربای الکتریکی میتواند یک قطعه فرومغناطیسی مناسب را به فیکسچر مارکینگ منتقل کرده و در محل مورد نظر رها کند.
با این حال، جذب مغناطیسی بهتنهایی تضمینکننده مرکزشدن دقیق یا جهتگیری زاویهای صحیح نیست.
برای دستیابی به تکرارپذیری مورد نیاز ممکن است به راهنماهای مکانیکی، پینهای موقعیتدهی یا فیکسچرهای اختصاصی نیاز باشد.
17. تغذیه خودکار پلاکهای شناسایی فلزی
در فرآیندهای خودکار جابهجایی پلاکها، قطعات فولادی میتوانند از خشابها، سینیها یا سایر تجهیزات تغذیه وارد سیستم شوند.
آهنربای الکتریکی را میتوان در مکانیزم تغذیه ادغام کرد تا یک پلاک سازگار را بردارد و به ایستگاه بعدی منتقل کند.
اگر پلاکها روی هم چیده شده باشند، جاذبه مغناطیسی ممکن است همزمان روی چند لایه اثر بگذارد.
بنابراین قابلیت اطمینان در تغذیه تکقطعهای به ضخامت پلاکها، نحوه چیدمان، فاصله برداشتن و طراحی مکانیزم تغذیه بستگی دارد.
18. آیا آهنربای الکتریکی میتواند هر بار فقط یک پلاک بردارد؟
برداشتن دقیقاً یک پلاک را نمیتوان صرفاً بر اساس ابعاد یا ولتاژ کاری آهنربای الکتریکی تضمین کرد.
پلاکهای فولادی نازک که روی هم قرار گرفتهاند ممکن است یکدیگر را جذب کنند یا همزمان به میدان مغناطیسی واکنش نشان دهند.
نتیجه به خواص مغناطیسی، ضخامت، فاصله میان لایهها و هندسه برداشتن قطعه بستگی دارد.
اگر جداسازی قابلاعتماد یک پلاک در هر چرخه ضروری باشد، باید مکانیزم تغذیه با قطعات واقعی تولید آزمایش شود.
19. چه موادی را میتوان بهصورت مغناطیسی نگه داشت؟
این آهنربای الکتریکی برای مواد فرومغناطیسی سازگار طراحی شده است؛ از جمله بسیاری از قطعات ساختهشده از آهن و فولاد کربنی.
عملکرد نگهداری مغناطیسی بر اساس ترکیب ماده، ضخامت، شکل هندسی و مدار مغناطیسی تشکیلشده در ناحیه تماس تغییر میکند.
هر قطعه فلزی الزاماً برای گرفتن با آهنربای الکتریکی مناسب نیست.
سازگاری جنس قطعه باید پیش از یکپارچهسازی دستگاه در فرآیند خودکار بررسی شود.
20. آیا آهنربا میتواند قطعات آلومینیومی یا مسی را نگه دارد؟
آلومینیوم، مس و برنج مانند آهن یا فولاد کربنی مغناطیسی به آهنربای الکتریکی نگهدارنده معمولی واکنش نشان نمیدهند.
بنابراین نباید این محصول را برای چنین موادی انتخاب کرد، مگر اینکه یک راهکار جداگانه و تأییدشده از نظر فنی برای جابهجایی آنها وجود داشته باشد.
فلزی بودن یک قطعه بهتنهایی به معنی امکان نگهداری آن با آهنربای الکتریکی نیست.
برای قطعات غیرفرومغناطیسی ممکن است فناوریهای جایگزین گرفتن قطعه مناسبتر باشند.
21. آیا میتوان پلاکهای فولاد ضدزنگ را با آهنربا نگه داشت؟
رفتار مغناطیسی فولاد ضدزنگ به گرید ماده، ساختار متالورژیکی و فرآیندهای شکلدهی یا عملیات آن بستگی دارد.
برخی از گریدهای فولاد ضدزنگ جاذبه مغناطیسی قابلتوجهی دارند، در حالی که برخی دیگر واکنش بسیار ضعیفی نشان میدهند.
در نتیجه، مناسب بودن پلاکهای فولاد ضدزنگ را نمیتوان تنها از روی نام عمومی ماده تعیین کرد.
پیش از انتخاب آهنربای الکتریکی، آزمایش یک نمونه نماینده در شرایط نزدیک به عملکرد واقعی توصیه میشود.
22. چه عواملی بر نیروی نگهداری مغناطیسی تأثیر میگذارند؟
نیروی واقعی نگهداری به تعامل چندین عامل بستگی دارد.
این عوامل شامل جنس قطعه، ضخامت، سطح تماس، تخت بودن سطح، فاصله هوایی، ضخامت پوشش، شکل هندسی و ولتاژ اعمالشده هستند.
در کاربردهای جابهجایی خودکار، حرکت قطعه، شتاب و جهت بار نیز اهمیت دارند.
بدون دادههای عملکردی مناسب و آزمایشهای کاربردی نباید ظرفیت بلندکردن یا نیروی نگهداری مشخصی را فرض کرد.
23. چرا فاصله هوایی اهمیت دارد؟
فاصله هوایی به فاصله مؤثر میان سطح فعال آهنربای الکتریکی و قطعه فرومغناطیسی گفته میشود.
رنگ، پوششهای پلاستیکی، سطوح منحنی، آلودگیها و فاصلههای مکانیکی میتوانند این مقدار را افزایش دهند.
با افزایش فاصله هوایی، نیروی جذب مغناطیسی ممکن است به میزان قابلتوجهی کاهش یابد.
برای جابهجایی قابلاعتماد، ناحیه تماس باید بهگونهای طراحی شود که فاصلههای غیرضروری کاهش یابند و شکل واقعی قطعه نیز در نظر گرفته شود.
24. آهنربای الکتریکی یا گریپر وکیوم؟
آهنرباهای الکتریکی و گریپرهای وکیوم بر اساس اصول فیزیکی متفاوتی عمل میکنند.
آهنربای الکتریکی از جاذبه مغناطیسی استفاده میکند و برای قطعات فرومغناطیسی سازگار مناسب است. این روش به سیستم تولید خلأ نیاز ندارد.
گریپر وکیوم با اختلاف فشار کار میکند و در صورت مناسب بودن شرایط سطح و آببندی، میتواند برای مواد غیرمغناطیسی نیز استفاده شود.
برای پلاکهای شناسایی فولادی کوچک، آهنربای الکتریکی میتواند بهعنوان جایگزینی برای گرفتن قطعه با وکیوم بررسی شود.
انتخاب نهایی باید بر اساس جنس قطعه و نیازهای تولید انجام شود.
25. آهنربای الکتریکی یا آهنربای دائمی؟
آهنربای دائمی بدون نیاز به تغذیه الکتریکی، بهطور مداوم میدان مغناطیسی تولید میکند.
برای رهاسازی قطعهای که توسط سیستم آهنربای دائمی نگه داشته شده است، ممکن است به مکانیزم جداسازی مکانیکی یا راهکار ویژه دیگری نیاز باشد.
در مقابل، آهنربای الکتریکی امکان کنترل میدان مغناطیسی از طریق روشن و خاموش کردن تغذیه را فراهم میکند.
این ویژگی در چرخههای خودکاری که نیازمند برداشتن، انتقال و رهاسازی تکراری قطعات هستند مفید است.
با این حال، رفتار واقعی رهاسازی باید در شرایط کاری مورد نظر بررسی شود.
26. کاربردها پس از مارکینگ لیزری
آهنربای الکتریکی میتواند برای عملیات انتقال مناسب پس از تکمیل مارکینگ لیزری نیز استفاده شود.
برای مثال، یک پلاک فولادی مارکشده را میتوان از فیکسچر برداشت و به ایستگاه کنترل کیفیت، دستهبندی یا بستهبندی منتقل کرد.
یک توالی تولید احتمالی به این صورت است:
مارکینگ لیزری → برداشتن مغناطیسی → انتقال → بازرسی / بستهبندی.
آهنربای الکتریکی وظیفه جابهجایی قطعه را انجام میدهد و خود عملیات مارکینگ لیزری را اجرا نمیکند.
27. چگونه آهنربای الکتریکی مناسب را انتخاب کنیم؟
انتخاب آهنربای الکتریکی به بررسی عواملی فراتر از ابعاد خارجی آن نیاز دارد.
معیارهای مهم شامل جنس قطعه، جرم، ضخامت، هندسه تماس، فضای نصب موجود، ولتاژ کاری، مدت زمان نگهداری مورد نیاز و طول چرخه تولید هستند.
چرخه کاری 50% این مدل باید هنگام برنامهریزی دورههای روشن بودن و استراحت در نظر گرفته شود.
در کاربردهای صنعتی تکراری، آزمایش با قطعات نماینده به ارزیابی مناسب بودن آهنربا و سیستم جابهجایی طراحیشده کمک میکند.
28. Magneteksan – راهکارهای الکترومغناطیسی برای اتوماسیون مارکینگ لیزری
شرکت Magneteksan راهکارهای الکترومغناطیسی نگهداری و جابهجایی قطعات را برای اتوماسیون صنعتی، مارکینگ لیزری، انتقال قطعات و ساخت ماشینآلات ویژه توسعه میدهد.
آهنربای الکتریکی Ø50×30 میلیمتر با تغذیه 24V DC و رزوه داخلی M6، راهکاری فشرده برای جابهجایی کنترلشده پلاکهای شناسایی فولادی فرومغناطیسی و قطعات کوچک سازگار ارائه میدهد.
قابلیت نگهداری و رهاسازی با کنترل الکتریکی این محصول میتواند در سیستمهای Pick and Place سفارشی ادغام شود، مشروط بر اینکه طراحی مکانیکی، کنترل الکتریکی و چرخه کاری 50% بهدرستی رعایت شوند.
Magneteksan همچنین میتواند راهکارهای الکترومغناطیسی سفارشی را بر اساس ابعاد قطعات، ویژگیهای مواد، الزامات نصب و شرایط چرخه تولید بررسی کند.
برای دریافت مشاوره فنی یا پیشنهاد قیمت متناسب با پروژه اتوماسیون مارکینگ لیزری خود با Magneteksan تماس بگیرید.