- Magneteksan
- > Aimants en néodyme à plaques séparatrices
- > 500x125x22 mm – Plaque magnétique en néodyme – Fixations pour automatisation robotisée
500x125x22 mm – Plaque magnétique en néodyme – Fixations pour automatisation robotisée
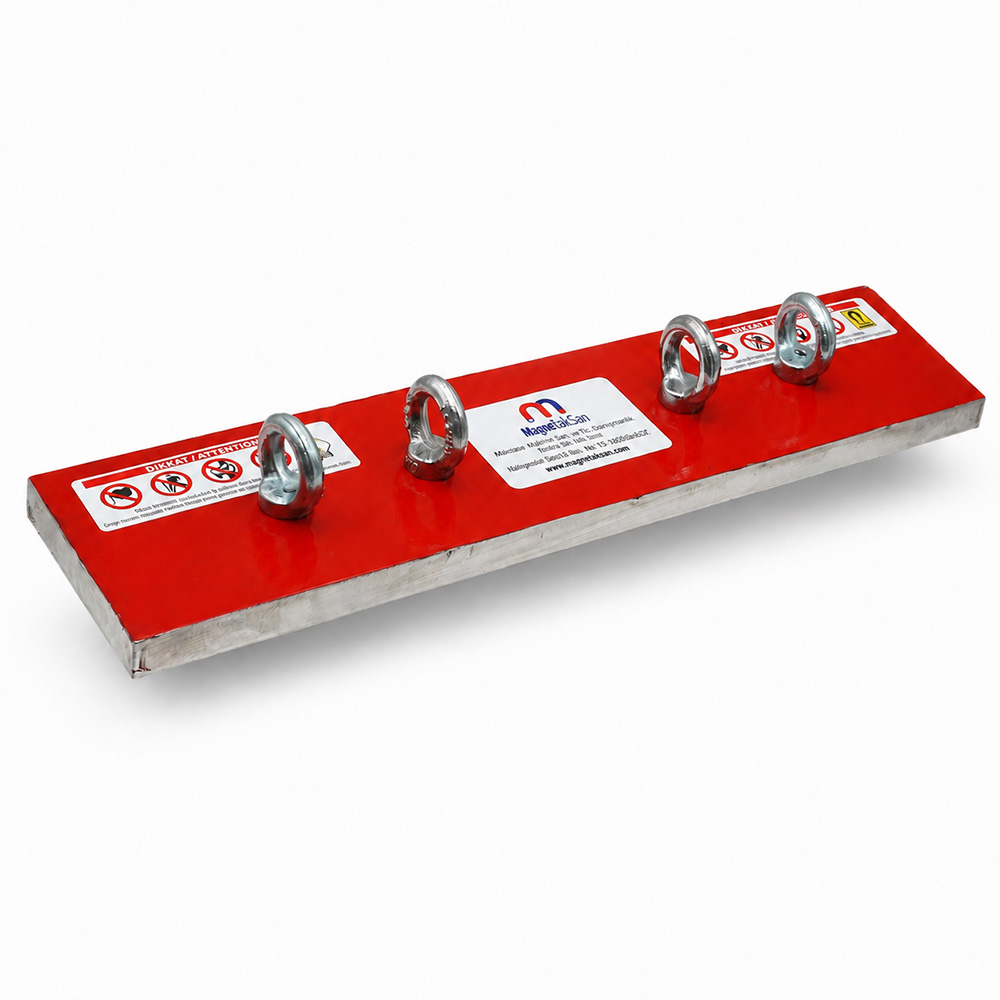
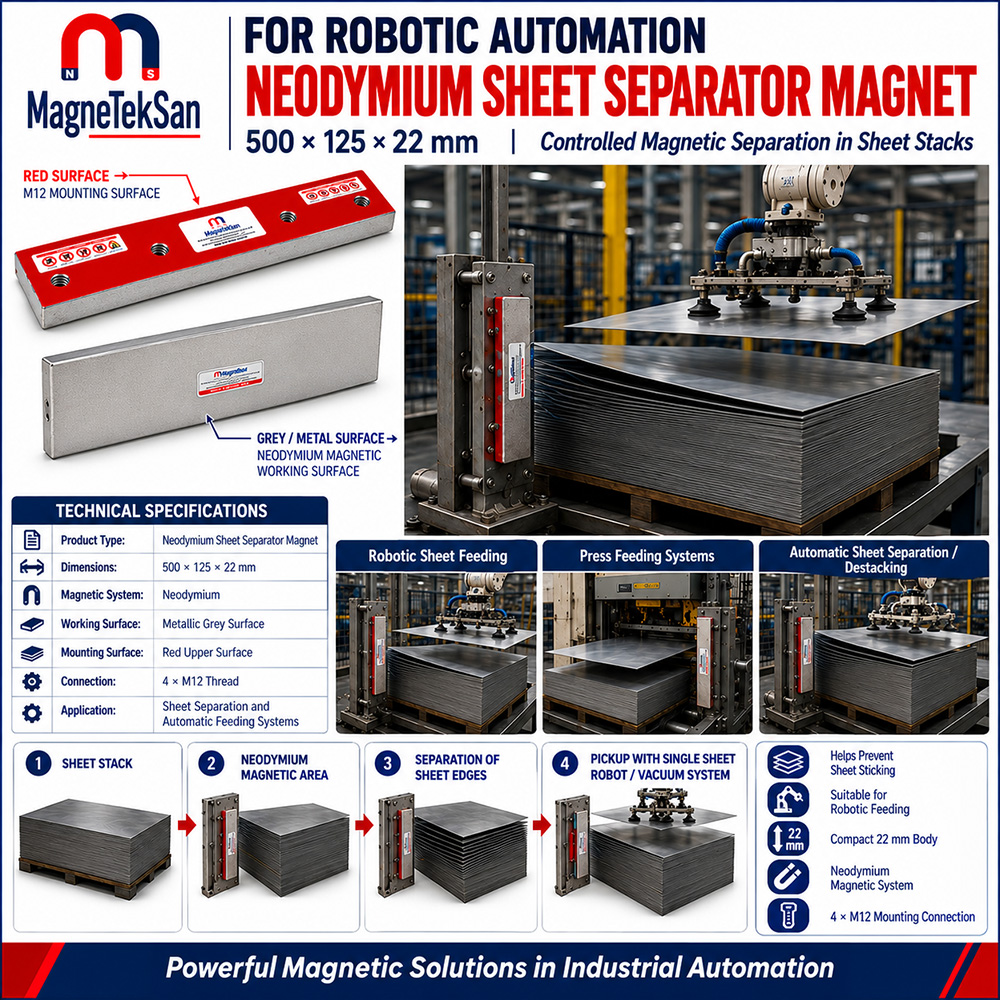
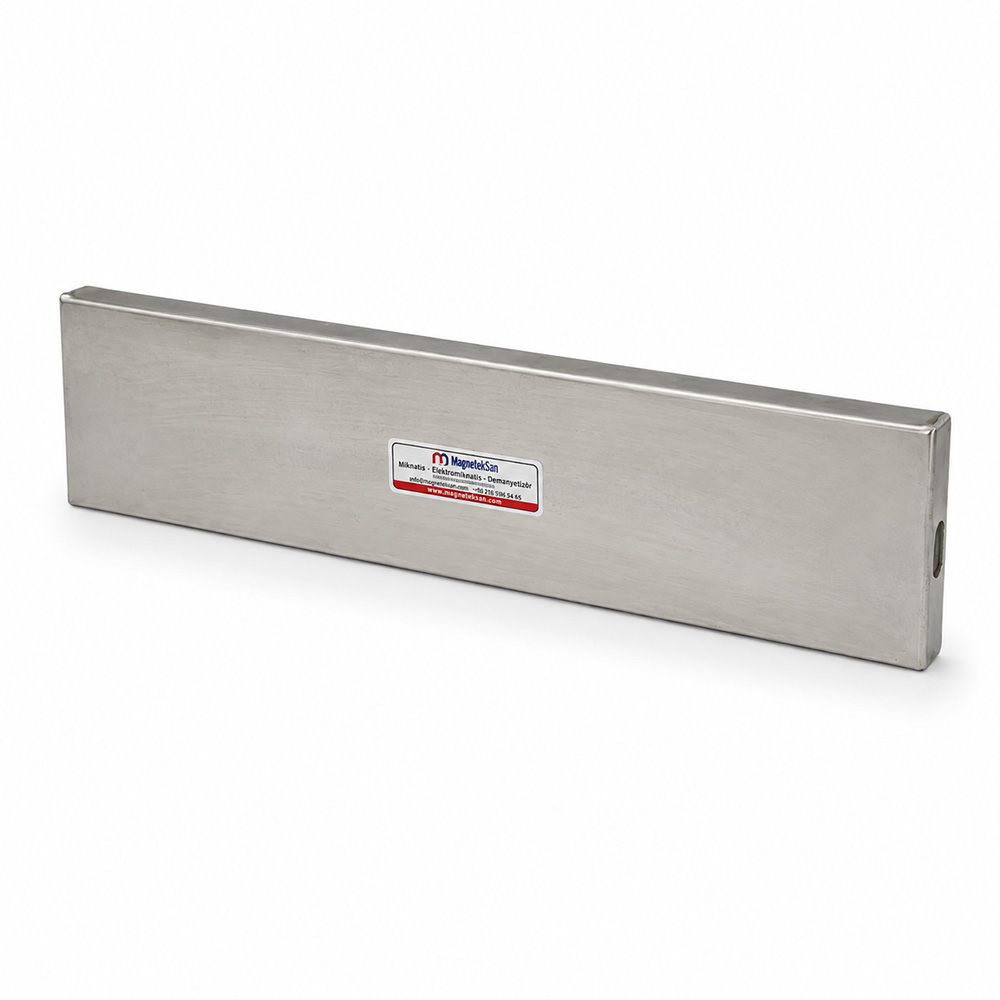
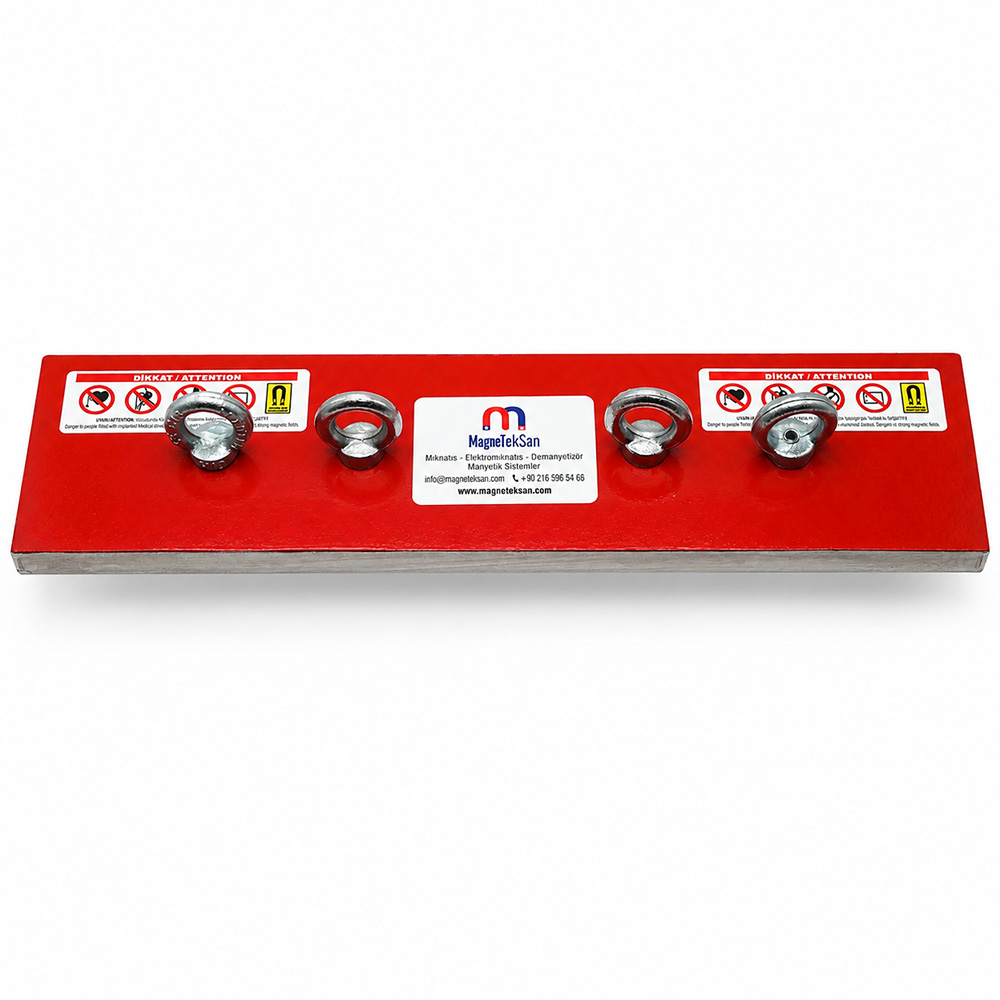
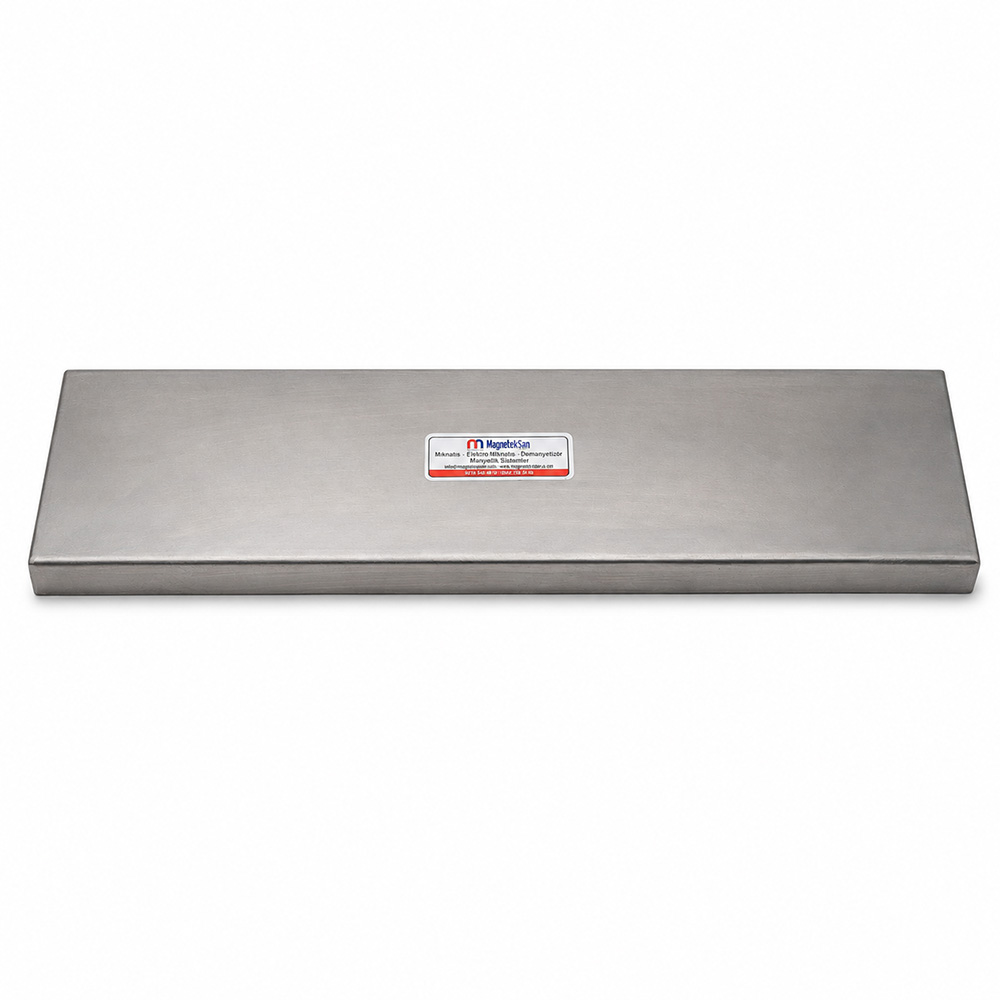
500x125x22 mm – Plaque magnétique en néodyme – Fixations pour automatisation robotisée
Caractéristiques générales
- Conçue pour les montages spécifiques d’automatisation robotisée et la fixation de pièces ferromagnétiques compatibles.
- Facilite le maintien et le positionnement de tôles ferromagnétiques, de plaques en acier et de composants en acier adaptés.
- Peut contribuer à l’alignement, au référencement et au positionnement des pièces avant les opérations de fabrication robotisées.
- Présente une géométrie allongée avec une surface de contact nominale de 500×125 mm.
- Épaisseur compacte de 22 mm permettant une intégration dans des montages et structures de machines compatibles.
- Utilise un système d’aimants permanents en néodyme (NdFeB), actif sans excitation électrique.
- Les taraudages M12 permettent une fixation mécanique sur des supports, outillages et structures de machines appropriés.
- Peut être étudiée pour l’assemblage robotisé, le positionnement de tôles et les applications d’automatisation compatibles ; la libération automatique des pièces nécessite un mécanisme distinct.
Spécifications techniques
- Type de produit : Plaque magnétique en néodyme
- Dimensions hors tout : 500x125x22 mm
- Longueur : 500 mm
- Largeur : 125 mm
- Épaisseur du corps : 22 mm
- Système magnétique : Néodyme permanent (NdFeB)
- Fonctionnement magnétique : Aimant permanent continuellement actif
- Raccordement mécanique : Taraudages M12
- Montage : Outillages spécifiques et structures de support
- Application principale : Automatisation robotisée et lignes de transformation de tôles
- Fonction prévue : Maintien et positionnement de pièces ferromagnétiques
- Alimentation électrique : Non nécessaire à la génération du champ magnétique
Product Information
Extra Information
Product Information
La plaque magnétique en néodyme 500x125x22 mm est un composant de fixation magnétique permanente destiné au maintien, à l’alignement et au positionnement de tôles ferromagnétiques et de pièces en acier compatibles dans les systèmes d’automatisation robotisée. Sa surface de contact nominale de 500×125 mm, son épaisseur de 22 mm et ses taraudages M12 permettent son intégration dans des outillages spécifiques et des structures de machines adaptés. Le système magnétique en néodyme reste continuellement actif sans alimentation électrique ; les applications nécessitant une libération automatique des pièces doivent prévoir un mécanisme distinct.
| Caractéristique technique | Spécification |
|---|---|
| Type de produit | Plaque magnétique en néodyme |
| Application principale | Outillages pour automatisation robotisée |
| Dimensions hors tout | 500x125x22 mm |
| Longueur | 500 mm |
| Largeur | 125 mm |
| Épaisseur | 22 mm |
| Surface de contact nominale | 500×125 mm |
| Matériau magnétique | Néodyme (NdFeB) |
| Système magnétique | Aimant permanent |
| Activation magnétique | Continuellement actif |
| Raccordement | Taraudages M12 |
| Méthode de montage | Outillage spécifique / structure de support |
| Pièces compatibles | Tôles ferromagnétiques et pièces en acier |
| Fonction principale | Maintien, alignement et positionnement |
| Applications complémentaires | Assemblage robotisé, transformation de tôles et outillages de soudage compatibles |
| Alimentation électrique | Non nécessaire à la génération du champ magnétique |
Extra Information
1. Qu’est-ce qu’une plaque magnétique en néodyme 500x125x22 mm pour l’automatisation robotisée ?
La plaque magnétique en néodyme 500x125x22 mm est un composant industriel à aimants permanents destiné aux outillages robotisés spécifiques, aux équipements d’assemblage automatisés et aux applications compatibles de transformation de tôles.
Sa fonction principale consiste à contribuer au maintien de pièces ferromagnétiques en acier dans une position déterminée pendant la préparation ou l’exécution d’une opération industrielle.
Elle possède une surface de contact nominale de 500×125 mm, une épaisseur de 22 mm et des taraudages M12 permettant son intégration mécanique dans des structures adaptées.
Son système magnétique utilise des aimants permanents en néodyme (NdFeB). Aucun courant électrique n’est donc nécessaire pour générer le champ magnétique.
Ce produit doit avant tout être considéré comme un élément de maintien et de positionnement magnétique, et non comme un préhenseur robotique complet à commande électrique.
2. Pourquoi utiliser des outillages magnétiques dans l’automatisation robotisée ?
Dans les systèmes de fabrication robotisés, les pièces doivent souvent être positionnées avec précision et répétabilité avant les opérations d’assemblage, de contrôle ou de transformation.
Un outillage magnétique peut contribuer à maintenir une pièce ferromagnétique appropriée contre une surface de référence définie.
Selon l’application, le maintien magnétique peut compléter certains dispositifs de serrage mécanique et faciliter l’accès à des zones qui seraient autrement occupées par des brides ou des éléments de serrage.
Toutefois, son efficacité dépend du matériau de la pièce, des conditions de contact, des efforts de fabrication et de la conception de l’ensemble de l’outillage.
Un aimant permanent ne garantit pas, à lui seul, une précision de positionnement, une répétabilité ou une retenue sécurisée dans toutes les conditions de fonctionnement.
3. Comment fonctionne la plaque magnétique permanente en néodyme ?
La plaque contient un système magnétique permanent en néodyme qui génère un champ magnétique sans excitation électrique.
Lorsqu’une pièce ferromagnétique compatible est approchée de la surface magnétique, l’attraction peut contribuer à maintenir cette pièce contre la plaque.
L’efficacité réelle du maintien dépend des propriétés magnétiques du matériau et des conditions de contact entre la pièce et la surface de travail.
Exemple de séquence de production :
Alimentation des pièces → Outillage magnétique → Positionnement de la pièce → Opération robotisée → Étape suivante
La plaque peut constituer un élément d’un outillage plus complet intégrant des butées mécaniques, des surfaces de référence et d’autres dispositifs de positionnement.
Puisque le champ magnétique reste continuellement actif, la libération contrôlée de la pièce doit être prévue séparément lorsqu’elle est nécessaire.
4. Quelles sont les dimensions de la plaque magnétique en néodyme ?
Les dimensions nominales du produit sont de 500x125x22 mm.
Elles correspondent aux valeurs suivantes :
- Longueur : 500 mm.
- Largeur : 125 mm.
- Épaisseur du corps : 22 mm.
Cette géométrie allongée peut convenir à l’étude d’outillages destinés au maintien de composants ferromagnétiques de forme longitudinale.
Avant l’installation, il convient de vérifier la géométrie réelle de l’outillage, les points de fixation et l’espace disponible autour de la plaque.
Les dimensions extérieures ne permettent pas, à elles seules, de déterminer la force de maintien magnétique ni la capacité mécanique admissible de l’ensemble.
5. À quoi sert la surface de contact nominale de 500×125 mm ?
La surface de contact nominale de 500×125 mm offre une géométrie allongée permettant le contact avec des pièces ferromagnétiques compatibles.
Cette configuration peut être intéressante pour le positionnement de tôles en acier relativement longues ou de composants présentant une surface d’appui appropriée.
Une surface nominale étendue ne signifie cependant pas que toute la zone produit une force de maintien identique.
Les trous, les déformations, les irrégularités de surface, les revêtements et la forme de la pièce peuvent réduire la surface de contact effective.
La performance de maintien doit donc être évaluée avec la pièce réelle et la configuration d’outillage prévue.
6. Pourquoi l’épaisseur de 22 mm est-elle importante ?
La plaque magnétique possède une épaisseur nominale de 22 mm.
Cette dimension compacte peut faciliter son intégration dans certains outillages de machines, structures de support et postes robotisés où l’espace disponible est limité.
Il reste nécessaire de vérifier les dégagements en tenant compte des éléments de fixation et des composants environnants.
L’épaisseur de 22 mm constitue une caractéristique dimensionnelle et non une indication de capacité de charge structurelle.
Les efforts et les moments transmis à travers la plaque et son système de montage doivent faire l’objet d’une évaluation mécanique distincte.
7. Pourquoi utiliser des aimants permanents en néodyme ?
Les aimants en néodyme peuvent produire une attraction magnétique importante dans des ensembles relativement compacts.
En tant qu’aimants permanents, ils ne nécessitent ni bobine électromagnétique ni alimentation extérieure pour maintenir leur champ magnétique.
Dans les outillages compatibles, cette caractéristique peut simplifier la fonction de maintien.
Cependant, leur magnétisation permanente signifie également que le champ magnétique ne peut pas être désactivé simplement en coupant l’alimentation électrique.
Cette particularité est essentielle lors de la conception des opérations automatisées de prise, de déplacement et de libération des pièces.
La nuance exacte des aimants et la température maximale de fonctionnement de cette plaque ne sont pas précisées et ne doivent pas être supposées sans confirmation technique.
8. Quelle est la fonction des taraudages M12 ?
Le produit dispose de taraudages M12 destinés à sa fixation mécanique sur des outillages et des structures de support compatibles.
Ces raccordements permettent d’envisager l’installation de la plaque sur des supports spécifiques, des bâtis de machines ou des dispositifs de positionnement.
Exemples d’éléments de montage :
- Supports de fixation réglables.
- Châssis d’outillage en acier conçus sur mesure.
- Dispositifs de positionnement de pièces.
- Structures porteuses de machines et de cellules automatisées.
Le nombre exact de taraudages, leur position et leur profondeur utile doivent être confirmés à partir du plan technique correspondant.
Le choix des vis, la longueur d’engagement et les conditions de serrage doivent être définis en fonction de la conception mécanique réelle.
9. Comment intégrer la plaque magnétique dans un outillage spécifique ?
La plaque peut être intégrée dans un montage plus important, conçu selon les dimensions et la forme d’une pièce particulière.
Un tel outillage peut associer l’attraction magnétique à des butées, des surfaces de référence et d’autres éléments de support nécessaires.
Exemple de configuration :
Bâti de l’outillage → Fixations M12 → Plaque magnétique en néodyme → Pièce ferromagnétique
La structure porteuse doit être dimensionnée pour supporter les forces et les moments générés pendant le fonctionnement.
La plaque magnétique ne doit pas être considérée comme un substitut systématique à tous les supports mécaniques ou dispositifs de sécurité.
Avant la mise en service, l’ensemble de l’outillage doit être vérifié dans des conditions représentatives de l’utilisation prévue.
10. Quels matériaux peuvent être maintenus par cette plaque magnétique ?
La plaque peut être évaluée pour des pièces présentant des propriétés ferromagnétiques suffisantes.
Exemples de matériaux :
- Tôles en acier au carbone.
- Plaques en acier ferromagnétique.
- Profilés en acier compatibles.
- Composants de structures métalliques en acier.
- Pièces ferromagnétiques issues de la transformation de tôles.
La réaction magnétique effective dépend de la nuance du matériau, de son épaisseur, de sa géométrie et des conditions de contact.
Certains alliages d’acier et certaines nuances d’acier inoxydable peuvent réagir différemment à un champ magnétique.
Pour les applications critiques, la compatibilité doit être confirmée à partir du matériau et de la pièce réellement utilisés.
11. La plaque peut-elle maintenir des pièces en aluminium, en cuivre ou en laiton ?
L’aluminium, le cuivre et le laiton ne sont pas ferromagnétiques dans les conditions ordinaires d’utilisation.
Une plaque permanente en néodyme ne permet donc pas de maintenir ces matériaux par attraction magnétique de la même manière que des pièces en acier ferromagnétique appropriées.
Lorsque la pièce est constituée d’un matériau non ferromagnétique, une autre technologie de fixation ou de préhension peut être nécessaire.
La compatibilité magnétique du matériau doit être vérifiée avant de concevoir l’outillage de production.
12. Peut-on utiliser cette plaque pour le positionnement de tôles ?
Oui. La plaque peut être étudiée pour le maintien et le positionnement de tôles ferromagnétiques compatibles.
Fonctions possibles :
- Aligner une tôle contre une surface de référence.
- Réduire les déplacements indésirables pendant la préparation d’une opération.
- Maintenir temporairement une pièce avant une intervention robotisée.
- Faciliter un positionnement répétable dans un outillage correctement conçu.
La performance réelle dépend de l’épaisseur de la tôle, de la surface de contact, de la planéité et des forces appliquées pendant le processus.
Des références mécaniques supplémentaires peuvent rester nécessaires pour assurer un positionnement précis.
13. Peut-elle être utilisée dans les cellules d’assemblage robotisées ?
La plaque peut être intégrée dans un outillage d’assemblage robotisé lorsque les caractéristiques de la pièce et les conditions de fonctionnement sont compatibles.
Exemple de cycle :
Le robot place la pièce → La pièce entre en contact avec l’outillage magnétique → La position est définie → Assemblage ou contrôle → Libération de la pièce
Dans cette configuration, la plaque assure la fonction de maintien magnétique au sein de l’outillage.
Elle ne réalise pas elle-même les déplacements du robot, l’identification des pièces ou leur libération commandée.
Ces fonctions doivent être assurées par le système d’automatisation environnant lorsqu’elles sont nécessaires.
14. La plaque convient-elle aux outillages de soudage robotisé ?
La plaque peut être envisagée pour le positionnement de composants ferromagnétiques dans des outillages de soudage robotisé spécialement conçus.
Cependant, le soudage impose plusieurs considérations techniques supplémentaires :
- Échauffement à proximité de la pièce.
- Projections de soudure.
- Efforts mécaniques.
- Influence possible du champ magnétique sur le procédé de soudage.
- Accessibilité pour le nettoyage et la maintenance.
La température maximale de fonctionnement du produit n’est pas indiquée.
La compatibilité avec un procédé de soudage particulier doit donc être évaluée avant l’installation. Aucune résistance thermique précise ne doit être présumée sans confirmation.
15. Peut-elle être utilisée dans les lignes de découpe laser et de transformation de tôles ?
La plaque peut être étudiée pour des postes compatibles de préparation ou de positionnement intermédiaire dans les lignes de transformation de tôles.
Par exemple, une pièce ferromagnétique peut être placée sur un outillage de référence magnétique avant une opération de contrôle ou de transformation robotisée.
Exemple de séquence :
Alimentation des tôles → Positionnement magnétique → Contrôle ou opération robotisée → Poste suivant
La conception de l’outillage doit tenir compte des efforts réels, des dégagements nécessaires et des conditions environnementales.
La plaque ne doit pas être exposée à des conditions dépassant ses limites techniques confirmées.
16. Peut-elle être utilisée avant l’usinage CNC ou dans des montages de contrôle qualité ?
La plaque peut être envisagée pour certains postes de préparation avant usinage CNC ou pour des montages de contrôle accueillant des pièces ferromagnétiques.
Dans ces applications, elle peut faciliter le positionnement temporaire ou le référencement des composants.
Toutefois, les efforts de coupe, les vibrations et les risques de déplacement de la pièce exigent une attention particulière.
Aucune capacité de serrage en usinage ni résistance à des efforts de coupe déterminés n’est spécifiée pour ce produit.
La plaque ne doit donc pas être considérée comme l’unique dispositif de bridage d’une opération CNC sans vérification technique appropriée.
17. Peut-on fixer la plaque sur un bras robotisé pour déplacer des pièces ?
La plaque peut éventuellement être intégrée dans un effecteur terminal robotique ou un dispositif de manutention conçu sur mesure.
Cela ne signifie toutefois pas qu’elle constitue un système de levage ou de préhension robotique complet, prêt à l’emploi.
Le champ magnétique permanent reste actif pendant toute l’opération.
Une application de manutention robotisée complète nécessite une solution conçue pour prendre, retenir, transporter et libérer la pièce.
La capacité de levage de cette plaque n’est pas indiquée. Aucune charge de levage admissible ne doit lui être attribuée sans essais et validation appropriés.
18. Comment libérer une pièce maintenue par une plaque magnétique permanente ?
Contrairement à un système électromagnétique commandé électriquement, cette plaque permanente en néodyme ne se désactive pas lorsqu’on coupe le courant.
Si le processus nécessite une libération automatique de la pièce, un mécanisme distinct doit être conçu.
Selon l’application, il peut s’agir d’un dispositif mécanique de séparation ou d’éjection spécialement dimensionné.
Le système de libération doit prendre en compte la géométrie de la pièce, l’attraction magnétique, la cadence du processus et les exigences de sécurité.
Aucun mécanisme de libération automatique intégré n’est spécifié pour ce produit.
19. La plaque magnétique en néodyme nécessite-t-elle de l’électricité ?
Non. Aucune alimentation électrique n’est nécessaire pour générer le champ magnétique.
Le système en néodyme est actif en permanence.
Cependant, les autres composants de la cellule robotisée, tels que les entraînements, actionneurs, convoyeurs, capteurs et mécanismes de libération, peuvent nécessiter une alimentation électrique ou une autre source d’énergie.
L’absence de consommation électrique concerne uniquement la génération du champ magnétique par la plaque.
Elle ne signifie pas qu’une installation robotisée complète fonctionne sans énergie.
20. Quels facteurs influencent la force de maintien magnétique ?
La capacité réelle de maintien ne peut pas être déterminée à partir des seules dimensions extérieures de la plaque.
Neuf facteurs importants sont à considérer :
- Les propriétés magnétiques du matériau de la pièce.
- L’épaisseur de la pièce.
- La surface de contact magnétique effectivement disponible.
- La planéité des surfaces et la qualité du contact.
- L’entrefer entre la plaque et la pièce.
- Les peintures, revêtements et couches intermédiaires non magnétiques.
- La direction des efforts mécaniques appliqués.
- Les vibrations, accélérations et autres sollicitations du processus.
- La température et les conditions générales d’exploitation.
Une force de maintien mesurée perpendiculairement à la surface magnétique ne doit pas être automatiquement assimilée à la résistance disponible contre le glissement ou les efforts de cisaillement.
Aucune force de maintien nominale, capacité de levage ou charge admissible n’est indiquée pour ce produit.
Pour les applications critiques, l’ensemble de l’outillage doit être testé avec des pièces représentatives et dans des conditions proches de l’exploitation réelle.
21. Pourquoi l’entrefer entre l’aimant et la pièce est-il important ?
L’attraction magnétique diminue généralement lorsque la distance entre l’aimant et la pièce ferromagnétique augmente.
Un entrefer peut notamment être provoqué par :
- Une peinture ou un revêtement de protection.
- Une couche intermédiaire en plastique ou en caoutchouc.
- Des salissures ou des particules.
- Des irrégularités de surface.
- Une pièce déformée ou insuffisamment plane.
Ces conditions peuvent réduire la performance de maintien magnétique.
Lorsque cela est approprié, l’outillage doit être conçu pour favoriser un contact fiable entre la surface magnétique et la pièce en acier.
La capacité de maintien réelle doit être vérifiée avec la pièce dans son état habituel de production.
22. Peut-on utiliser plusieurs plaques magnétiques en néodyme ensemble ?
Selon les dimensions de la pièce et la conception de l’outillage, plusieurs plaques peuvent être installées à différents emplacements.
Par exemple, une longue tôle ferromagnétique peut être soutenue sur plusieurs zones de contact magnétique.
Une disposition possible consiste à placer des points de maintien vers les parties gauche, centrale et droite de la pièce.
Le nombre de plaques nécessaires ne peut cependant pas être déterminé uniquement à partir des dimensions de la pièce.
La géométrie de contact, les efforts de fabrication et la structure porteuse doivent être étudiés ensemble.
La configuration complète doit être vérifiée avant son utilisation en production.
23. Comment choisir les vis de fixation et la structure de support ?
Les taraudages M12 permettent la liaison mécanique entre la plaque et une structure compatible.
Toutefois, la présence de taraudages M12 ne définit pas, à elle seule, la capacité de charge de l’outillage.
Le choix des vis, des supports et des éléments porteurs doit notamment prendre en compte :
- La masse de la pièce.
- Les efforts générés par le procédé.
- La direction des charges.
- Les vibrations et les accélérations.
- La géométrie de montage.
- Les exigences de sécurité mécanique applicables.
La longueur d’engagement des filetages, la résistance des vis et le cheminement réel des efforts doivent être vérifiés dans la conception finale.
Lorsque la sécurité du personnel est concernée, le maintien magnétique ne doit pas remplacer les protections mécaniques obligatoires.
24. Quelles limites thermiques et environnementales faut-il considérer pour le soudage ?
Les propriétés magnétiques des systèmes en néodyme peuvent être affectées par des températures élevées.
Cependant, aucune température maximale de fonctionnement n’est fournie pour cette plaque particulière.
Il serait donc incorrect de lui attribuer une limite thermique précise sans confirmation technique.
Dans les procédés de soudage et les autres opérations générant de la chaleur, il convient d’évaluer la température attendue au niveau de la plaque elle-même, et pas uniquement celle de la pièce.
Les projections de soudure, les chocs mécaniques et les autres influences de l’environnement doivent également être considérés.
En présence d’une exposition thermique importante, la compatibilité technique doit être confirmée avant l’utilisation.
25. Quelles précautions de sécurité faut-il prendre lors du montage et de l’utilisation ?
Les aimants permanents en néodyme conservent leur activité magnétique même lorsque les machines environnantes sont arrêtées.
L’attraction entre la plaque et les objets ferromagnétiques peut provoquer des risques de pincement, d’écrasement ou de choc.
Huit étapes générales de sécurité :
- Examiner la conception de l’outillage et les caractéristiques de la pièce avant l’installation.
- Arrêter les équipements concernés et isoler en sécurité les sources d’énergie appropriées avant le montage ou la maintenance.
- Éloigner les mains et les outils ferromagnétiques non fixés des zones présentant un risque de pincement.
- Fixer solidement la plaque à l’aide du montage prévu et d’éléments de fixation appropriés.
- Inspecter la surface magnétique et la structure de support afin de détecter les dommages visibles.
- Vérifier le contact et le positionnement de la pièce dans des conditions contrôlées.
- Valider l’ensemble de l’outillage en fonction des efforts mécaniques et des mouvements prévus.
- Confirmer la sécurité du retrait ou de la libération de la pièce avant de lancer le fonctionnement automatique.
La plaque magnétique ne doit pas remplacer les verrouillages mécaniques, protections ou autres mesures de sécurité nécessaires.
Les applications impliquant des charges suspendues ou le transport robotisé de pièces nécessitent un système de manutention validé séparément.
26. Quelle est la différence entre une plaque magnétique permanente et les autres technologies de fixation ?
Les différentes technologies de fixation utilisent des principes distincts pour maintenir et libérer les pièces.
| Technologie | Principe de fonctionnement | Point essentiel |
|---|---|---|
| Plaque magnétique permanente en néodyme | Attraction magnétique continuellement active | Un mécanisme de libération distinct peut être nécessaire |
| Système de maintien électromagnétique | Champ magnétique produit par une bobine alimentée | La commande électrique et le comportement en cas de coupure doivent être évalués |
| Système magnétique électropermanent | État magnétique commandé par un système de commutation spécifique | La fonction de commutation dépend de la conception de l’équipement |
| Bride ou dispositif de serrage mécanique | Effort physique appliqué par des éléments mécaniques | Géométrie de contact, efforts de serrage et accessibilité à vérifier |
| Préhenseur à vide | Maintien d’une surface compatible par différence de pression | Nécessite une surface appropriée et un système de vide |
La plaque magnétique permanente en néodyme 500x125x22 mm peut être particulièrement intéressante lorsqu’un maintien magnétique continu doit être intégré dans un outillage spécifique.
Elle ne doit pas être présentée comme un électroaimant commutable ou un aimant électropermanent.
Le choix de la technologie dépend de la pièce, des efforts de fabrication, des besoins de libération et du concept de sécurité.
27. Quelles informations sont nécessaires pour établir une offre technique ?
Pour évaluer la compatibilité de la plaque magnétique en néodyme 500x125x22 mm avec un outillage robotisé, il est recommandé de fournir les informations suivantes :
- Type d’application : Assemblage robotisé, positionnement de tôles, outillage de soudage ou autre opération prévue.
- Matériau de la pièce : Nuance exacte de l’acier ou spécification d’un autre matériau.
- Dimensions de la pièce : Longueur, largeur, épaisseur et particularités géométriques.
- Masse de la pièce : Poids de chaque composant à maintenir.
- Géométrie de contact : Surface réellement disponible pour le contact magnétique.
- État de surface : Planéité, revêtements, peinture et entrefers attendus.
- Orientation de fonctionnement : Montage horizontal, vertical, incliné ou autre configuration.
- Charges mécaniques : Forces, moments, vibrations et accélérations pendant le fonctionnement.
- Performance de maintien requise : Exigences fonctionnelles et critères d’essai applicables.
- Méthode de libération : Retrait manuel ou nécessité d’une séparation automatique.
- Structure de montage : Bâti, supports et espace d’installation disponible.
- Exigences de fixation filetée : Positions nécessaires des raccordements M12 et informations des plans techniques.
- Température de fonctionnement : Températures normales et maximales attendues au niveau de la plaque.
- Conditions environnementales : Projections de soudure, poussière, contamination et autres contraintes du procédé.
- Plans techniques et photographies : Plans des pièces, schémas de l’outillage et images de la zone d’installation.
Ces informations permettent de déterminer si la plaque magnétique standard en néodyme 500x125x22 mm avec taraudages M12 convient à l’application envisagée.
Si nécessaire, d’autres configurations d’outillages magnétiques peuvent être étudiées séparément.
28. Magneteksan – Solutions de fixation magnétique pour l’automatisation robotisée
Magneteksan développe des équipements magnétiques destinés à l’automatisation industrielle, au positionnement de pièces ferromagnétiques et aux applications de fabrication spécialisées.
La plaque magnétique en néodyme 500x125x22 mm pour l’automatisation robotisée associe une surface de contact nominale allongée, une faible épaisseur, un système d’aimants permanents en néodyme et des taraudages M12.
Elle peut être envisagée pour maintenir et positionner des tôles ferromagnétiques et des composants en acier compatibles dans des outillages conçus sur mesure.
Principales caractéristiques techniques :
- Type de produit : Plaque magnétique en néodyme.
- Dimensions hors tout : 500x125x22 mm.
- Longueur : 500 mm.
- Largeur : 125 mm.
- Épaisseur : 22 mm.
- Surface de contact nominale : 500×125 mm.
- Système magnétique : Néodyme permanent (NdFeB).
- Raccordement : Taraudages M12.
- Application principale : Outillages pour automatisation robotisée.
- Applications complémentaires : Outillages compatibles de transformation de tôles et d’assemblage.
- Pièces concernées : Tôles ferromagnétiques et composants en acier.
- Fonction principale : Maintien, alignement et positionnement.
- Fonctionnement magnétique : Continuellement actif.
- Alimentation électrique : Non nécessaire à la génération du champ magnétique.
- Libération automatique : Mécanisme distinct à prévoir lorsque cette fonction est requise.
La conception finale de l’outillage doit être adaptée à la pièce réelle, aux conditions de contact et aux charges de fonctionnement.
Aucune force de maintien, capacité de levage, nuance magnétique ou température maximale de fonctionnement ne doit être supposée sans confirmation technique.
Magneteksan – Solutions de fixation et de positionnement magnétiques pour l’automatisation robotisée et la fabrication industrielle.