Product Information
Extra Information
Product Information
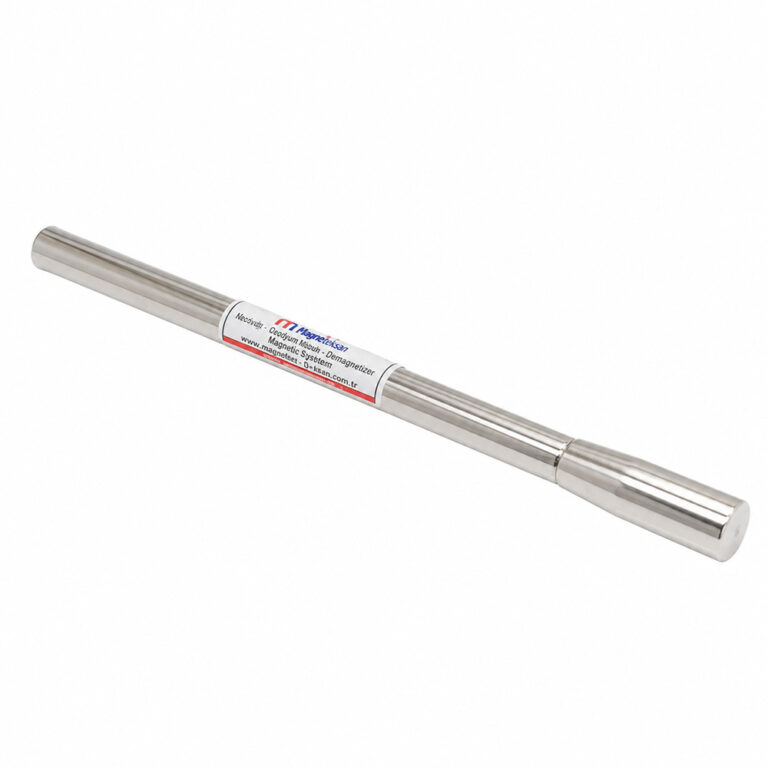
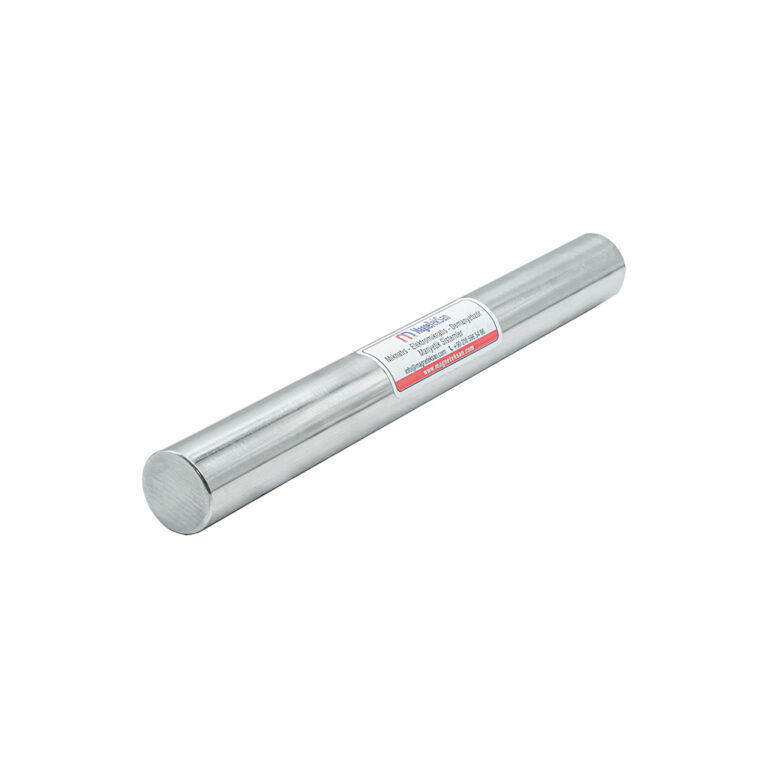
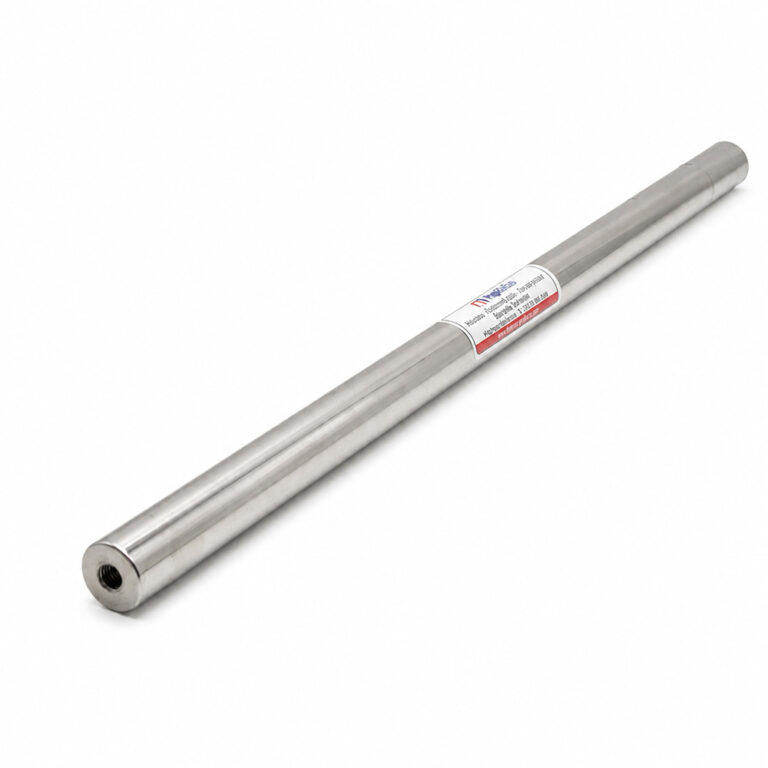
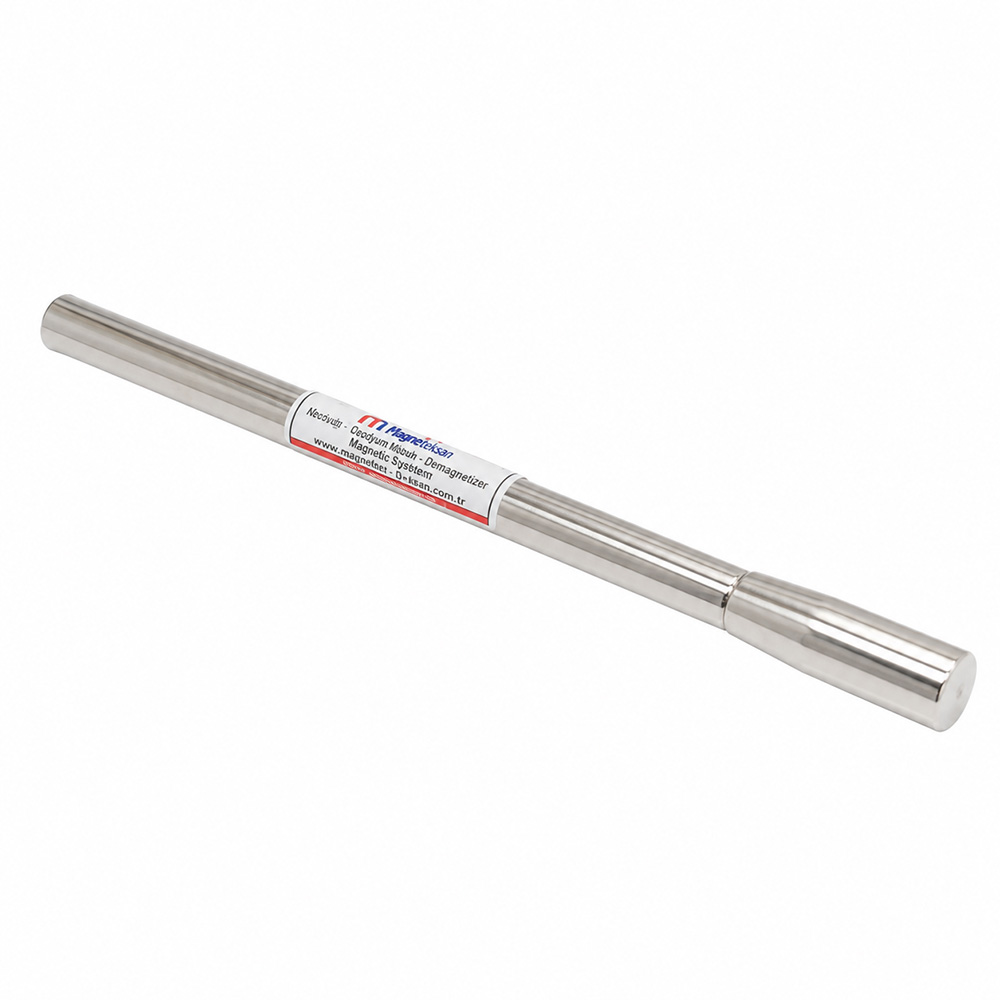
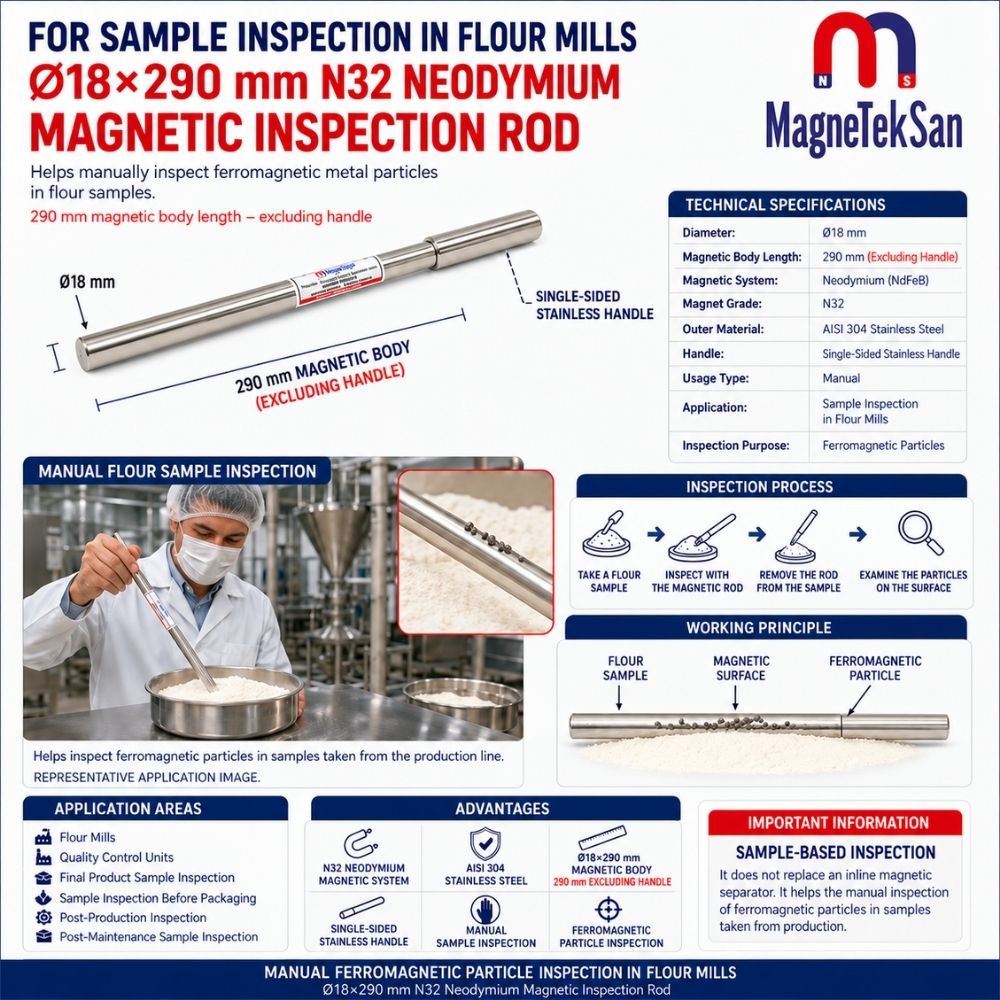
میله بازرسی مغناطیسی نئودیمیومی N32 با ابعاد Ø18×290 میلیمتر برای بررسی دستی نمونههای آرد در کارخانههای تولید آرد و شناسایی احتمالی ذرات فرومغناطیسی طراحی شده است. آهنرباهای دائمی نئودیمیوم با گرید N32 درون بدنهای از فولاد زنگنزن AISI 304 قرار دارند و دسته استیل در یک انتهای میله، کار با آن را هنگام کنترل کیفیت آسان میکند. این ابزار بدون نیاز به برق، امکان بررسی نمونههای برداشتشده از نظر آلودگیهای جذبشونده به آهنربا را فراهم میکند و جایگزین جداکننده مغناطیسی ثابت در خط تولید نیست.
| مشخصات فنی | توضیحات |
|---|---|
| نوع محصول | میله بازرسی مغناطیسی |
| کاربرد اصلی | کنترل کیفیت در کارخانههای آرد |
| ابعاد میله | Ø18×290 میلیمتر |
| قطر میله | 18 میلیمتر |
| طول میله | 290 میلیمتر |
| جنس آهنربا | نئودیمیوم (NdFeB) |
| گرید آهنربا | N32 |
| بدنه خارجی | فولاد زنگنزن AISI 304 |
| جنس دسته | فولاد زنگنزن |
| محل قرارگیری دسته | در یک انتها |
| ماده مورد بررسی | نمونههای آرد |
| آلودگیهای هدف | ذرات فرومغناطیسی مناسب |
| روش بازرسی | کنترل مغناطیسی دستی |
| سیستم مغناطیسی | آهنرباهای دائمی |
| برق مورد نیاز | برای عملکرد مغناطیسی نیاز ندارد |
| کاربران معمول | کارخانههای آرد و کارکنان کنترل کیفیت صنایع غذایی |
Extra Information
1. میله بازرسی مغناطیسی N32 با ابعاد Ø18×290 میلیمتر برای کارخانههای آرد
میله بازرسی مغناطیسی نئودیمیومی N32 با ابعاد Ø18×290 میلیمتر ابزاری دستی برای بررسی وجود ذرات فرومغناطیسی مناسب در نمونههای آرد است.
این محصول برای کارخانههایی طراحی شده است که نمونهبرداری و بررسی مواد خارجی را بهعنوان بخشی از فعالیتهای معمول تضمین کیفیت انجام میدهند.
ساختار میله شامل آهنرباهای دائمی نئودیمیوم، بدنه خارجی از فولاد زنگنزن AISI 304 و دستهای از فولاد زنگنزن در یک انتها است.
برخلاف جداکنندههای مغناطیسی نصبشده در خطوط تولید، این ابزار مستقیماً توسط اپراتور برای بررسی نمونههای از پیش برداشتشده استفاده میشود.
2. بازرسی مغناطیسی در فرایند تولید آرد
تولید آرد شامل مراحل مختلفی مانند دریافت مواد اولیه، پاکسازی، آسیابکردن، انتقال داخلی و بستهبندی است.
در این مراحل ممکن است ذرات فرومغناطیسی همراه مواد اولیه وارد فرایند شوند یا بر اثر سایش قطعات فلزی دستگاهها، تعمیرات و فعالیت تجهیزات تولیدی ایجاد شوند.
میله بازرسی مغناطیسی روشی کاربردی برای بررسی آلودگیهایی است که در نمونههای آرد به میدان مغناطیسی واکنش نشان میدهند.
این ابزار میتواند همراه سایر روشهای بازرسی و اقدامات پیشگیرانه در دستورالعمل مستند کنترل کیفیت قرار گیرد.
3. هدف از بازرسی دستی نمونهها
در بازرسی دستی، مقدار مشخصی از آرد در شرایط از پیش تعیینشده بررسی میشود.
مطابق دستورالعمل کارخانه، میله مغناطیسی با نمونه تماس داده میشود یا درون ماده مورد آزمایش حرکت میکند.
ذرات فرومغناطیسی مناسب ممکن است تحت تأثیر آهنرباهای دائمی داخلی به سطح فولاد زنگنزن میله جذب شوند.
ذرات جمعآوریشده باید مطابق الزامات سیستم کنترل کیفیت کارخانه بررسی و ثبت شوند.
4. قطر میله Ø18 میلیمتر
قطر اسمی میله بازرسی مغناطیسی برابر با Ø18 میلیمتر است.
این قطر جمعوجور امکان کار دستی با ابزار را در نمونههای آرد و ظروف بازرسی دارای ابعاد مناسب فراهم میکند.
هنگام انتخاب ظرف نمونه و تعیین نحوه حرکت میله در حین بررسی باید قطر آن در نظر گرفته شود.
قطر اسمی بهتنهایی بیانگر فاصله تضمینشده جذب مغناطیسی یا حداقل اندازه ذرات قابل شناسایی نیست.
5. طول میله 290 میلیمتر
طول اسمی میله برابر با 290 میلیمتر است.
طراحی کشیده میله به اپراتور اجازه میدهد سطح بازرسی مغناطیسی را در موقعیت مناسب داخل نمونه قرار دهد و حرکت دهد.
روش مناسب بازرسی به مقدار آرد، شکل ظرف و دستورالعمل مکتوب کارخانه بستگی دارد.
طول اعلامشده نباید بدون تأیید فنی جداگانه، معادل طول مؤثر مغناطیسی در نظر گرفته شود.
6. آهنرباهای نئودیمیوم با گرید N32
سیستم مغناطیسی داخلی از آهنرباهای نئودیمیوم با گرید N32 استفاده میکند.
آهنرباهای نئودیمیوم به خانواده مواد مغناطیسی دائمی NdFeB تعلق دارند و در تجهیزات مغناطیسی صنعتی کاربرد گستردهای دارند.
علامت N32 بیانگر گرید ماده مغناطیسی است و مقدار اندازهگیریشده چگالی شار مغناطیسی روی سطح میله نهایی را نشان نمیدهد.
مقادیر سطحی گاوس، نیروی جذب و توانایی واقعی جمعآوری ذرات را نمیتوان صرفاً بر اساس گرید آهنربا با اطمینان تعیین کرد.
7. اصول عملکرد با آهنرباهای دائمی
عملکرد میله بر پایه آهنرباهای دائمی قرارگرفته درون بدنه فولاد زنگنزن است.
میدان مغناطیسی بهصورت پیوسته وجود دارد و برای فعالشدن به برق نیاز ندارد.
هنگامی که ماده فرومغناطیسی مناسب به میله نزدیک شود، نیروی جذب مغناطیسی ممکن است باعث چسبیدن آن به سطح بازرسی شود.
از آنجا که میدان مغناطیسی همواره فعال است، رعایت اقدامات ایمنی مناسب هنگام تمیزکاری، جابهجایی و نگهداری ضروری است.
8. بدنه فولاد زنگنزن AISI 304
بدنه خارجی میله بازرسی مغناطیسی از فولاد زنگنزن AISI 304 ساخته شده است.
این ماده به دلیل مقاومت در برابر خوردگی و قابلیت تمیزکاری، در تجهیزات صنعتی و صنایع غذایی کاربرد فراوان دارد.
بدنه استیل یک مانع فیزیکی بین آهنرباهای داخلی و نمونه آرد مورد بررسی ایجاد میکند.
وضعیت بدنه باید بهصورت دورهای از نظر آسیب، ترک، تغییر شکل و عیوب سطحی مؤثر بر فرایند بازرسی بررسی شود.
9. دسته فولاد زنگنزن در یک انتها
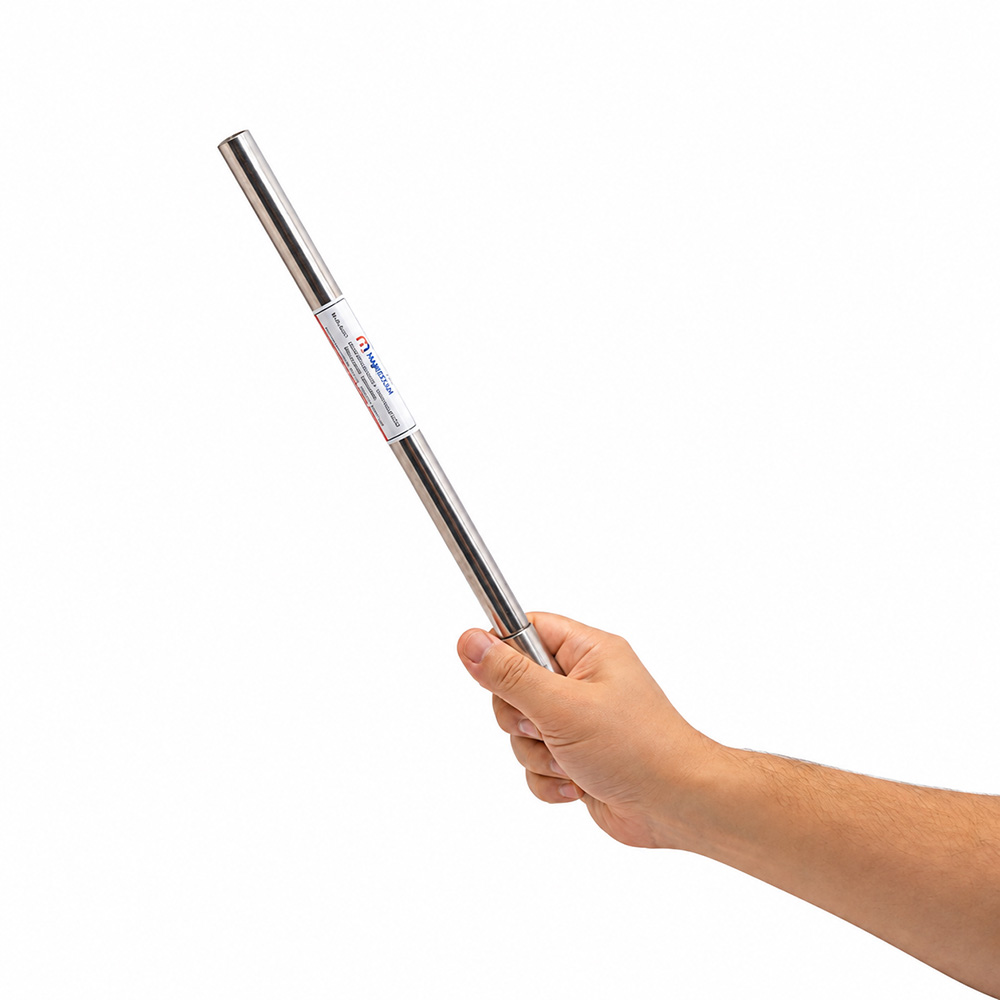
این محصول دارای دستهای از فولاد زنگنزن در یکی از انتهای میله است.
دسته به اپراتور امکان میدهد ابزار را هنگام بررسی نمونه نگه دارد و هدایت کند.
وجود محل مشخص برای گرفتن ابزار به تکرارپذیری روش کار کمک میکند و تماس غیرضروری با سطح بازرسی را کاهش میدهد.
دسته و محل اتصال آن به میله باید در بازرسیهای دورهای ابزار کنترل شوند.
10. بررسی ذرات فرومغناطیسی
وظیفه اصلی میله، جذب ذرات فرومغناطیسی مناسب است که ممکن است در نمونههای آرد وجود داشته باشند.
این ذرات میتوانند شامل قطعات کوچک آهن، فولاد کربنی و مواد دیگری با پاسخ مغناطیسی کافی باشند.
جذب ذرات به خواص مغناطیسی، اندازه، شکل، موقعیت در نمونه و فاصله آنها از میله بستگی دارد.
نباید این محصول را ابزاری معرفی کرد که توانایی شناسایی یا حذف همه انواع آلودگیهای فلزی را دارد.
11. آلودگی آرد به ذرات آهن و فولاد
آلودگیهای فرومغناطیسی ممکن است از منابع مختلف محیط تولید صنعتی منشأ بگیرند.
از جمله دلایل احتمالی میتوان به سایش قطعات فولادی دستگاهها، باقیماندههای فلزی ناشی از تعمیرات و ذرات واردشده همراه مواد اولیه اشاره کرد.
میله بازرسی مغناطیسی میتواند به آشکارشدن ذرات مناسب در یک نمونه برداشتشده کمک کند.
در صورت مشاهده آلودگی، کارخانه باید دستورالعملهای تعیین علت و اجرای اقدامات اصلاحی را دنبال کند.
12. تفاوت بازرسی مغناطیسی و جداسازی مغناطیسی
میله بازرسی مغناطیسی و جداکننده مغناطیسی نصبشده در خط تولید، دو وظیفه متفاوت دارند.
جداکننده مغناطیسی خطی در مسیر جریان مواد قرار میگیرد تا آلودگیهای فرومغناطیسی مناسب را هنگام تولید نگه دارد.
در مقابل، میله بازرسی مغناطیسی برای بررسی دستی یک نمونه انتخابشده استفاده میشود.
بنابراین این محصول ابزار بازرسی است و نباید جایگزین سیستم جداسازی مغناطیسی طراحیشده برای خط تولید تلقی شود.
13. روشهای نمونهبرداری برای کنترل کیفیت
بازرسی قابل اعتماد با یک روش نمونهبرداری مشخص و مستند آغاز میشود.
کارخانه باید محلهای نمونهبرداری، مقدار ماده مورد بررسی، دفعات کنترل و روش آزمایش را تعیین کند.
سپس میتوان میله مغناطیسی را بهصورت منظم و تکرارپذیر در چارچوب همان روش به کار برد.
نتایج باید مطابق الزامات داخلی سیستم مدیریت کیفیت ثبت شوند.
14. انتخاب ظرف مناسب برای بازرسی
ظرف مورد استفاده برای بررسی مغناطیسی باید با نمونه آرد و روش انتخابشده سازگار باشد.
ابعاد ظرف باید امکان حرکت ایمن و مؤثر میله درون ماده را فراهم کند.
ظرف باید تمیز باشد و آلودگی اضافی به نمونه وارد نکند.
جنس، شکل ظرف و مقدار آرد مورد آزمایش میتوانند بر سهولت کار و تکرارپذیری بازرسی تأثیر بگذارند.
15. روش بازرسی مغناطیسی دستی
در زمان کنترل، اپراتور میله مغناطیسی را مطابق روشی تکرارپذیر درون نمونه آرد یا روی سطح آن حرکت میدهد.
هدف این است که ذرات فرومغناطیسی مناسب در معرض میدان مغناطیسی ایجادشده توسط میله قرار گیرند.
نوع حرکت، مدت بازرسی و تعداد دفعات عبور باید در دستورالعملی که کارخانه اعتبارسنجی کرده است تعیین شوند، نه اینکه صرفاً از ابعاد محصول نتیجهگیری شوند.
همچنین باید از ورود آلودگیهای اضافی از محیط یا خود ابزار بازرسی جلوگیری شود.
16. بررسی ذرات جمعآوریشده
اگر ذرات فرومغناطیسی به میله بچسبند، باید مطابق روش کارخانه برای بررسی مواد خارجی مورد ارزیابی قرار گیرند.
وجود ذرات ممکن است نشاندهنده آلودگی نمونه بررسیشده باشد، اما بهطور خودکار میزان آلودگی کل بچ تولیدی را مشخص نمیکند.
مقدار، ظاهر و ماهیت مواد جمعآوریشده میتوانند برای تحقیقات بعدی اهمیت داشته باشند.
نتایج باید توسط کارکنان مجاز کنترل کیفیت ارزیابی شوند.
17. ثبت نتایج بازرسی
مستندسازی نتایج بازرسی به قابلیت ردیابی و یکپارچگی فعالیتهای کنترل کیفیت کمک میکند.
سوابق میتوانند شامل شناسه نمونه، محل برداشت، تاریخ بازرسی، نام اپراتور و مشاهدات باشند.
در صورت شناسایی آلودگی، کارخانه میتواند ویژگیهای ذرات جمعآوریشده و اقدامات انجامشده را نیز ثبت کند.
میله مغناطیسی یک روش فیزیکی برای بررسی فراهم میکند، اما مدیریت سوابق همچنان بخشی از سیستم مدیریت کیفیت کارخانه است.
18. کاربرد در کنترل مواد اولیه ورودی
کارخانههای آرد ممکن است پیش از شروع فرایند تولید، کیفیت مواد اولیه دریافتی را بررسی کنند.
پس از برداشت نمونه مناسب، میتوان از میله بازرسی مغناطیسی بهعنوان یکی از روشهای جستوجوی ذرات فرومغناطیسی استفاده کرد.
روش نمونهبرداری باید با ویژگیهای ماده مورد بررسی متناسب باشد.
نتیجه حاصل از یک نمونه محدود، اثباتکننده نبود آلودگی در کل محموله نیست.
19. کنترل کیفیت در حین تولید
نمونهبرداری میتواند در مراحل مشخصی از فرایند آسیاب نیز انجام شود.
بازرسی مغناطیسی دستی به کارکنان کنترل کیفیت کمک میکند احتمال وجود ذرات فرومغناطیسی را در این نمونهها بررسی کنند.
انتخاب نقاط نمونهبرداری به ساختار خط تولید و ارزیابی ریسک آلودگی توسط کارخانه بستگی دارد.
این بازرسی باید مکمل نگهداری پیشگیرانه و جداکنندههای مغناطیسی مناسب نصبشده در خط باشد، نه جایگزین آنها.
20. بازرسی پیش از بستهبندی
نمونههای آرد برداشتشده پیش از بستهبندی را میتوان در چارچوب روش مشخص کنترل محصول نهایی بررسی کرد.
میله مغناطیسی امکان جستوجوی ذرات فرومغناطیسی مناسب را در نمونه انتخابشده فراهم میکند.
هرگونه آلودگی شناساییشده باید مطابق روشهای کنترل محصول و اقدامات اصلاحی کارخانه ارزیابی شود.
شناسایینشدن ذرات در یک نمونه، تضمین نمیکند که تمام آرد تولیدشده در همان دوره عاری از آلودگی فلزی باشد.
21. عملکرد بدون انرژی الکتریکی
میله بازرسی مغناطیسی برای تولید میدان مغناطیسی به انرژی الکتریکی نیاز ندارد.
آهنرباهای نئودیمیوم N32 بدون منبع تغذیه خارجی فعال باقی میمانند.
این ویژگی استفاده از ابزار را در نقاط بازرسی دستی که به سیستم مغناطیسی برقی نیاز ندارند امکانپذیر میکند.
با این حال، بینیازی از برق ضرورت رعایت ایمنی، تمیزکاری منظم و اجرای دستورالعملهای بازرسی را از بین نمیبرد.
22. تمیزکاری پس از بازرسی
پس از استفاده، میله باید مطابق دستورالعملهای تأییدشده بهداشت و نگهداری کارخانه تمیز شود.
ذرات فلزی جمعآوریشده باید با دقت برداشته شوند تا از آلودگی مجدد جلوگیری شود.
از آنجا که میدان مغناطیسی در زمان تمیزکاری نیز فعال است، باقیماندههای فرومغناطیسی ممکن است همچنان به سطح جذب شوند.
روشها و مواد شوینده باید با بدنه فولاد زنگنزن و ساختار کامل میله سازگار باشند.
23. بهداشت در محیطهای تولید مواد غذایی
بدنه فولاد زنگنزن AISI 304 امکان بررسی استفاده از این میله را در برخی کاربردهای کنترل کیفیت صنایع غذایی فراهم میکند.
با این حال، انتخاب این ماده بهتنهایی اثباتکننده انطباق کل محصول با تمام الزامات تماس با مواد غذایی و بهداشت نیست.
ساختار کامل، شامل اتصالات، پرداخت سطح و روشهای تمیزکاری، باید بر اساس الزامات مربوط ارزیابی شود.
ابزار باید تمیز نگه داشته شود و بهگونهای انبار شود که از انتقال آلودگی بین استفادههای متوالی جلوگیری شود.
24. بازرسی و نگهداری میله
بازرسی چشمی منظم به حفظ وضعیت مناسب میله بازرسی مغناطیسی کمک میکند.
اپراتور باید بدنه خارجی، دسته و نقاط اتصال را از نظر آسیب قابل مشاهده یا سایش غیرعادی بررسی کند.
اگر نقصی بتواند بهداشت، ایمنی کار یا قابلیت اعتماد بازرسی را تحت تأثیر قرار دهد، ابزار باید از چرخه استفاده خارج شود.
در صورت نیاز به ارزیابی رسمی عملکرد مغناطیسی، باید از روش اندازهگیری مستند و معیارهای پذیرش مشخص استفاده شود.
25. عملکرد مغناطیسی و مقادیر گاوس
گرید N32 نشاندهنده رده ماده مغناطیسی است و نباید با مقدار اندازهگیریشده چگالی شار مغناطیسی سطح اشتباه گرفته شود.
عملکرد مغناطیسی میله نهایی به آرایش آهنرباها، هندسه بدنه، ضخامت دیواره و عوامل ساختاری دیگر بستگی دارد.
تأیید مقدار گاوس نیازمند اندازهگیری در نقطه مشخص و تحت شرایط تعریفشده است.
نباید مقادیر تأییدنشده برای میدان مغناطیسی سطحی، نیروی جذب یا فاصله تضمینشده جمعآوری ذرات به محصول نسبت داده شود.
26. محدودیتهای بازرسی مغناطیسی نمونهها
بازرسی مغناطیسی روشی انتخابی است که عمدتاً روی موادی با خواص فرومغناطیسی کافی اثر میگذارد.
آلومینیوم، مس، برنج و برخی گریدهای فولاد زنگنزن ممکن است پاسخ مغناطیسی کافی نداشته باشند.
ذرات بسیار ریز، ذرات محبوس در ماده یا ذراتی که به اندازه کافی به میله نزدیک نمیشوند نیز ممکن است شناسایی نشوند.
بنابراین بازرسی مغناطیسی باید بخشی از راهبرد جامعتر کنترل آلودگی باشد و نباید روشی فراگیر برای شناسایی تمام آلودگیها تلقی شود.
27. یکپارچهسازی با سیستم کیفیت کارخانه آرد
میله بازرسی مغناطیسی میتواند در روشهای موجود کنترل کیفیت و پایش مواد خارجی در کارخانههای آرد استفاده شود.
کاربردهای آن ممکن است شامل بررسی نمونههای انتخابشده، تحقیق درباره آلودگیهای مشکوک و پشتیبانی از فعالیتهای مستند بازرسی باشد.
کارخانه باید دفعات نمونهبرداری، روش بررسی، معیارهای پذیرش و اقدامات اصلاحی مناسب را تعیین کند.
در صورت لزوم، این روش میتواند در سیستم مدیریت ایمنی مواد غذایی مبتنی بر اصول تحلیل خطر و نقاط کنترل بحرانی (HACCP) گنجانده شود.
28. راهکارهای Magneteksan برای بازرسی مغناطیسی در کارخانههای آرد
شرکت Magneteksan تجهیزات مغناطیسی را برای کاربردهای صنعتی، از جمله محیطهای تولید مواد غذایی و کنترل کیفیت، توسعه میدهد.
میله بازرسی مغناطیسی نئودیمیومی N32 با ابعاد Ø18×290 میلیمتر، اندازه جمعوجور، آهنرباهای دائمی نئودیمیوم، بدنه فولاد زنگنزن AISI 304 و دسته استیل در یک انتها را ترکیب میکند.
این محصول برای بررسی دستی نمونههای برداشتشده آرد و جستوجوی ذرات فرومغناطیسی مناسب طراحی شده است، نه جداسازی مغناطیسی پیوسته در خط تولید.
برای انتخاب فنی و استفاده صحیح باید روش نمونهبرداری، ظرف بازرسی، ویژگیهای آلودگیهای احتمالی، الزامات تمیزکاری، مقررات بهداشتی مرتبط و نیاز احتمالی به ارزیابی عملکرد مغناطیسی بررسی شوند.