Product Information
Extra Information
Product Information
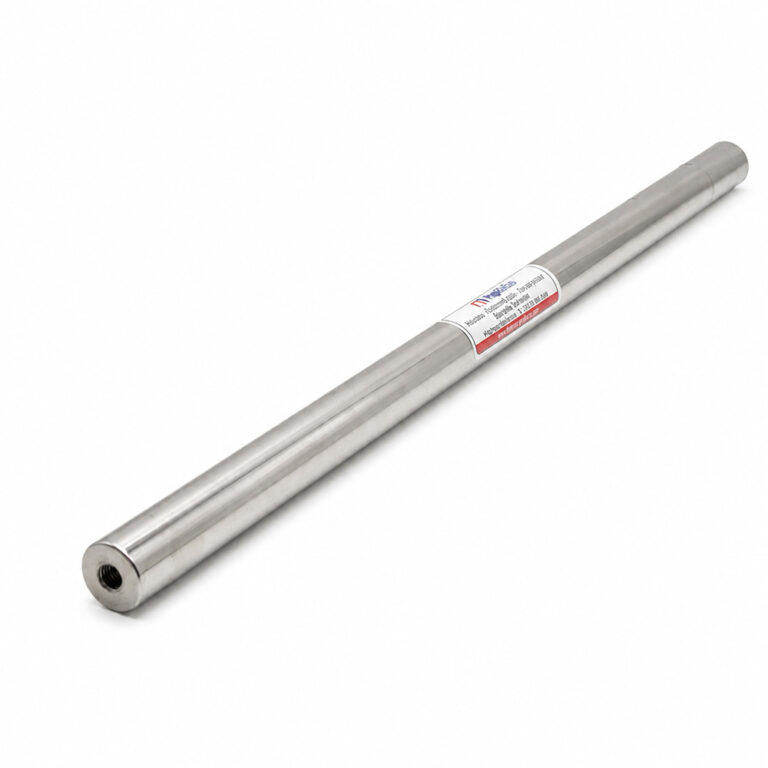
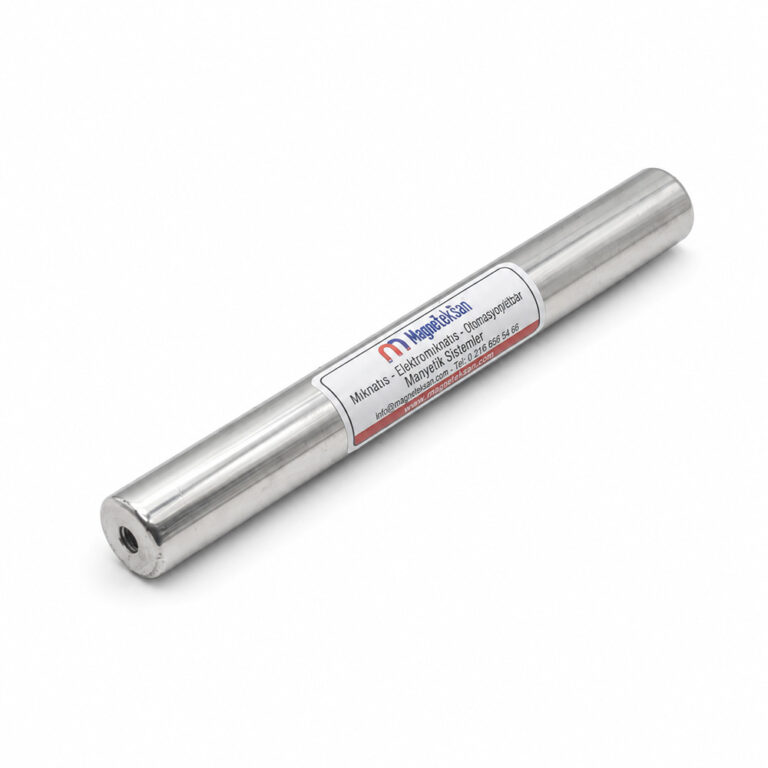
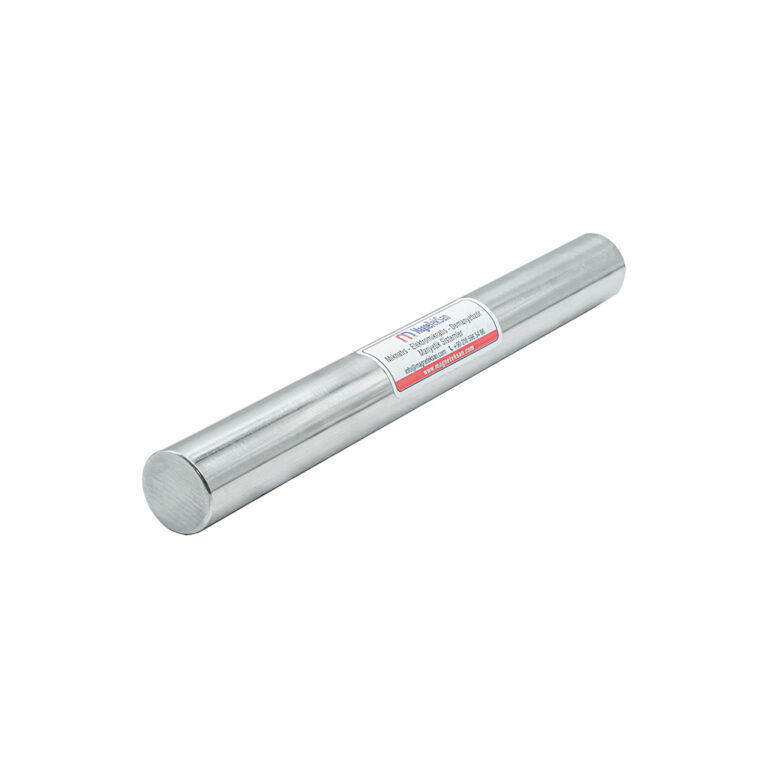
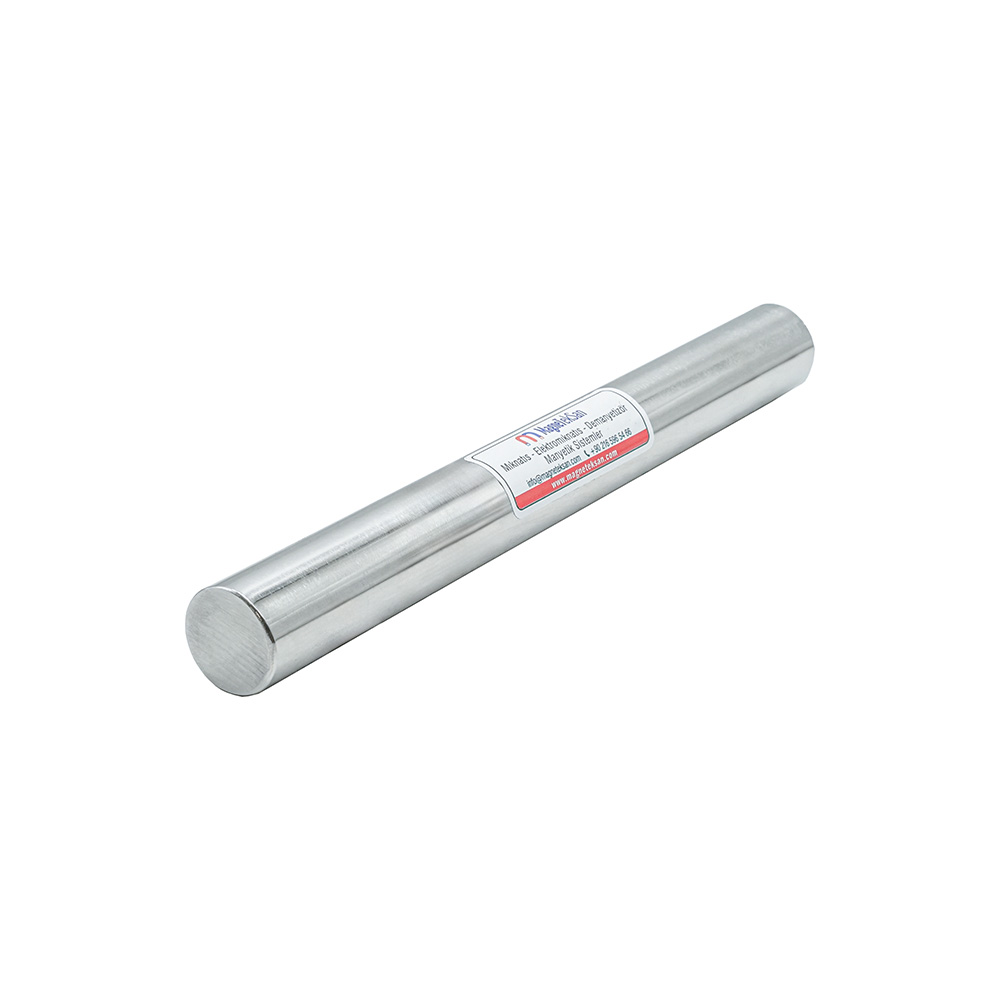
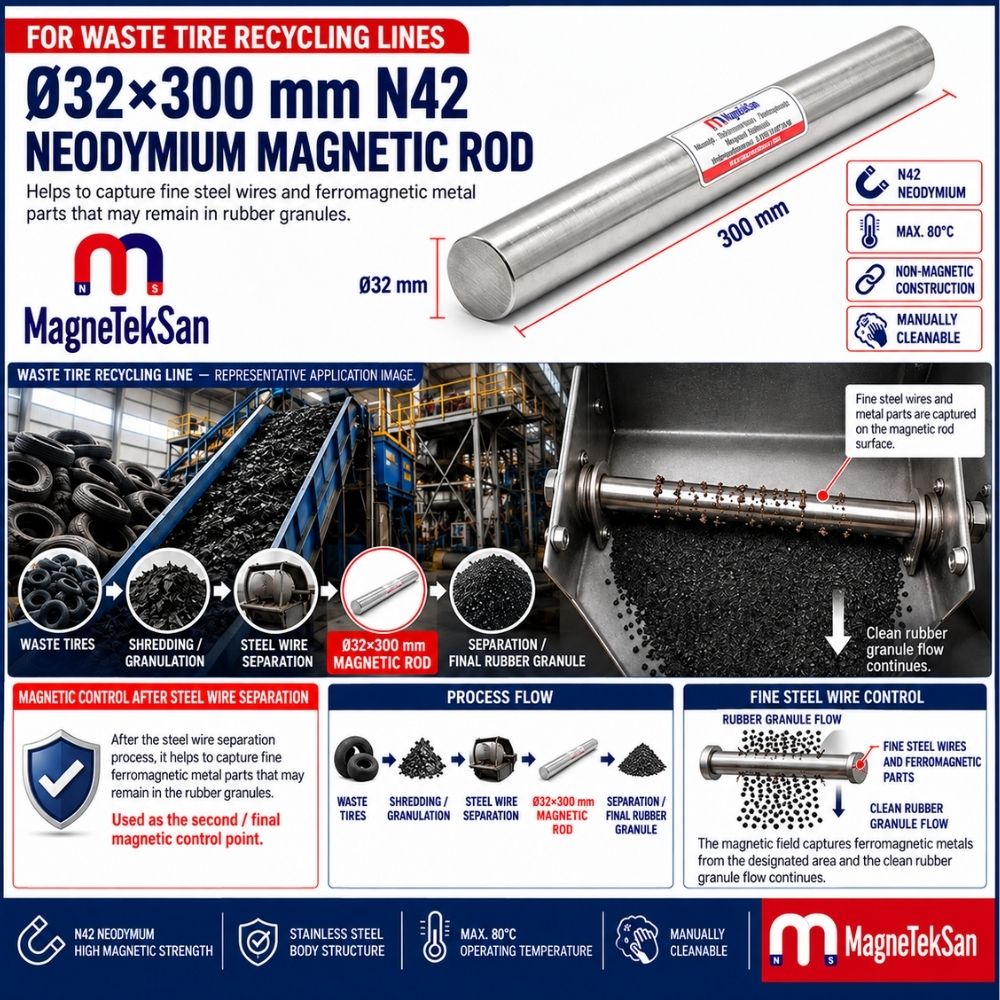
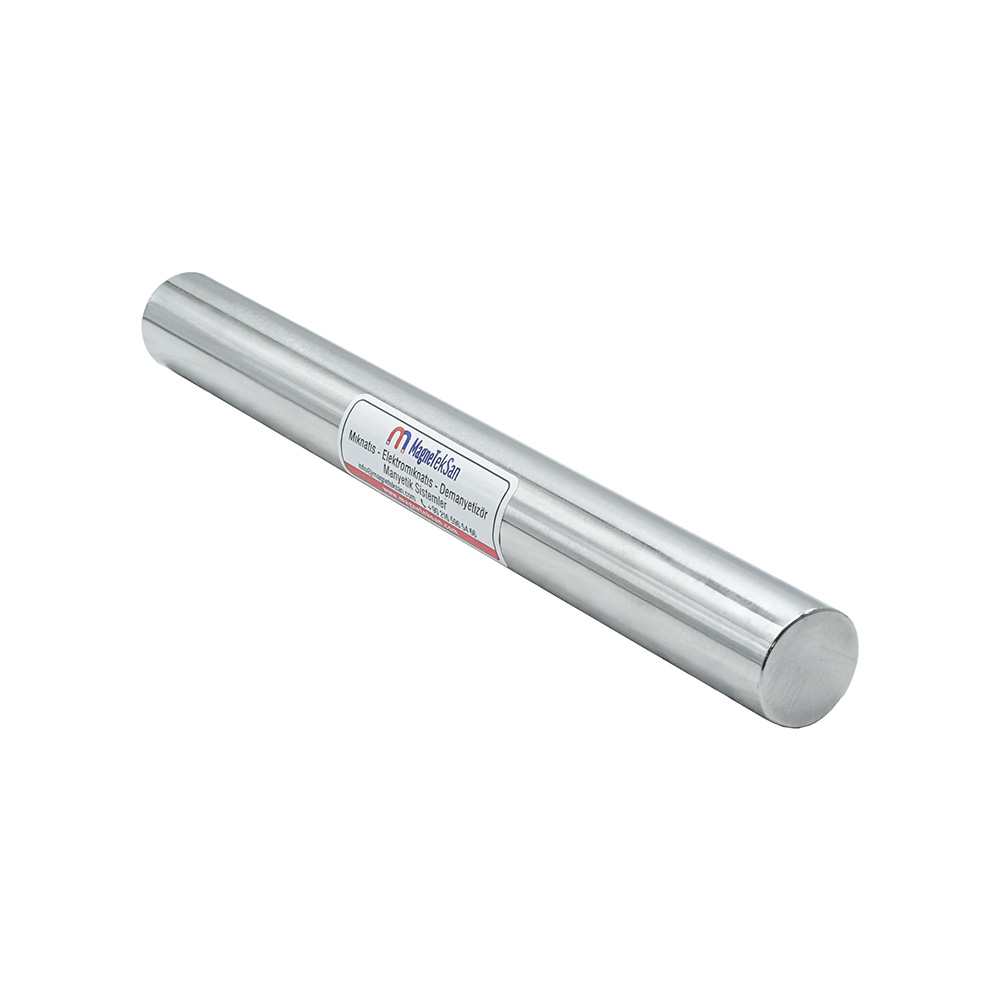
Неодимовый магнитный стержень N42 размером Ø32×300 мм предназначен для дополнительного и заключительного контроля ферромагнитных загрязнений на линиях переработки изношенных шин и производства резиновой крошки. После первичного отделения стальной проволоки он помогает улавливать оставшиеся мелкие фрагменты проволоки, частицы железа и другие подходящие ферромагнитные включения при прохождении резинового гранулята вблизи магнитной поверхности. Благодаря системе постоянных неодимовых магнитов класса N42, максимальной рабочей температуре 80°C и ручной очистке стержень может устанавливаться в специально спроектированных желобах, бункерах и точках пересыпания гранулята без необходимости подключения к электросети.
| Техническая характеристика | Описание |
|---|---|
| Тип изделия | Неодимовый магнитный стержень |
| Диаметр стержня | Ø32 мм |
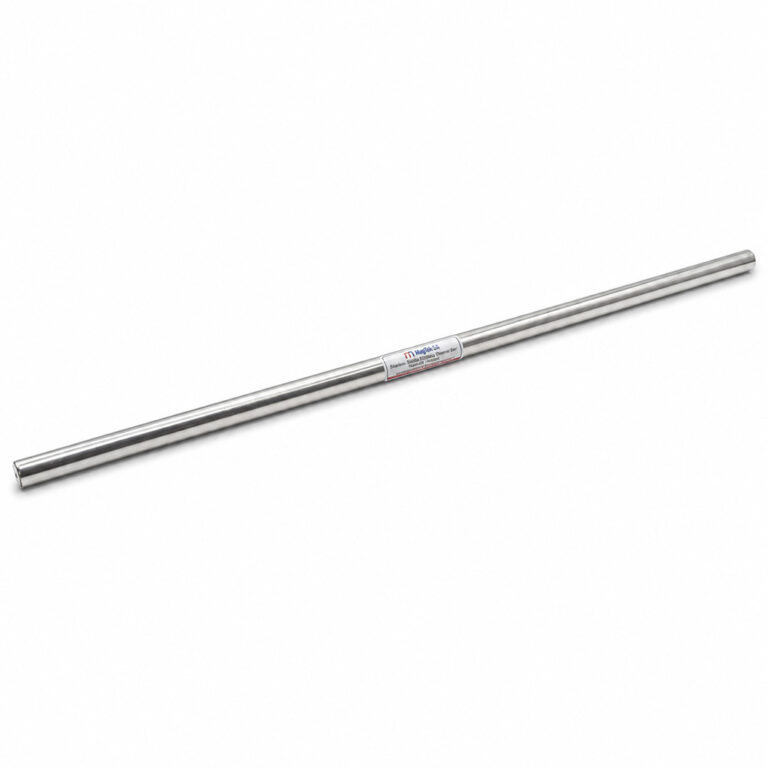
| Длина стержня | 300 мм |
| Габаритные размеры | Ø32×300 мм |
| Магнитный материал | Неодим (NdFeB) |
| Класс магнита | N42 |
| Максимальная рабочая температура | 80°C |
| Магнитная система | Постоянный магнит |
| Электропитание | Не требуется |
| Тип крепления | Без встроенного соединительного элемента |
| Рукоятка | Отсутствует |
| Способ очистки | Ручной |
| Основное применение | Переработка изношенных шин |
| Дополнительное применение | Обработка резинового гранулята |
| Удаляемые загрязнения | Остатки стальной проволоки и ферромагнитные частицы |
| Рекомендуемое место установки | Дополнительный или заключительный этап магнитного контроля |
Extra Information
1. Неодимовый магнитный стержень N42 Ø32×300 мм для переработки шин
Неодимовый магнитный стержень N42 размером Ø32×300 мм предназначен для удаления подходящих остаточных ферромагнитных загрязнений из переработанных резиновых материалов. Основная область применения — переработка изношенных автомобильных шин, особенно после первичного отделения стальных компонентов.
Диаметр стержня составляет Ø32 мм, а длина — 300 мм. Магнитная система из неодима класса N42 создаёт постоянное магнитное поле без использования электрической энергии.
Изделие может размещаться в подходящей точке перемещения материала для уменьшения количества мелких фрагментов стальной проволоки и железосодержащих частиц перед последующими технологическими операциями.
2. Магнитная сепарация при переработке изношенных шин
Автомобильные шины состоят из различных материалов, включая резину, текстильные армирующие элементы и стальные компоненты.
В процессе переработки эти материалы необходимо разделять с помощью механических и других технологических операций.
Дробление и гранулирование разрушают структуру шин, обеспечивая возможность извлечения стального армирования и других составляющих.
Однако небольшие металлические включения могут оставаться в переработанной резине. Дополнительная ступень магнитного контроля помогает уменьшить количество таких ферромагнитных загрязнений.
3. Почему остатки стальной проволоки остаются в резиновой крошке
При дроблении и гранулировании шин стальные армирующие проволоки могут разрушаться на мелкие фрагменты.
Некоторые из этих фрагментов остаются частично внедрёнными в резиновые частицы.
Другие металлические включения могут иметь настолько малые размеры, что проходят через оборудование первичной сепарации вместе с резиновым гранулятом.
Эффективность их извлечения зависит от размера частиц, магнитных свойств, характера потока материала и расстояния до магнитной поверхности.
4. Дополнительная магнитная сепарация после первичного удаления стали
Магнитный стержень Ø32×300 мм следует рассматривать как устройство дополнительного или заключительного магнитного контроля, а не как основной сепаратор стальной проволоки.
Оборудование первичной сепарации обычно выбирается для обработки больших объёмов стальных включений и более высокой производительности.
После этого этапа неодимовый магнитный стержень может обеспечивать дополнительное улавливание оставшихся мелких ферромагнитных загрязнений.
Такая схема позволяет организовать многоступенчатую систему сепарации, в которой различные виды оборудования дополняют друг друга.
5. Рекомендуемое расположение в линии переработки шин
Возможная последовательность технологического процесса:
Изношенные шины → Первичное дробление → Гранулирование → Первичная сепарация стали → Неодимовый магнитный стержень → Просеивание → Резиновая крошка
Точное место установки должно определяться с учётом компоновки предприятия, движения материала и характеристик загрязнений.
Размещение магнитного стержня после первичной сепарации стали может снизить риск чрезмерного накопления металла на его поверхности.
6. Диаметр магнитного стержня Ø32 мм
Номинальный диаметр магнитного стержня составляет Ø32 мм.
Такая конструкция образует цилиндрическую магнитную поверхность, вблизи которой может проходить поток резинового гранулята.
Эффективность улавливания зависит от того, насколько близко ферромагнитные частицы подходят к стержню.
Сам по себе диаметр не определяет конкретную величину магнитной индукции в гауссах или гарантированную эффективность сепарации.
7. Длина магнитного стержня 300 мм
Длина магнитного стержня составляет 300 мм.
Этот параметр имеет значение при проектировании монтажной рамы, желоба или конструкции бункера.
При большой ширине потока материала одного стержня может оказаться недостаточно для обеспечения необходимого магнитного воздействия по всей ширине.
В подобных случаях можно рассмотреть использование нескольких стержней или специально разработанной магнитной решётки.
8. Неодимовая магнитная система класса N42
В изделии используются неодимовые магниты (NdFeB) класса N42.
Неодимовые магниты создают постоянное магнитное поле и не требуют электрического питания во время работы.
Обозначение N42 определяет класс магнитного материала. Оно не устанавливает непосредственно величину магнитной индукции на поверхности готового стержня или его силу удержания.
Эти параметры необходимо подтверждать измерениями или испытаниями конкретного изделия.
9. Работа постоянного магнита без электричества
Магнитный стержень работает на основе постоянного магнитного поля.
Для притяжения подходящих ферромагнитных частиц не требуется источник питания, электрическая схема управления или катушка электромагнита.
Это упрощает применение изделия в подходящих точках пассивного магнитного контроля.
Однако магнитное притяжение сохраняется при очистке и обращении с изделием, поэтому необходимо соблюдать соответствующие меры безопасности.
10. Максимальная рабочая температура 80°C
Указанная максимальная рабочая температура составляет 80°C.
При выборе места установки необходимо учитывать фактическую температуру резинового гранулята и окружающей среды.
Чрезмерно высокие температуры могут отрицательно влиять на магнитные свойства неодимовых магнитов.
Для процессов, превышающих установленный температурный предел, следует рассмотреть альтернативную конструкцию магнитной системы.
11. Улавливание ферромагнитных фрагментов стальной проволоки
Мелкие фрагменты стальной проволоки относятся к основным загрязнениям, на удаление которых ориентирован данный магнитный стержень.
Когда подходящие фрагменты проходят достаточно близко к магнитной поверхности, магнитное притяжение может удерживать их на стержне.
Резиновый материал продолжает движение, а захваченные ферромагнитные частицы остаются на магнитной поверхности.
Фактическая эффективность улавливания зависит от свойств частиц и условий технологического процесса.
12. Другие ферромагнитные загрязнения
Помимо стальной проволоки, магнитный стержень может притягивать подходящие частицы железа, фрагменты углеродистой стали и ферромагнитные продукты износа оборудования.
Такие загрязнения могут происходить как из самого шинного материала, так и из оборудования предыдущих этапов переработки.
Размер частиц, магнитные свойства и расстояние до стержня влияют на результат улавливания.
Изделие не следует представлять как универсальное устройство для удаления всех металлических загрязнений.
13. Магнитное разделение резины и металла
Обычная резиновая крошка не является ферромагнитным материалом.
Поэтому она не притягивается к магнитному стержню таким же образом, как подходящие частицы стали или железа.
Это различие магнитных свойств позволяет использовать стержень для отделения ферромагнитных загрязнений от резинового материала.
При этом необходимо правильно организовать поток материала, чтобы избежать закупоривания и чрезмерного накопления частиц.
14. Ограничения при удалении немагнитных металлов
Магнитный стержень не предназначен для улавливания алюминия, меди или латуни посредством обычного ферромагнитного притяжения.
Некоторые марки нержавеющей стали и другие металлические сплавы также могут обладать недостаточными магнитными свойствами для надёжного захвата.
Следовательно, магнитный стержень нельзя считать универсальной системой удаления всех металлов.
Если требуется более широкий контроль металлических загрязнений, могут понадобиться дополнительные технологии обнаружения.
15. Влияние скорости потока материала
Скорость прохождения резинового гранулята мимо магнитного стержня влияет на вероятность захвата ферромагнитных частиц.
При более высокой скорости потока частицы могут иметь меньше времени для приближения к магнитной поверхности.
Связь между скоростью потока и эффективностью сепарации также зависит от толщины слоя материала и геометрии установки.
Для проверки достаточности магнитного воздействия выбранной конструкции рекомендуется проводить технологические испытания.
16. Значение расстояния до магнитной поверхности
Магнитное притяжение, как правило, уменьшается с увеличением расстояния между ферромагнитной частицей и магнитной поверхностью.
Поэтому важно размещать стержень в непосредственной близости от потока материала.
Толстый слой резинового гранулята может препятствовать приближению некоторых частиц к магнитному стержню.
Подходящая геометрия желоба и контролируемое распределение материала могут повысить вероятность эффективного магнитного контакта.
17. Установка в желобах для резинового гранулята
Наклонный или вертикальный желоб может быть подходящим местом для установки магнитного контроля.
Стержень можно интегрировать в специально спроектированную опорную конструкцию вблизи потока материала.
Монтаж должен обеспечивать воздействие магнитной поверхности на материал без неоправданного ограничения движения гранулята.
Также необходимо предусмотреть безопасный доступ для осмотра, демонтажа и очистки.
18. Установка на выходе из бункера
Разгрузочные отверстия бункеров могут рассматриваться как места дополнительного магнитного контроля.
Пригодность такого расположения зависит от размеров выпускного отверстия, характера потока гранулята и доступного монтажного пространства.
Стержень необходимо размещать так, чтобы ферромагнитные частицы могли приближаться к его магнитной поверхности.
При этом следует избегать чрезмерного ограничения потока или образования нежелательных скоплений материала.
19. Магнитный контроль перед просеиванием
Если технологическая схема позволяет, магнитный стержень можно установить перед просеивающим оборудованием.
Возможная последовательность:
Гранулирование → Первичная магнитная сепарация → Магнитный стержень → Просеивание → Классификация гранулята
Такая конфигурация обеспечивает дополнительную возможность улавливания подходящих ферромагнитных остатков до поступления резины на сито.
Конструкцию необходимо проверять с учётом движения материала и производительности линии.
20. Заключительный магнитный контроль перед упаковкой
Для готового резинового гранулята магнитный стержень может рассматриваться как дополнительный контрольный элемент перед упаковкой или хранением.
Его можно расположить перед фасовкой в мешки, наполнением биг-бэгов или другой подходящей операцией перемещения материала.
Цель заключается в уменьшении остаточных ферромагнитных загрязнений, а не в замене основного оборудования для отделения стали.
Эффективность заключительного контроля зависит от правильного подвода материала к магнитной поверхности и регулярной очистки.
21. Одностержневые и многостержневые конструкции
Один магнитный стержень Ø32×300 мм может подходить для узкого или контролируемого потока материала.
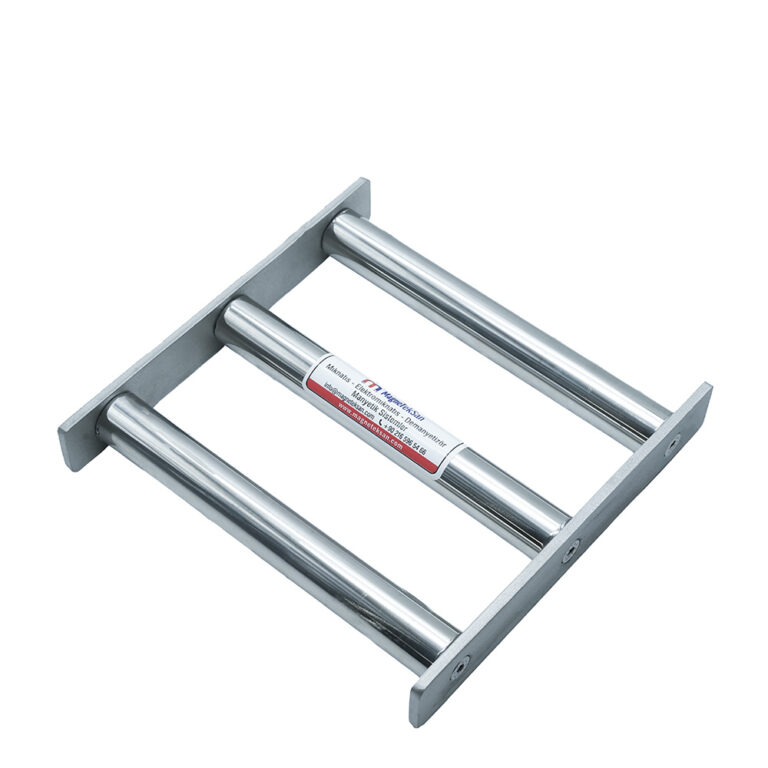
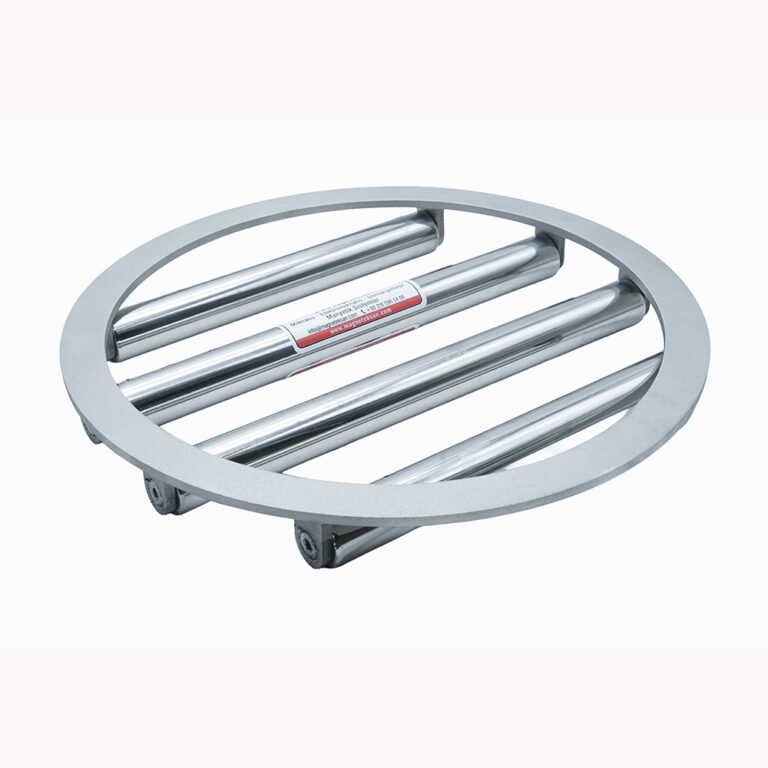
Для широких желобов и линий с высокой производительностью может потребоваться несколько магнитных стержней.
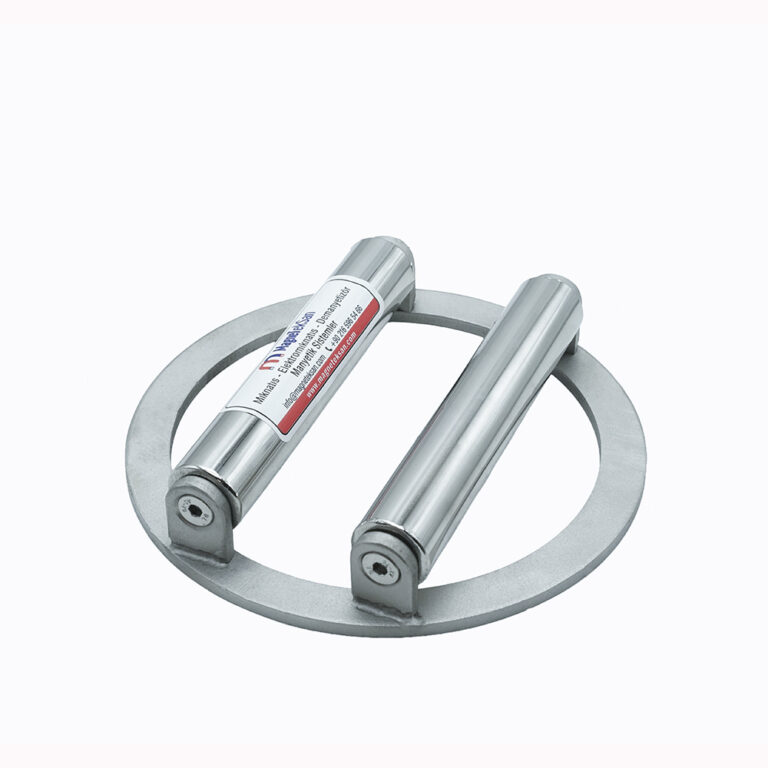
В зависимости от применения стержни могут размещаться в специальной раме или магнитной решётке для увеличения зоны воздействия на материал.
Количество и расположение стержней следует определять по фактической ширине потока, производительности и требованиям к сепарации.
22. Расстояние между магнитными стержнями и движение материала
При установке нескольких магнитных стержней расстояние между ними становится важным параметром конструкции.
Слишком большие промежутки могут позволять ферромагнитным частицам проходить без достаточного приближения к магнитной поверхности.
Слишком маленькие промежутки способны ограничивать поток или способствовать накоплению резинового гранулята.
Поэтому расстояние между стержнями должно обеспечивать баланс между магнитным воздействием и требуемой производительностью.
23. Процедура ручной очистки
Магнитный стержень рассчитан на ручную очистку.
Во время работы захваченные ферромагнитные частицы постепенно накапливаются на его поверхности.
Очистку следует проводить только после безопасной остановки соответствующего оборудования и его изоляции от опасных источников энергии согласно правилам предприятия.
Собранные фрагменты стальной проволоки и другие металлические частицы необходимо удалять с применением подходящих инструментов и средств защиты.
24. Определение периодичности очистки
Универсального интервала очистки для всех линий переработки шин не существует.
Необходимая частота зависит от количества ферромагнитных загрязнений, производительности и скорости накопления частиц.
На начальном этапе эксплуатации можно проводить осмотры через определённые производственные интервалы, чтобы установить практический график обслуживания.
Чрезмерного накопления металла следует избегать, поскольку оно может уменьшить эффективное воздействие магнитной поверхности на вновь поступающие загрязнения.
25. Конструкция без встроенного крепления и рукоятки
Стандартная комплектация изделия не предусматривает встроенного соединительного элемента или рукоятки.
Поэтому для установки может потребоваться специально разработанный держатель, опорная рама или съёмный монтажный узел.
Крепление должно предотвращать нежелательное перемещение стержня при нормальной работе оборудования.
Одновременно конструкция не должна без необходимости закрывать рабочую магнитную поверхность и должна обеспечивать доступ для очистки.
26. Сравнение с барабанными магнитными сепараторами
Барабанные магнитные сепараторы широко применяются для непрерывного разделения материалов на соответствующим образом спроектированных производственных линиях.
Они могут выбираться для высокой производительности и автоматического удаления больших количеств ферромагнитного материала.
Магнитный стержень Ø32×300 мм выполняет другую функцию, обычно обеспечивая локальный, дополнительный или заключительный магнитный контроль.
Обе технологии могут применяться на разных этапах одной линии переработки.
27. Магнитные стержни и системы металлодетекции
Неодимовый магнитный стержень улавливает подходящие ферромагнитные частицы посредством магнитного притяжения.
Металлодетекторы используют другой принцип работы для обнаружения металлических загрязнений.
Магнитный стержень не выполняет те же функции, что и система металлодетекции, и не может надёжно удалять все неферромагнитные металлы.
В зависимости от требований к качеству продукции магнитная сепарация, просеивание и металлодетекция могут объединяться в одной технологической линии.
28. Магнитные решения Magneteksan для переработки резины
Компания Magneteksan предлагает решения для магнитной сепарации в промышленных процессах и переработке вторичного сырья.
Неодимовый магнитный стержень N42 Ø32×300 мм представляет собой компактное устройство с постоянными магнитами для дополнительного контроля ферромагнитных загрязнений при переработке изношенных шин и резинового гранулята.
В зависимости от производительности предприятия, ширины потока материала и характера загрязнений альтернативные решения могут включать несколько магнитных стержней, магнитные решётки, специальные сепарационные узлы или барабанные магнитные системы.
Для подготовки технического предложения необходимо предоставить размер резиновых гранул, часовую производительность, размеры потока материала, предполагаемый уровень загрязнения сталью и планируемое место установки.
Дополнительная информация о продукции и решениях для магнитной сепарации представлена на сайте www.magneteksan.co.uk.