Product Information
Extra Information
Product Information
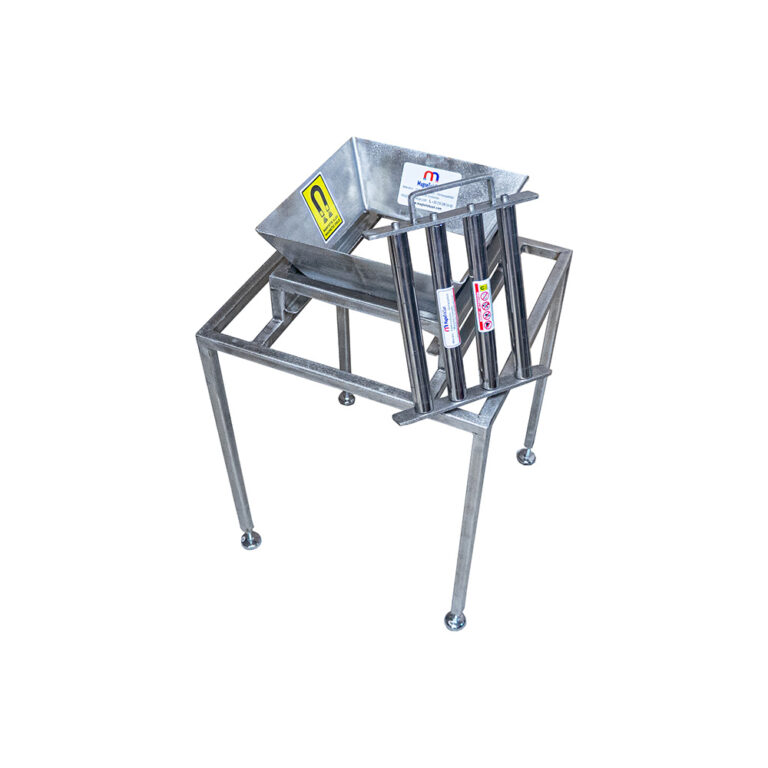
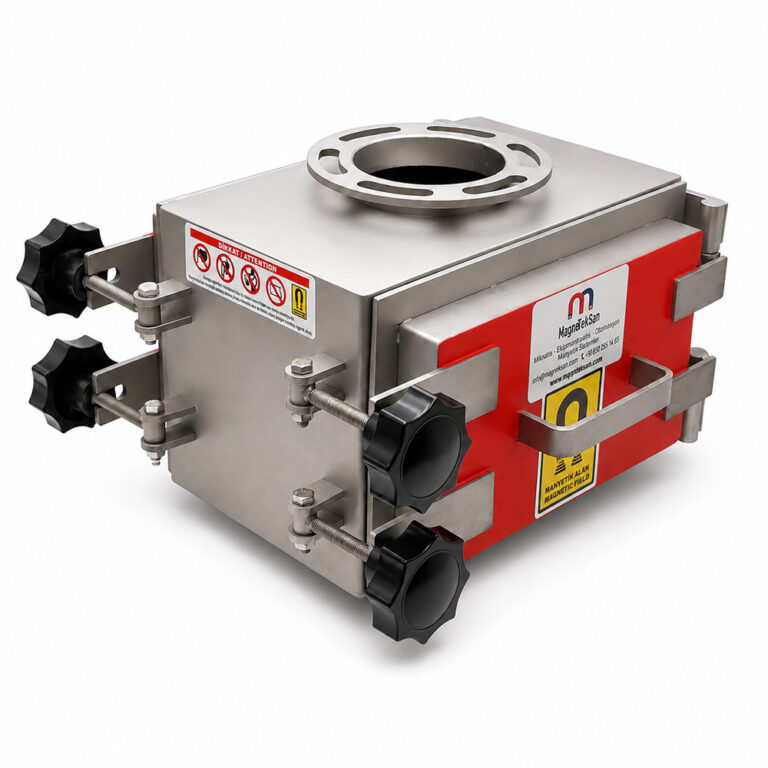
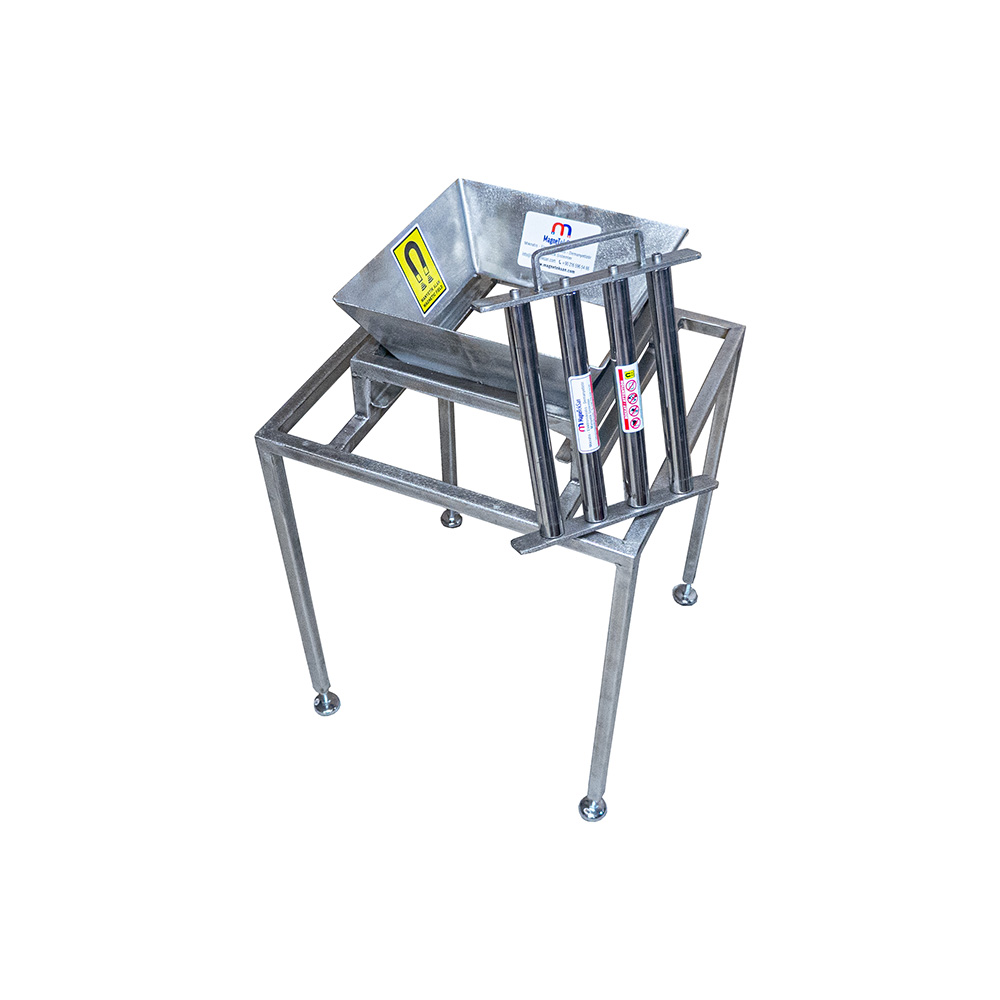
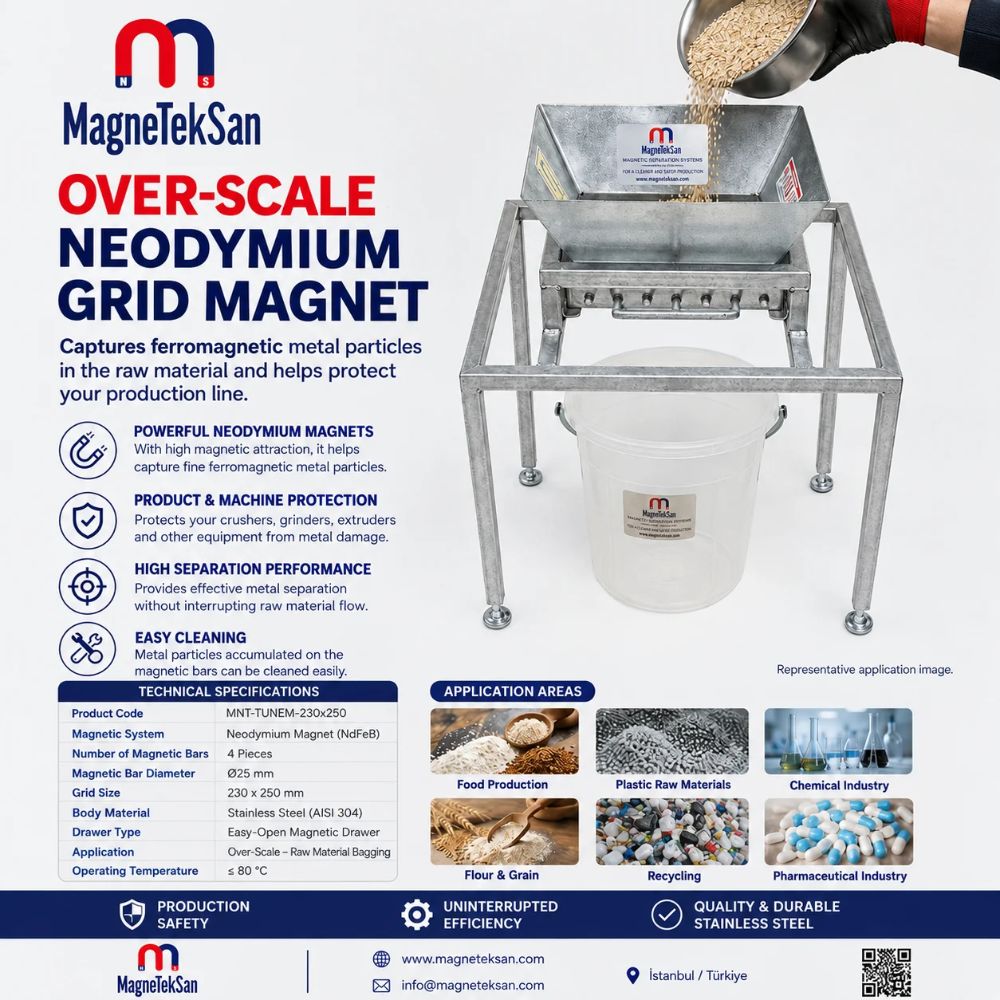
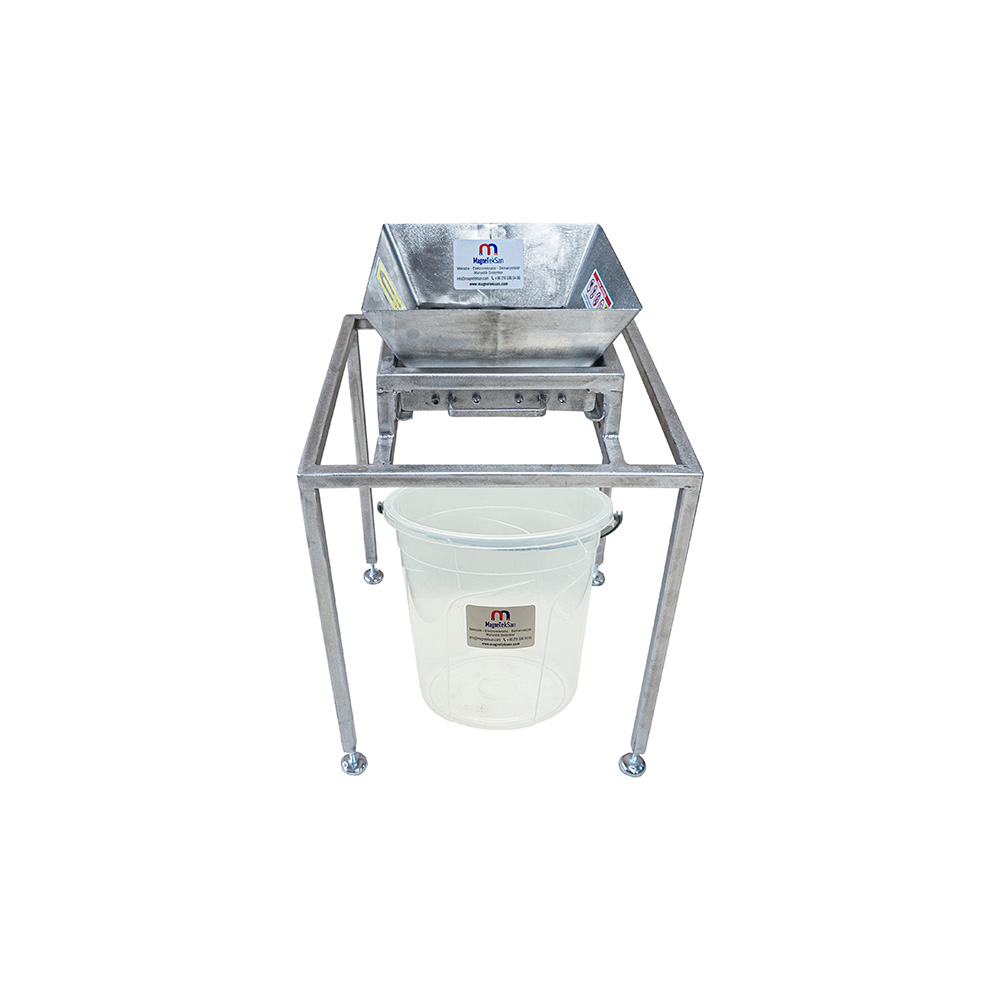
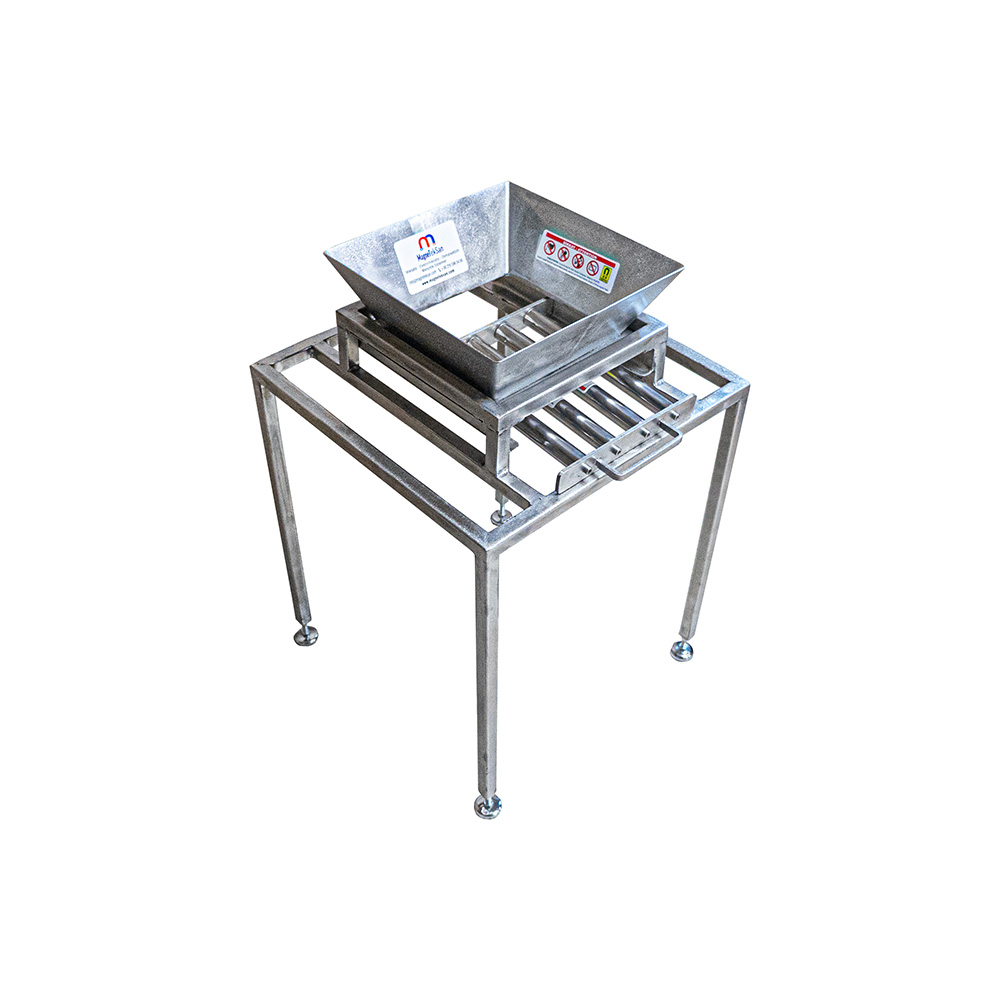
Neodymowa Krata Magnetyczna 230×250 mm jest przeznaczona do wspomagania separacji ferromagnetycznych cząstek metalu z suchych, swobodnie przepływających materiałów sypkich podczas ważenia i workowania. Model MGK-EL-296 jest wyposażony w cztery neodymowe pręty magnetyczne o deklarowanej indukcji magnetycznej 7000 Gaussów, zamontowane w kompaktowej ramie ze stali nierdzewnej, którą można umieścić pomiędzy wylotem materiału a workiem. Konstrukcja umożliwia czyszczenie ręczne i jest oferowana w wariantach ze stali nierdzewnej AISI 304 lub AISI 316L, natomiast rzeczywista skuteczność separacji zależy od właściwości cząstek, przepływu materiału i warunków pracy.
| Parametr techniczny | Wartość |
|---|---|
| Model | MGK-EL-296 |
| Typ produktu | Neodymowa krata magnetyczna |
| Główne zastosowanie | Ważenie i workowanie |
| Wymiary całkowite | 230×250 mm |
| Liczba prętów magnetycznych | 4 |
| Materiał magnetyczny | Neodym (NdFeB) |
| Indukcja magnetyczna | 7000 Gaussów |
| Materiał ze stali nierdzewnej | Opcje AISI 304 / AISI 316L |
| Deklarowany minimalny rozmiar cząstek Fe | 0,03 mm |
| Sposób czyszczenia | Ręczny |
| Konstrukcja | Zamknięta, w całości ze stali nierdzewnej |
| Tolerancja wymiarowa | ±3 mm |
| Miejsce montażu | Pomiędzy wylotem materiału a workiem |
| Sposób przepływu | Grawitacyjny |
| Odpowiednie materiały | Kompatybilne suche materiały sypkie o swobodnym przepływie |
| Wychwytywane zanieczyszczenia | Ferromagnetyczne cząstki metalu |
Extra Information
1. Neodymowa krata magnetyczna do stanowisk ważenia i workowania
Neodymowa krata magnetyczna 230×250 mm została zaprojektowana jako dodatkowy element kontroli zanieczyszczeń ferromagnetycznych na stanowiskach ważenia i workowania. Może stanowić etap separacji bezpośrednio przed zapakowaniem surowca.
Model MGK-EL-296 posiada cztery neodymowe pręty magnetyczne umieszczone w kompaktowej ramie ze stali nierdzewnej. Powierzchnie prętów służą do zatrzymywania odpowiednich cząstek metalu podatnych na działanie pola magnetycznego.
Podczas grawitacyjnego przepływu surowiec przemieszcza się przez przestrzenie pomiędzy prętami. Cząstki żelaza i niektórych stali magnetycznych mogą zostać przyciągnięte, a pozostały materiał trafia do worka.
Dobór kraty wymaga uwzględnienia właściwości przetwarzanego produktu. Wielkość ziaren, wilgotność, sypkość oraz prędkość podawania wpływają na możliwość zastosowania urządzenia.
2. Separacja magnetyczna podczas napełniania worków
Workowanie często stanowi jeden z ostatnich etapów przed magazynowaniem lub wysyłką materiału. Zanieczyszczenia metaliczne powstałe podczas wcześniejszych operacji mogą pozostawać w surowcu aż do napełniania worka.
Umieszczenie kraty magnetycznej pomiędzy wylotem a workiem tworzy dodatkowy punkt wychwytywania cząstek ferromagnetycznych. Skuteczność tego rozwiązania zależy od przechodzenia materiału przez strefę magnetyczną.
MGK-EL-296 wykorzystuje trwałe magnesy neodymowe. Wytwarzanie pola magnetycznego nie wymaga podłączenia zewnętrznego zasilania elektrycznego.
Separacja magnetyczna uzupełnia inne działania związane z kontrolą zanieczyszczeń. Nie zastępuje sit mechanicznych, detektorów metalu ani procedur kontroli jakości.
3. Kompaktowa konstrukcja kraty magnetycznej 230×250 mm
Wymiary całkowite kraty magnetycznej wynoszą 230×250 mm. Kompaktowy format umożliwia rozważenie montażu na stanowiskach ważenia o ograniczonej przestrzeni.
Urządzenie można umieścić pod odpowiednim wylotem materiału, nad workiem odbiorczym. Prawidłowe ustawienie sprzyja przepływowi surowca w pobliżu powierzchni magnetycznych.
Przed montażem należy sprawdzić wymiary wylotu oraz konstrukcję wsporczą. Wymiary zewnętrzne ramy nie są równoznaczne z wielkością wolnego przekroju przepływu.
Nawet kompaktowa krata musi zapewniać wymagany przepływ produktu. Trzeba ocenić możliwość tworzenia mostów materiałowych, nagromadzeń i zatorów.
4. Cztery neodymowe pręty magnetyczne do oddzielania metalu
MGK-EL-296 jest wyposażony w cztery pręty magnetyczne z magnesami neodymowymi. Stanowią one aktywne elementy separacyjne wewnątrz ramy ze stali nierdzewnej.
Podczas przepływu surowca odpowiednie cząstki ferromagnetyczne mogą przywierać do powierzchni prętów. Pozostały materiał przemieszcza się przez dostępne przestrzenie.
Układ czterech prętów łączy powierzchnie wychwytywania metalu z kanałami przepływu produktu. Rzeczywiste działanie zależy między innymi od rozstawu prętów i właściwości materiału.
Większa liczba prętów nie gwarantuje automatycznie lepszych rezultatów. Konstrukcja powinna zapewniać odpowiedni kompromis pomiędzy wychwytywaniem zanieczyszczeń a swobodnym przepływem.
5. Neodymowy system magnetyczny o indukcji 7000 Gaussów
Dla modelu MGK-EL-296 podano indukcję magnetyczną wynoszącą 7000 Gaussów. Gauss jest jednostką stosowaną do określania indukcji magnetycznej.
System neodymowy wytwarza pole zdolne do przyciągania odpowiednich cząstek ferromagnetycznych. Istotne znaczenie ma odległość cząstek od aktywnych powierzchni prętów.
Sama wartość indukcji magnetycznej nie określa całkowitej skuteczności separacji. Na rezultat wpływają także wielkość, kształt, właściwości magnetyczne i prędkość przemieszczania się cząstek.
Deklarowanych 7000 Gaussów nie należy interpretować jako gwarantowanego procentu wychwytywania metalu. W procesach o szczególnych wymaganiach mogą być konieczne reprezentatywne próby.
6. Usuwanie cząstek żelaza z suchych materiałów sypkich
Suche materiały sypkie mogą zostać zanieczyszczone żelazem podczas magazynowania, transportu, mieszania i pakowania. Jednym z możliwych źródeł jest zużycie metalowych elementów maszyn.
Neodymowa krata magnetyczna umożliwia utworzenie punktu wychwytywania takich zanieczyszczeń na wybranym etapie procesu. Materiał powinien przepływać przez strefę oddziaływania magnetycznego.
Cząstki żelaza przechodzące dostatecznie blisko prętów mogą pozostać na ich powierzchniach. Nagromadzone zanieczyszczenia usuwa się podczas czyszczenia ręcznego.
Urządzenie nie jest przeznaczone do usuwania wszystkich rodzajów ciał obcych. Zanieczyszczenia niemagnetyczne mogą wymagać zastosowania innych technologii.
7. Montaż kraty magnetycznej nad wagą
Stanowisko ważenia służy do określania ilości surowca wprowadzanego do worka lub pojemnika. Krata magnetyczna może zostać zintegrowana z drogą przepływu produktu nad miejscem odbioru.
Przewidziana pozycja montażu znajduje się pomiędzy wylotem materiału a workiem ustawionym na wadze. Surowiec przechodzi wtedy przez pręty przed zapakowaniem.
Kratę należy bezpiecznie zamocować, nie powodując niedopuszczalnych zakłóceń pomiaru masy. Konstrukcja mocująca powinna być dopasowana do konkretnego stanowiska.
Podczas konserwacji nie wolno dopuścić do ponownego przedostania się zebranego metalu do worka. Dlatego ważny jest wygodny dostęp i bezpieczna procedura czyszczenia.
8. Kontrola magnetyczna przed workowaniem
Workowanie może odbywać się ręcznie lub półautomatycznie i obejmować proszki oraz granulaty. Kompaktowa krata magnetyczna dodaje etap kontroli zanieczyszczeń ferromagnetycznych.
MGK-EL-296 jest przeznaczony do montażu przed miejscem, w którym surowiec trafia do worka. Separacja zachodzi podczas normalnego przepływu materiału pod wpływem grawitacji.
Mocowanie powinno utrzymywać kratę we właściwym położeniu. Jednocześnie musi umożliwiać jej kontrolę i czyszczenie po zatrzymaniu podawania produktu.
Należy zwrócić uwagę na rozkład strumienia materiału przy wylocie. Omijanie aktywnej strefy magnetycznej może ograniczać skuteczność kontroli.
9. Separacja magnetyczna materiałów proszkowych
Niektóre materiały proszkowe można poddawać separacji za pomocą kraty magnetycznej, jeżeli charakteryzują się odpowiednią sypkością. Dotyczy to wybranych kompatybilnych proszków spożywczych i przemysłowych.
Zachowanie proszku zależy od granulacji, gęstości nasypowej, wilgotności i spoistości. Parametry te wpływają na możliwość swobodnego przechodzenia pomiędzy prętami.
Cztery neodymowe pręty mogą zatrzymywać cząstki ferromagnetyczne obecne w przepływającym proszku. Faktyczne wychwytywanie zależy od oddziaływania pola magnetycznego na konkretne cząstki.
Proszki o dużej spoistości mogą gromadzić się wokół prętów i ograniczać przepływ. Dlatego przydatne jest sprawdzenie urządzenia z rzeczywistym materiałem.
10. Separacja magnetyczna podczas workowania granulatów
Granulaty mogą zostać zanieczyszczone metalem podczas transportu, mieszania lub magazynowania. Krata magnetyczna przed workowaniem stanowi dodatkowy punkt kontroli.
MGK-EL-296 można rozważyć dla odpowiednich granulatów swobodnie przechodzących pomiędzy prętami. Wymiary 230×250 mm pozwalają analizować zastosowanie przy kompaktowych wylotach.
Wielkość i kształt granulek wpływają na przepływ przez kratę. Duże lub nieregularne cząstki mogą wymagać innego rozstawu elementów magnetycznych.
Dobór należy oprzeć na rzeczywistych właściwościach produktu i wymaganej wydajności workowania. Trzeba unikać zatorów oraz przepełnienia układu.
11. Konstrukcja ze stali nierdzewnej do przemysłowych linii workowania
Krata magnetyczna posiada konstrukcję wykonaną w całości ze stali nierdzewnej. Materiał ten jest powszechnie stosowany w urządzeniach przemysłowych do transportu i przetwarzania surowców.
Specyfikacja obejmuje opcje AISI 304 oraz AISI 316L. Odpowiedni gatunek należy wybrać w zależności od środowiska pracy i wymagań dotyczących materiału.
Wilgoć, substancje chemiczne i środki czyszczące mogą wpływać na odporność korozyjną. Dlatego kompatybilność materiałową należy ocenić dla konkretnego zastosowania.
Samo zastosowanie stali nierdzewnej nie potwierdza certyfikacji higienicznej ani określonej chropowatości powierzchni. Takie właściwości wymagają osobnego potwierdzenia.
12. Opcje stali nierdzewnej AISI 304 i AISI 316L
AISI 304 jest szeroko stosowanym gatunkiem stali nierdzewnej do ram i urządzeń przemysłowych. Może być odpowiedni, jeżeli jego odporność na korozję odpowiada warunkom eksploatacji.
AISI 316L stanowi drugą opcję materiałową wymienioną dla tego produktu. Jego wybór może być istotny w środowiskach o szczególnych wymaganiach chemicznych.
Żadnego z tych gatunków nie należy uznawać za uniwersalnie odporny na wszystkie substancje. Należy uwzględnić skład surowca i stosowane procedury mycia.
Podczas zamawiania trzeba określić wymagany gatunek stali nierdzewnej. Pozwala to dopasować wykonanie do przewidywanych warunków pracy.
13. Ręczne czyszczenie neodymowych prętów magnetycznych
Model MGK-EL-296 jest przystosowany do czyszczenia ręcznego. Ferromagnetyczne cząstki gromadzące się na prętach należy okresowo usuwać.
Przed rozpoczęciem czyszczenia trzeba zatrzymać podawanie materiału. Kratę należy bezpiecznie udostępnić do obsługi lub zdemontować zgodnie z konstrukcją stanowiska.
Zanieczyszczenia powinny być usuwane metodą odpowiednią dla elementów magnetycznych i przetwarzanego produktu. Należy zapobiec ponownemu przedostaniu się metalu do surowca.
Częstotliwość czyszczenia zależy od rzeczywistego poziomu zanieczyszczeń. Początkowe kontrole mogą pomóc ustalić właściwe odstępy pomiędzy czynnościami konserwacyjnymi.
14. Planowanie konserwacji separatorów kratowych
Podczas pracy na prętach stopniowo gromadzą się cząstki ferromagnetyczne. Ich ilość zależy od czystości surowca oraz stanu urządzeń znajdujących się wcześniej w procesie.
Plan konserwacji powinien obejmować oględziny, czyszczenie ręczne i sprawdzanie stanu konstrukcji. Należy również określić zasady bezpiecznego demontażu i ponownego montażu.
Nie istnieje jeden uniwersalny odstęp czyszczenia dla wszystkich linii workowania. Przy większym zanieczyszczeniu materiału kontrole mogą być potrzebne częściej.
Rejestrowanie ilości i rodzaju zebranego metalu może dostarczać informacji o procesie. Nietypowy wzrost zanieczyszczeń może wskazywać na zużycie maszyn.
15. Separacja magnetyczna przed końcowym pakowaniem
Końcowe pakowanie stanowi ważny punkt kontroli przed magazynowaniem lub wysyłką surowców. Krata magnetyczna może pomagać w ograniczaniu obecności cząstek ferromagnetycznych.
Urządzenie umieszcza się na drodze przepływu produktu, aby odpowiednie cząstki mogły zostać przyciągnięte przez pręty. Główny strumień materiału kieruje się dalej do opakowania.
Integracja powinna ograniczać zbędne manipulacje i ryzyko wtórnego zanieczyszczenia. Dlatego sposób montażu oraz czyszczenia wymaga odpowiedniego zaplanowania.
Separacja magnetyczna nie zastępuje kontroli zapakowanego produktu. Powinna stanowić część szerszego systemu zarządzania ryzykiem ciał obcych.
16. Praca grawitacyjna bez zasilania elektrycznego
MGK-EL-296 wykorzystuje magnesy trwałe z neodymu zamiast elektromagnesów wymagających zasilania. Do wytwarzania pola magnetycznego nie jest potrzebna zewnętrzna energia elektryczna.
Krata jest przeznaczona do kompatybilnych materiałów, które opadają pomiędzy prętami. W opisanym zastosowaniu przemieszczanie surowca odbywa się pod wpływem grawitacji.
Podczas przepływu pole magnetyczne oddziałuje na odpowiednie cząstki ferromagnetyczne. Zanieczyszczenia mogą pozostawać na prętach do momentu czyszczenia.
Brak zapotrzebowania na energię dla samego układu magnetycznego nie oznacza, że całe stanowisko jest pozbawione urządzeń elektrycznych. Nadal obowiązują wymagania bezpieczeństwa kompletnej instalacji.
17. Zanieczyszczenia ferromagnetyczne pochodzące z maszyn produkcyjnych
Przed pakowaniem surowiec może mieć kontakt z przenośnikami, lejami, mieszalnikami i innymi elementami metalowymi. Zużycie lub przypadkowe uszkodzenia mogą powodować powstawanie cząstek ferromagnetycznych.
Krata magnetyczna umieszczona blisko ostatniego wylotu może wychwytywać część takich zanieczyszczeń. Lokalizację należy dobrać do potencjalnych źródeł ich powstawania.
Odpowiednie zanieczyszczenia obejmują fragmenty żelaza, niektóre cząstki stali magnetycznej oraz zgodne z właściwościami separatora pozostałości zużycia. Wychwytywanie zależy od ich cech magnetycznych i odległości od prętów.
Montaż kraty nie eliminuje potrzeby konserwacji maszyn. Przyczyny powstawania metalicznych zanieczyszczeń należy nadal wykrywać i usuwać.
18. Różnice między kratą magnetyczną a detektorem metalu
Krata magnetyczna przyciąga i zatrzymuje odpowiednie cząstki ferromagnetyczne. Realizuje fizyczną separację z wykorzystaniem pola magnetycznego.
Detektor metalu wykorzystuje inną zasadę działania i może wykrywać określone zanieczyszczenia metaliczne. Jego możliwości zależą od konstrukcji urządzenia i warunków procesu.
Metale niemagnetyczne, takie jak miedź i aluminium, nie są niezawodnie usuwane przez neodymową kratę magnetyczną. Urządzenia nie należy przedstawiać jako uniwersalnego separatora wszystkich metali.
W zależności od ryzyka separacja magnetyczna i detekcja metali mogą się wzajemnie uzupełniać. Wybór powinien wynikać z rodzaju zanieczyszczeń i wymagań jakościowych.
19. Deklarowany minimalny rozmiar cząstek Fe wynoszący 0,03 mm
Dane techniczne podają deklarowany minimalny rozmiar wychwytywanych cząstek Fe na poziomie 0,03 mm. Wartość odnosi się do deklarowanej zdolności zatrzymywania cząstek żelaza.
Rzeczywiste wychwytywanie bardzo małych cząstek zależy od ich właściwości magnetycznych i przechodzenia w pobliżu prętów. Znaczenie mają również prędkość oraz rozkład strumienia materiału.
Wartości tej nie należy interpretować jako bezwzględnej dokładności filtracji dla wszystkich surowców. Nie oznacza ona również gwarantowanej skuteczności separacji.
Jeżeli proces wymaga potwierdzonego usuwania cząstek o określonej wielkości, potrzebne są reprezentatywne testy. Warunki prób powinny odpowiadać rzeczywistemu procesowi workowania.
20. Dobór odpowiednich wymiarów kraty magnetycznej
Wymiary kraty należy dobierać do otworu wylotowego, strumienia materiału i dostępnej przestrzeni. Model MGK-EL-296 ma wymiary całkowite 230×250 mm.
Kratę należy ustawić tak, aby surowiec przechodził przez przewidzianą strefę wychwytywania magnetycznego. Nieprawidłowe ustawienie może umożliwiać omijanie aktywnych powierzchni.
Większe otwory wylotowe mogą wymagać większej kraty lub odmiennego układu prętów. W niewielkim stanowisku workowania odpowiednia może być konstrukcja kompaktowa.
Same wymiary zewnętrzne nie wystarczają do ostatecznego doboru. Należy również ocenić właściwości produktu i wymaganą wydajność.
21. Porównanie krat magnetycznych z czterema i siedmioma prętami
Krata czteroprętowa zawiera cztery elementy magnetyczne umieszczone w ramie. Taki układ zastosowano w MGK-EL-296 przeznaczonym do kompaktowych stanowisk ważenia i workowania.
Krata siedmioprętowa posiada więcej elementów magnetycznych i może oferować większą powierzchnię wychwytywania. Dodatkowe pręty mogą jednak zmniejszać wolny przekrój przepływu.
Większa liczba prętów nie gwarantuje lepszych wyników w każdym zastosowaniu. Sypkość, rozstaw elementów i właściwości zanieczyszczeń pozostają istotne.
Właściwy układ należy wybierać na podstawie wymagań procesu, a nie wyłącznie liczby prętów. Konieczne jest sprawdzenie wymiarów wylotu oraz wymaganej wydajności.
22. Separacja magnetyczna przy wylotach małych lejów
Małe leje i kanały wylotowe mogą być odpowiednimi miejscami instalacji kompaktowych krat magnetycznych. Produkt musi przechodzić pomiędzy prętami bez nadmiernego gromadzenia się.
Kratę 230×250 mm można rozważyć dla zgodnych wymiarowo wylotów dysponujących wystarczającą przestrzenią montażową. Konstrukcja wsporcza powinna być dostosowana do konkretnego urządzenia.
Materiał opuszczający lej przechodzi obok prętów przed dotarciem do opakowania. Cząstki ferromagnetyczne mogą zatrzymywać się na powierzchniach magnetycznych.
Geometrię leja i zachowanie materiału należy sprawdzić pod kątem powstawania mostów i zatorów. Krata nadmiernie ograniczająca przepływ może być nieodpowiednia.
23. Kraty magnetyczne do workowania surowców spożywczych
Mąka, zboża, rośliny strączkowe i cukier mogą być przetwarzane na stanowiskach workowania. W odpowiednich warunkach krata magnetyczna może wspomagać kontrolę zanieczyszczeń ferromagnetycznych.
Surowiec powinien być wystarczająco sypki, aby przechodzić pomiędzy prętami. Należy uwzględnić wilgotność, wielkość cząstek i skłonność do zbrylania.
MGK-EL-296 zapewnia etap separacji za pomocą czterech prętów neodymowych. Przydatność do konkretnego procesu spożywczego wymaga weryfikacji materiałów konstrukcyjnych i wymagań higienicznych.
Sama obecność stali nierdzewnej nie potwierdza certyfikacji do kontaktu z żywnością. Obowiązujące wymagania prawne i sanitarne należy sprawdzić osobno.
24. Separacja magnetyczna granulatu tworzyw sztucznych
Granulat tworzyw sztucznych może zostać zanieczyszczony metalem podczas transportu, mieszania i magazynowania. Krata magnetyczna może wychwytywać odpowiednie cząstki ferromagnetyczne przed workowaniem.
MGK-EL-296 można rozważyć dla granulatu swobodnie przechodzącego pomiędzy prętami. Wielkość i kształt granulek wpływają na wybór konstrukcji.
Pręty przyciągają żelazo i niektóre magnetyczne cząstki stali. Nie usuwają niezawodnie zanieczyszczeń niemagnetycznych ani wszystkich rodzajów metalu.
Instalację należy ocenić pod kątem wydajności, geometrii wylotu i dostępu do czyszczenia. Dla granulek o nietypowym kształcie przydatne mogą być próby praktyczne.
25. Zamknięta konstrukcja kraty ze stali nierdzewnej
Specyfikacja produktu opisuje zamkniętą konstrukcję wykonaną w całości ze stali nierdzewnej. Jest to jedna z podstawowych cech budowy zespołu magnetycznego.
Urządzenie jest przeznaczone do przemysłowego transportu i przetwarzania materiałów, ale jego przydatność zależy od środowiska. Należy uwzględnić wilgotność, chemikalia i sposoby czyszczenia.
Dostępne informacje nie potwierdzają określonego stopnia ochrony IP ani certyfikacji higienicznej. Takich właściwości nie należy zakładać bez odpowiedniej dokumentacji.
Regularne oględziny ramy i prętów pomagają wykrywać uszkodzenia oraz zużycie. Konserwacja powinna być dostosowana do rzeczywistych warunków pracy.
26. Tolerancja wymiarowa ±3 mm
Dla MGK-EL-296 podano tolerancję wymiarową ±3 mm. Wartość tę należy uwzględnić podczas projektowania podpór i elementów montażowych.
Rzeczywiste wymiary mogą różnić się od nominalnych w granicach wskazanej tolerancji. Dlatego wokół ramy warto przewidzieć odpowiednie luzy montażowe.
Wymiary całkowite 230×250 mm umożliwiają wstępną ocenę zabudowy. Do precyzyjnego wykonania mocowań mogą być potrzebne dodatkowe wymiary.
Gdy wymagane jest bardzo dokładne dopasowanie, należy skorzystać z potwierdzonego rysunku technicznego. Ogólna tolerancja nie zastępuje kontroli powierzchni i punktów mocowania.
27. Parametry techniczne i ograniczenia modelu MGK-EL-296
MGK-EL-296 jest neodymową kratą magnetyczną o wymiarach 230×250 mm, wyposażoną w cztery pręty. Deklarowana indukcja magnetyczna wynosi 7000 Gaussów.
Specyfikacja obejmuje również warianty ze stali AISI 304 i AISI 316L, czyszczenie ręczne, zamkniętą konstrukcję nierdzewną oraz tolerancję ±3 mm. Deklarowany minimalny rozmiar wychwytywanych cząstek Fe wynosi 0,03 mm.
Dostępne dane nie potwierdzają maksymalnej wydajności, średnicy i długości prętów, granicznej temperatury pracy ani dokładnego rozstawu prętów. Nie należy podawać tych wartości bez potwierdzenia technicznego.
Rzeczywista skuteczność zależy od surowca, zanieczyszczeń i warunków montażu. Przydatność techniczną trzeba zweryfikować dla konkretnego procesu.
28. Dobór techniczny i długotrwała eksploatacja
Prawidłowy dobór kraty magnetycznej do stanowiska ważenia rozpoczyna się od analizy procesu workowania. Należy określić właściwości surowca, wymiary wylotu, wymaganą wydajność i ryzyko zanieczyszczenia metalem.
MGK-EL-296 oferuje kompaktową konstrukcję ze stali nierdzewnej o wymiarach 230×250 mm i czterech prętach neodymowych. Deklarowana indukcja magnetyczna wynosi 7000 Gaussów.
Długotrwała eksploatacja wymaga regularnych oględzin, usuwania zebranego metalu i kontroli stanu kraty. Istotne zmiany właściwości surowca mogą wymagać ponownej oceny doboru.
Separację magnetyczną należy traktować jako część szerszej strategii kontroli ciał obcych. Odpowiedni dobór, poprawny montaż, bezpieczne czyszczenie i weryfikacja działania wspierają niezawodność procesu.