Product Information
Extra Information
Product Information
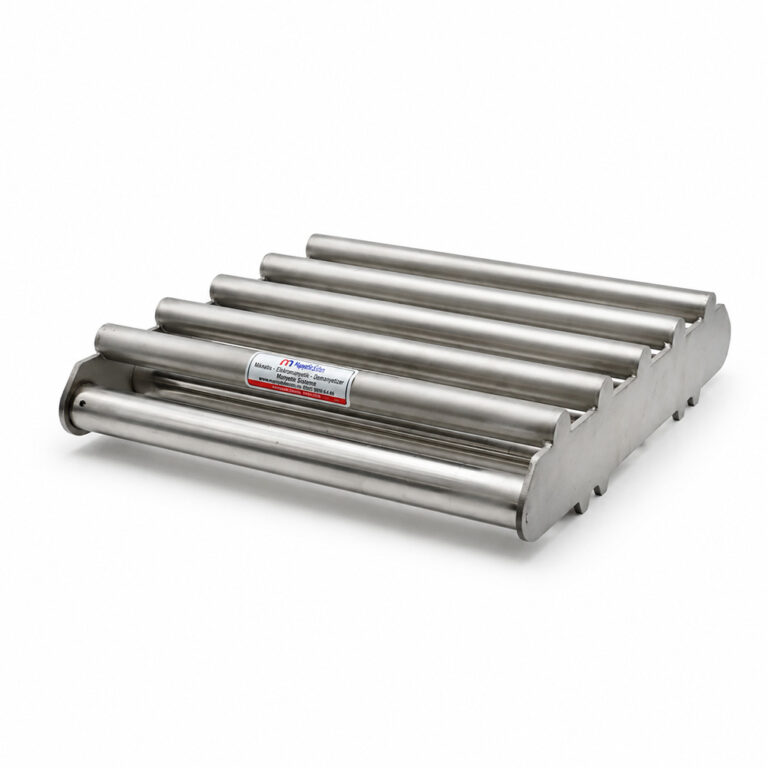
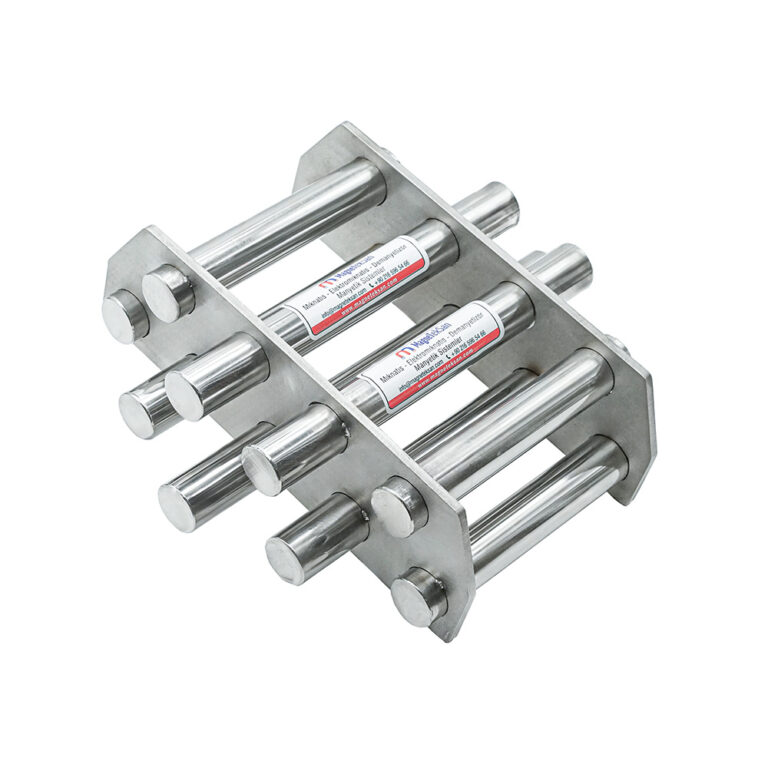
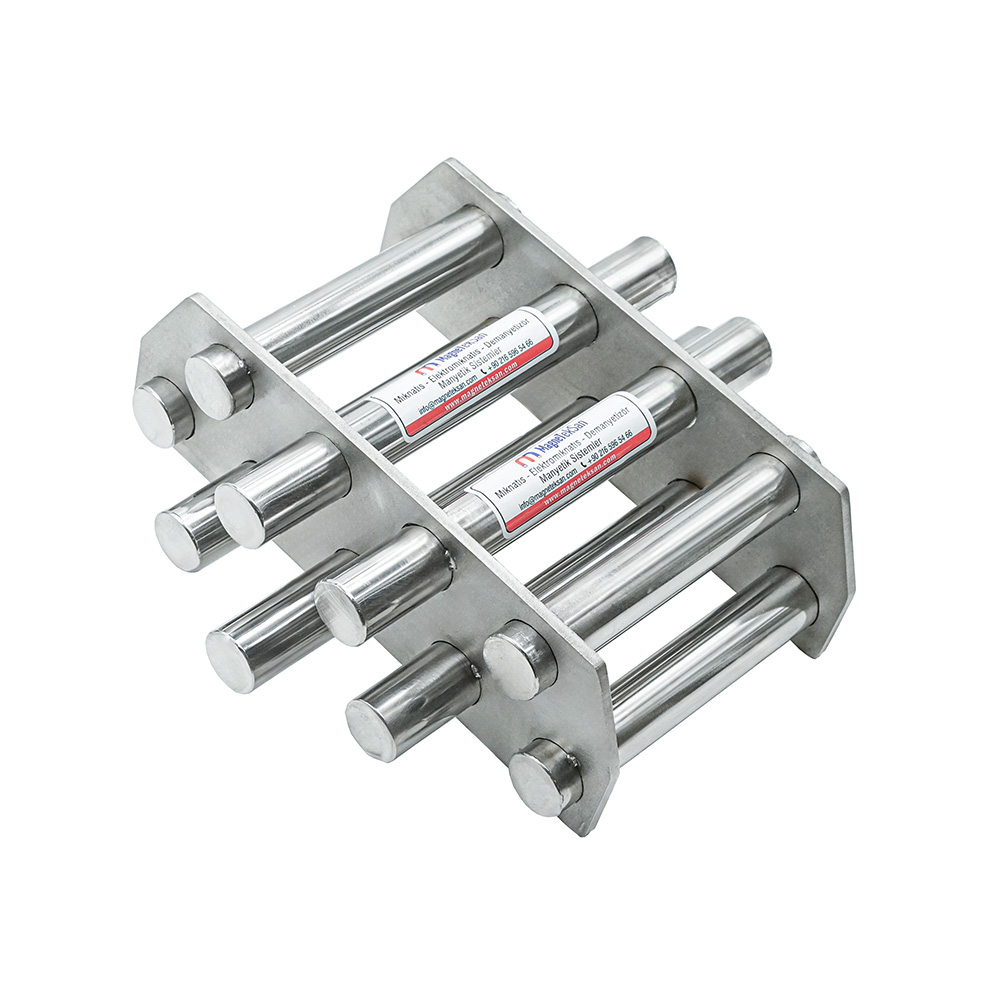
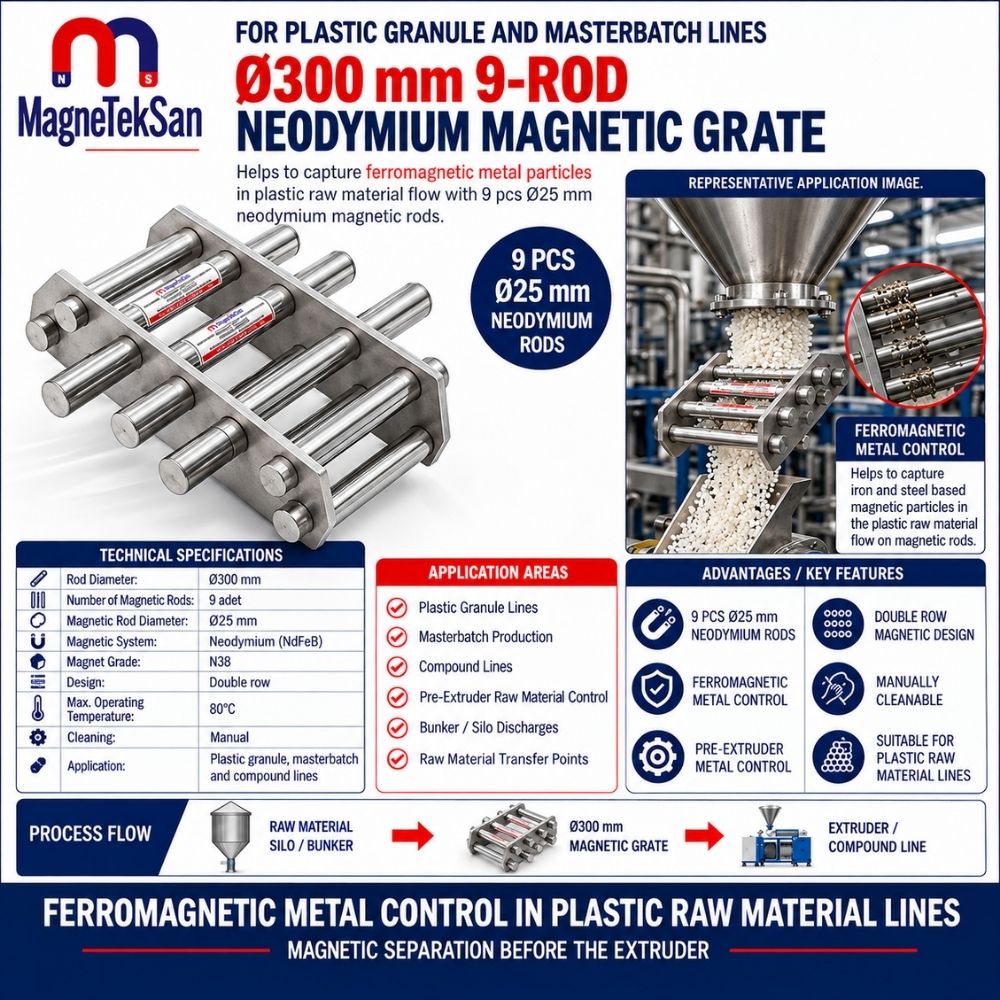
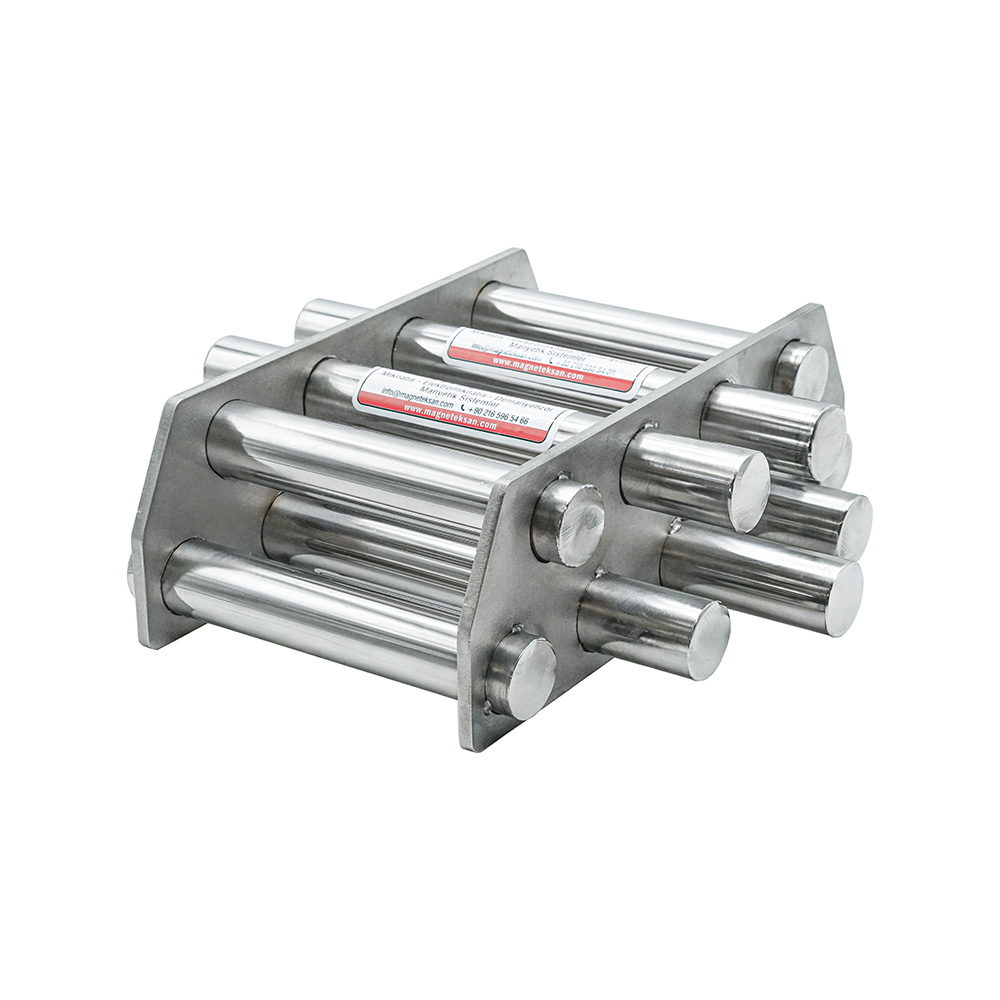
La grille magnétique néodyme Ø300 mm est conçue pour retenir les contaminants métalliques ferromagnétiques dans les lignes de production de granulés plastiques, de masterbatch et de compounds polymères. Sa construction circulaire à deux rangées décalées intègre neuf barreaux magnétiques Ø25 mm en néodyme N38, créant plusieurs zones de séparation magnétique avant les équipements de transformation en aval. Le système à aimants permanents fonctionne sans électricité, se nettoie manuellement et présente une température maximale de fonctionnement spécifiée de 80 °C.
| Caractéristique technique | Description |
|---|---|
| Type de produit | Grille magnétique circulaire en néodyme |
| Modèle | MGK-EL-179 |
| Application | Production de granulés plastiques, masterbatch et compounds |
| Diamètre extérieur de la grille | Ø300 mm |
| Forme de la grille | Circulaire |
| Nombre de barreaux magnétiques | 9 |
| Diamètre des barreaux magnétiques | Ø25 mm |
| Matériau magnétique | Néodyme (NdFeB) |
| Grade des aimants | N38 |
| Disposition des barreaux | Deux rangées décalées |
| Température maximale de fonctionnement | 80 °C |
| Système magnétique | Aimants permanents |
| Emplacements d’installation | Silos, trémies, doseurs et alimentations d’extrudeuses compatibles |
| Méthode de nettoyage | Manuelle |
| Alimentation électrique | Non requise |
| Fonction de séparation | Rétention des contaminants métalliques ferromagnétiques |
Extra Information
1. Grille magnétique néodyme pour les lignes de production de granulés plastiques
La grille magnétique néodyme Ø300 mm est destinée aux applications de séparation magnétique dans la fabrication et la manutention des granulés plastiques. Elle contribue à retenir les contaminants métalliques ferromagnétiques avant leur arrivée dans les équipements de production situés en aval.
Avant d’entrer dans une extrudeuse, les granulés plastiques peuvent traverser plusieurs étapes de transport, de stockage, de séchage et de dosage. Chacune de ces étapes peut introduire des particules métalliques indésirables dans le flux de matière première.
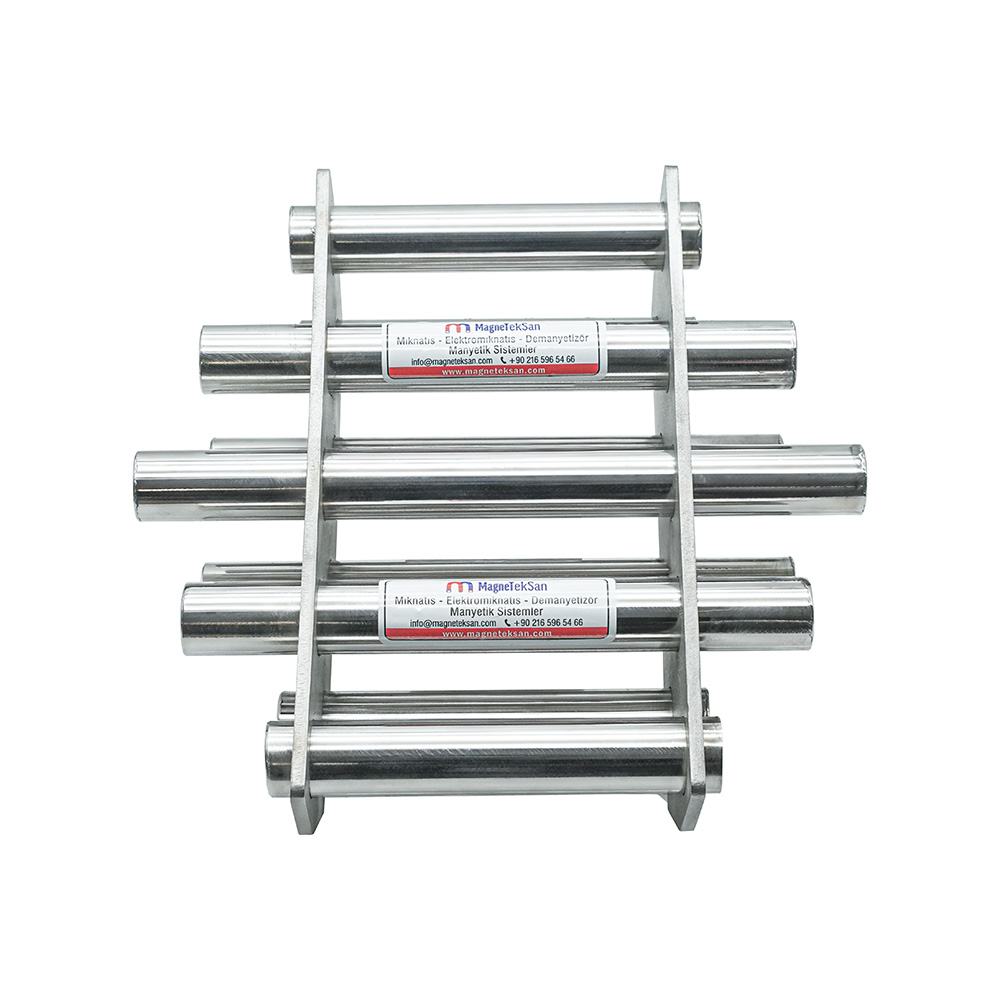
La grille circulaire comprend neuf barreaux magnétiques en néodyme de Ø25 mm, disposés sur deux rangées. Cette configuration offre plusieurs surfaces de captation magnétique dans le passage du produit.
Le séparateur est particulièrement pertinent pour les granulés plastiques à écoulement libre, le masterbatch et les compounds polymères compatibles. Son efficacité réelle dépend des propriétés de la matière, des conditions d’écoulement et de la géométrie de l’installation.
2. Séparation magnétique dans la fabrication de masterbatch
La fabrication de masterbatch consiste à associer des polymères à des pigments, additifs ou autres composants fonctionnels. Ces matières sont généralement dosées, mélangées puis introduites dans les équipements d’extrusion.
Des contaminants ferromagnétiques peuvent pénétrer dans le procédé par les matières premières entrantes, l’usure de composants mécaniques ou les opérations de maintenance.
L’installation d’une grille magnétique à un point de transfert approprié crée une possibilité supplémentaire de retenir les particules de fer et d’acier avant l’extrusion.
Le séparateur ne remplace pas les procédures de contrôle qualité existantes. Il constitue une étape complémentaire de contrôle magnétique dont l’efficacité dépend des caractéristiques des contaminants et du procédé.
3. Construction circulaire de la grille magnétique Ø300 mm
La grille magnétique possède un diamètre extérieur nominal de Ø300 mm, permettant d’envisager son utilisation dans des ouvertures circulaires de transfert de matières compatibles.
Sa construction circulaire peut être intégrée à des sorties de silos, des raccordements de trémies et des systèmes d’alimentation en matières premières correctement conçus.
Les neuf barreaux magnétiques sont positionnés dans le passage circulaire afin d’exposer la matière en mouvement à plusieurs surfaces de captation magnétique.
Avant l’installation, il convient de vérifier les dimensions réelles de montage, la section de passage disponible, les supports mécaniques et l’accessibilité pour le nettoyage.
4. Neuf barreaux magnétiques en néodyme Ø25 mm
Ce modèle comprend neuf barreaux magnétiques en néodyme, chacun présentant un diamètre de Ø25 mm.
Les barreaux génèrent des champs magnétiques capables d’attirer les particules ferromagnétiques appropriées passant suffisamment près de leurs surfaces.
L’utilisation de neuf barreaux offre plusieurs points de captation sur l’ensemble du passage de Ø300 mm. La répartition de ces surfaces est particulièrement importante lorsque la matière emprunte différents chemins d’écoulement.
Le nombre de barreaux ne détermine pas à lui seul l’efficacité de séparation. L’espacement, la vitesse de la matière, les caractéristiques des contaminants et la répartition du produit doivent également être pris en compte.
5. Disposition magnétique décalée sur deux rangées
Les barreaux magnétiques sont disposés sur deux rangées, créant deux zones successives d’exposition magnétique à l’intérieur de la grille.
La matière traversant la première rangée peut ensuite rencontrer les surfaces de captation magnétique associées à la seconde rangée.
Dans des conditions comparables, cette configuration peut augmenter les possibilités pour les particules ferromagnétiques de s’approcher d’une surface magnétique par rapport à un système moins dense.
Cependant, les barreaux supplémentaires occupent une partie de la section de passage. Le débit requis et le risque de formation de voûtes de matière doivent donc être évalués avant le choix du séparateur.
6. Système d’aimants permanents en néodyme N38
Le système magnétique utilise des aimants en néodyme de grade N38, appartenant à la famille des aimants permanents NdFeB.
La désignation N38 correspond à un grade de matériau magnétique et ne constitue pas une mesure directe de la densité de flux magnétique à la surface extérieure d’un barreau.
Les aimants permanents produisent leur champ magnétique sans nécessiter d’alimentation électrique continue.
Pour ce modèle, la température maximale de fonctionnement spécifiée est de 80 °C. Le grade des aimants et cette limite thermique doivent être considérés lors de l’évaluation d’une application.
7. Séparation magnétique sans alimentation électrique
Le séparateur utilise des aimants permanents et n’a donc pas besoin d’une alimentation électrique externe pour produire son champ magnétique.
Il peut ainsi fonctionner comme un composant passif de séparation aux emplacements appropriés du système de transfert des matières premières.
L’absence d’alimentation électrique dédiée peut simplifier son intégration dans des équipements existants lorsque les conditions de montage mécanique sont adaptées.
Toutefois, les équipements environnants de dosage, de convoyage, de séchage et d’extrusion peuvent toujours nécessiter de l’électricité. Le champ magnétique reste également actif lorsque la ligne de production est arrêtée.
8. Contrôle magnétique avant l’alimentation de l’extrudeuse
Les extrudeuses reçoivent les matières premières plastiques par des systèmes d’alimentation pouvant comprendre des silos, des trémies, des doseurs et des équipements de convoyage.
Les particules ferromagnétiques indésirables transportées avec la matière peuvent finalement atteindre la vis, le fourreau ou d’autres composants du système d’extrusion.
Une grille magnétique installée en amont de l’extrudeuse peut contribuer à retenir les contaminants métalliques appropriés avant leur entrée dans ces équipements.
L’emplacement d’installation doit être choisi en fonction du flux réel de matière, de la configuration d’alimentation et de l’accessibilité nécessaire à la maintenance.
9. Protection des vis et des fourreaux d’extrudeuses
Les vis et les fourreaux d’extrudeuses fonctionnent sous des contraintes mécaniques et peuvent être exposés à des matières abrasives ou étrangères pendant la transformation.
Des fragments métalliques durs pénétrant dans le système d’extrusion peuvent provoquer des conditions mécaniques indésirables et contribuer à l’endommagement des composants.
Une grille magnétique en néodyme fournit un point de contrôle supplémentaire pour réduire le passage de contaminants ferromagnétiques.
Elle ne peut toutefois pas empêcher toutes les formes d’usure des machines ni retenir les corps étrangers non magnétiques. Elle doit donc être utilisée avec des contrôles appropriés des matières premières et une maintenance préventive.
10. Séparation magnétique dans la production de compounds polymères
Le compoundage des polymères consiste à associer des polymères de base à des charges, additifs, pigments et autres composants afin d’obtenir des propriétés définies.
Pendant la manutention des matières premières, des particules métalliques étrangères peuvent pénétrer dans le procédé par les convoyeurs, les systèmes de mélange ou les ingrédients entrants.
La grille magnétique Ø300 mm peut être envisagée à des points de transfert appropriés avant l’introduction des matières dans le compoundeur.
Sa configuration à deux rangées crée plusieurs occasions pour les particules ferromagnétiques appropriées de rencontrer les surfaces de captation magnétique.
11. Installation aux sorties des silos de matières premières
Les silos sont largement utilisés pour stocker les granulés plastiques et alimenter les équipements de transformation situés en aval.
Une grille magnétique circulaire peut être intégrée à une sortie de silo compatible lorsque les dimensions de l’ouverture et les caractéristiques d’écoulement de la matière le permettent.
Son positionnement à cet endroit crée une zone de contrôle magnétique avant que la matière première n’entre dans les systèmes d’alimentation ou de transformation suivants.
L’installation doit préserver un débit suffisant et permettre un accès sécurisé pour le démontage, l’inspection et le nettoyage manuel.
12. Intégration aux systèmes d’alimentation par trémie
Les trémies dirigent les granulés plastiques, le masterbatch ou les compounds vers les équipements de production situés en aval.
Une grille magnétique peut être placée à la sortie d’une trémie correctement conçue pour contribuer à retenir les contaminants ferromagnétiques présents dans le flux de matière.
La géométrie circulaire Ø300 mm doit être vérifiée par rapport à l’ouverture de la trémie et aux raccordements ou supports existants.
L’espacement des barreaux et la section de passage disponible doivent également être évalués afin de limiter les risques d’accumulation de matière, de restriction de l’alimentation ou de formation de voûtes.
13. Séparation magnétique aux points de dosage et de transfert
Les lignes de production de matières plastiques utilisent souvent des systèmes de dosage pour associer polymères, masterbatch et autres additifs dans des proportions contrôlées.
Les points de transfert situés avant ou après le dosage peuvent constituer des emplacements adaptés à un contrôle magnétique supplémentaire des contaminants.
La grille magnétique peut retenir les particules ferromagnétiques lorsque la matière traverse la zone efficace du champ magnétique autour des barreaux.
Le séparateur doit être installé sans compromettre la précision de dosage requise, l’écoulement de la matière ou l’accessibilité des équipements environnants.
14. Contaminants ferromagnétiques dans les matières premières plastiques
Les contaminants ferromagnétiques peuvent comprendre des fragments de fer, des particules d’acier au carbone, des morceaux de fil d’acier, des vis et certaines particules métalliques issues de l’usure.
Ces éléments peuvent provenir des équipements de manutention, des opérations de maintenance, des systèmes de transport ou des matières premières livrées.
Lorsque les particules appropriées passent suffisamment près des barreaux magnétiques en néodyme, elles peuvent être attirées et retenues à leur surface.
La captation dépend de la réponse magnétique, de la taille, de la forme et de la masse des particules, des conditions d’écoulement et de leur distance à la surface magnétique.
15. Limites de la séparation magnétique des métaux
Une grille magnétique en néodyme est principalement destinée à séparer les matériaux réagissant suffisamment à un champ magnétique.
Les métaux non magnétiques, tels que l’aluminium, le cuivre et le laiton, ne peuvent pas être éliminés de manière fiable par ce principe d’attraction magnétique.
Certaines nuances d’acier inoxydable peuvent également présenter une faible réponse magnétique, selon leur composition et leur historique de transformation.
Lorsqu’un contrôle plus large des contaminants métalliques est nécessaire, la séparation magnétique peut devoir être complétée par un détecteur de métaux adapté ou une autre technologie d’inspection.
16. Granulés plastiques et attraction magnétique
Les granulés plastiques conventionnels ne sont généralement pas ferromagnétiques et ne sont donc pas directement attirés par les barreaux magnétiques.
Dans des conditions normales, les granulés compatibles peuvent continuer à circuler dans les espaces libres entre les barreaux, tandis que les contaminants ferromagnétiques sont attirés vers les surfaces magnétiques.
Cependant, la taille des granulés, la forme de la matière, le comportement électrostatique et les propriétés d’écoulement peuvent influencer le passage à travers la grille.
L’installation doit donc être évaluée à la fois selon les exigences de séparation magnétique et selon la fiabilité du passage de la matière.
17. Importance de la taille des granulés et des propriétés d’écoulement
Les granulés plastiques sont produits dans différentes tailles et formes selon le polymère, le procédé de granulation et l’application prévue.
Ces caractéristiques influencent la manière dont la matière se déplace autour des neuf barreaux magnétiques et à travers les espaces qui les séparent.
Les granulés de grande taille, les particules irrégulières ou les matières présentant une faible fluidité peuvent s’accumuler plus facilement dans les passages étroits.
Avant l’installation, la distribution granulométrique attendue et le comportement d’écoulement doivent être comparés à la géométrie de la grille magnétique.
18. Capacité de production et débit de matière
Le débit de production détermine la quantité de matière première traversant la grille magnétique pendant une période donnée.
Des vitesses d’écoulement élevées peuvent réduire le temps disponible pour que les particules ferromagnétiques réagissent au champ magnétique.
La construction à neuf barreaux sur deux rangées réduit également la section libre de passage par rapport à une ouverture Ø300 mm dépourvue d’obstacles.
La capacité horaire requise doit donc être prise en compte conjointement avec les exigences de séparation magnétique pour garantir une installation adaptée au procédé.
19. Espacement des barreaux magnétiques et passage du produit
Les espaces entre les barreaux magnétiques permettent à la matière première plastique de traverser la grille.
L’espacement des barreaux influence à la fois le mouvement de la matière et la proximité des contaminants par rapport aux surfaces de captation magnétique.
Une disposition dense peut offrir davantage d’occasions d’exposition magnétique, mais également augmenter le risque de restriction de l’écoulement pour certaines matières.
Le bon équilibre dépend des dimensions des granulés, du débit, du comportement de la matière et de la configuration des équipements environnants.
20. Distance de travail et captation magnétique
La distance entre une particule ferromagnétique et un barreau magnétique influence la force magnétique exercée sur cette particule.
L’attraction magnétique diminue généralement lorsque la distance à la surface magnétique active augmente.
Les particules passant près d’un barreau peuvent subir des forces différentes de celles de particules similaires circulant plus loin.
Pour cette raison, la répartition de la matière sur la grille et la géométrie des deux rangées de barreaux sont des facteurs importants pour les performances de séparation.
21. Température maximale de fonctionnement de 80 °C
La température maximale de fonctionnement spécifiée pour ce modèle est de 80 °C.
Les aimants en néodyme peuvent perdre une partie de leurs propriétés magnétiques lorsqu’ils sont exposés à des températures inadaptées.
La température réelle du système magnétique doit être prise en compte, notamment lorsque le séparateur est installé près de sécheurs, d’équipements d’alimentation chauffés ou de machines d’extrusion.
Pour les applications dépassant 80 °C, il convient d’évaluer un système magnétique alternatif spécialement conçu pour des températures de fonctionnement plus élevées.
22. Nettoyage manuel des barreaux magnétiques
Ce modèle est conçu pour l’inspection et le nettoyage manuels.
Pendant le fonctionnement, les particules ferromagnétiques retenues peuvent s’accumuler sur les surfaces des barreaux magnétiques en néodyme.
Après l’arrêt sécurisé et la consignation de la ligne de production, la grille peut être rendue accessible ou démontée conformément à la procédure de maintenance de l’équipement.
Les particules accumulées doivent être retirées avec précaution, en utilisant des méthodes et des protections appropriées, car le champ magnétique permanent reste actif.
23. Détermination des intervalles de nettoyage et d’inspection
La fréquence de nettoyage nécessaire dépend de la quantité de contaminants ferromagnétiques entrant dans le procédé.
Une ligne traitant des matières premières fortement contaminées peut nécessiter des inspections plus fréquentes qu’une installation utilisant des matières relativement propres.
Des contrôles réguliers pendant la période initiale de fonctionnement permettent d’établir la vitesse d’accumulation des particules métalliques sur les barreaux.
Ces observations doivent servir à définir des intervalles de nettoyage adaptés et à les intégrer au programme de maintenance préventive de l’installation.
24. Différence entre une grille magnétique et un tamis mécanique
Une grille magnétique et un tamis mécanique fonctionnent selon des principes de séparation différents.
Un tamis mécanique sépare ou classe les matières principalement en fonction de la taille des particules par rapport à ses ouvertures.
Une grille magnétique attire au contraire les particules ferromagnétiques appropriées grâce aux champs magnétiques générés par ses barreaux.
Par conséquent, une grille magnétique ne doit pas être considérée comme un remplacement direct d’un tamis mécanique lorsqu’un classement granulométrique est nécessaire.
25. Différence entre une grille magnétique et un détecteur de métaux
Une grille magnétique attire physiquement les contaminants ferromagnétiques appropriés et les retient sur ses surfaces.
Un détecteur de métaux est un appareil électronique d’inspection conçu pour détecter certains contaminants métalliques selon sa technologie et ses conditions de fonctionnement.
Les grilles magnétiques ne peuvent pas retenir de manière fiable les métaux non magnétiques tels que l’aluminium, le cuivre et le laiton.
Selon les risques de contamination et les exigences du produit, les deux technologies peuvent être utilisées comme étapes complémentaires au sein d’une ligne de production.
26. Inspection et maintenance préventive
Des inspections régulières contribuent au maintien du fonctionnement prévu de la grille magnétique.
Les barreaux, le cadre, les éléments de fixation et les surfaces accessibles doivent être contrôlés afin de détecter les dommages visibles, l’usure excessive ou l’accumulation de matière.
Les particules métalliques retenues doivent être éliminées conformément aux procédures de nettoyage documentées. Les résultats des inspections peuvent également être enregistrés lorsque cela est nécessaire.
Si une vérification des performances magnétiques est requise, les mesures doivent être réalisées avec un appareil adapté et une méthode de mesure cohérente.
27. Grilles magnétiques sur mesure pour les équipements de transformation des plastiques
Les installations de transformation des plastiques diffèrent par les dimensions des silos, les configurations des trémies, les caractéristiques des granulés et les capacités de production nécessaires.
Par conséquent, une grille magnétique standard Ø300 mm n’est pas nécessairement adaptée à chaque ligne de production.
Pour les applications spécifiques, différents diamètres, nombres de barreaux, dispositions magnétiques et configurations de raccordement peuvent être envisagés.
Le choix doit prendre en compte le type de matière, la taille des granulés, le débit horaire, les dimensions de montage, la température de fonctionnement et les contaminants ferromagnétiques attendus.
28. Solutions Magneteksan pour les lignes de masterbatch et de compoundage
Magneteksan développe des équipements industriels de séparation magnétique pour la manutention et la transformation des matières premières.
La grille magnétique néodyme Ø300 mm, modèle MGK-EL-179, associe neuf barreaux Ø25 mm en néodyme N38 dans une construction circulaire à deux rangées décalées.
Le système à aimants permanents peut fournir une étape supplémentaire de contrôle des contaminants ferromagnétiques dans les lignes compatibles de production de granulés plastiques, de masterbatch et de compounds polymères. Il fonctionne sans électricité et se nettoie manuellement.
Le choix approprié du séparateur nécessite une évaluation de la géométrie réelle d’installation, des propriétés des matières premières, du débit, de la température de fonctionnement et des exigences de contrôle des contaminants.